



Verbesserung der Stahlhomogenität durch Argonspülung
Argonspülung von Stählen
Das Gasspülverfahren ist eine Methode, bei der der Flüssigstahl in der Gießpfanne durch Injektion von Inertgas in das Stahlbad gespült wird. Argongas (Ar) wird für die Spülung bevorzugt, da es nicht nur inert ist, sondern auch eine sehr geringe Löslichkeit in Stahl aufweist. Die Spülwirkung resultiert aus der Ausdehnung des Gases durch Erwärmung und Druckabnahme während des Aufstiegs.
Die Argonspülung von Flüssigstahl wird durchgeführt, um eine homogene Temperatur und Zusammensetzung zu erreichen sowie die Schlacken-Metall-Verfeinerungsreaktion zu fördern. Die Argonspülung von Flüssigstahl gilt als hervorragendes Verfahren zur Flotation und Abtrennung nichtmetallischer Einschlüsse.
Prozess und Wirkung
Der Flüssigstahl nach dem Abstich ist in der Gießpfanne aufgrund der Zugabe von Ferrolegierungen und Aufkohlungmittel beim Abstich geschichtet. Dieser geschichtete Stahl wird im Argonspülstand durch das Spülen von Argon aufgewühlt. Das Spülen von Argon durch das Flüssigstahlbad erzeugt genügend Badturbulenz, um eine rasche thermische Homogenisierung zu bewirken. Das Rühren mit Argon erhöht auch die Mischgeschwindigkeit für chemische Zusätze. Verschiedene Variablen für die Argonspülung umfassen die Gas-Spülrate, die Menge an Flüssigstahl (Chargengröße), die Menge der verfügbaren Überhitzung im Flüssigstahl, die Menge an Mitführschlacke, die Menge an synthetischer Schlacke oder Pfannenüberdeckungsmittel, die Menge der für chemische Zusätze erforderlichen Mischung.
Erfahrene Bediener und Metallurgen erkennen die Bedeutung einer präzisen und konsistenten Argongasspülung in der Gießpfanne. Reiner Stahl und gute Gießeigenschaften in der Stranggussmaschine (CCM) hängen von einer konsistenten und sanften Spülrührung ab. Ein gutes Argonspül-Steuerungssystem am Argonspülstand ermöglicht reproduzierbare und präzise Argonspülraten und -dauern.
Argongas kann in die Gießpfanne entweder durch eine tief eingesteuerte feuerfeste Lanze von oben in das flüssige Stahlbad oder durch ein Boden-Spülplug eingebracht werden. Die obere feuerfeste Lanze kann vom Typ 'T', 'Y' oder gerader Bohrung sein. Die Einführung von Argon über ein Boden-Spülplug ist die effektivere Methode der Gasspülung als ein Argontropfen von oben auf das Bad durch die obere Lanze. Normalerweise wird der Spülvorgang durch das Perkolieren von Argon durch die poröse Spülplug-Anordnung im Boden der Gießpfanne durchgeführt, während der obere Lanzenmechanismus als Backup-Dienst für die Spülung des Flüssigstahlbads dient, falls der Plug-Kreislauf in der Pfanne vorübergehend außer Betrieb ist. Die Gasversorgungsverbindung zur Gießpfanne kann entweder manuell mit einem Schnellkupplungssystem oder automatisch erfolgen, wenn der Transferwagen mit der darauf platzierten Gießpfanne am Spülstand ankommt. Heutzutage sind die meisten Pfannen mit Bodenplugs für das Argonblasen ausgestattet. Daten zeigen, dass das Obenrühren mit Argon zu einer leicht verringerten freien Offenleistung der Pfanne führt.
Eine schematische Darstellung einer porösen Plug-Anordnung im Pfannenboden und verschiedene Arten von porösen Spülplugs sind in Abbildung 1 dargestellt.
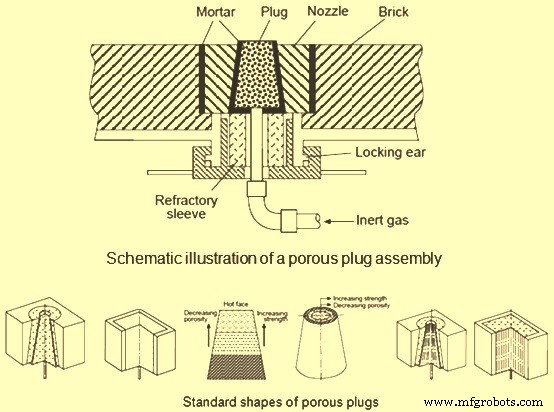
Abb. 1 Poröse Plug-Anordnung und verschiedene Arten von porösen Plugs
Abbildung 1 zeigt Standardformen von 6 Typen poröser Plugs. Von links: isotrope Plugs (Nr. 1 und 2), Komponentenplugs bestehend aus geschnittenen (Nr. 3) und konzentrischen (Nr. 4) sowie Kapillarplugs bestehend aus kegelförmigen (Nr. 5) und rechteckigen (Nr. 6) Formen.
Wie in der Abbildung zu sehen ist, haben poröse Plugs entweder eine kegelförmige oder rechteckige Form. Der kegelförmige Plug ist einfacher zu wechseln, falls der Plug vor der Auskleidung verschleißt. Rechteckige Plugs sind geometrisch mit den umgebenden Steinen kompatibel und können vorteilhaft eingesetzt werden, wenn die Plug-Lebensdauer mit der der Auskleidung vergleichbar ist. Die Leistung und Lebensdauer isotroper Plugs kann durch die Herstellung des Elements in zwei oder drei Komponenten, die mit Metalleinsätzen gestapelt sind, verbessert werden. Der Hauptvorteil der sogenannten gerichteten Porosität oder des Kapillarplugs besteht darin, dass der Plug aus demselben dichten Feuerfestmaterial wie der Auskleidungsstein oder sogar dichter hergestellt werden kann. Dies führt zu erhöhter Heißdruckfestigkeit, größerer Erosionsbeständigkeit und längerer Lebensdauer. Nachteile von Kapillarplugs sind, dass sie bei Verlust des Argongasdrucks anfälliger für Infiltration durch Flüssigstahl sind.
Eine sanfte Argonspülung schwemmt nichtmetallische Einschlüsse aus, da die Hochdruckblasen des Argongases als Träger wirken, die die nichtmetallischen Einschlüsse zur Schlackenoberfläche transportieren und so den Flüssigstahl reinigen.
Herausforderungen bei der Bodenspülung
Bei der Argonspülung mit Bodenspülplug können die folgenden Bedingungen die Fähigkeit beeinträchtigen, die korrekte Rührenergie in der Gießpfanne zu erreichen und aufrechtzuerhalten:
- Kanalisierung des Argongases, was zu einer niedrigeren als erwarteten Spülrate führt
- Leckagen im Argonversorgungssystem
- Vorhandensein von variablem Gegendruck aufgrund sich ändernder Plug-Zustände
- Möglicher Fehler bei der Beurteilung der Rührrate aufgrund variabler Schlackendicke und -konsistenz
- Fehlende Echtzeit-Aufzeichnung der Spülhistorie für jede Gießpfanne
Diese Bedingungen können kostspielig sein mit den folgenden negativen Auswirkungen:
- Übermäßiger Argonverbrauch
- Schlechte Gießeigenschaften des Stahls (Düsenverstopfung) in der CCM
- Unzureichende Entfernung von Schlackeneinschlüssen
- Ausbleiben der Wirkung von Aluminium (Al)-Zusätzen
- Führt zu Feuerfestverschleiß an der Pfannenschlackenlinie
- Ziele der Argonspülung werden nicht erreicht
- Höherer Gesamtsauerstoff im gespülten Stahl
Um eine homogene Badtemperatur und -zusammensetzung zu erreichen, wird der Stahl in der Pfanne meist durch Argonblasen bei moderaten Blasraten gerührt, z. B. unter 0,6 Nm³/min.
Grundlagen und Berechnung
Die Grundlagen der Argonspülung basieren wie andere Stahlerzeugungsprozesse auf Stofftransportkontrolle. Für die Stofftransportkontrolle wird ein Konvektionsstrom im System benötigt. Dieser wird durch den Auftrieb des in das System eingebrachten Inertgases erzeugt, welches ein Hochtemperatursystem ist (ca. 1600 °C).
Bei den meisten Schlacken-Metall-Reaktionen werden die Geschwindigkeiten primär durch den Stofftransport der Reaktanten und Produkte über die Schlacken-Metall-Grenzfläche gesteuert. In gespülten Systemen wie einem Stahlbad in einer Pfanne, das mit Argon gespült wird, wird die Schlacken-Metall-Grenzflächengröße durch den Grad der Aufwallung im Stahlbad beeinflusst, der wiederum durch die Spülleistung bestimmt wird.
Die Homogenisierung der Badtemperatur und -zusammensetzung durch Gasblasen wird primär durch die Dissipation der Auftriebsenergie des injizierten Gases verursacht. Die thermodynamische Beziehung, die die effektive Rührleistung eines Gases beschreibt, wurde von Pluschkell hergeleitet. Die folgende Gleichung für die Rührleistung stammt aus der Pluschkell-Beziehung:
e = 14,23 (V·T/M) log [(1+H)/1,48 P₀]
Wobei:
- e die Spülleistung in W/t ist
- V die Gasflussrate in Nm³/min
- T die Badtemperatur in Kelvin
- M das Badgewicht in Tonnen
- H die Einspritztiefe in Metern
- P₀ der Gasdruck an der Badoberfläche in atm
Die Rührzeit zur Erreichung von 95 % Homogenisierung wird als Mischzeit t definiert.
Es gab zahlreiche experimentelle und theoretische Studien zu Mischphänomenen in gasgerührten Systemen. Die folgende Beziehung, die die Mischzeit t (s) in Abhängigkeit von der Rührleistung e (W/t), dem Pfannendurchmesser D (m) und der Einspritztiefe H (m) ausdrückt, wurde aus den Arbeiten von Mazumdar und Guthrie gewonnen:
t (s) = 116 · e⁻¹ᐟ³ · (D²ᐟ³ · H⁻¹)
Position des Spülplugs
Die Position des Bodenspülplugs beeinflusst die Mischzeiten. Die Mischzeit verringert sich, wenn der Bodenplug exzentrisch platziert wird, z. B. am Mittelradius. Ein in der Mitte des Pfannenbodens platzierter Spülplug erzeugt einen toroidalen Metallstrom in der oberen Badhälfte, während im unteren Bereich eine Totzone entsteht, was zu längeren Mischzeiten führt. Exzentrisch angeordnete Bodenplugs erzeugen eine ausgedehnte Zirkulation des Metalls im gesamten Bad, vermeiden Totzonen und führen zu kürzeren Mischzeiten.
Interessanterweise wird der Stoffaustausch zwischen Metall und Schlacke behindert, wenn der Spülplug im Pfannenboden exzentrisch angeordnet ist. Ein zentral angeordneter Spülplug führt zu einer verstärkten Schlacken-Metall-Emulgierung mit steigender Gasflussrate. Ein exzentrisch angeordneter Spülplug schafft eine schlackefreie Zone, das sogenannte Auge, nahe der Pfannenwand. Dies beeinflusst die Ablösung von Schlackenteilchen von der Hauptschlackephase und führt zu verringerter Emulgierung. Die endgültige Wahl der Position des Spülplugs im Pfannenboden scheint daher davon abzuhängen, welcher Aspekt des Rührens für einen bestimmten Betrieb wichtiger ist. Normalerweise wird eine Kompromisslösung gewählt.
Herstellungsprozess
- Expertenleitfaden zu Metall-3D-Druck-Materialien: Stahl, Superlegierungen, Titan, Kupfer und Aluminium
- Inconel vs. Edelstahl: Die richtige Legierung für Hochtemperatur- und korrosionsbeständige Anwendungen
- Werkzeugstahl-Sorten verstehen: Typen, Eigenschaften und Anwendungen
- Stahlqualität optimieren: Einschlussmanagement und Fortschritte in der Reinstahlproduktion
- Die Rolle von Stickstoff in der Stahlleistung
- Strategische Materialauswahl: Design, Kosten und Langlebigkeit schützen
- Schlagzäher Werkzeugstahl: Wichtige Eigenschaften und Anwendungen
- Werkzeugstahl erklärt: Eigenschaften & Anwendungen in Bau & Fertigung
- Schlüsselfaktoren für die Auswahl der richtigen Werkzeugstahl-Güte
- Werkzeugstahl: Typen, Eigenschaften & industrielle Schlüsselanwendungen