



Vermeidung von Ausbrüchen beim Strangguss: Ursachen, Auswirkungen und Lösungen
Ausbrüche beim Strangguss von Flüssigstahl
Einer der schwerwiegendsten katastrophalen Prozessausfälle beim Strangguss (CC) von Flüssigstahl ist der Ausbruch (Breakout) des flüssigen Stahls. Ein Ausbruch tritt auf, wenn die erstarrende Strangschale unterhalb der Kokille reißt oder aufreißt. Es gibt mehrere Gründe, warum die feste Strangschale bricht und den noch flüssigen Stahl im Inneren auslaufen lässt, was die Stranggussmaschine beschädigt.
Ein Ausbruch ist der schädlichste Vorfall im Stranggussprozess. Er ist nicht nur sehr kostspielig, sondern stellt auch eine ernste Sicherheitsgefahr für das Bedienpersonal der Stranggussmaschine dar. Ein Ausbruch führt zur Stilllegung des Strangs und verursacht Produktionsausfallzeiten sowie einen erheblichen Ertragsverlust. Jeder Ausbruch verursacht daher einen signifikanten direkten wirtschaftlichen Verlust. Für die Wiederinbetriebnahme des Strangs der Stranggussmaschine ist in der Regel eine längere Instandsetzungszeit erforderlich, die die Entfernung des ausgelaufenen Stahls aus dem Stranggerät und/oder den Austausch beschädigter Anlagenteile umfasst.
Vorbeugung und Erkennung
Ausbrüche können vermieden werden, indem die Gießgeschwindigkeit reduziert wird, wodurch dem Stahl in der Kokille mehr Verweilzeit zum Erstarren bleibt. Um einen Ausbruch zu verhindern, ist es entscheidend, eine unzureichende Erstarrung der Strangschale frühzeitig mit ausreichendem Vorlauf zu erkennen, um die Stranggussmaschine rechtzeitig abzubremsen. Es wurden verschiedene Ansätze zur Vorhersage von Ausbrüchen im Stranggussprozess entwickelt.
Ein Ausbruch ist normalerweise darauf zurückzuführen, dass die Strangschale zu dünn ist, um die darüber liegende flüssige Stahlsäule zu tragen. Dies wird durch einen Zustand verursacht, der mehrere Ursachen hat, die oft mit dem Wärmemanagement zusammenhängen. Unzureichender Kühlwasserdurchfluss zur Kokille oder Störungen im Sprühkühlsystem des Strangs können zu ungenügender Wärmeabfuhr aus dem erstarrenden Flüssigstahl führen, wodurch die feste Schale zu langsam verdickt. Wenn die Abzugsgeschwindigkeit des Stahls im Strang zu hoch ist, hat die Schale möglicherweise nicht genügend Zeit, um die erforderliche Dicke zu erreichen, selbst bei verstärkter Sprühkühlung. Ebenso kann der einfließende Flüssigstahl zu heiß sein, sodass die endgültige Erstarrung weiter unten im Strang an einem späteren Punkt in der Kokille erfolgt als erwartet. Liegt dieser Punkt unterhalb der Richtwalzen, kann die Schale durch die beim Richten auftretenden Spannungen brechen.
Ein Ausbruch kann auch durch physikalische Unregelmäßigkeiten oder Schäden an der Strangschale innerhalb der Kokille während der Anfangsphase der Erstarrung verursacht werden. Übermäßige Turbulenzen in der Kokille können ein unregelmäßiges Schalenmuster verursachen, das abnormal wächst. Sie können auch Schlackentropfen oder -schaum in der Stahlschale einschließen, was die Wandfestigkeit verringert.
Anklebeausbrüche (Sticker Breakouts)
Ein häufiges Ereignis ist das Ankleben der Stahlschale an der Kokillenoberfläche und deren Rissbildung. Die von der Kokille eingesperrte Stahlschale reißt im Meniskusbereich, und der flüssige Stahl fließt sofort unter der Kokille aus dem gerissenen Bereich aus. Diese Art von Ausbruch wird als Anklebeausbruch (Sticker Breakout) bezeichnet. Moderne Kokillen mit zahlreichen Instrumenten und computergesteuerten Systemen erkennen das Ankleben in der Kokille typischerweise und verringern die Gießgeschwindigkeit vorübergehend, damit die Wand wieder erstarren und heilen kann, solange sie noch in der Kokille gestützt wird. Sollte der Riss jedoch in der Nähe des Kokillenausgangs auftreten oder unerwartet schwerwiegend sein, kann die Stahlschale nach dem Verlassen der Kokillenwand dennoch in einem Ausbruch versagen. Anklebeausbrüche sind die Hauptart von Ausbrüchen beim Strangguss. Ein Grund für Anklebeausbrüche ist die schlechte Schmierung in der Kokille. Abbildung 1 zeigt die Ausbreitung des Anklebens in der Kokille, die zu einem Ausbruch führt.
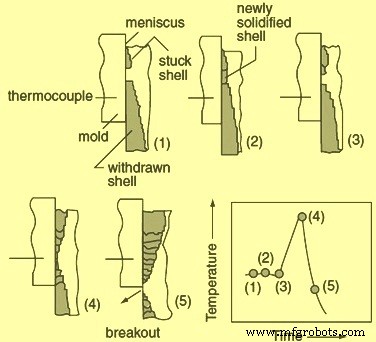
Abb. 1 Ausbreitung des Anklebens in der Kokille, führend zu einem Ausbruch
Weitere Ursachen
Risse sind ebenfalls ein Grund für Ausbrüche. Bei Ausbrüchen durch Risse reißen die dünnen Bereiche der Stahlschale, die durch verzögerte Erstarrung in den Stranggussecken oder durch Oszillationsmarken verursacht werden, unmittelbar unter der Kokille.
Ein weiterer Grund für Ausbrüche ist die Einschlusseinschlüsse. In diesem Fall reißen die dünnen Bereiche der Stahlschale, die durch verzögerte Erstarrung aufgrund von Einschlusseinschlüssen verursacht werden, unmittelbar unter der Kokille.
Mit der Weiterentwicklung und Reifung des Stranggussprozesses hat sich die Verteilung der Ausbruchsarten dramatisch von wärmeübertragungsbezogenen Phänomenen hin zur heutigen Vorherrschaft des Anklebens in der Kokille verschoben. Der Anteil der Anklebeausbrüche an der Gesamtzahl der Ausbrüche liegt normalerweise zwischen 75 % und 80 %. Der Anteil der Ausbrüche durch Risse beträgt meist 15 % bis 20 %, während der Anteil der Ausbrüche durch Schlacken- und Schaumeinschlüsse bei etwa 5 % liegt.
Obwohl die kontinuierliche Überwachung der Kokillenwärmeabfuhr ein effektives Mittel zur Erkennung der Entwicklung von Ausbruchsbedingungen darstellen kann, ist die Reaktionszeit normalerweise unzureichend, um ein rasches Phänomen wie das Reißen und Zerreißen der Stahlschale anzuzeigen.
Wenn der einfließende Flüssigstahl stark überhitzt ist (sehr hohe Überhitzung), ist es vorzuziehen, die Stranggussmaschine anzuhalten, anstatt einen Ausbruch zu riskieren. Auch Flüssigstahl mit Blei (Pb)-Verunreinigung kann einen dünnen Film zwischen der Kokillenwand und dem Stahl bilden, der die Wärmeabfuhr und das Wachstum der Stahlschale hemmt und somit das Ausbruchsrisiko erhöht.
Die Heißphasentemperatur der Kokille ist kritisch, da beobachtet wurde, dass bei Überschreitung von 350 °C das Ankleben von Strang an Kupfer auftritt. Darüber hinaus ist in den heutigen leistungsstarken Stranggussmaschinen der routinemäßige Austausch von Verteilerpfannen und Tauchrohren „im laufenden Betrieb“ gängige Praxis. Diese transienten Betriebsphasen führen zwangsläufig zu instabilen Perioden bei Gießgeschwindigkeit und Kokillenstandkontrolle. In diesen Phasen wird der Schmierprozess der Kokille stark beansprucht und die Wahrscheinlichkeit des Anklebens erhöht.
Bei bestimmten Stahlsorten (z. B. hochlegierte Stähle), die aufgrund ihrer niedrigeren Liquidustemperaturen meist bei niedrigeren Temperaturen gegossen werden, ist das Ankleben oft mit der schlechten Leistung der Gießpulver verbunden. Dies gilt auch für Stahlsorten, die aus metallurgischen Gründen bei niedrigeren Geschwindigkeiten gegossen werden müssen.
Erkennungs- und Verhütungsmethoden
Die Aufgabe der Erkennung und Verhütung von Ausbrüchen beim Strangguss ist so alt wie die Stranggusstechnologie selbst. Zu diesem Zweck wurden verschiedene Messmethoden entwickelt und eingesetzt. Dazu gehören Messungen von Temperatur, Reibungskraft, Abzugskraft, Vibration und körperschallbasierten Geräuschpegeln. Unter diesen Methoden ist die Temperaturmessung mittels Thermoelementen an den Kokillen-Kupferplatten die zuverlässigste und bevorzugte Methode.
Steuerungssysteme zur effektiven Reduzierung der Ausbruchshäufigkeit wurden durch die Installation von Instrumentierungen in den Kokillen entwickelt. Anfangs basierten diese Instrumentierungen auf der Differenztemperatur des Kokillenwassers. Dieses Verfahren wurde später durch die Berechnung des Wärmeübergangs in der Kokille mittels Kokillenwasserdaten verfeinert. Allerdings war die Erkennung damit auf Ausbrüche beschränkt, die durch einen fortschreitenden Rückgang der Wärmeabfuhr verursacht werden.
Als anklebeinduzierte Ausbrüche zunahmen und vorherrschend wurden, wurden Systeme auf Basis direkterer Techniken entwickelt. Bei diesen Techniken wird die Reibung zwischen Kokille und Strang mit Beschleunigungssensoren, Kraftmessdosen und Dehnungsmessstreifen gemessen. Diese Systeme erkannten einige Anklebevorfälle erfolgreich, lieferten jedoch auch Fehlalarme.
Die Systeme wurden weiter modifiziert für eine lokalisierte thermische Überwachung mit Wärmestromsensoren (eingebettete Thermoelemente). Diese Systeme haben sich als wirksamere Methode zur Erkennung und Verhütung von Anklebeausbrüchen erwiesen. Es zeigt sich, dass die thermoelementbasierte Anklebeerkennung in Kombination mit der Wirbelstrom-Kokillenstandserkennung hohe Ausbruchsicherheit auch bei hohen Gießgeschwindigkeiten bietet.
Der Fokus hat sich verlagert und liegt nicht mehr ausschließlich auf der Früherkennung von Ausbrüchen, sondern auch auf der Überwachung der Wärmeableitung und des Kontakts zwischen der Stahlschale und der Kokille. Daher ist es nicht ungewöhnlich, dass einzelne Kokillen mit einer großen Anzahl von Temperatursensoren ausgestattet sind. Diese große Anzahl an Sensoren erfordert umfangreiche Verkabelung und Kupplungen und somit erhebliche Investitionen. Zudem resultiert dies in beträchtlichen Wartungskosten.
Herstellungsprozess
- Erkennen und Steuern von Einschlüssen im Stranggussstahl für höchste Qualität
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Optimierung des Stranggießens durch Luftnebelkühlung: Effizienz und Qualität
- Premium-Stranggieß-Formpulver für überlegene Stahlproduktion
- Der Tiegel: Schlüssel zur Qualität im kontinuierlichen Stahlstranggießen
- Strangguss von Stahl: Prozess, Technologie und Vorteile
- Stahlqualität verbessern durch kontaktloses elektromagnetisches Rühren beim Stranggießen
- Kokillen: Das entscheidende Bauteil beim Stranggießen von Stahl
- Tundish-Metallurgie: Optimierung des Stahltransfers für das Stranggießen
- Präzisions-Edelstahl-Feinguss: Fortschrittliche Fertigung komplexer Teile