



Stahlqualität optimieren: Einschlussmanagement und Fortschritte in der Reinstahlproduktion
Einschlüsse, Einschluss-Engineering und reine Stähle
Einschlüsse sind nichtmetallische Verbindungen und Ausfällungen, die während der Stahlherstellung und -verarbeitung entstehen und somit Nebenprodukte der Stahlherstellung sind, die aus verschiedenen Chemismen und Prozessen resultieren. Einschlüsse können stark in Größe und Zusammensetzung variieren, was zu einer entsprechenden breiten Palette von Wirkungen führt und hochentwickelte Analysetechnik für die Charakterisierung erfordert.
Einschlüsse bestehen aus glas-keramischen Phasen, die in der metallischen Stahlmatrix eingebettet sind. Die Einschlusskontrolle zielt darauf ab, Einschlüsse aus dem Stahl zu entfernen und ihre schädlichen Auswirkungen auf Qualität und Verarbeitung zu reduzieren. Sie ist ein wichtiger Aspekt der Stahlherstellungspraxis. Allerdings können bestimmte Einschlusstypen auch vorteilhafte Wirkungen im Stahl haben.
Herkunft, Entfernung und mechanische Konsequenzen der Einschlüsse hängen von ihren Typen und ihrer gezielten Beeinflussung (Engineering) ab. Die chemische Zusammensetzung der Einschlüsse und ihr Volumenanteil werden durch das Management der verschiedenen Produktionsschritte – Schmelzen, Raffinieren und Gießen – bestimmt. Daher hängt die Einschlusspopulation von der Beziehung zwischen den angewandten Betriebsparametern und den Merkmalen der herzustellenden Stahlsorten ab.
Entwicklung der Einschlusspopulation in der Pfanne
Die Entwicklung einer Einschlusspopulation in der Pfanne wird von mehreren Faktoren beeinflusst: Art und Größenverteilung der Primäreinschlüsse im Stahlherstellungsofen beim Abstich, Sauerstoffgehalt beim Abstich, Menge der mitgeführten Schlacke, Art, Menge und Zeitpunkt synthetischer Schlackenzugaben, Art und Zeitpunkt der Entschwefelungszusätze sowie Zeitpunkt und Intensität des Rührens in der Pfanne. Die Form der Einschlüsse kann kugelig, plättchenförmig, dendritisch oder polyedrisch sein.
Kugelige Form ist erwünscht. Bestimmte Einschlüsse wie MnS (Mangansulfid), Oxy-Sulfide, die während der Erstarung in den Zwischenräumen der Dendritarme entstehen, Eisenaluminate und Silikate sind kugelig. Plättchenförmige Form ist unerwünscht. Al-entschwefelter Stahl enthält MnS in Form dünner Filme entlang der Korngrenzen. Polyedrische Einschlüsse sind nicht sehr schädlich. Die verschiedenen Einschlussformen werden im Folgenden beschrieben:
- Kugelige Einschlüsse sind am erwünschtesten, da ihre Auswirkung auf die mechanischen Eigenschaften moderat ist. Die kugelige Form resultiert aus ihrer Bildung im flüssigen Zustand bei niedrigem Aluminiumgehalt.
- Plättchenförmige Einschlüsse treten in Al-entschwefelten Stählen auf. Sie enthalten MnS und Oxy-Sulfide als dünne Filme (Plättchen) entlang der Korngrenzen. Sie entstehen durch eutektische Umwandlung während der Erstarung und schwächen die Korngrenzen erheblich, was negative Auswirkungen auf die mechanischen Eigenschaften, besonders im heißen Zustand (Heißbrüchigkeit), hat.
- Dendritische Einschlüsse entstehen durch übermäßige Mengen starker Entschwefelungsmittel (Aluminium). Dies führt zu dendritisch geformten Oxid- und Sulfid-Einschlüssen (getrennt und aggregiert). Diese Einschlüsse haben einen höheren Schmelzpunkt als Stahl. Scharfe Kanten und Ecken verursachen lokale Spannungskonzentrationen, die Duktilität, Zähigkeit und Ermüdungsfestigkeit erheblich verringern.
- Polyedrische Einschlüsse entstehen, wenn die Morphologie dendritischer Einschlüsse durch Zugabe kleiner Mengen Seltener Erden (Cer, La) oder Erdalkalimetalle (Ca, Mg) nach tiefer Entschwefelung mit Aluminium verbessert wird. Da ihre Form der kugelig annähert, wirken sie sich weniger auf die Stahleigenschaften aus als dendritische Einschlüsse.
Es gibt Mikro-Einschlüsse (1–100 µm) und Makro-Einschlüsse (>100 µm). Makro-Einschlüsse sind schädlich. Mikro-Einschlüsse sind vorteilhaft, da sie Kornwachstum behindern, Streckgrenze und Härte erhöhen. Sie wirken als Keime für die Ausfällung von Karbiden und Nitriden. Makro-Einschlüsse müssen entfernt werden. Mikro-Einschlüsse können zur Festigkeitssteigerung durch gleichmäßige Verteilung in der Matrix genutzt werden.
Die schädlichen Auswirkungen von Einschlüssen hängen stark von ihrer chemischen Zusammensetzung, ihrem Volumenanteil, ihrer Dispersion und Morphologie ab. Normalerweise sind große, unzerbrechliche Einschlüsse mit hohen Schmelzpunkten am unerwünschtesten. Kleinere, zerbrechliche oder niedrigschmelzende Einschlüsse sind vorzuziehen, da sie sich in nachfolgenden Umformprozessen (Warm-/Kaltumformung, Umformgrad) oder Wärmebehandlungen verformen, zerkleinern oder auflösen.
Das mechanische Verhalten von Stahl wird weitgehend vom Volumenanteil, der Größe, Verteilung, Zusammensetzung und Morphologie der Einschlüsse und Ausfällungen gesteuert, die als Spannungserhöher wirken. Die Einschlussgrößenverteilung ist besonders wichtig, da große Makro-Einschlüsse am schädlichsten für die mechanischen Eigenschaften sind. Manchmal wird ein katastrophaler Defekt durch nur einen einzigen großen Einschluss in einer ganzen Stahlcharge verursacht. Obwohl große Einschlüsse weit weniger zahlreich sind als kleine, kann ihr Gesamtvolumenanteil größer sein.
Reine Stähle und Stahlreinheit
Reine Stähle (clean steels) enthalten begrenzte Einschlüsse in Bezug auf Größe, Form, Zusammensetzung, Verteilung und Frequenz. Dadurch können sie andere Materialien übertreffen und in angewendeten Hochspannungszuständen – wie in Transportausrüstung und anderen Anwendungen – hervorragende Leistungen erbringen.
Stahlreinheit ist ein wichtiger Qualitätsfaktor und die Nachfrage nach reineren Stählen nimmt jedes Jahr zu. Metallurgen verwenden den Begriff „reiner Stahl“ jedoch mit Vorsicht, weil: (i) die Reinheitsanforderungen für verschiedene Anwendungen variieren, (ii) die Reinheit in verschiedenen Herstellungsprozessen schwankt, und (iii) der Begriff wörtlich als Fehlen jeglicher Einschlüsse interpretiert werden kann. Stahlreinheit hat sowohl betriebliche als auch produktleistungsbezogene Implikationen.
Die stetig steigenden Qualitätsanforderungen zwingen Stahlhersteller, den Reinheitsanforderungen ihrer Produkte hohe Aufmerksamkeit zu widmen. Verschiedene Stahlsorten werden für unterschiedliche Anforderungen hergestellt. Der Reinheitsgrad für jede Anforderung hängt von der Einschlusszahl, -morphologie, -zusammensetzung und -größenverteilung jeder Sorte ab. Bei freischneidenden oder nachgeschwefelten Stählen geht es nicht um vollständige Entfernung, sondern um Modifizierung zur Verbesserung der Zerspanbarkeit. Daher ist eine abgewogene Meinung zum zulässigen Einschlussniveau oder zur Reinheit für jede Sorte von großer technischer und wirtschaftlicher Bedeutung für Hersteller und Anwender. In hohem Maße muss der Begriff „reiner Stahl“ darauf abzielen, die Kundenspezifikationen und -anforderungen für eine Anwendung in Bezug auf nichtmetallische Einschlusseigenschaften zu erfüllen.
Mit strengeren Reinheitsanforderungen und der Entwicklung neuer Stahlsorten ist das Verständnis der Einschlussbildung und -entwicklung sowie die Entwicklung von Methoden zur Verbesserung ihrer Entfernung aus der flüssigen Stahlschmelze wichtig. Die Einschlussentfernung wird nicht nur durch große Einschlussgröße, sondern auch durch hohe Grenzflächenenergie zwischen Einschluss und Stahl sowie große Kontaktwinkel in einem Stahl-Einschluss-Gas-System begünstigt.
Die Anforderungen an reine Stähle variieren je nach Stahlsorte und Anwendung. Das Ziel des Einschluss-Engineerings ist es, schädliche Einschlüsse zu reduzieren und die Bildung vorteilhafter Einschlüsse zu fördern.
Fortschritte in der Stahlherstellung: „Ultra-reine“ Stähle
Fortschritte in der Stahlherstellung der letzten Jahrzehnte haben zu Stahlsorten mit sehr niedrigen Verunreinigungsgehalten geführt. In jüngster Zeit wurden neue „reine“ und „ultra-reine“ Stähle von Stahlherstellern weltweit entwickelt und kommerzialisiert, um aktuellen und zukünftigen Marktanforderungen an Stahl mit erheblich verbesserten mechanischen Eigenschaften (z. B. Ermüdungsfestigkeit, Schlagzähigkeit) und verbesserter Korrosionsbeständigkeit gerecht zu werden. Diese Stähle können extrem niedrige Sauerstoffgehalte (<10 ppm) und Schwefelgehalte (<10 ppm) aufweisen. Die treibende Kraft war die Entwicklung neuer Stähle für hochbeanspruchte Anwendungen – z. B. Getriebekomponenten für die Automobilindustrie und Bauteile/Rohre für aggressive, korrosive Umgebungen.
Obwohl heutige hochreine Stähle hervorragende mechanische Eigenschaften und/oder Korrosionsbeständigkeit aufweisen, gehen diese Fortschritte zu Lasten schwierigerer Spanbruchbildung und in einigen Fällen erheblich reduzierter Werkzeugstandzeiten bei Zerspanungsoperationen.
Die Zerspanung hochreiner Stähle ist generell mit hohem Energieverbrauch, erhöhtem Werkzeugverschleiß und hohen Produktionskosten verbunden. Schätzungen zufolge entfallen mehr als 40 % der Gesamtproduktionskosten eines Automobilbauteils auf verschiedene Zerspanungsoperationen. Das Hauptproblem besteht darin, heutige Stahlsorten hinsichtlich der kombinierten Anforderungen an Zerspanbarkeit und Leistung zu optimieren. Daher sind Einschlüsse in gewissem Maße für eine ordnungsgemäße Zerspanbarkeitsleistung notwendig. Dennoch müssen Gehalt und Eigenschaften der Einschlüsse sicherstellen, dass die Hochleistungseigenschaften des Stahls erhalten bleiben.
Wichtige Faktoren der Sekundärmetallurgie
Wichtige Merkmale des Sekundärmetallurgieprozesses sind Produktionsprozess, flüssiger Stahl, Pfannenfeuerfest, Zusätze, Schlacke, Temperatur, Zeit und Behandlungsmethode. Diese sind entscheidende Faktoren, die Auswirkungen auf verschiedene Eigenschaften der Einschlüsse haben (Abb. 1).
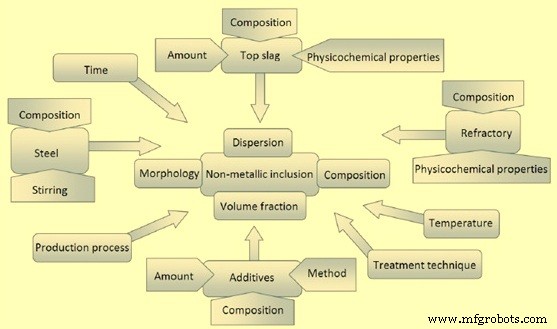
Abb. 1: Faktoren, die verschiedene Eigenschaften von Einschlüssen während der Stahlherstellung beeinflussen
Drei Stadien der Einschlussbildung
- Nukleation: Kerne der neuen Phase bilden sich durch Übersättigung der Lösung (flüssiger oder fester Stahl) mit den Lösungsmitteln (z. B. Aluminium und Sauerstoff) durch Auflösung der Zusätze (Entschwefelungs- oder Entschwefelungsmittel) oder Abkühlung des Stahls. Der Nukleationsprozess wird durch die Oberflächenspannung an der Grenze Einschluss-flüssiger Stahl bestimmt. Je geringer die Oberflächenspannung, desto niedriger die für die Bildung neuer Phasenkerne nötige Übersättigung. Der Prozess ist einfacher in Gegenwart anderer Phasen (anderer Einschlüsse) in der flüssigen Stahlschmelze. Dann wird die neue Phasenbildung durch den Benetzungswinkel zwischen Keim und Substrateinschluss bestimmt. Benetzende Bedingungen (niedriger Benetzungswinkel) begünstigen die Nukleation.
- Wachstum: Die Kerne wachsen, bis das chemische Gleichgewicht erreicht ist (keine Übersättigung mehr). Das Wachstum in festem Stahl ist sehr langsam, sodass ein gewisses Maß an Nicht-Gleichgewichts-Übersättigung beibehalten werden kann.
- Koaleszenz und Agglomeration: Durch Bewegung der Flüssigkeit aufgrund thermischer Konvektion oder erzwungenem Rühren kollidieren Einschlüsse, was zu Koaleszenz (Verschmelzung flüssiger Einschlüsse) oder Agglomeration (Verschmelzung fester Einschlüsse) führen kann. Der Prozess wird durch den Energievorteil getrieben, der durch die Verringerung der Grenzfläche zwischen Einschluss und flüssigem Stahl entsteht. Einschlüsse mit höherer Oberflächenenergie haben eine höhere Wahrscheinlichkeit, bei Kollision zu verschmelzen.
Einschlussentfernung aus der flüssigen Stahlschmelze
Die Entfernung umfasst das Aufsteigen zur Stahl-Schlacke-Grenzfläche, die Abtrennung vom Stahl und die anschließende Aufnahme in die Schlacke. Der fundamentale Mechanismus der Einschlussflotation folgt dem Stokes-Gesetz. Für einen 20 µm großen kugelförmigen Aluminiumoxid-Einschluss beträgt die geschätzte Zeit, um 2 Meter aufzusteigen, ca. 120 Minuten. Diese Zeit verkürzt sich mit zunehmender Einschlussgröße und wird durch Argongasrühren und die anschließende Anhaftung der Einschlüsse an Argonblasen weiter verbessert. Beispielsweise steigen 100 µm große Aluminiumoxid-Einschlüsse in 5 Minuten auf. Argongasrühren fördert auch das Einschlusswachstum durch Kollision und anschließende Agglomeration/Koaleszenz.
Große Einschlüsse steigen schneller auf als kleine. Große Einschlüsse sind normalerweise auftriebskräftig und gelangen bereitwillig aus dem Stahl in die Schlackenphase. Kleinere, weniger auftriebskräftige Einschlüsse benötigen länger. Die aufsteigenden Einschlüsse werden von der Schlacke aufgenommen. Der Aufstiegsprozess kann durch moderates Rühren intensiviert werden. Heftiges Rühren zerteilt größere Einschlüsse in kleinere. Aufsteigende Gasblasen fördern ebenfalls das Aufsteigen und die Aufnahme durch die Schlacke.
Klassifizierung von Einschlüssen
Einschlüsse entstehen in der flüssigen Stahlschmelze während der Raffination bei hohen Temperaturen und/oder durch Ausfällung während der Erstarung. Während der Raffination bei hohen Temperaturen gebildete Einschlüsse nennt man primäre Einschlüsse, während der Erstarung gebildete sekundäre Einschlüsse. Einmal gebildet, bleiben die Eigenschaften (Größe, Menge, Zusammensetzung, Morphologie) gleich oder ändern sich aufgrund physikalisch-chemischer Reaktionen in der flüssigen Stahlschmelze, zwischen dieser und der umgebenden Schlacke und Pfannenfeuerfest, sowie durch Verformung. Je nach ihren endgültigen Eigenschaften können sie dem Gießprozess schaden, die mechanischen Eigenschaften des Stahls verringern und die Oberflächen- und Gesamtqualität des Produkts mindern. Einschlüsse, deren Vorhandensein die Stahlreinheit definiert, werden nach chemischem und mineralogischem Gehalt, nach Stabilität und nach Herkunft klassifiziert.
Nach Herkunft: Endogene vs. Exogene Einschlüsse
Nach traditioneller Klassifizierung unterscheidet man zwei Hauptklassen nach Herkunft:
- Endogene (einheimische) Einschlüsse bilden sich durch Ausfällung innerhalb der flüssigen Phase aufgrund der abnehmenden Löslichkeit der im Stahl enthaltenen chemischen Spezies. Diese Klasse kann nicht vollständig aus dem Stahl eliminiert werden, aber die Verringerung ihres Volumenanteils und der durchschnittlichen Größe muss streng kontrolliert werden, um schädliche Phänomene zu vermeiden.
- Exogene Einschlüsse resultieren aus der Einkapselung nichtmetallischer Materialien aus Schlacke, Feuerfestfragmenten oder Aufstiegs- und Abdeckpudern zum Schutz des Stahls und zur Verhinderung von Anhaftung beim Gießen. Diese Einschlüsse können große Größen aufweisen und ihre Herkunft ist nicht immer sofort erkennbar, obwohl ihr Vorhandensein die mikrostrukturelle Integrität und die damit verbundene mechanische Zuverlässigkeit stark beeinträchtigen kann. Da exogene Einschlüsse immer prozessbedingt sind, können sie durch geeignete Verfahrensweisen eliminiert werden.
Endogene Einschlüsse
Endogene Einschlüsse entstehen innerhalb der flüssigen Stahlschmelze und fallen während Abkühlung und Erstarung aus. Sie resultieren aus Zusätzen zum Stahl: Entschwefelungsprodukte oder ausgefallene Einschlüsse während Abkühlung und Erstarung. Aluminiumoxid (Al2O3) in LCAK-Stahl (niedrigkohlenstoffhaltig, Al-entschwefelt) und Siliciumdioxid (SiO2) in Si-entschwefelten Stählen, die durch Reaktion zwischen gelöstem Sauerstoff und zugegebenem Aluminium bzw. Silicium entstehen, sind typische Entschwefelungseinschlüsse.
Aluminiumoxid-Einschlüsse sind dendritisch, wenn sie in einer sauerstoffreichen Umgebung entstehen (Abb. 2). Clusterartige Aluminiumoxid-Einschlüsse aus Entschwefelung oder Reoxidation (Abb. 2) sind typisch für Al-entschwefelte Stähle. Aluminiumoxid bildet leicht dreidimensionale Cluster durch Kollision und Aggregation aufgrund hoher Grenzflächenenergie. Einzelne Einschlüsse im Cluster können 1–5 µm im Durchmesser haben. Vor Kollision, Zerfall oder Aggregation können sie blütenplattenförmige oder (aggregierte) polyedrische Formen haben. Korallenartige Aluminiumoxid-Einschlüsse sollen durch „Ostwald-Reifung“ ursprünglich dendritischer oder clusterartiger Aluminiumoxid-Einschlüsse entstehen. Siliciumdioxid-Einschlüsse sind normalerweise kugelförmig, da sie in der flüssigen Stahlschmelze im flüssigen oder glasartigen Zustand vorliegen. Siliciumdioxid kann auch zu Clustern agglomerieren.
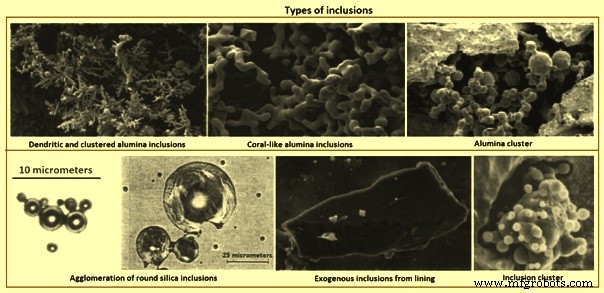
Abb. 2: Arten von Einschlüssen
Ausgefallene Einschlüsse bilden sich während Abkühlung und Erstarung. Während der Abkühlung steigt die Konzentration gelösten Sauerstoffs/Stickstoffs/Schwefels in der Flüssigkeit, während die Löslichkeit dieser Elemente abnimmt. Daher fallen Einschlüsse wie Aluminiumoxid, Siliciumdioxid, Aluminiumnitrid und Sulfide aus. Sulfide bilden sich interdenkritisch während der Erstarung und nukleieren häufig auf bereits in der flüssigen Stahlschmelze vorhandenen Oxiden. Diese Einschlüsse sind normalerweise klein (<10 µm).
Endogene Einschlüsse sind typischerweise gleichmäßiger verteilt als exogene, die Einkapselungen von Materialien aus Feuerfestgrenzflächen, Schlacke oder anderen Materialien in Kontakt mit der flüssigen Stahlschmelze sind. Primäre und endogene Oxide wie Aluminiumoxid und Magnesiumspinell verstopfen Tauchrohre und ihre unregelmäßigen Formen wirken als Spannungserhöher während der Verformung und verringern die mechanische Festigkeit.
Exogene Einschlüsse
Exogene Einschlüsse entstehen durch unbeabsichtigte chemische und mechanische Wechselwirkung der flüssigen Stahlschmelze mit ihrer Umgebung. Sie sind normalerweise schädlich für bruchempfindliche mechanische Eigenschaften aufgrund ihrer großen Größe und Lage nahe der Oberfläche. Die Mehrheit entsteht durch Reoxidation, bei der flüssiger Stahl mit „freien“ Entschwefelungsmitteln (Al, Si, Mn, Ca) Sauerstoff aus der Luft während des Gießens und Transports durch das Gießsystem aufnimmt. Zusätzlich können Einschlüsse durch Reaktion der flüssigen Stahlschmelze mit Gasen oder Wasserdampf aus unzureichend vorgeheizten Transportgefäßen entstehen. Exogene Einschlüsse werden normalerweise zufällig während Abstich, Gießen und Erstarung eingeschlossen, was zu einer zufälligen Verteilung im gegossenen Stahlprodukt führt. Sie wirken als heterogene Keimbildungsstellen für die Ausfällung neuer Einschlüsse während ihrer Bewegung in der flüssigen Stahlschmelze.
Exogene Einschlüsse entstehen primär durch zufällige chemische (Reoxidation) und mechanische Wechselwirkung der flüssigen Stahlschmelze mit ihrer Umgebung (Schlackeneintragung und Auskleidungsersosion). Beim Zerspanen verursachen sie Rattermarken, Gruben und Rillen auf bearbeiteten Oberflächen, häufige Werkzeugbrüche und übermäßigen Werkzeugverschleiß. Exogene Einschlüsse haben folgende gemeinsame Merkmale:
- Große Größe; Einschlüsse aus Feuerfesterosion sind normalerweise größer als solche aus Schlackeneintragung.
- Zusammengesetzte/mehrphasige Zusammensassung verursacht durch: (i) Reaktion zwischen flüssigem Stahl und SiO2, FeO, MnO in Schlacke und Feuerfestauskleidung, wobei gebildete Aluminiumoxid-Einschlüsse auf deren Oberfläche verbleiben können; (ii) exogene Einschlüsse können aufgrund ihrer Größe Entschwefelungseinschlüsse wie Aluminiumoxid auf ihrer Oberfläche einkapseln; (iii) sie wirken als heterogene Keimbildungsstellen für neue Ausfällungen während ihrer Bewegung; (iv) Schlacke- oder Reoxidationseinschlüsse können mit Feuerfestauskleidungen reagieren oder weiteres Material in den Stahl eintragen.
- Unregelmäßige Form, wenn nicht kugelförmig durch Schlackeneintragung oder Entschwefelungsprodukt Siliciumdioxid. Kugelförmige exogene Einschlüsse sind normalerweise groß (>50 µm) und meist mehrphasig, während kugelförmige Entschwefelungseinschlüsse normalerweise klein und einphasig sind.
- Geringe Anzahl im Vergleich zu kleinen Einschlüssen.
- Sporadische Verteilung im Stahl, nicht gut dispergiert wie kleine Einschlüsse. Da sie normalerweise während des Gießens und Erstarens eingeschlossen werden, ist ihr Auftreten zufällig und sporadisch. Sie steigen leicht auf, konzentrieren sich daher in Bereichen, die am schnellsten erstarren oder in Zonen, in denen ihre Flucht durch Flotation behindert ist. Deshalb findet man sie häufig nahe der Oberfläche.
- Schädlicher für Stahleigenschaften als kleine Einschlüsse aufgrund ihrer großen Größe.
Eine übergeordnete Frage ist, warum so große Einschlüsse nicht schnell aufsteigen, sobald sie gebildet sind. Mögliche Gründe: (i) späte Bildung während Stahlherstellung, Transfer oder Erosion in metallurgischen Gefäßen, wodurch unzureichende Zeit zum Aufsteigen vor dem Gießen bleibt; (ii) mangelnde Überhitzung; (iii) Strömung während der Erstarung induziert Kokillenschlacke-Einkapselung oder Re-Einkapselung aufgestiegener Einschlüsse, bevor diese vollständig in die Schlacke eintreten.
Exogene Einschlüsse sind immer prozessbedingt und ihre Größe und chemische Zusammensetzung führen häufig zur Identifizierung ihrer Quellen: hauptsächlich Reoxidation, Schlackeneintragung, Auskleidungsersosion und chemische Reaktionen.
Die häufigste Form großer Makro-Einschlüsse aus Reoxidation in Stahl – Aluminiumoxid-Cluster – sind in Abb. 2 dargestellt. Luft ist die häufigste Reoxidationsquelle, die auf verschiedene Weisen auftreten kann: (i) Flüssiger Stahl in der Pfanne mischt sich zu Beginn des Gießens durch starke Turbulenz mit Luft von der Oberfläche, Oxidfilme auf der Oberfläche des fließenden Stahls werden in die Flüssigkeit gefaltet und bilden schwache Ebenen aus Oxidpartikeln; (ii) Luft wird an den Verbindungsstellen zwischen Pfanne und Pfanne sowie zwischen Pfanne und Kokille in den flüssigen Stahl gesaugt; (iii) Luft dringt von der Stahloberfläche in Pfanne, Pfanne und Kokille während des Gießens in den Stahl ein.
Bei dieser Reoxidation werden Entschwefelungselemente wie Aluminium, Calcium, Silicium usw. bevorzugt oxidiert und ihre Produkte entwickeln sich zu Einschlüssen, normalerweise ein bis zwei Größenordnungen größer als Entschwefelungseinschlüsse. Die Lösung zur Verhinderung dieser Reoxidation ist die Begrenzung der Luftexposition des Gießprozesses durch: (i) Abschirmung durch Inertgaskranz mittels Stahlringverteiler oder porösen Feuerfstring um die Verbindungen zwischen Pfanne und Pfanne sowie Pfanne und Kokille; (ii) Spülen von Gas in die Pfanne vor dem Gießen und auf die Pfannenoberfläche während des Gießens; (iii) Kontrolle der Gasinjektion in der Pfanne zur Vermeidung von Augenbildung.
Eine weitere Reoxidationsquelle sind SiO2, MnO und FeO in Schlacken und Feuerfestauskleidungen. Durch diesen Mechanismus wachsen Einschlüsse im Stahl, wenn sie sich der Schlacken- oder Auskleidungsoberfläche nähern, durch die Reaktion SiO2/MnO/FeO + [Al] = [Si]/[Mn]/[Fe] + Al2O3. Dies führt zu größeren Aluminiumoxid-Einschlüssen mit variabler Zusammensetzung. Dieses Phänomen beeinflusst exogene Einschlüsse in zweifacher Hinsicht: (i) Die Reaktion kann die Auskleidungsoberfläche erodieren und uneben machen, was das Strömungsmuster nahe den Auskleidungswänden ändert und weiteren beschleunigten Auskleidungszerfall induzieren kann; (ii) Ein großer exogener Einschluss aus gebrochener Auskleidung oder eingeschlossener Schlacke kann kleine Einschlüsse wie Entschwefelungsprodukte einkapseln und auch als heterogener Keim für neue Ausfällungen wirken. Dies verkompliziert die Zusammensetzung exogener Einschlüsse.
Zur Verhinderung von Reoxidation durch Schlacke und Feuerfestauskleidung ist ein niedriger SiO2-, MnO- und FeO-Gehalt sehr wichtig. Es wurde berichtet, dass hochaluminhaltige oder Zirkonia-Steine mit geringem freiem Siliciumgehalt besser geeignet sind.
Stahlherstellungs- oder Transferoperationen beinhalten turbulentes Mischen von Schlacke und Metall, besonders beim Transfer zwischen Gefäßen, und erzeugen so Schlackenteilchen in der Stahlschmelze. Schlackeneinschlüsse (10–300 µm, enthalten große Mengen CaO oder MgO, normalerweise flüssig bei Stahlschmelzentemperatur, daher kugelförmig). Die Verwendung einer „H-förmigen“ Pfanne und das Gießen durch zwei Pfannen verringert die Schlackeneintragung während des Pfannenwechsels. Faktoren, die die Schlackeneintragung in die flüssige Stahlschmelze während des Stranggießens beeinflussen: (i) Transferoperationen von Pfanne zu Pfanne und Pfanne zu Kokille, besonders bei offenem Gießen; (ii) Wirbelbildung an der Stahloberfläche, vermeidbar durch Abschalten des Gießens vor Wirbelbeginn; (iii) Emulgierung und Schlackeneintragung an der Oberfläche, besonders unter Gasrühren über einer kritischen Gasflussrate; (iv) Turbulenz an der Meniskus in der Kokille; (v) Schlackeneigenschaften wie Grenzflächenspannung und Viskosität. Beispielsweise kann Kokillenschlacke durch (i) Turbulenz am Meniskus, (ii) Wirbelbildung, (iii) Blasenbewegungen von Stahl zu Schlacke induzierte Emulgierung, (iv) Ansaugen entlang der Düsenwand durch Druckdifferenz, (v) Hochgeschwindigkeitsströmung, die Schlacke von der Oberfläche schert, und (vi) Pegelschwankungen in den flüssigen Stahl eingetragen werden.
Die Grenzflächenspannung zwischen Stahl und flüssigem Gießpulver bestimmt die Höhe des Stahlmeniskus und die Leichtigkeit der Flussmitteleintragung. Spezifisch ergibt eine Grenzflächenspannung von 1,4 N/m für eine Kalk-Siliciumdioxid-Aluminiumoxid-Schlacke in Kontakt mit reinem Eisen eine Meniskushöhe von ca. 8 mm. Die Grenzflächenspannung wird durch oberflächenaktive Spezies wie Schwefel oder durch eine Grenzflächen-Austauschreaktion wie die Oxidation von Aluminium im Stahl durch Eisenoxid in der Schlacke auf einen niedrigen Wert reduziert. Die sehr niedrige Grenzflächenspannung bei einer chemischen Reaktion kann spontane Turbulenz an der Grenzfläche durch den Marangoni-Effekt erzeugen. Solche Turbulenz kann eine Emulsion an der Grenzfläche erzeugen und unerwünschte Schlackentropfen im Stahl bilden.
Erosion von Feuerfestmaterialien, einschließlich Wannenblock-Sand, loser Schmutz, gebrochene Feuerfeststeine und keramische Auskleidungsteilchen, ist eine sehr häufige Quelle großer exogener Einschlüsse, die typischerweise fest sind und mit den Materialien von Pfanne und Pfanne zusammenhängen. Sie sind normalerweise groß und unregelmäßig geformt. Exogene Einschlüsse können als Stellen für heterogene Nukleation von Aluminiumoxid wirken und den zentralen Teilchen einschließen oder mit anderen einheimischen Einschlüssen aggregieren. Das Auftreten von Feuerfesterosionsprodukten oder mechanisch eingebrachten Einschlüssen kann die Qualität ansonsten sehr reinen Stahls vollständig beeinträchtigen.
Auskleidungsersetzung tritt normalerweise in Bereichen turbulenter Strömung auf, besonders in Kombination mit Reoxidation, hohen Gießtemperaturen und chemischen Reaktionen. Die Parameter, die die Auskleidungsersetzung stark beeinflussen, sind:
- Einige Stahlsorten sind stark korrosiv (z. B. hochmanganhaltige und kaum entschwefelte Sorten mit hohem gelöstem Sauerstoffgehalt) und greifen Auskleidungssteine an.
- Reoxidationsreaktionen, bei denen gelöstes Aluminium im flüssigen Stahl SiO2 in der Feuerfestauskleidung reduziert und FeO-basierte Einschlüsse erzeugt, die sehr reaktiv sind und die Auskleidungsmaterialien benetzen, führen zu Erosion in Bereichen hoher Flüssigkeitsturbulenz. Der Umfang dieser Reaktion kann durch Überwachung des Siliciumgehalts der flüssigen Stahlschmelze quantifiziert werden. Dieser Sauerstoff kann auch aus Kohlenmonoxid stammen, wenn Kohlenstoff im Feuerfest mit Bindemitteln und Verunreinigungen reagiert.
- Ziegelzusammensetzung und -qualität haben signifikanten Einfluss auf die Stahlqualität. Ein Stahlwerk hat drei Materialtypen (hoch Al2O3, Al2O3-SiC-C, MgO-C mit Verschleißraten von 1,0, 0,34, 0,16 mm/Heat) an der Schlackelinie angepasst, wo das Feuerfest durch erosive Pfannenflüssigkeit und Schlacke beschädigt wird; MgO-C zeigt die höchste Haltbarkeit. Manganoxid greift bevorzugt die siliziumhaltigen Anteile der Feuerfestauskleidung an. Sehr hochreine Aluminiumoxid- und Zirkoniakörner können Angriffen durch Manganoxid standhalten.
- Schnelle Feuerfesterosion durch hochmanganhaltige Stähle kann begrenzt werden durch: (i) Verwendung sehr hochreiner (teurer) Aluminiumoxid- oder Zirkonia-Feuerfeste, und (ii) Minimierung des Sauerstoffs durch vollständiges Entschwefeln mit starkem Entschwefelungsmittel wie Aluminium oder Calcium und Verhinderung der Luftabsorption. Siliciumdioxid-basierte Pfannenauskleidungen sind schlechter als magnesiabeschichtete Spritzauskleidungen. Hochaluminhaltige Feuerfeste wurden als vielversprechendsten vorgeschlagen. Einbau von Calciumoxid in die Düsenfeuerfestauskleidung kann helfen, indem Aluminiumoxid-Einschlüsse an der Wand verflüssigt werden, sofern die Calciumoxiddiffusion zur Grenzfläche schnell genug ist und Düsenerosion kein Problem ist. Düsenerosion kann durch Kontrolle der Düsenfeuerfestzusammensetzung (z. B. Vermeidung von Natrium-, Kalium- und Siliciumverunreinigungen) oder Beschichtung der Düsenwände mit reinem Aluminiumoxid, Bornitrid oder anderen widerstandsfähigen Materialien bekämpft werden. Das Feuerfest an der Oberfläche der Tauchrohrwände muss so gewählt werden, dass Reaktionen mit dem Stahl, die Einschlüsse und Verstopfungen erzeugen, minimiert werden.
- Übermäßige Strömungsgeschwindigkeit des flüssigen Stahls entlang der Wände in der Pfanne, z. B. im Einlassbereich. Ein Pad kann verwendet werden, um den Pfannenboden vor Erosion zu schützen und das Strömungsmuster zu kontrollieren. Es wurde vorgeschlagen, dass Flüssigstahlgeschwindigkeiten über 1 m/s hinsichtlich Erosion gefährlich sind.
- Übermäßige Kontakt- oder Füllzeit und hohe Temperaturen verschlimmern Erosionsprobleme. Während langer Haltezeiten in der Pfanne können größere Einschlüsse in die Pfannenschlacke aufsteigen. Je länger der Stahl jedoch mit der Pfannenauskleidung in Kontakt steht, desto größer die Tendenz zu Pfannenerosionsprodukten. Lösungen basieren auf der Entwicklung hochstabiler Feuerfeste für eine gegebene Stahlsorte, der Entwicklung dichter, verschleißfester Feuerfesteinsätze für Hochdurchsatzbereiche und der Verhinderung von Reoxidation.
Chemische Reaktionen erzeugen Oxide aus Einschlussmodifizierung, wenn die Calciumbearbeitung unsachgemäß durchgeführt wird. Die Identifizierung der Quelle ist nicht immer einfach, da z. B. Einschlüsse mit Calciumoxid auch aus eingeschlossener Schlacke stammen können.
Die Agglomeration fester Einschlüsse kann auf jeder Oberfläche durch Oberflächenspannungseffekte auftreten, einschließlich auf Feuerfest- und Blasenoberflächen. Der hohe Kontaktwinkel von Aluminiumoxid in flüssigem Stahl begünstigt die Anhaftung an Feuerfest, um den Kontakt mit Stahl zu minimieren. Hohe Temperaturen von 1.530 °C ermöglichen Sintern von Aluminiumoxid. Großer Kontaktwinkel und größere Einschlussgröße begünstigen die Agglomeration. Durch Kollision und Agglomeration neigen Einschlüsse im Stahl dazu, mit zunehmender Zeit und Temperatur zu wachsen. Die numerische Simulation der Einschlussnukleation ab Entschwefelungsmittelzugabe und Wachstum durch Kollision und Diffusion von Nano- auf Mikrogröße wurde berichtet. Die Grundlagen des Aluminiumoxid-Sinterns zu Clustern bedürfen weiterer Untersuchung, obwohl einige Studien Fraktaltheorie zur Beschreibung der Clustermorphologie verwendet haben.
Klassifizierung nach chemischer Zusammensetzung
Eine weitere Klassifizierung basiert auf der chemischen Zusammensetzung. Einschlüsse können synthetisch klassifiziert werden als: (i) Sulfide, (ii) Aluminat, (iii) Silikate, (iv) Oxide, (v) Nitride, und (vi) komplexe Kombinationen von zwei oder mehr dieser Typen. Die Mehrheit der Einschlüsse in Stählen sind Oxide und Sulfide, da der Phosphorgehalt sehr gering ist. Silikate sind sehr nachteilig für Stähle, besonders wenn später eine Wärmebehandlung erfolgt. Normalerweise sind Nitride in Spezialstählen vorhanden, die ein Element mit hoher Affinität zu Stickstoff enthalten.
Sulfide: FeS, MnS, Al2S3, CaS, MgS, Zr2S u. a. Sulfide sind häufig Folge der Calciumbearbeitung zur Modifizierung der Oxid-Einschlüsse, aber fein disperses, hochfeuerfestes CaS kann für das Gießverfahren (Düsenverstopfung) und für die Schädigung des Stahls nachteilig sein. Im Gegensatz dazu werden MnS-Nichteinschlüsse (häufig modifiziert durch Kombination mit CaS) zur Verbesserung der Schneidwerkzeugbearbeitbarkeit genutzt. Hier werden MnS-Einschlüsse gezielt in der Metallmatrix gebildet, um das Spanbrechen (spröde) während der Werkzeugarbeit zu ermöglichen. Dies erfordert einen signifikanten Volumenanteil der Einschlüsse, weshalb die Anwendung von EN 10247:2003 zur Reinheitsschätzung solcher Stahlklassen ausgeschlossen ist.
Aluminate: Normalerweise Calciumaluminate nach Calciumbearbeitung der flüssigen Stahlschmelze. Calciumaluminate 12CaO·7Al2O3 (C12A7), 3CaO·Al2O3 (C3A) und CaO·Al2O3 (CA) liegen im flüssigen Zustand vor, während CaO·2Al2O3 (CA2) und CaO·6Al2O3 (CA6) bei Stahlherstellungstemperaturen fest sind.
Silikate: In Stahl als Glas aus reinem SiO2 oder SiO2 mit Beimischung von Eisen-, Mangan-, Chrom-, Aluminium- und Wolframoxiden sowie kristallinen Silikaten vorhanden. Silikate sind die größte Gruppe unter den nichtmetallischen Einschlüssen. In flüssigem Stahl liegen nichtmetallische Einschlüsse in festem oder flüssigem Zustand vor, abhängig von der Schmelztemperatur.
Oxide: In flüssigem Stahl hauptsächlich während der Stahlentschwefelung erzeugt, können aber auch aus Reoxidation und Schlacken- oder Feuerfesteintragung resultieren. Diese Einschlüsse können ein- oder mehrphasig, kugelförmig oder unregelmäßig geformt, fest oder flüssig im Stahl sein, abhängig von ihrer Schmelztemperatur.
Oxid-Einschlüsse können homogene oder heterogene Nukleation durchlaufen. Homogene Nukleation erfolgt ohne fremde Oberflächen im Stahl, heterogene auf fremden Oberflächen. Quellen fremder Oberflächen in flüssigem Stahl können eingetragene Materialien, die umgebende Pfannenfeuerfestauskleidung, vorliegende Einschlüsse und/oder ungelöste Legierungen sein. Für die Bildung eines stabilen Oxids muss der absolute Beitrag der volumetrischen freien Energie zur Gesamtenergie größer sein als die Grenzflächenenergie, was bei einer kritischen Oxidgröße eintritt. Einschlüsse unter dieser kritischen Größe sind instabil und lösen sich wieder in die flüssige Stahlschmelze auf, während größere wachsen. Bei heterogener Nukleation verringert die Anwesenheit einer bestehenden Oberfläche die kritische Oxidgröße und damit die gesamte freie Energie, die für ein stabiles Oxid nötig ist. Heterogene Nukleation ist gegenüber homogener bevorzugt.
Wichtige Einschlussmerkmale sind Größe, Menge, Zusammensetzung und Morphologie. Nach Bildung eines stabilen Oxids im Stahl wachsen die Einschlüsse und können ihre Zusammensetzung durch Reaktionen im Stahl und zwischen Stahl und umgebender Schlacke und Pfannenfeuerfest ändern. Oxid-Einschlusswachstum erfolgt durch Diffusion von Sauerstoff und Entschwefelungsmittel zum Einschluss sowie durch Agglomeration und Koaleszenz nach Kollision.
Oxid-Einschlüsse sind FeO, MnO, Cr2O3, SiO2, Al2O3, TiO2 u. a. Nach mineralogischem Gehalt teilen sich Oxid-Einschlüsse in zwei Hauptgruppen: (i) freie Oxide wie FeO, MnO, Cr2O3, SiO2 (Quarz), Al2O3 (Korund) u. a., und (ii) Spinelle, die Verbindungsoxide aus zwei- und dreiwertigen Elementen sind. Ferrite, Chromite und Aluminate gehören in diese Gruppe. Das fundamentale Werkzeug zur Beschreibung der chemischen Zusammensetzung der Oxid-Einschlüsse ist das ternäre Phasendiagramm (CaO-SiO2-Al2O3), da dies das Hauptsystem ist, das die Bildung dieser nichtmetallischen Verbindungen regelt. Diese Klasse nichtmetallischer Verbindungen wird durch die der flüssigen Stahlschmelze zugegebenen Entschwefelungselemente zur Entfernung des Sauerstoffgehalts gebildet.
Zusammensetzung, Größe und Verteilung ausgefallener Oxide werden stark durch die Entschwefelungsmittel, die Bedingungen der flüssigen Stahlschmelze und den Erstarungsprozess beeinflusst. Aluminium ist als Entschwefelungsmittel in der Stahlherstellung weit verbreitet. Seine Zugabe ist sehr praktisch und reduziert den Sauerstoffgehalt in der flüssigen Stahlschmelze effektiv auf niedrige Werte. Die meisten Stahlprobleme lassen sich jedoch auf Aluminiumoxid oder aluminiumreiche Oxide zurückführen. Feste Aluminiumoxid-Einschlüsse in der flüssigen Stahlschmelze neigen aufgrund ihrer dendritischen Morphologie zu rascher Clusterbildung. Die Aluminiumoxid-Cluster steigen aufgrund ihrer hohen scheinbaren Dichte (Oxid-Cluster plus eingeschlossene flüssige Stahlschmelze) kaum an die Oberfläche der flüssigen Stahlschmelze auf. Sie sind nachteilig für die Gießbarkeit und Qualität von stranggegossenem Stahl.
Der Beginn der Verstopfung während des Gießprozesses setzt ein, wenn sich ein Aluminiumoxid-Einschluss an der Düsenwand anlagert. Bestimmte Feuerfesttypen, insbesondere graphitstabilisierte Magnesia-Feuerfeste, sollen die Agglomeration von Aluminiumoxid-Einschlüssen fördern. Der hohe Kontaktwinkel zwischen Aluminiumoxid-Einschlüssen und Stahl begünstigt weiterhin die Tendenz der Einschlüsse, sich auf Feuerfesten zu agglomerieren. Zudem beeinträchtigen signifikante Mengen an Aluminiumoxid- und MnS-Einschlüssen die Leistung von Stahlprodukten negativ. Generell können Oxid-Einschlüsse Lamellarrisse verursachen und die Zähigkeit, Biegebarkeit und Duktilität von Stählen verschlechtern.
Wird Aluminium zur Entschwefelung der flüssigen Stahlschmelze zugegeben, reagiert es mit dem Sauerstoff zu dendritischen Aluminiumoxid-Einschlüssen (Aluminiumoxid-Galaxie). Abhängig von der Größe können die durch Entschwefelung gebildeten Aluminiumoxid-Einschlüsse in Makro- und Mikro-Einschlüsse unterteilt werden. Die teilweise und vollständige Substitution von Titan, Zirconium und/oder Seltenen Erden für Aluminium wird zunehmend verfolgt. Dies geschieht, um die Gießbarkeit und Qualität des stranggegossenen Stahls durch Erzeugung fein dispergierter Oxide zu verbessern, die effektiv als heterogene Keimbildungsstellen für Umwandlung und Ausfällung dienen. Daher ist die Kontrolle von Menge, Größe, Zusammensetzung und Verteilung der Einschlüsse im Stahl von Bedeutung.
Nitride: ZrN, TiN, AlN, CeN u. a., die in legierten Stählen mit stark nitridbildenden Elementen in deren Zusammensetzung gefunden werden. Nitridbildende Elemente sind Titan, Aluminium, Vanadium, Cer u. a. Nitrid-Einschlüsse werden normalerweise durch Titanitrid (TiN) gebildet und üben eine nachteilige Wirkung aus, die durch die besondere kantige Form verschärft wird, die die Verstärkung der an der Grenzfläche zwischen Einschluss und Metallmatrix entstehenden Spannungen erhöht. Wenn TiN in großer Zahl, homogen verteilt und in relativ kleinen Größen vorliegt, fördert es die Bildung von gleichachsigen Körnern, was die mechanische Festigkeit des gegossenen Stahls verbessert. Auch das Vorhandensein eines spezifischen CaO·Al2O3·2SiO2 Oxids (Anorthit) in rostfreiem Stahl 316L verbessert die Werkzeugstandzeit beim Zerspanen. Diese Einschlüsse wirken als Schmiermittel, indem sie die Werkzeugspitze beschichten. Sie fördern auch das Spanbrechen.
Komplexe Kombinationen: Beispiele sind FeO·Fe2O3, FeO·Al2O3, FeO·Cr2O3, MgO·Al2O3, 2FeO·SiO2, FeS·FeO, MnS·MnO, Nb(C,N), V(C,N) u. a.
Schädigungsmechanismen von Einschlüssen
Drei Hauptmechanismen wurden als Ursprung der schädlichen Wirkungen dieser nichtmetallischen Phasen auf die Metallmatrix erkannt. Diese betrachten Einschlüsse als: (i) Kerbelemente, die das Spannungsfeld um die Einschlüsse verstärken; (ii) druckbeaufschlagte Gasbehälter, die progressiv in die Einschlüsse migrieren und ein Spannungsfeld erzeugen; (iii) nichtmetallische Phasen, die aufgrund des unterschiedlichen thermischen Ausdehnungskoeffizienten der Metallphase und der glas-keramischen Phasen ein Eigenspannungsfeld erzeugen.
Der erste Mechanismus ist mit einem duktilen Rissbildungsprozess verbunden, der an der Grenzfläche zwischen Einschlüssen und Stahl beginnt. Hohlräume sind Vorläufer von Rissen, und auf makroskopischer Ebene führt der kooperative schädliche Effekt der durch eine große Anzahl von Einschlüssen gebildeten Hohlräume zu einer Abnahme der einheitlichen Dehnung. Dies zeigt, dass die Faktoren, die Zähigkeit und makroskopische Duktilität nachteilig beeinflussen, sind: (i) Erhöhung des Volumenanteils, (ii) Verringerung des Krümmungsradius, und (iii) Bruch der nichtmetallischen Einschlüsse.
Die Koaleszenz unter den nukleierten Hohlräumen ist sehr gefährlich, da Hohlräume benachbarter Einschlüsse zu einem großen Riss koaleszieren können; die Bildung verlängerter Streifen von Einschlüssen stellt eine Extremsituation dar. Daher müssen Einschlüsse, die aus spröden keramischen Phasen bestehen, die verlagerte gebrochene Streifen bilden können, sorgfältig vermieden werden. Es ist erwähnenswert, dass der beschriebene Mechanismus auf mikroskopischer Ebene durch einen duktilen Prozess gekennzeichnet ist, seine makroskopische Wirkung jedoch als Abnahme der Zähigkeit und Duktilität auftritt.
Der zweite Mechanismus bezieht sich auf die höchste Löslichkeit von Wasserstoff in Sulfiden. Daher werden die Einschlüsse zu druckbeaufschlagten Behältern, die an der Metallmatrix ziehen und ein Spannungsfeld erzeugen, das sich zu dem durch die äußere Kraft während des Stahleinsatzes gebildeten addiert.
Der dritte Mechanismus tritt als Folge des unterschiedlichen thermischen Ausdehnungskoeffizienten von Stahl und den glas- und/oder keramischen Strukturen der Einschlüsse auf. Silikate, Aluminate und normalerweise alle Oxide (außer CaO und MgO) haben einen niedrigeren thermischen Ausdehnungskoeffizienten als die Stahlmatrix, während Sulfide ein gegenteiliges Verhalten zeigen. Die schädliche Wirkung resultiert aus der Eigenspannung an der Grenzfläche zwischen Einschlüssen und Metallmatrix.
Je größer der Einschluss, desto größer der schädliche Effekt. Daher ist die Begrenzung der Einschlussgröße ein fundamentaler Aspekt zur Verhinderung dieses Mechanismus, während der Gesamtvolumenanteil der Einschlusspopulation keine signifikante Rolle spielt.
Stabilität und Kontrolle
Nach Stabilität sind nichtmetallische Einschlüsse entweder stabil oder instabil. Instabile Einschlüsse lösen sich in verdünnten Säuren (<10 % Konzentration). Instabile Einschlüsse sind Eisen- und Mangansulfide sowie einige freie Oxide.
Die Bildung und Kontrolle der chemischen Zusammensetzung der Einschlüsse beinhalten die verschiedenen Produktionsschritte und Industriesysteme, durch die sie durchgeführt werden. Der Produktionsprozess muss in jedem Schritt sorgfältig umgesetzt werden, um Probleme zu vermeiden: (i) Schwierigkeiten beim Gießbetrieb durch Düsenverstopfung zwischen Pfanne und Kokille (Stranggießen) und zwischen Pfanne und Gießkolben (Blockgießen), und (ii) nachteilige Auswirkungen auf die mechanischen Eigenschaften des Stahls.
Vier Hauptbehandlungsmechanismen zur Einschlussentfernung
- Flotation der Einschlüsse: Aufgrund der Dichtedifferenzen zwischen nichtmetallischen Einschlüssen und flüssigem Stahl führt Flotation zur Entfernung. Die Entfernungsrate kann theoretisch nach dem Stokes-Gesetz berechnet werden.
- Magnetisches Rühren und Argongaseinspritzung: Diese beiden Techniken unterstützen die Entfernung nichtmetallischer Einschlüsse. Die Eintragsrate durch Argongaseinspritzung kann berechnet werden.
- Calciumbearbeitung: Effektiver Weg zur Erleichterung der Einschlussentfernung. Durch Zugabe von Calcium (meist als Calciumsilicid) können ungeschmolzene aluminium-magnesiumreiche Einschlüsse (Spinelle) in große, isotrope, kugelförmige Calciumaluminate und Calciumsulfide mit niedrigen Schmelzpunkten modifiziert werden. Dies unterstützt die Entfernung flüssiger Einschlüsse. Es kann jedoch problematisch werden, wenn einige dieser großen Calciumaluminate in der flüssigen Stahlschmelze verbleiben oder eingeschlossen werden.
- Optimierung der Oberschlacke-Eigenschaften: Optimierte Oberschlacke-Eigenschaften können die Einschlussentfernung im Pfannenofen verbessern. Die drei oben genannten Mechanismen befördern die Einschlüsse aus dem mittleren oder unteren Teil der flüssigen Stahlschmelze an die Pfannenoberfläche. Ohne geeignete Oberschlacke ist es jedoch wahrscheinlich, dass diese Einschlüsse nicht effizient entfernt werden. Daher ist für eine sehr effektive Einkapselung und Aufnahme nichtmetallischer Einschlüsse durch die Oberschlacke ein optimierter flüssiger Oberschlacke mit hoher Aufnahmekapazität, geeigneten Benetzungseigenschaften und Viskosität erforderlich.
Einschluss-Engineering
Festphasige Einschlüsse können sich zu Clustern zusammenschließen und Düsen sowie andere Strömungskontrollsysteme verstopfen, die den Fluss der flüssigen Stahlschmelze steuern, was eine Bedrohung für den Prozessbetrieb darstellt. Einige Einschlusschemismen verringern Duktilität, Ermüdungswiderstand oder Gesamtzähigkeit in Stählen. Das Fehlen von Einschlüssen birgt ebenfalls Probleme, da „reine Stähle“ schwerer zerspanbar sind, die Lebensdauer von Schneidwerkzeugen verringern und einen höheren Energieverbrauch beim Zerspanen erfordern. Das Verständnis ihrer Natur ist von kritischer Bedeutung in Stahlherstellungsoperationen, und „Einschluss-Engineering“ muss ein operativer Schwerpunkt während des Stahlherstellungsprozesses sein.
Der Begriff „Einschluss-Engineering“ bedeutet die Gestaltung der Einschlüsse, um ihre schädlichen Auswirkungen auf die Produkteigenschaften zu mildern. Es bezieht sich nicht auf die Entfernung, sondern auf die Modifizierung – entweder chemische Zusammensetzung oder Form –, damit schädliche Auswirkungen in verbesserte Stahleigenschaften umgewandelt werden. Einschluss-Engineering beinhaltet auch die gleichmäßige Verteilung der Einschlüsse in der Matrix, um Verbundwerkstoffeigenschaften im Produkt zu erzeugen. In einigen Fällen werden gezielt sehr feine Einschlüsse gebildet (z. B. Nitride, Karbonitride in Vergütungsstählen). Solche Einschlüsse können durch Reaktion zwischen Wolfram, Titan, Aluminium mit Sauerstoff, Stickstoff, Schwefel oder Kohlenstoff entstehen.
Der Ansatz zur Reduzierung der schädlichen Wirkung von Einschlüssen besteht darin, den Stahlherstellungsprozess so anzupassen, dass Makro-Einschlüsse vermieden werden, während die Population, Größe, Verteilung und Morphologie der verbleibenden Mikro-Einschlüsse kontrolliert werden. Die Anwendung neuer Technologien und das aus der Endanwenderleistung gewonnene Wissen sind wertvolle Informationen für die Gestaltung einer Reinstahl-Strategie. Die Wissenschaft der Einschlussmodifizierung und Formkontrolle resultiert aus der Notwendigkeit, die Chemie der Einschlüsse zu ändern, um die Produktleistung im Feld zu verbessern und die Gießbarkeit beim Stranggießen zu gewährleisten. Allerdings müssen Makro-Einschlüsse entfernt werden. In allen anderen Fällen können Einschlüsse je nach Anwendung modifiziert werden, um ihre schädlichen Auswirkungen zu minimieren.
Hinsichtlich Einschlussmodifizierung und Formkontrolle sind die interessierenden Einschlüsse der endogene Typ, insbesondere solche, die aus dem Entschwefelungsprozess und sulfidische Einschlüsse resultieren. Oxide und Sulfide sind die beiden vorherrschenden Einschlüsse im Stahl. Ihre Quellen sind dem Stahlherstellungsprozess inhärent. Sauerstoff wird eingesetzt, um mit Verunreinigungselementen (z. B. Silicium, Mangan) und Kohlenstoff zu reagieren und chemische Energie für den Schmelzprozess zu erzeugen. Ein erheblicher Teil des Sauerstoffs löst sich jedoch in der flüssigen Stahlschmelze. Der gelöste Sauerstoff muss im Raffinationsstadium entfernt werden, da er die strukturelle Integrität des Fertigprodukts schädigt. Starke Entschwefelungsmittel wie Aluminium und Silicium werden normalerweise verwendet, um Sauerstoff aus dem Stahl zu binden. Allerdings verstopfen Al-entschwefelte Stähle routinemäßig Pfannendüsen und Tauchrohre beim Stranggießen aufgrund der verbleibenden Aluminiumoxid-Einschlüsse.
Das zur Modifizierung der Einschlüsse zuzusehende Element muss drei Anforderungen erfüllen: (i) hohe chemische Affinität zum Einschluss, (ii) Fähigkeit, die Zusammensetzung so zu modifizieren, dass sie flüssig wird, und (iii) Fähigkeit, die Form – also scharfe Kanten und Ecken der Einschlüsse – in kugelförmig zu ändern.
Die Bildung der nichtmetallischen Phasen wird durch thermodynamische Beziehungen bestimmt. Das Oxid-System stellt das schwierigste dar, da verschiedene Oxid-Spezies vorhanden sind.
Zudem erschwert die Zugabe von Calcium zur Einschlussmodifizierung das Verständnis der im Stahlbad ablaufenden Wechselwirkungen weiter. Ein gutes Verfahren für das Engineering der Einschlüsse zielt darauf ab, niedrigschmelzende nichtmetallische Oxide zu entwickeln, um Düsenverstopfungen zu vermeiden, und eine vorwiegend glasartige Struktur der Einschlüsse während der Stahlabkühlung und der nachfolgenden Erwärmung zur plastischen Verformung beizubehalten, um die Bildung spröder keramischer Phasen zu vermeiden. Die Notwendigkeit, die glasartige Struktur zu stabilisieren, macht die Bildung von Silikatsystemen auf Basis von Anorthit und Pseudo-Wollastonit besonders günstig erscheinen.
Die Vorhersage und das Engineering der Oxid-Einschlüsse können auf einem leistungsfähigen und einfachen thermodynamischen Modell basieren und in drei Hauptschritte unterteilt werden: (i) Berechnung des dem Schlacke zugeordneten Sauerstoffpotenzials, (ii) Bewertung der Möglichkeit der Entwicklung von Reaktionen zur Erzeugung reiner nichtmetallischer Verbindungen, und (iii) Definition einer Hierarchie der verschiedenen Reaktionen als Funktion der zugehörigen Sauerstoffpotenziale auf Basis der chemischen Zusammensetzung des Stahls.
Duktilität wird durch zunehmende Mengen an Oxiden oder Sulfiden spürbar verringert. Bruchzähigkeit nimmt ab, wenn Einschlüsse in höherfesten, niedrigduktilen Legierungen vorliegen. Ähnliche Eigenschaftsverschlechterungen durch Einschlüsse werden in Tests beobachtet, die langsame, schnelle oder zyklische Dehnraten widerspiegeln, wie Kriechen, Schlagbiegen und Ermüdung. Einschlüsse verursachen Hohlräume, die Risse induzieren können. Große exogene Einschlüsse können Probleme in Form von minderer Oberfläche, schlechter Polierbarkeit, reduzierter Korrosionsbeständigkeit und in Ausnahmefällen Schlackenlinien und Laminierungen verursachen. Einschlüsse verringern auch den Widerstand gegen HIC (wasserstoffinduzierte Risse). Die Quelle der meisten Ermüdungsprobleme in Stahl sind harte und spröde Oxide, insbesondere große Aluminiumoxid-Partikel über 30 µm. Die Senkung des Gehalts an großen Einschlüssen durch Reduzierung des Sauerstoffgehalts auf 3–6 ppm hat die Lebensdauer von Stahlbauteilen wie Lagern um fast das 30-fache im Vergleich zu Stählen mit 20 ppm Sauerstoff verlängert. Um diese Probleme zu vermeiden, müssen Größe und Häufigkeit schädlicher Einschlüsse sorgfältig kontrolliert werden. Besonders darf es keine Einschlüsse im Guss über einer kritischen Größe geben.
Obwohl die Erstarungsmorphologie der Einschlüsse in Stahlguss wichtig ist, wird die Morphologie der Einschlüsse in Schmiedeprodukten weitgehend durch ihr mechanisches Verhalten während der Stahlverarbeitung bestimmt – also ob sie „hart“ oder „weich“ relativ zur Stahlmatrix sind. Das Verhalten verschiedener Einschlusstypen während der Verformung ist schematisch in Abb. 3 dargestellt. „Stringer“-Bildung, Typ (b) und (c), erhöht die Richtungsabhängigkeit der mechanischen Eigenschaften und beeinträchtigt Zähigkeit und Duktilität besonders nachteilig. Die schlimmsten Einschlüsse für Zähigkeit und Duktilität, besonders in Dickenrichtungseigenschaften von Flachprodukten, sind jene, die sich mit der Matrix verformen, wie (d) in Abb. 3.
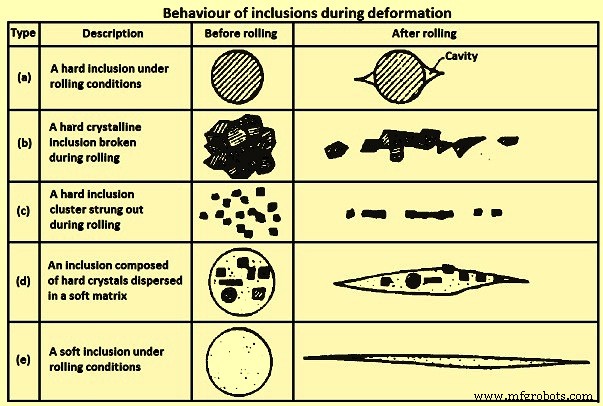
Abb. 3: Verhalten von Einschlüssen während der Verformung
Es gibt viele Informationen über die Auswirkungen von Einschlüssen auf die Produktleistung und über die kinetischen und thermodynamischen Phänomene, die mit der Einschlussentwicklung und -bildung verbunden sind. Mit sorgfältiger Analyse der verfügbaren Informationen ist es möglich, an jedem Stadium des Stahlherstellungsprozesses eine gute Praxis für die Reinstahlproduktion zu entwickeln. Allerdings ist es nicht möglich oder sogar notwendig, alle Einschlüsse zu eliminieren, da bestimmte Einschlüsse, die für Stähle einer Anwendung schädlich sind, für eine andere Anwendung völlig harmlos sein können. Daher sollen Stähle je nach Anwendung unterschiedliche Reinheitsgrade aufweisen.
Eine Klassifizierung dessen, was als Makro-Einschluss betrachtet werden muss, ist in keinem Standard definiert. Andererseits kann diese Information extrem schwer bereitzustellen sein, da für einen kugelförmigen Einschluss ein Durchmesser von 14–20 µm gefährlich sein kann, bei kantigen Einschlüssen (z. B. TiN) die gefährliche Größe sogar niedriger (2–4 µm) angegeben werden kann, als Folge der höheren Spannungsverstärkung durch die kantige Form. Die Behandlung dieses Aspekts wird durch die Tatsache weiter verkompliziert, dass das Gefahrenniveau stark von der Konfiguration des nichtmetallischen Systems beeinflusst werden kann, das durch die chemische Zusammensetzung der beteiligten Phasen geregelt wird. Tatsächlich kann ein korrektes Engineering der Einschlüsse erlauben, eine Sulfidkrone auf einem Oxidkern auszufällen, und diese Systemkonfiguration gleicht die Ausdehnungskoeffizienten der nichtmetallischen Phasen gegenseitig aus, approximiert den der Stahlmatrix.
Calciumbearbeitung
Der Prozess der Reduzierung der schädlichen Wirkung von Mikro-Einschlüssen durch Kontrolle ihrer Größe, Form und Eigenschaften wird als Einschlussmodifizierung bezeichnet. Ein gängiger Ansatz zur Modifizierung von Oxid- und Sulfid-Einschlüssen zur Verhinderung von Verstopfungen und Minimierung negativer Auswirkungen auf die strukturelle Integrität des Stahls ist die Calciuminjektion während der sekundären Raffination. Abb. 4 zeigt schematisch die Einschlussmodifizierung durch Calciumbearbeitung.
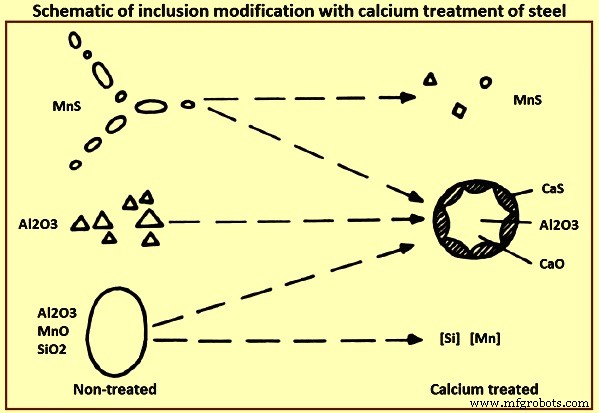
Abb. 4: Schematische Darstellung der Einschlussmodifizierung durch Calciumbearbeitung
Calcium hat eine starke Affinität zu Sauerstoff und kann daher als Entschwefelungsmittel dienen. Der Einsatz als Entschwefelungsmittel wird jedoch durch seinen niedrigen Siedepunkt (1.439 °C), die begrenzte Löslichkeit (0,032 % bei 1.600 °C) und den hohen Dampfdruck (1,81 Atmosphären bei 1.600 °C) erschwert. Diese Eigenschaften machen den Einsatz als Entschwefelungsmittel schwierig und unwirtschaftlich. Kombinationen von Calcium mit Aluminium oder Mangan/Silicium-Entschwefelung bilden jedoch modifizierte Primäreinschlüsse mit geringerer Aktivität und niedrigeren Schmelztemperaturen. Daher wird Calcium in der Stahlherstellung eher als Einschlussmodifizierer denn als Entschwefelungsmittel zugegeben. Die meisten Stahlsorten werden mit Calcium behandelt, wobei entweder Ca-Si-Legierung oder Ca-Fe(Ni)-Gemisch je nach Legierungsspezifikation verwendet wird. Normalerweise erfolgt diese Behandlung effektiv nach Feinlegierungen und Argonspülen.
Der Grad der Einschlussmodifizierung ist ein wesentliches Merkmal der sekundären Stahlraffination durch Calciumbearbeitung. Ein Teil des zugegebenen Calciums reagiert und verbleibt in der Schmelze als gelöstes Calcium in Form von Einschlüssen oder geht als Schlackenbestandteil in die Schlacke über. Der Rest entweicht als Dampf. Es ist vital, dass das zugegebene Calcium maximal von der flüssigen Stahlschmelze verbraucht wird, um die Calciuminjektion effizient und kosteneffektiv zu gestalten.
Die allgemeinen Auswirkungen der Calciumbearbeitung auf die Einschlussmodifizierung sind: (i) Mangansulfide werden in Anzahl und Größe reduziert und in Calcium-Mangan-Sulfide mit variierenden Eigenschaften umgewandelt; (ii) Aluminiumoxide, normalerweise hart, winklig und häufig in Clustern, werden in Anzahl reduziert oder vollständig eliminiert und durch komplexe CaO-Al2O3- oder CaO-Al2O3-SiO2-Einschlüsse ersetzt; (iii) Silikate werden eliminiert und durch CaO-Al2O3-SiO2-Einschlüsse ersetzt; (iv) komplexe globuläre CaO-Al2O3-SiO2-Einschlüsse bilden sich, häufig von einem Sulfidrand umgeben.
Calcium wird häufig eingesetzt, um Al-entschwefelte Stähle zu behandeln und die Bildung fester Aluminiumoxide zu vermeiden. Die Calciumbearbeitung verbessert die Gießbarkeit und Qualität des stranggegossenen Stahls effektiv, ist jedoch für alle Stahlprodukte begrenzt, die entweder hohe Ermüdungsfestigkeit im Einsatz oder hohe Kaltumformbarkeit in sehr dünnen Dicken benötigen. Dies liegt an der Präsenz der globulären Calcium-Aluminiumoxide. Aluminium-, Calcium- und Calcium-Aluminiumoxide haben normalerweise Durchmesser von mehreren bis zu zehn Mikrometern.
Seltene Erden wie Cer und Lanthan wurden ebenfalls zur Modifizierung von Einschlüssen eingesetzt, sind jedoch aufgrund der langsameren Flotation (aufgrund ihres Gewichts) der modifizierten Einschlüsse weniger effizient als Calcium. Zudem greifen Lanthan und Cer die Pfannenfeuerfestauskleidung leicht an. Bei effizient durchgeführter Calciumbearbeitung werden folgende zwei primäre Ziele erreicht:
- Aluminiumoxid- und Siliciumdioxid-Einschlüsse werden in flüssige Calciumaluminate und Calciumsilikate umgewandelt, die aufgrund des Oberflächenspannungseffekts kugelförmig sind. Diese Änderung in Zusammensetzung und Form wird als Einschlussmorphologiekontrolle bezeichnet.
- Die in der flüssigen Stahlschmelze verbleibenden Calciumaluminat-Einschlüsse unterdrücken die Bildung von MnS-Stringern während der Erstarung des Stahls. Diese Änderung in der Zusammensetzung und dem Ausfällungsmodus der Sulfid-Einschlüsse während der Erstarung wird als Sulfidmorphologie- oder Sulfidformkontrolle bezeichnet.
Die Umwandlung der Einschlüsse in kugelförmige Form spielt eine bedeutende Rolle für die Abscheiderate. Beispielsweise wurde beobachtet, dass Aluminiumoxid-Einschlüsse in flüssigem Stahl nicht benetzend sind und eine höhere Abscheiderate aufweisen als CaO-SiO2-Al2O3. Dies bedeutet, dass durch Modifizierung der Aluminiumoxid-Einschlüsse mit Calcium ihre Fähigkeit zur Clusterbildung behindert wird, da die gebildeten flüssigen kugelförmigen Einschlüsse von der flüssigen Stahlschmelze benetzt werden. Der hohe Dampfdruck von Calcium mit der damit verbundenen intensiven Badbewegung fördert jedoch Kollision und Koaleszenz der Aluminiumoxid-Einschlüsse in der flüssigen Stahlschmelze. Mit Hilfe des Calciumdampfes und der resultierenden Koaleszenz der Aluminiumoxid-Einschlüsse durch Kollision wird ihre Entfernung aus dem Stahl im Vergleich zu den kleinen, nicht auftriebskräftigen Aluminiumoxid-Einschlüssen verbessert, die zunächst selbst clustern müssen (ohne erzwungene Konvektion), bevor sie sich von der flüssigen Stahlschmelze trennen können. Deshalb trennen sich unmodifizierte kleine Aluminiumoxid-Einschlüsse erst lange nach Abschluss der Raffination in der Pfanne von der flüssigen Stahlschmelze und lagern sich am Feuerfest in der Pfanne an.
Nach effektiver Calciumbearbeitung enthalten alle Oxid-Einschlüsse normalerweise etwas Calcium. Die effektive Modifizierung von Oxid-Einschlüssen im Stahl hängt vom gelösten Aluminium- und Sauerstoffgehalt des Stahls vor der Calciumbearbeitung ab. Für eine wesentliche Modifizierung ist eine Calcium-Untergrenze von 15–20 ppm erforderlich. Mit einem CaO-Al2O3-Verhältnis von 12:7 bilden sich Calciumaluminat-Einschlüsse mit niedrigen Schmelzpunkten von 1.455 °C. Diese Einschlüsse liegen bei Stahlherstellungstemperaturen im flüssigen Zustand.
Agglomeration von Aluminiumoxid-, Calciumaluminat- und CaS-Einschlüssen an Pfannendüsen-Feuerfesten während des Stranggießens kann zu einem vorzeitigen Abbruch des Gießens aufgrund einer vollständig verstopften Düse führen. Abhängig von der Einschlusspopulation im Stahl kann vollständige Verstopfung innerhalb von Minuten nach Gießbeginn auftreten. Analysen verstopften Materials in der Pfannendüse zeigen typischerweise das Vorhandensein fester Calciumaluminat-Einschlüsse mit Zusammensetzung, reich an entweder Al2O3 oder CaO. Zur Vermeidung von Verstopfungen beim Stranggießen ist es wichtig, sicherzustellen, dass während der Raffination vor der Calciumbearbeitung ein niedriges Sauerstoffpotenzial erreicht wird. Die Gießbarkeit des Stahls steht in direktem Zusammenhang mit seinem Sauerstoffgehalt.
Wenn die Calciumbearbeitung effektiv ist, werden Aluminiumoxid-Einschlüsse in geschmolzene Calciumaluminate umgewandelt, die kugelförmig sind. Die in der Stahlschmelze verbleibenden Calciumaluminat-Einschlüsse unterdrücken die Bildung schädlicher MnS-Einschlüsse während der Erstarung, indem sie MnS-Einschlüsse in kugelförmige CaS-Einschlüsse modifizieren. Wenn Aluminiumoxid zu Calciumaluminat modifiziert wird, lautet die Reaktionsfolge mit zusätzlichen Calciumzugaben: Al2O3 → CA6 → CA2 → CA → C12A7. Das Vorhandensein flüssiger Calciumaluminate CA2, CA, C12A7 bei Stahlherstellungstemperaturen (ca. 1.600 °C) führt zu Einschlüssen, die viel leichter aufsteigen als feste Aluminiumoxid-Einschlüsse und auch die Tendenz zur Verstopfung von Pfannen- und Gießdüsen verringern.
Die Praxis besteht darin, calciumhaltige Zusätze (CaSi, CaFe, CaAl, CaC usw.) am Ende der Stahlraffination in Form von Pulver oder Drahteinspritzung durch hohle Metallrohre in den Stahl einzubringen. Unabhängig vom eingesetzten Calciumträger hängt die für die Behandlung einer gegebenen Stahlmenge benötigte Calciummenge vom Aluminiumoxidgehalt und den Sauerstoff- und Schwefelgehalten des Stahls ab. Eine ausreichende Calciummenge muss zugegeben werden, um mit den Aluminiumoxid-Einschlüssen zu Calciumaluminat-Verbindungen zu reagieren, die bei Stahlherstellungstemperaturen flüssig sind. Für vollständig modifizierte Einschlüsse lauten die Gleichgewichtsreaktionen: (i) [Ca] + [O] = (CaO), (ii) [Ca] + [S] = (CaS), (iii) 7(Al2O3) + 12[Ca] + 12[O] = 12CaO·7Al2O3, und (iv) [MnS] + 2[O] + CaSi = (CaS) + (SiO2) + [Mn].
Die Reaktion in Gleichung (iv) für die Ausfällung von MnS im Volumen der flüssigen Stahlschmelze ist in Stahl mit hohem Schwefelgehalt möglich. Abb. 5 zeigt das binäre Phasendiagramm CaO-Al2O3. Der hervorgehobene Bereich zeigt die wünschenswerte Zusammensetzung der Calciumaluminat-Einschlüsse. Außerhalb des hervorgehobenen Bereichs sind die Phasen bei Stahlherstellungstemperaturen fest. Diese Phasen können die vorherrschenden Bestandteile bei Über- oder Unterdosierung von Calcium sein. Während MnS-Einschlüsse im Stahl unerwünscht sind, ist die Bildung fester CaS-Einschlüsse ebenso unerwünscht. Hinsichtlich Verstopfung sind feste Calciumaluminate oder reines CaS genauso nachteilig wie Aluminiumoxid-Einschlüsse. Sie sintern und agglomerieren ebenfalls an Düsenfeuerfesten.
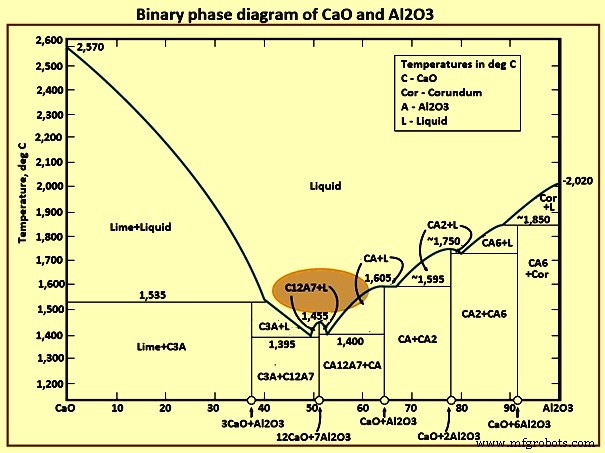
Abb. 5: Binäres Phasendiagramm von CaO und Al2O3
Die Effizienz der Calciumbearbeitung hängt von mehreren Faktoren ab, einschließlich Art, Menge und Injektionsrate des verwendeten calciumhaltigen Zusatzes. Insgesamt kann die Effizienz der Calciumbearbeitung durch Klassifizierung der Aluminiumoxid- und MnS-Einschlüsse nach ihren Zusammensetzungen und Formen wie folgt bewertet werden:
- Klasse A: Vorhanden bei hohen Calciumzugaben, flüssig während der gesamten Verarbeitung. Die vermischten Sulfid- und Aluminatphasen zeigen an, dass beide Phasen etwa gleichzeitig erstarrten. Die Sulfidphase neigt zu CaS-Zusammensetzung. Die Calciumaluminatphase ist entweder CaO·Al2O3 oder 12CaO·7Al2O3. Dies weist auf Calciumaluminate mit den niedrigsten Schmelzpunkten und hohem Calciumgehalt hin.
- Klasse B: Der „Bulls-Eye“-Typ, am häufigsten in calciumbehandelten Stählen. Der zentrale, dunkle Aluminatanteil hat zuerst erstarrt, dann fiel die äußere Sulfidphase darauf aus. Die Sulfidphase neigt zu (Ca,Mn)S. Der Calciumaluminat ist CaO·Al2O3 oder CaO·2Al2O3.
- Klasse C: Zeigt unvollständige Calciumbearbeitung an. Diese Einschlüsse haben eine unmodifizierte MnS-Phase, die sich beim Warmwalzen verformt. Der zentrale, dunkle Calciumaluminat neigt zu CaO·6Al2O3-Zusammensetzung, dem niedrigsten Calciumgehalt, und bleibt beim Warmwalzen undeformiert.
- Klasse D: Aluminiumoxid-ähnliche Oxid-Einschlusscluster, die etwas Calcium enthalten können. Nicht genug Calcium für vollständiges Fluxen der Aluminiumoxid-Galaxie.
- Klasse E: MnS-Einschlüsse, vorhanden wenn Schwefel nicht vollständig durch Calcium gebunden wurde.
- Klasse F: Interdendritische MnS-Einschlüsse, vorhanden wenn Schwefel nicht vollständig durch Calcium gebunden wurde und das Sauerstoffpotenzial des Stahls hoch ist.
Die Endergebnisse einer optimierten Calciumbearbeitung sind: (a) Aluminiumoxid wird modifiziert zu flüssigem Calciumaluminat, und Schwefel wird als CaS gebunden, das auf den Calciumaluminat-Einschlüssen ausfällt; (b) Flotation der Einschlüsse wird durch Bildung und Agglomeration kugelförmiger Oxid- und Sulfid-Einschlüsse verbessert.
Mehrere Studien haben versucht, die für optimale Reinheit erforderliche Calciumzugabemenge zu bestimmen. Beispielsweise wurden Ca/S-Verhältnisse mit der Z-Richtungs-Querschnittsverengung und den Schlag Eigenschaften des Stahls korreliert. Dieser Ansatz lässt sich nicht auf alle Schwefelgehalte verallgemeinern. Das akzeptable Ca/S-Verhältnis in Stählen mit niedrigem Schwefelgehalt kann mehrere Male höher sein als in Stählen mit höherem Schwefelgehalt, obwohl die absoluten Calciumzugabemengen in den niedrigschwefelhaltigen Stählen geringer sind als in den hochschwefelhaltigen. Eine gute Raffinationspraxis in der Pfanne und eine effiziente Calciumbearbeitung führen dazu, dass die Mehrheit der Aluminiumoxid-Einschlüsse in flüssige Calciumaluminate umgewandelt wird, während der größte Teil des Schwefels als CaS gebunden wird. Das CaS fällt auf den Calciumaluminat aus, um die erwünschte Bulls-Eye-Form zu erzeugen.
Verbesserungen der Stahleigenschaften wurden für calciumbehandelten Stahl berichtet. Dazu gehören: (i) Verbesserung der mechanischen Eigenschaften, besonders in Quer- und Dickenrichtung, durch Modifizierung von MnS zu undeformierten globulären (Ca-Mn)S oder CaS; (ii) Verbesserung der Zerspanbarkeit bei hohen Schnittgeschwindigkeiten durch Bildung eines Schutzfilms auf der Werkzeugoberfläche, der die Standzeit des Hartmetallwerkzeugs verlängert; (iii) Verbesserung der Oberflächenqualität und Polierbarkeit; (iv) Minimierung von Lamellarrissen in großformatigen, beanspruchten Schweißkonstruktionen und der Anfälligkeit für Wiedererwärmungsrisse in den wärmebeeinflussten Zonen (HAZ) von Schweißnähten; (v) Verbesserung der Gießbarkeit durch Verhinderung oder Minimierung von Düsenverstopfungen.
Herstellungsprozess
- 300er, 400er & 500er Stahlserien verstehen: Zusammensetzung, Eigenschaften & Anwendungen
- Inconel vs. Edelstahl: Die richtige Legierung für Hochtemperatur- und korrosionsbeständige Anwendungen
- Wie Einschlüsse die Stahlleistung und -festigkeit beeinflussen
- Erkennen und Steuern von Einschlüssen im Stranggussstahl für höchste Qualität
- Schlagzäher Werkzeugstahl: Wichtige Eigenschaften und Anwendungen
- Werkzeugstahlgüten verstehen: Eigenschaften und Anwendungen
- Werkzeugstahl erklärt: Eigenschaften & Anwendungen in Bau & Fertigung
- Werkzeugstahl entmystifiziert: Zusammensetzung, Herstellung, industrielle Anwendungen
- Werkzeugstahl: Typen, Eigenschaften & industrielle Schlüsselanwendungen
- Gunna Engineering: Präzisionsbearbeitung aller gängigen Metalle & Legierungen