



Präzisions-Kaltwalzen von Stahl: Optimierung von Dicke, Oberfläche & Leistung
Kaltwalzen von Stählen
Der primäre Zweck des Kaltwalzens von Stählen ist die Dickenreduzierung von warmgewalzten Stahlbändern (normalerweise 1,5 mm bis 5 mm) auf dünnere Dicken (üblicherweise 0,12 mm bis 2,5 mm), die beim Warmwalzen im Warmbandwalzwerk normalerweise nicht erreicht werden können. Neben der Dickenreduzierung wird Kaltwalzen zur Verbesserung der Oberflächengüte, der Dickentoleranzen, zur Bereitstellung verschiedener „Tempers“, zur Verbesserung der physikalischen Eigenschaften und zur Vorbereitung des Bandes für Oberflächenbeschichtungen durchgeführt.
Kaltwalzen macht kaltgewalzte Bleche zu einem stark verbesserten Produkt. Kaltgewalzte Stahlprodukte bieten gute Kontrolle über Dicke, Form, Breite, Oberflächengüte und andere spezielle Qualitätsmerkmale, die den Anforderungen hochentwickelter Endanwendungen entsprechen. Um den verschiedenen Endanforderungen gerecht zu werden, werden kaltgewalzte Bleche metallurgisch so ausgelegt, dass sie spezifische Eigenschaften wie hohe Umformbarkeit, Tiefeziehfähigkeit, hohe Festigkeit, hohe Dellenbeständigkeit, gute magnetische Eigenschaften, Schweißbarkeit, Emaillierbarkeit und Lackierbarkeit usw. aufweisen.
Prozessgrundlagen
Kaltwalzen von warmgewalzten Stahlbändern erfolgt unterhalb der Rekristallisationstemperatur, normalerweise bei Raumtemperatur. Im Kaltwalzprozess wird dem warmgewalzten Band normalerweise keine Wärme zugeführt. Allerdings wird die Reibungsenergie an den Kontaktflächen des gewalzten Bandes in Wärme umgewandelt. Diese Wärme kann die Temperatur des gewalzten Bandes in einem raschen adiabatischen Prozess auf 50 °C bis ca. 250 °C erhöhen.
Während des Kaltwalzprozesses erfolgt die Dickenreduzierung durch plastische Verformung mittels Versetzungsbewegung. Der Stahl härtet durch den Aufbau dieser Versetzungen aus. Dies erhöht Festigkeit und Strain Hardening um bis zu 20 %. Diese Versetzungen verringern die Duktilität des kaltgewalzten Stahls, was ihn für Umformoperationen unbrauchbar macht. Um die Duktilität wiederherzustellen, müssen kaltgewalzte Stähle einem Glühprozess unterzogen werden, um die während des Kaltwalzens im Mikrogefüge aufgebauten Spannungen abzubauen.
Die Dicke des warmgewalzten Bandes ist wichtig, da die Eigenschaften des endgültigen kaltgewalzten und geglühten Produkts vom Prozentsatz der Kaltumformung beeinflusst werden. Das bedeutet, dass die Dicke jedes warmgewalzten Coils sorgfältig kontrolliert wird, um dem Kaltwalzwerk eine spezifische Dicke zu liefern, um den richtigen Prozentsatz der Kaltumformung zu erreichen. Unter anderem beeinflusst der Kaltumformungsprozentsatz das Umformverhalten des Produkts nach dem Glühen.
Durch Kaltwalzen werden Tiefeziehqualitäten, extra Tiefeziehqualitäten und extra Tiefeziehqualitäten plus hergestellt, um die Tiefeziehanforderungen für Automobilanwendungen in der nachgelagerten Industrie zu erfüllen.
Vier Schritte beim Kaltwalzen von unlegierten Stählen
- Beizen – Entfernung der auf der Oberfläche des warmgewalzten Stahlbandes gebildeten Zunder, da deren Nichtentfernung mehrere nachteilige Auswirkungen auf die weitere Verarbeitung beim Kaltwalzen hat. Dieser Schritt wird in einem separaten Artikel unter https://www.ispatguru.com/pickling-of-scale-formed-on-hot-rolled-strip-of-carbon-steel/ detailliert beschrieben.
- Kaltwalzen des gebeizten Bandes – Zur Dickenreduzierung des warmgewalzten Stahlbandes.
- Glühen – Nach dem Kaltwalzen wird das kaltgewalzte Band geglüht, um die während des Kaltwalzens im Mikrogefüge aufgebauten Spannungen abzubauen. Dieser Schritt wird in einem separaten Artikel unter https://www.ispatguru.com/annealing-of-cold-rolled-steel/ detailliert beschrieben.
- Auswalzen oder Hautpasswalzen des geglühten Bandes – Um gewünschte mechanische Eigenschaften, Form und Oberflächenrauheit sowie Endbearbeitung der kaltgewalzten Bänder zu erreichen.
Kaltwalzen des gebeizten Bandes
Kaltwalzen von gebeiztem warmgewalztem Band wird durch Verarbeiten des Stahlbandes durch ein Walzwerk erreicht, das einen Eintritts-Endhaspel zum Abwickeln des gebeizten warmgewalzten Coils und einen Austritts-Endhaspel zum Aufwickeln des kaltgewalzten Bandes hat. Dazwischen befinden sich ein oder mehrere (normalerweise bis zu 6) Walzwerkgerüste für die Kaltumformung. Jedes Gerüst hat vertikal gestapelte Walzen, die von großen Motoren angetrieben werden, um hohe Druckspannungen in das Band einzubringen. Gerüste können 2-high, 4-high oder 6-high sein. 4-high-Gerüste sind am weitesten verbreitet, da sie maximale Vorteile gegenüber den anderen beiden Typen bieten.
Ein- oder zweigerüstige Kaltwalzwerke sind normalerweise Umkehrwalzwerke. Ein Umkehrwalzwerk ist ein Walzwerk, bei dem der Stahl von einer Seite eintritt, zur anderen Seite durchläuft und dann wieder durch das Walzwerk zurückkehrt. Bei jedem Durchgang wird die Walzrichtung umgekehrt. Bei diesem Betrieb des Umkehrwalzwerks wird das gebeizte Band zwischen den Dornen auf jeder Seite des ein- oder zweigerüstigen Walzwerks hin und her geführt. Das Band wird bei jedem Durchgang in der Dicke reduziert, bis die endgültige erforderliche Dicke erreicht ist.
Mehrgerüstige Walzwerke (normalerweise drei bis sechs Gerüste) sind meist kontinuierliche Tandemwalzwerke. Warmgewalztes gebeiztes Band wird von einem Eintritts-Endhaspel in das Tandem-Kaltwalzwerk eingespeist und in jedem Gerüst progressiv um einen voreingestellten Prozentsatz in der Dicke reduziert, um die endgültige gewünschte Dicke zu erreichen, wenn das Band das letzte Gerüst verlässt. Nach dem letzten Gerüst wird das Band im Aufwickler wieder aufgewickelt.
Für das Walzen von hochlegierten und rostfreien Stählen wird ein Z-Hoch-Walzwerk oder Sendzimir-Walzwerk verwendet, das mit einem sehr kleinen Arbeitswalzendurchmesser (normalerweise ca. 50 mm) arbeitet, der von einer Anzahl von Stützwalzen (6 bis 20 Stück) in pyramidenförmigem Stapel unterstützt wird. Diese Walzenanordnung ermöglicht extrem hohe Kräfte durch den Arbeitswalzen, während dieser vor übermäßiger Biegung geschützt wird. Die Aufwickelwalze am Sendzimir-Walzwerk übt auch eine Spannung auf das Band aus, während es durch das Walzwerk läuft. Die Kombination aus hohem Druck und Spannung macht das Walzwerk in der Lage, Material dünn und flach zu walzen.
Typische Reduktion von warmgewalztem Band im Kaltwalzwerk reicht von 50 % bis 90 %. Die Reduktion in jedem Gerüst oder Durchgang soll gleichmäßig verteilt werden, ohne weit unter die maximale Reduktion pro Durchgang zu fallen. Normalerweise wird der niedrigste Prozentsatz der Reduktion im letzten Durchgang genommen, um eine bessere Kontrolle von Flachheit, Dickenmaß und Oberflächengüte zu ermöglichen.
Kaltwalzen reduziert die Banddicke durch Kompression innerhalb der Walzen. Auf der Eingangsseite benötigen die Walzenantriebe eine entsprechende Energiezufuhr. Aufgrund der hohen Walzkräfte wird das Band durch die Umformwärme auf bis zu 250 °C erhitzt. Um die Walzen und das gewalzte Band zu kühlen, werden sie mit Öl, Wasser oder Emulsionen geschmiert und gekühlt. Beispiele für Walzöle sind Fettöl, Mineralöl oder Palmöl; wasserfreie Walzöle benötigen Flammpunkte über 300 °C. Die Hauptgründe für die Schmierung sind die Reduzierung der Walzkräfte und Walzmomente, die Reduzierung des Werkzeugverschleißes und die Verbesserung der Bandoberfläche.
Moderne Kalt-Tandemwalzwerke sind in der Lage, gebeizte warmgewalzte Bänder auf eine Mindestdicke von 0,12 mm bei einer Walzgeschwindigkeit von bis zu 2500 m/min zu walzen. Kontinuierliche Tandemwalzwerke können eine Kapazität von bis zu 2,5 Millionen Tonnen pro Jahr haben.
Ausstattung moderner Kalt-Tandemwalzwerke
- Hydraulisches Schraubensystem zur Aufrechterhaltung konstanten Walzdrucks und/oder konstanter Walzenposition.
- Computergesteuertes hydraulisches automatisches Dickenregelsystem (HAGC). Das System hält automatisch und konsistent extrem enge Toleranzen über die gesamte Länge jedes Coils ein, unabhängig von der Geschwindigkeit.
- Continuous Variable Crown (CVC) System und verbessertes Verschiebesystem
- Kantenabfall-Kontrollsystem
- Online-Bandmess- und Inspektionssysteme
- Trockenbandsystem nach dem letzten Gerüst zur Minimierung der Restölmenge auf dem Band
Nach dem Kaltwalzen ist das Band stark kaltverfestigt und für die meisten Anwendungen nicht sehr nützlich. Es muss geglüht werden, um den Stahl zu erweichen und formbarer zu machen.
Typisches Schema eines 5-Gerüst-Tandem-Kaltwalzwerks ist in Abbildung 1 dargestellt.
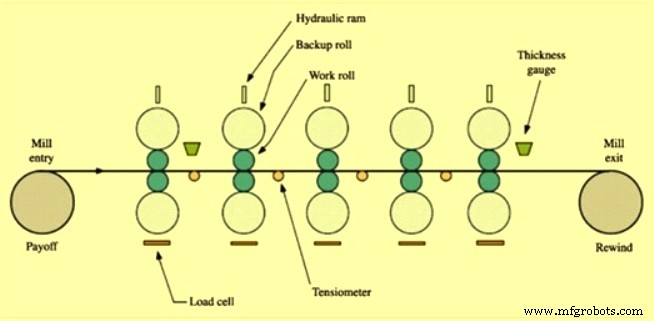
Abb. 1 Typisches Schema eines 5-Gerüst-Tandem-Kaltwalzwerks
Auswalzen oder Hautpasswalzen des geglühten Bandes
Kaltgewalzte Coils nach dem Entnehmen aus dem Glühofen befinden sich in ihrem weichgeglühten Zustand und werden daher in einem Hautpasswalzwerk einem Hautpasswalzen oder Auswalzen unterzogen. Dies beinhaltet eine kontrollierte leichte Reduktion des kaltgewalzten Stahlbandes und wird aus folgenden Gründen durchgeführt:
- Bandflachheit ist eine wichtige Eigenschaft für nachgelagerte Verarbeiter. Gute Flachheitswerte ermöglichen einen störungsfreien Betrieb ihrer Anlagen. Hautpasswalzen verbessert die Stahlbandflachheit.
- Minimierung der Dehnung des Stahls
- Minimierung der Verformung
- Hautpasswalzen wandelt den ungleichmäßigen Fließbereich, bekannt als Lüders-Bänder, in einen definierten Fließpunkt um. Dies verbessert das Fließverhalten beim Tiefeziehen und verhindert unerwünschte Spannungslinien.
- Erzielung der gewünschten Stahloberflächentextur. Die Einstellung der gewünschten Rauheit der Bandoberfläche erhöht den Ertrag des Tiefeziehprozesses und verbessert die Lackhaftung.
- Erzielung gewünschter mechanischer Eigenschaften
- Korrektur von Dickeninkonsistenzen im Stahl
Auswalzen bewirkt eine geringe Kaltumformung, typischerweise im Bereich von 0,25 % bis 1,0 %. Auswalzen ergibt eine glatte Oberfläche und das Fließpunktphänomen (übermäßiges Dehnen und Faltenbildung in nachfolgenden Operationen) wird eliminiert. Dies macht den Stahl duktiler für weitere Umform- und Ziehvorgänge. Nach dem Auswalzen wird das kaltgewalzte Blech mit Rostschutzöl geölt.
Ein einzelnes Hautpasswalzwerk ist eine unabhängige Walzeinrichtung, die normalerweise nach dem Chargenglühprozess folgt und sehr flexibel implementiert werden kann. Dieses Walzwerk kann sowohl hartes als auch ultraweiches Band verarbeiten. Es liefert auch die perfekte Veredelung für kaltgewalztes Stahlband.
Ein Sonderfall ist das sogenannte DCR-Walzwerk oder DCR-Auswalzwerk. DCR steht für „Double Cold Reduction“. Diese zweigerüstige Anlage kombiniert Dickenreduzierung im ersten Gerüst mit Hautpasswalzen im zweiten Gerüst. Es ist auch möglich, beide Gerüste für Hautpasswalzen zu nutzen. In diesem Fall werden die Stahleigenschaften, wie ein definierter Fließpunkt, im ersten Gerüst eingestellt, während im zweiten Gerüst die gewünschten Oberflächeneigenschaften auf das Band übertragen werden.
Hautpasswalzwerke können auch direkt im Auslaufbereich einer kontinuierlichen Glühlinie eingebaut werden. Das Band kann in der Prozesslinie fertiggestellt werden, was mehrere Vorteile bietet, da der Aufwand und die Kosten für Coilhandling erheblich reduziert werden.
Kaltgewalztes Band kann in verschiedenen Zuständen hergestellt werden, wie hautgewalzt, viertelhart, halbhart und vollhart, je nachdem, wie viel Kaltumformung durchgeführt wurde. Diese Kaltverfestigung (Härte) wird oft als Temper bezeichnet, obwohl dies nichts mit der Wärmebehandlungstemper zu tun hat.
Viertelharte Bleche können sich (senkrecht zur Walzrichtung) selbst umbiegen, ohne zu brechen. Halbharte Bleche können um 90° gebogen werden, während vollharte Bleche um 45° gebogen werden können. Daher können diese Materialien in Anwendungen mit großen Biege- und Verformungsbeanspruchungen eingesetzt werden, ohne zu brechen.
Herstellungsprozess
- Rolling Alarm Robot: Intelligentes, mobiles Wecksystem mit Raspberry Pi und Google Kalender
- Flachmeißel (Cold Chisel): Definition, Einsatz & Vorteile
- Durabor® 30MnB5: Vergütbarer Borstahl für höchste Härte und gleichmäßiges Gefüge
- Durabor® 20MnB5 – Fortschrittlicher härtbarer Borstahl für überlegene Härte und Performance
- Durabor® 22MnB5: Hochleistungs-Vergütbarer Borstahl
- Durabor® 28MnB5: Hochleistungs-Vergütbarer Borstahl für überlegene Härte
- AuAg20Cu10: Premium 0% Kaltverfestigtes Gold-Silber-Kupfer Legierung für Dauerhafte Kontaktanwendungen
- Gold (Au) 30 % kaltverformt: Erhöhte Festigkeit, Duktilität & Legierungspotenzial
- Gold (Au) 50 % kaltverformt: Erhöhte Festigkeit & vielseitige Legierbarkeit
- Gold (Au) – 0 % Kaltverformt: Reines, unverändertes Metall