



Herstellung von Tinplate und Tin-Free Steel: Hochwertige beschichtete Stahlbänder
Herstellung von Tinplate und Tin-Free Steel
Die Zinnbeschichtung ist der Prozess der dünnen Beschichtung von Stahlblechen mit Zinn (Sn), und das resultierende Produkt wird als Tinplate bezeichnet. Es wird am häufigsten zum Schutz vor Rost verwendet. Das Stahlblech, auf dem die Zinnbeschichtung aufgebracht wird, wird als Schwarze Blech (Black Plate) bezeichnet. Wenn Chrom (Cr) und Chromoxide anstelle von Zinn zur Beschichtung verwendet werden, wird das beschichtete Blech als Tin-Free Steel (TFS) bezeichnet.
Tin-Free Steel wird durch elektrolytische Chromsäurebehandlung auf Stahlblechen hergestellt. Auf Tin-Free Steel werden manchmal Polyethylenterephthalat (PET) oder Polypropylenfolien laminiert, um die Lackier- und Reinigungsprozesse bei der Verwendung von Tin-Free Steel zu eliminieren.
Geschichte
Die Tinplate-Industrie basiert auf der Erfindung des Verfahrens zur Konservierung sterilisierter Lebensmittel für lange Zeiträume durch Nicolas Appert im Jahr 1810. Das Appert-Verfahren wurde 1812 in London von John Hall für die Konservierung von Lebensmitteln in Tinplate-Behältern adaptiert. In den 1820er Jahren wurden Konserven in Großbritannien und Frankreich weit verbreitet verkauft, und 1839 wurden in den USA Lebensmittel in Dosen konserviert.
Ab den 1880er Jahren transformierte eine Reihe technischer Innovationen die Tinplate-Industrie. Dazu gehörten der Ersatz von Schmiedeeisen durch Stahl-Schwarze Blech um 1880, die Entwicklung der kontinuierlichen Kaltreduzierung 1927, die das Warm-Pack-Walzen eliminierte, die Einführung der kontinuierlichen Elektroverzinnung in kleinem Maßstab 1934 in Deutschland und 1937 in kommerziellem Maßstab in den USA, die das Tauchverfahren ersetzte, die Erfindung der Doppelkaltreduzierung 1960 und die Erfindung von Tin-Free Steel Anfang der 1960er Jahre in Japan und den USA.
Derzeit gibt es zwei Verfahren für das Verzinnen von Schwarzen Blechen: (i) Heißtauchverfahren und (ii) Elektrolytisches Verzinnungsverfahren.
Heißtauchverzinnungsverfahren
Das Heißtauchverfahren war die erste moderne Technik zur Herstellung von Tinplate. Es besteht aus dem Heißtauchen einzelner Stahlbleche in ein Bad aus geschmolzenem Zinn. Dieses Verfahren wurde in vielen Ländern eingestellt und macht nur einen sehr kleinen Prozentsatz der weltweiten Tinplate-Produktion aus.
Warmbandwalzwerke produzieren keine Stahlbänder, die zum Verzinnen geeignet sind. Daher wird die Dicke des warmgewalzten Bandes in Kaltwalzwerken reduziert, um Schwarze Bleche herzustellen, die zum Verzinnen geeignet sind.
Tinplate, hergestellt im Heißtauchverzinnungsverfahren, besteht aus Kaltwalzen von Schwarzen Blechen, Säurebeizen zur Entfernung von Zunder, Glühen zur Beseitigung der Kaltverfestigung und anschließender Beschichtung mit einer dünnen Zinnschicht. Ursprünglich wurde dies durch die Herstellung einzelner oder kleiner Pakete von Blechen durchgeführt, was als Packmühlenverfahren bekannt wurde. In den späten 1920er Jahren begannen Strangmühlen, Packmühlen zu ersetzen, da sie Schwarze Bleche in größeren Mengen und wirtschaftlicher produzieren konnten.
Das Verzinnungsset besteht aus mindestens einem Topf mit geschmolzenem Zinn, darauf einem Zinkchlorid (ZnCl₂) Flussmittel und einem Fetttopf. Das Flussmittel trocknet das Blech und bereitet es für die Zinnhaftung vor. Wenn ein zweiter Zinntopf verwendet wird, der sogenannte Waschtopf, enthält er Zinn bei niedrigerer Temperatur. Darauf folgt der Fetttopf, der Öl und eine Verzinnungsmaschine enthält. Die Verzinnungsmaschine hat zwei kleine, federbelastete Walzen, die beim Einführen des verzinnten Blechs überschüssiges Zinn abstreifen. Die Federn an der Verzinnungsmaschine können auf unterschiedliche Kräfte eingestellt werden, um unterschiedliche Zinndicken zu erzeugen. Schließlich wird das Öl mit feinem Kleie gereinigt und abgestaubt.
Das oben beschriebene Verfahren zur Herstellung von Heißtauch-Tinplates wurde im 20. Jahrhundert angewendet. Der Prozess wuchs mit der Zeit etwas an Komplexität, da allmählich festgestellt wurde, dass zusätzliche Verfahrensschritte notwendig sind, um die Qualität zu verbessern.
Elektrolytisches Verzinnungsverfahren
Tinplates werden heute meist durch elektrolytisches Verzinnen von Zinn auf einer Stahlbasis in einem kontinuierlichen Prozess hergestellt.
- Kontinuierliches elektrolytisches Verzinnen wurde in den 1930er und 1940er Jahren entwickelt, um die pro Flächeneinheit benötigte Zinnmenge zu reduzieren und die großen Bandlängen (Coils) zu nutzen, die im Warmbandwalzwerk und Kaltwalzwerk gewalzt werden.
- Die ersten elektrolytischen Verzinnungslinien gingen 1934 in Deutschland und 1937 in kommerziellem Maßstab in den USA in Betrieb. Zinnknappheit während des Zweiten Weltkriegs stimulierte einen großflächigen Aufstieg der Elektroverzinnung, die bald zur dominierenden Herstellungsmethode von Tinplate wurde.
Einige Faktoren, die dem elektrolytischen Verzinnungsverfahren Vorteile gegenüber dem Heißtauchverfahren verschafften:
- Hochgeschwindigkeits-Kontinuierlichprozess im Gegensatz zum niedriggeschwindigen Blech-für-Blech-Prozess des Heißtauchverfahrens.
- Einfache und präzise Kontrolle der Beschichtungsdicke über einen weiten Bereich im Gegensatz zur vergleichsweise hohen minimalen Beschichtungsdicke beim Heißtauchverfahren, die für die meisten Endanwendungen nicht erforderlich ist.
- Möglichkeit der Herstellung von Tinplate mit unterschiedlicher Beschichtungsmasse auf jeder Seite, um den unterschiedlichen Korrosionsbedingungen inside und outside einer Tinplate-Dose oder eines Tinplate-Behälters gerecht zu werden.
- Funktionale und visuelle Konsistenz des Produkts.
Ablauf in einer elektrolytischen Verzinnungslinie
Die Abfolge der Operationen in einer elektrolytischen Verzinnungslinie bei Geschwindigkeiten bis zu 10 m/s:
- Coil-Aufgabe – Das Schwarze-Blech-Coil wird auf einen Abwickelmandrel gelegt und in den Einlaufabschnitt der Verzinnungslinie eingespeist. Das vordere Ende des neuen Coils wird dann an das hintere Ende des vorherigen Coils geschweißt, um den kontinuierlichen Betrieb der Anlage zu ermöglichen. Schleifentürme puffern eine Materiallänge, die variiert wird, um das Schweißen zweier Coils zu ermöglichen, ohne den Betrieb im Verarbeitungsabschnitt zu stoppen.
- Seitenbeschnitt – Das Schwarze-Blech-Band wird auf die Endbreite beschnitten. Der Schrott wird automatisch gepresst, entfernt und im Stahlwerk recycelt.
- Reinigen und Beizen – Das Band wird als Nächstes elektrolytisch gereinigt, gebeizt und gespült, indem es durch eine Reihe von Tanks läuft, um sicherzustellen, dass die Oberfläche des Schwarze-Blech-Bandes sauber und für die elektrolytische Zinnabscheidung geeignet ist.
- Elektroplattieren – Das Band durchläuft Tanks mit Zinn-Anoden auf beiden Seiten des Bandes und in Elektrolyt. Zinn löst sich von der Anode und wird durch den Elektrolyt auf das Band abgeschieden. Die Menge des auf dem Band abgeschiedenen Zinns wird durch die Menge des zwischen Anode und Band fließenden elektrischen Stroms bestimmt. Um differentielle Beschichtungen zu erzeugen, werden unterschiedliche Stromeinstellungen für jede Anodenbank verwendet. Das matte, wie abgeschiedene Tinplate wird manchmal als matte Oberfläche bezeichnet.
- Schmelzturm – In diesem Schmelzturm erfolgt der Zinn-Reflow, während das elektrolytisch beschichtete Tinplate den Turm durchläuft. Im Schmelzturmbereich wird die Bandtemperatur durch Widerstands- oder Induktionserwärmung knapp über den Schmelzpunkt von Zinn (231,9 °C) erhöht und das Band sofort mit kaltem Wasser abgeschreckt. Das Zinn beginnt zu schmelzen und fließt gleichmäßig über das Band. Das Produkt erhält nun die typisch helle oder glänzende Oberflächenerscheinung. Falls ein matter (ungeschmolzener) Zinnglanz gewünscht ist, wird der Schmelzturm ausgeschaltet. Bei der Herstellung von differenziell beschichtetem Tinplate wird normalerweise ein Identifikationszeichen auf einer der Bandseiten kurz vor dem Schmelzen angebracht.
- Chemische Behandlung – Eine Natriumdichromatlösung wird anschließend auf das elektrolytisch beschichtete Tinplate aufgebracht, um einen leichten schützenden Chromoxidfilm zu erzeugen. Dieser Passivierungsprozess schützt die Tinplate-Oberfläche vor der Bildung von Zinnoxiden, was die Lackierbarkeit verringert. Zwei gängige chemische Behandlungen für elektrolytisches Tinplate sind Natriumdichromat-Tauchbad (SDCD) und kathodisches Natriumdichromat (CDC). Bei SDCD gibt es eine moderate Beständigkeit gegen Zinnoxidbildung mit begrenzter Lagerstabilität und wird dort eingesetzt, wo eine hochpassivierte Zinnoberfläche nicht erforderlich oder für den Endzweck nachteilig ist. SDCD zielt darauf ab, 1,6 mg Chrom/m² Oberfläche nicht zu überschreiten. Bei CDC liefert die Zugabe eines kathodischen Stroms eine hochpassivierte Oberfläche gegen Zinnoxidbildung. CDC-Behandlung zielt normalerweise auf 5,4 mg Chrom/m² Oberfläche.
- Ölen – Ein sehr dünner Ölfilm wird dann elektrostatisch auf das fertige Tinplate aufgebracht. Das Öl dient dazu, Kratzer auf der Zinnoberfläche während Transport und Handhabung zu minimieren. Die primäre Funktion des Öls ist nicht die Rostverhinderung wie bei unbeschichteten Produkten. Das auf elektrolytisch beschichtetes Tinplate aufgebrachte Öl ist normalerweise Acetyltributylcitrat (ATBC). Das Öl wird gleichmäßig auf beiden Seiten aufgebracht.
- Aufwickeln – Das fertige elektrolytisch beschichtete Tinplate-Band wird schließlich am Auslaufende der elektrolytischen Verzinnungslinie auf einen Aufwickelmandrel mit Standard-Innendurchmesser aufgewickelt.
- Qualitätskontrolle – Der gesamte Prozess wird automatisch und manuell überwacht, um sicherzustellen, dass das beschichtete Tinplate den Spezifikationen entspricht und die Kundenerwartungen erfüllt.
Tin-Free Steel Herstellung
Bei Tin-Free Steel bieten Chrom- und Chromoxidbeschichtungen überlegene Lackhaftung und gute Lagereigenschaften. Diese Beschichtungen sind Gemische aus Chrommetall und Chromoxiden. Im Gegensatz zu Tinplate mit seinen vielfältigen Beschichtungsgewichten wird normalerweise nur ein einziger standardisierter Chrom-beschichteter Produkttyp hergestellt. Die Herstellung von Tin-Free Steel folgt der gleichen Verarbeitungssequenz wie bei der elektrolytischen Tinplate-Herstellung. Die Beschichtungsanlagen sind mechanisch ähnlich. Während des elektrolytischen Abscheideprozesses werden Chrom und Chromoxid abgeschieden. Die metallische Chrombeschichtung auf jeder Oberfläche beträgt ca. 55,0 mg/m². Der Oxidfilm reicht von 7 bis 22,0 mg/m², liegt aber generell am unteren Ende dieses Bereichs.
Im Gegensatz zu Zinn können die Chromschichten nicht reflowed werden. Daher hat eine Beschichtungslinie, die Tin-Free Steel beschichtet, keine Schmelztürme wie bei der elektrolytischen Zinnbeschichtungslinie, um das Zinn in einen hellen Zustand zu überführen.
Das Produkt wird auch vor dem Verlassen der Beschichtungsanlage elektrostatisch geölt. Historisch wird Butylstearatöl (BSO) dafür verwendet. Dieses Öl wurde für seine Schmierfähigkeit zur Verhinderung von Kratzern entwickelt. In einigen Fällen hat sich gezeigt, dass Acetyltributylcitrat (ATBC) Öl, wie es bei elektrolytischem Tinplate verwendet wird, besser mit bestimmten Lackier- und Farbsystemen kompatibel ist. ATBC wird in diesen Fällen auf Kosten der höheren Schmierfähigkeit von BSO bevorzugt.
Eine typische elektrolytische Tinplate-Beschichtungslinie ist in Abbildung 1 dargestellt.
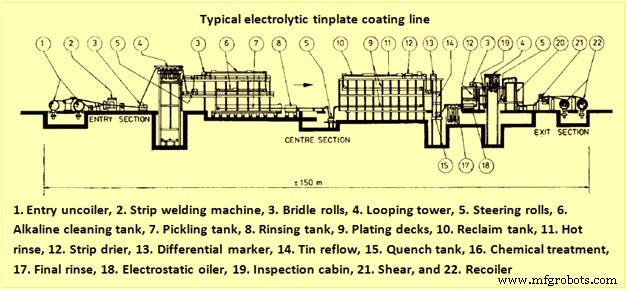
Abb. 1 Typische elektrolytische Tinplate-Beschichtungslinie
Tinplate und Tin-Free Steel Produkte
Tinplate und Tin-Free Steel Produkte werden mit bestimmten standardisierten Produkteigenschaften hergestellt, einschließlich Terminologie, Zusammensetzung, mechanischen Eigenschaften, Oberflächenbeschaffenheit und Beschichtungsgewichten usw. Tinplate und Tin-Free Steel Produkte werden in den Artikeln beschrieben, deren Links lauten:
https://www.ispatguru.com/tinplate/ und https://www.ispatguru.com/tin-free-steel/.
Herstellungsprozess
- Einschlüsse im Stahl: Ursachen, Arten und Minderung in der Sekundärmetallurgie
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Lebenszyklusanalyse von Stahl: Treiber für nachhaltiges industrielles Wachstum
- CAS-OB-Prozess: Fortgeschrittene Sekundärmetallurgie mit Argon und Sauerstoff
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- Expertenproduktion hochwertiger nahtloser Rohre
- Energieeffizienz in der Eisen- und Stahlproduktion optimieren
- CLU-Verfahren für Edelstahl: Effiziente Kohlenstoffentfernung und Legierung
- Automatisierung in der Stahlindustrie: Effizienz, Qualität und Nachhaltigkeit
- Stahl-Wärmebehandlung: Härten, Anlassen, Glühen & Einsatzhärten für langlebige Messer