



Professionelle Farbbeschichtung für Stahl: Langlebiger Schutz & Ästhetische Optik
Farbbeschichtung von Stählen
Farbbeschichtung ist ein Begriff, der das Aufbringen einer dekorativen und/oder schützenden organischen Beschichtung auf Stahlsubstrate in Coilform beschreibt. Farbbeschichteter Stahl wird auch als vorlackierter Stahl bezeichnet.
Farbbeschichtungen sind Lackbeschichtungen und Spezialprodukte, die verwendet werden, um dem Stahl einen langfristigen Schutz unter einer breiten Palette korrosiver Bedingungen zu geben, die von atmosphärischer Exposition bis hin zum vollständigen Eintauchen in stark korrosive Lösungen reichen. Eine Farbbeschichtung verleiht dem Substratstahl wenig Festigkeit, schützt aber den Stahl so, dass seine Festigkeit und Integrität erhalten bleiben.
Prozess der Farbbeschichtung
Die Farbbeschichtung von Stahl ist ein kontinuierlicher und hochautomatisierter industrieller Prozess für die effiziente Beschichtung von Stahlcoils. In diesem Prozess der Farbbeschichtungsapplikation erhält der Substratstahl eine schützende und dekorative Beschichtung. Dieser Prozess der Farbbeschichtung wird auch als Duplexbeschichtung bezeichnet.
Der Prozess der Farbbeschichtung von Stahl gemäß EN 10169:2010 ist ein „Prozess, bei dem ein organisches Beschichtungsmaterial in einem kontinuierlichen Prozess auf gewalztes Metallband aufgebracht wird, der Reinigung, falls notwendig, und chemische Vorbehandlung der Metalloberfläche und entweder einseitig oder beidseitig, ein- oder mehrfache Applikation von (flüssigen) Farben oder Beschichtungspulvern, die anschließend gehärtet werden und/oder Laminieren mit permanenten Kunststofffolien umfasst.“
Die erste Farbbeschichtungslinie wurde in den 1940er Jahren in Europa in Betrieb genommen. Sie wurde sofort sehr beliebt aufgrund ihrer grundlegenden inhärenten Vorteile:
- Höhere Produktivität
- Hochentwickelte und computergesteuerte Beschichtungsapplikation
- Umweltvorteile und Energieeinsparung
- Konsistentere Eigenschaften der beschichteten Bleche
- Geringerer Verschnitt von Beschichtungsmaterial
Farbbeschichtung bezieht sich normalerweise auf das Aufbringen von Flüssiglack auf das Substrat in einem automatischen, kontinuierlichen Prozess nach der Vorbehandlung. Der vorlackierte farbbeschichtete Stahl ist ein hochwertiges Wertschöpfungsprodukt, das die besten Eigenschaften sowohl des Substrats als auch der organischen Beschichtung kombiniert und ihm zusätzlich eine ästhetische Oberfläche, hohe Haltbarkeit und hohe Korrosionsbeständigkeit verleiht. Die Dicke der Farbbeschichtung liegt normalerweise im Bereich von 15 µm bis 40 µm und die Oberflächen sind glatt, matt, hochglänzend, strukturiert und bedruckt. Für Standard-Farbbeschichtungsblech variiert die Dicke des Substratstahls normalerweise von 0,2 mm bis 1,6 mm und die Breite von 600 mm bis 1600 mm.
Farbbeschichtung wird auf verschiedenen Stahlsubstraten durchgeführt, um die kosteneffektivsten, qualitätsgesicherten Produkte mit dem für die Umwelt verträglichen Decklack herzustellen. Die normalerweise verwendeten Substratstähle sind:
- Kaltgewalzter Stahl
- Heißgetaucht verzinkter Stahl
- Elektroverzinkter Stahl
- Galvalume – Auch bekannt als Zincalume und besteht aus 55 % Aluminium, 43,5 % Zink und 1,5 % Silicium nach Gewicht.
- Galfan – Es ist 95 % Zink und 5 % Aluminium
Die schematischen Anordnungen der Farbbeschichtungsstruktur sind in Abbildung 1 dargestellt.
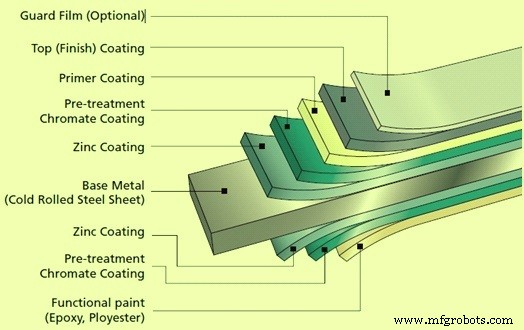
Abb. 1 Schematische Anordnungen der Farbbeschichtungsstruktur
Beschichtungsprozess
Die Farbbeschichtungslinie verarbeitet sowohl kaltgewalzte als auch metallisch beschichtete Stahlcoils. Die kontinuierliche Farbbeschichtungslinie beginnt mit dem Abwickeln des zu verarbeitenden Coils und dem mechanischen Verbinden des vorderen Endes des Bandes mit dem hinteren Ende des vorherigen Coils. Aufgrund des kontinuierlichen Betriebs umfasst die Linie zwei Bandakkumulatoren, die das Band während der Coilwechsel dem Beschichtungsprozess zuführen.
Als erster Schritt zur Herstellung eines solchen Materials wird die Vorbehandlung durchgeführt, um eine gleichmäßige und saubere Substratoberfläche zu gewährleisten. Die Vorbehandlung des Substrats ist ein sehr wichtiger Vorgang, der für bessere Haftung und Umformbarkeit von farbbeschichteten Stahlblechen erforderlich ist. Anschließend wird die Oberfläche durch chromfreie Konversion aktiviert, um guten Korrosionsschutz und Haftung der folgenden Grundierung zu gewährleisten. Dies kann auf die obere und/oder untere Oberfläche angewendet werden. Bevor das Band in den nächsten Prozessschritt eintritt, muss es gleichmäßig getrocknet werden.
Einige Farbbeschichtungshersteller verwenden „No-Rinse“-Technologie anstelle von Phosphatieren (Phosphatbeschichtung) auf dem Substratstahlband wegen besserer Badwartung, gleichmäßiger Kristallstruktur der Beschichtung sowie um die Nachfrage der Endverbraucher nach mehr Flexibilität des beschichteten Stahls zu erfüllen.
Die „No-Rinse“-Beschichtungsvorbehandlung ist eine sehr dünne Schicht chemischer Behandlung, die die Beschichtungsoberfläche des Stahls mit den anschließend aufgebrachten organischen Beschichtungsmaterialien verbindet, um hervorragende Haftung des organischen Beschichtungsmaterials und Korrosionsbeständigkeit des Stahlsubstrats zu gewährleisten.
Bei der chemischen Vorbehandlung wird die Bandoberfläche gewaschen und in vier Phasen eine Passivierungsschicht hinzugefügt. Die Passivierungsschicht verbessert die Korrosionsbeständigkeit des Produkts und die Haftung der Grundierung.
Nach der Vorbehandlung wird die Grundierung in einer gleichmäßigen Schicht mit gleichmäßig kontrollierter Dicke auf die vorbehandelte Oberfläche aufgebracht. Die Grundierung verleiht dem Farbbeschichtungssystem Flexibilität sowie Korrosionsbeständigkeit, da sie Korrosionsinhibitoren enthält. Die Grundierung wird im Ofen mit präziser Temperaturkontrolle und hoher Genauigkeit gehärtet.
Verschiedene Arten von Grundierungen sind basierend auf verschiedenen Harzen wie Epoxid, Polyester, Polyurethan und PVC (Polyvinylchlorid) verfügbar. Epoxidgrundierungen werden für Dachanwendungen bevorzugt, da sie Chromatpigmente für bessere Korrosionsbeständigkeit enthalten. Hexavalentes Chrom (Chrom VI) dient als elektrochemische Koppler, die der korrosiven Wirkung auf den meisten Metalloberflächen widerstehen können. Diese Verbindungen werden jedoch weit in Industrielackierungen eingesetzt und sind als „krebserregend“ (Kategorie 1 und 2) sowie giftig und umweltgefährlich eingestuft. Daher haben einige Hersteller chromfreie Grundierungen entwickelt.
Die Farbbeschichtungslinie hat normalerweise zwei Beschichter. Der erste trägt die Grundierung auf beide Seiten des Bandes auf und der zweite trägt den Decklack und den Rückseitenlack auf. Nach den beiden Beschichtern gibt es Konvektionsöfen, in denen die Farbbeschichtungen durch Heißluft gehärtet werden.
Die meisten Dach- und Baumärkte für farbbeschichtete Bleche verwenden Decklacke, die auf Polyester, Polyurethan (PU), Fluorkohlenstoff, Polyvinylidenfluorid (PVDF), silikonmodifiziertem Polyester (SMP) und Plastisolen basieren, für Kosteneffizienz und Haltbarkeit.
Für Mehrschichtbeschichtungen kann ein Decklack auf die Grundierungsschicht (auch auf die obere und/oder untere Oberfläche) aufgebracht werden, um den höchsten Qualitätsanforderungen an das Endprodukt gerecht zu werden.
Der Decklack enthält eine Kombination aus Farbpigmenten und Additiven, die die erforderliche Farbe und andere Leistungseigenschaften wie UV-Beständigkeit usw. bereitstellen.
Nach den Öfen wird das lackierte Band in Wasser abgeschreckt. Wenn Laminat als Deckbeschichtung aufgebracht wird, trägt der letzte Beschichter Klebstoff auf, der im Ofen aktiviert wird. Eine Laminatfolie wird unmittelbar nach Verlassen des Ofens durch eine Walze auf das Stahlband gepresst. Eine Schutzfolie kann auch auf die Beschichtung aufgebracht werden, die die Beschichtung vor Beschädigung und Schmutz während der nachfolgenden Verarbeitung durch den Kunden schützt. Vor dem Aufwickeln wird die Bandoberfläche visuell kontrolliert. Ein Probestück vom Band wird im Labor der Farbbeschichtungslinie qualitätsgeprüft.
Vor der endgültigen Abkühlung kann eine Vorrichtung zum Aufbringen einer Schutzfolie auf die heiße Oberfläche installiert werden, je nach Kundenwunsch.
Schließlich kann das Band im Inspektionsbereich inspiziert und gemäß den Kundenspezifikationen und Marktanforderungen klassifiziert werden.
Eine typische Farbbeschichtungslinie mit dem Materialfluss ist in Abbildung 2 dargestellt.
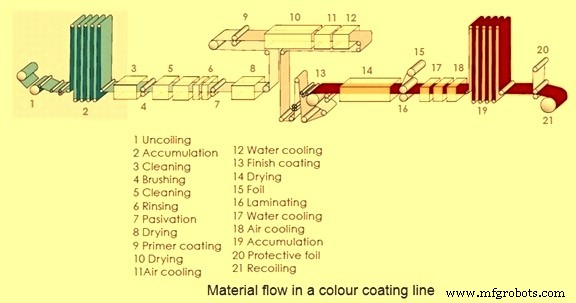
Abb. 2 Typischer Materialfluss in der Farbbeschichtungslinie
Qualitätsprüfungen an farbbeschichtetem Stahl
Die folgenden Tests werden an farbbeschichteten Stählen durchgeführt:
- Schlagtest – Dieser Test wird durchgeführt, um die Widerstandsfähigkeit der Farbbeschichtung gegen mechanische Beschädigung zu bestimmen. Er wird als Fallgewichtsversuch gemäß ASTM D 2774-84 durchgeführt. Diese Methode wird verwendet, um Risse oder Haftverlust an Stellen außerhalb des Aufprallbereichs zu prüfen. Für den Test wird das Probenstück mit zwei Vorrichtungen am Boden der Vorrichtung befestigt. Gemäß dem obigen Standard darf ein Gewicht von 4,76 kg ± 28 g frei aus einer Höhe von 57 cm fallen.
- Biegehaftungstest – Der Biegehaftungstest wird gemäß ASTM D4145-83 durchgeführt, um die Haftung von Beschichtungsfilmen auf Stahlsubstraten zu bewerten. Während des Tests wird ein 180-Grad-Bogen durch Anwenden von Kraft in einer Biegemaschine hergestellt. Das Probenstück wird auf die doppelte Dicke (2t) des Substrats gefaltet, um die Haftung der Farbbeschichtung zu bewerten. Wenn es nach 2t-Biegung versagt, gilt es als Biegehaftungsversagens.
- Flexibilitätstest – Der Flexibilitätstest wird gemäß ASTM D522 Standard durchgeführt. Er wird verwendet, um die Flexibilitätswiderstand gegen Rissbildung der Farbbeschichtung auf dem Stahlblechsubstrat zu bestimmen. Ein kegelförmiger Dorn wird für den Test verwendet. Das beschichtete Stahlblechprobenstück wird in einer Sekunde um 180 Grad über den Dorn gebogen. Nach dem Biegen wird der Farbbeschichtungsfilm auf Risse und Delamination vom Stahlsubstrat untersucht.
- Härtetest – Dies ist auch als Bleistifttest bekannt und durch diesen Test wird die Härte der Farbbeschichtung bestimmt, um mechanische Beschädigung zu bewerten. Dieser Test wird gemäß Standard ASTM D 3363-74 durchgeführt. Diese Methode wird verwendet, um die Härte zu prüfen. Das Probenstück wird mit zwei Vorrichtungen am Boden der Vorrichtung befestigt. Gemäß diesem Standard ist die zweite Rollenspezifikation für hohe Härte mindestens 2H. Für diesen Test wird ein Faber-Castell-Bleistift verwendet.
- Chemische Beständigkeitstest – Die chemische Beständigkeit der Farbbeschichtung wird bewertet, indem das farbbeschichtete Material in destilliertem Wasser, 5 % wässriger NaOH-Lösung und 5 % wässriger H₂SO₄-Lösung für 24 Stunden eingetaucht wird. Proben werden auf Anzeichen schädlicher chemischer Angriffe bewertet. Die Bewertung der Proben zeigt im Allgemeinen Variationen in Glanz, Farbe und Haftung. Überwachung von Problemen wie Blasenbildung, Entbindung, Kreidung und Rissbildung erfolgt durch diesen Test.
- Salzsprühtest – Dieser Test wird gemäß ASTM Standard B117 durchgeführt, um die Leistung der Farbbeschichtung in der Meeresumgebung mit Salz zu beurteilen. Während dieses Tests wird das Farbbeschichtungsmuster Salzsprühnbel in einer angepassten versiegelten Kammer ausgesetzt. 5 % NaCl-Salzlösung wird als Standard zur Erzeugung des Salzsprühs genommen. Andere Parameter wie Temperatur, Luftdruck, Probenorientierung usw. werden beibehalten. Der Korrosionsfortschritt wird durch visuelle Untersuchung nach einem gegebenen Intervall bewertet.
- Hitzebeständigkeitstest – Für diesen Test wird eine standardmäßige Probengröße für 12 Stunden bei einer Temperatur von 125 °C in einem Muffelofen gehalten. Jede Stunde wird das Probenstück zur Inspektion entnommen und auf Blasenbildung, Farb- und Glanzänderung beobachtet. (Hinweis: Im Originaltext stand 1250 °C, was für organische Beschichtungen unrealistisch ist; korrigiert auf 125 °C.)
- MEK-Test (Methylethylketon) – Für diesen Test wird Watte in MEK-Lösung getränkt. 1 kg Last wird auf das Probenstück aufgelegt und das Probenstück wird mit dem Daumen 100-mal mit der Watte gerieben. Die Watte wird nach jedem 25. Reiben erneut in der MEK-Lösung getränkt. Das Probenstück wird auf Ablösen der Farbbeschichtung beobachtet.
Anwendungen
Die Anwendungen des farbbeschichteten Stahls umfassen:
- Industrielle / private Dacheindeckung und Wandverkleidung
- Kühlhäuser und Lagerhallen
- Abgehängte Decken, Innenräume, Jalousien
- Flughäfen, Atrien in Einkaufszentren und Ausstellungsräumen
- Dachrinnen
- Zäune & Wände
- Weiße Ware (Geräte) wie Kühlschränke, Gefriertruhen, Waschmaschinen usw.
- Elektroverteilerkästen
- Dachziegel
- Fassböden
- Gehäuse & Verkleidungen
- Industriemöbel & Regale
- Büromöbel
- Buskarosserien, Eisenbahnwaggons und Luxusreisebusse usw.
Vorteile
Wenn Farbbeschichtung und verzinkter Stahl zusammen verwendet werden, ist der Korrosionsschutz überlegen gegenüber jedem System allein. Die Verzinkung schützt den Grundstahl, liefert kathodischen und Barriereschutz und die Farbbeschichtung verlangsamt die Rate, mit der das Zink verbraucht wird, was die Lebensdauer des verzinkten Stahls erheblich verlängert. Einmal wenn die Farbbeschichtung verwittert oder beschädigt ist, steht das Zink zur Verfügung, um kathodischen und Barriereschutz zu bieten und Rost nach Lackablösung zu vermeiden. Aufgrund dieses synergistischen Effekts bei einer Duplexbeschichtung bietet sie Korrosionsschutz 1,5 bis 2,5 Mal länger als die Summe der Lebensdauern von Zink und Farbbeschichtung einzeln. Die verschiedenen Vorteile der Farbbeschichtung sind:
- Ausgezeichnete Korrosionsbeständigkeit
- Beständigkeit gegen Abblättern und Absplittern
- Ästhetische Anziehungskraft, die architektonische Kreativität ermöglicht
- Ausgezeichnete Umformbarkeit und Designflexibilität
- Einfache Installation
- Wartungsfrei
- Recycelbar und umweltfreundlich
- Leicht, aber strukturell stark, Fähigkeit starken Winden zu widerstehen
- Thermische Effizienz
Herstellungsprozess
- Die vier Kernstahlarten einfach erklärt
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
- Zink: Eigenschaften, Anwendungen und Produktionsprozess
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Ultradünne Nano-Beschichtungen: Präzise Farbkontrolle durch Sub-20-nm-Schichten
- Stahl: Eigenschaften, Verwendung und Typen erklärt
- Werkzeugstahl erklärt: Eigenschaften & Anwendungen in Bau & Fertigung
- Schlüsselfaktoren für die Auswahl der richtigen Werkzeugstahl-Güte
- Werkzeugstahl: Typen, Eigenschaften & industrielle Schlüsselanwendungen