



Stahlqualität optimieren: Die entscheidende Rolle der Entoxidation
Entoxidation von Stahl
Der Stahlerzeugungsprozess besteht aus der Veredelung von Roheisen zu Stahl, die unter oxidierender Atmosphäre erfolgt. Während des Veredelungsprozesses löst sich Sauerstoff im Stahl. Die folgenden sind die Hauptquellen von Sauerstoff im Stahl:
- Sauerstoffgebläse
- Verwendung von oxidierenden Schlacken und Eisenerz während der Stahlerzeugungsprozesse
- Aufnahme von atmosphärischem Sauerstoff durch den Flüssigstahl während des Abstichvorgangs
- Oxidierende Feuerfeststeine der Auskleidung
- Rostiger und nasser Schrott.
Entoxidation ist der letzte Schritt in der Stahlerzeugung. Während der Stahlerzeugung enthält das Stahlbad zum Abstichzeitpunkt 400 bis 800 ppm Sauerstoffaktivität. Die Entoxidation wird während des Abstichs durchgeführt, indem geeignete Mengen an Ferrolegierungen oder anderen speziellen Entoxidationsmitteln in die Gießpfanne gegeben werden. Wenn am Ende des Gebläses der Kohlenstoffgehalt des Stahls unter der Spezifikation liegt, wird der Flüssigstahl in der Gießpfanne auch wieder aufgekohlt. Große Zugaben in der Gießpfanne haben jedoch einen nachteiligen Effekt auf die Temperatur des Flüssigstahls.
Sauerstofflöslichkeit und Folgen
Die Löslichkeit von Sauerstoff in Stahl ist vernachlässigbar gering. Während der Erstarrung des flüssigen Stahls wird überschüssiger Sauerstoff vom erstarrenden Stahl abgestoßen. Die Löslichkeit von Sauerstoff in flüssigem Stahl beträgt 0,23 % bei 1700 °C. Sie nimmt während des Abkühlprozesses ab und fällt dann während der Erstarrung des Flüssigstahls sprunghaft auf 0,003 % im festen Stahl ab.
Der aus der festen Lösung freigesetzte überschüssige Sauerstoff oxidiert die Bestandteile des Stahls wie C, Fe und Legierungselemente, was zu Lunkern und nichtmetallischen Einschlüssen führt, die im gegossenen Stahlgefüge eingeschlossen sind. Sowohl Lunker als auch Einschlüsse haben erheblichen Einfluss auf die mechanischen Eigenschaften und beeinträchtigen die Stahlqualität nachteilig.
Um die Oxidation der Stahlbestandteile während der Erstarrung zu verhindern, muss der Sauerstoffgehalt des Flüssigstahls reduziert werden. Dies geschieht durch Entoxidation des Stahls, welche ein stahlerzeugender technologischer Vorgang ist, bei dem die Konzentration (Aktivität) des in flüssigem Stahl gelösten Sauerstoffs auf ein erforderliches Niveau reduziert wird. Neben der Herstellung von gesundem Stahl durch Beseitigung von Lunkern und Minimierung nichtmetallischer Einschlüsse wird Entoxidation auch zur Korngrößenkontrolle eingesetzt, um die Zähigkeit des Stahls zu verbessern.
Entoxidationsstrategien
Es wurden mehrere Strategien für die Entoxidation von Stahl entwickelt. Dies kann durch Zugabe metallischer Entoxidationsmittel zum Flüssigstahl entweder vor oder nach dem Abstich oder durch Vakuumbehandlung erfolgen, bei der der im Stahl gelöste Kohlenstoff das Entoxidationsmittel ist. Neben Entoxidation durch metallische Entoxidationsmittel und Vakuumentoxidation wird manchmal auch die Diffusionsentoxidation angewendet.
Je nach Grad der Entoxidation gibt es vier Arten der Entoxidation, die von vollständig entoxidiert bis leicht entoxidiert reichen. Keine der verschiedenen Arten ist besser als die andere, sondern jede ist in ihrer eigenen Hinsicht nützlich. Je nach Entoxidationsgrad können Kohlenstoffstähle in vier Gruppen unterteilt werden:
- Randschichtstähle (Rimming Steels) – Diese Stähle sind teilweise entoxidierte oder nicht entoxidierte niedrigkohlenstoffhaltige Stähle, die während der Erstarrung ausreichend Kohlenmonoxid entwickeln. Ingots von Randschichtstählen zeichnen sich durch gute Oberflächenqualität und beträchtliche Mengen an Lunkern aus. Randschichtstähle werden normalerweise abgestochen, ohne dass Entoxidationsmittel dem Stahl im Ofen zugesetzt wurden oder nur kleine Zugaben zum Flüssigstahl in der Gießpfanne, um genügend Sauerstoff für die gewünschte Gasentwicklung durch Reaktion mit Kohlenstoff in der Kokille zu haben. Die genauen Verfahren hängen davon ab, ob der Stahl einen Kohlenstoffgehalt in den höheren Bereichen (C=0,12 % bis 0,15 %) oder in den niedrigeren Bereichen (C = 0,10 % max) hat. Wenn der Flüssigstahl in der Kokille zu erstarren beginnt, gibt es eine lebhafte Entwicklung von Kohlenmonoxid (CO) Gas, was zu einer äußeren Ingothaut aus relativ reinem, kohlenstoff- und anderen Lösungsmitteln armem Stahl führt. Solche Ingots eignen sich am besten für die Herstellung von Elektrodenstäben und Stahlblechen.
- Gedeckelte Stähle (Capped Steels) – Die gedeckelte Stahlpraxis ist eine Variation der Randschichtstahlpraxis. Die Randschichtwirkung wird normal beginnen lassen, aber nach einer Minute oder mehr durch Abdichten der Kokille mit einem Gusseisendeckel beendet. Diese Praxis wird normalerweise bei Stählen mit Kohlenstoffgehalt über 0,15 % angewendet. Die gedeckelte Ingot-Praxis findet meist Anwendung in der Herstellung von Blech, Band, Draht und Stabstahl.
- Halbgetötete Stähle (Semi-killed Steels) – Diese Stähle sind unvollständig entoxidierte Stähle, die etwas überschüssigen Sauerstoff enthalten, der mit Kohlenstoff reagiert und während der Erstarrung des Flüssigstahls ausreichend Kohlenmonoxid bildet, um den Erstarrungsschwund auszugleichen. Diese Stähle haben allgemein einen Kohlenstoffgehalt im Bereich von 0,15 % bis 0,30 % und finden breite Anwendung in Profilen.
- Getötete Stähle (Killed Steels) – Diese Stähle sind so weit entoxidiert, dass während der Erstarrung keine Bildung und Entwicklung von Kohlenmonoxid stattfindet. Ingots und Gussstücke von getötetem Stahl haben ein homogenes Gefüge und keine Gasporosität (Lunker). Aluminium wird zur Entoxidation zusammen mit Ferrolegierungen von Mangan und Silicium verwendet. In bestimmten Fällen werden Calciumsilicid oder andere spezielle starke Entoxidationsmittel verwendet. Um Schwindung zu minimieren, werden fast alle getöteten Stähle in warmgekappten, großendigen Kokillen gegossen. Für den Strangguss muss Flüssigstahl vollständig getötet sein, um fehlerfreies Gießen zu gewährleisten. Getötete Stähle werden allgemein verwendet, wenn ein homogenes Gefüge im fertigen Stahl erforderlich ist. Legierte Stähle, Schmiedestähle und Stähle zum Einsatzhärten sind dieser Art, wenn die wesentliche Qualität die Gesundheit ist. Bei der Herstellung bestimmter extra tiefziehbarer Stähle wird ein niedrigkohlenstoffhaltiger Stahl (C= 0,12 % max) getötet, meist mit einer beträchtlichen Menge Aluminium, die in der Pfanne, in der Kokille oder in beiden zugesetzt wird. Obwohl die Entoxidation von Stahl durch Aluminium die Bildung von Kohlenmonoxid während der Erstarrung unterdrückt und somit Lunker unterdrückt, gibt es viele Stahlverarbeitungsvorgänge, bei denen die Aluminiumtötung von Stahl unerwünscht ist.
Entoxidationselemente
Es gibt hauptsächlich drei Elemente, die in der Stahlentoxidation verwendet werden. Dies sind Mangan (Mn), Silicium (Si) und Aluminium (Al). Mangan und Silicium werden in Form von entweder hoch- oder niedrigkohlenstoffhaltigen Ferrolegierungen oder als Silicomangan (Si-Mn)-Legierung zugesetzt. Aluminium, das zur Entoxidation zugesetzt wird, hat einen Reinheitsgrad von ca. 98 %. Manchmal wird auch Calcium (Ca) zur Entoxidation verwendet.
Calcium ist der effizienteste Entoxidationsmittel und Si ist nicht so effizient im Vergleich zu Ca. Al ist auch ein starkes Entoxidationselement im Vergleich zu Si. Obwohl Ca und Al sehr effiziente Entoxidationsmittel sind, oxidieren sie sehr schnell und zudem ist ihre Dichte viel niedriger als die von Stahl. Ca hat auch einen Siedepunkt von 1485 °C, was bedeutet, dass Ca bei Stahlerzeugungstemperaturen in gasförmiger Phase vorliegt. Geeignete Injektions- oder Zugabeverfahren sind für die Entoxidation mit Ca notwendig.
Entoxidation kann entweder durch ein einzelnes Element wie Si, Al, Mn etc. oder durch ein Gemisch von Elementen wie Si + Mn, Ca-Si-Al etc. durchgeführt werden. Entoxidation durch ein einzelnes Element wird als einfache Entoxidation bezeichnet. Entoxidation durch ein Gemisch von Elementen wird als komplexe Entoxidation bezeichnet. Bei sowohl einfacher als auch komplexer Entoxidation wird Oxid gebildet; daher wird sie auch als Fällungsentoxidation bezeichnet. Entoxidation wird auch durch Kohlenstoff unter Vakuum durchgeführt; dies wird Vakuumentoxidation genannt. Elemente werden in Form von Ferrolegierungen Fe-Si, Fe-Mn oder Fe-Si + Fe-Mn etc. zugesetzt. Bei komplexer Entoxidation, wo ein Gemisch von Si + Mn, Ca + Si, Ca + Si + Al verwendet wird, werden folgende Vorteile im Vergleich zur einfachen Entoxidation berichtet:
- Der gelöste Sauerstoff ist niedriger.
- Durch Bildung von flüssigem Entoxidationsprodukt kann Agglomeration des Produkts in große Größe leicht erreicht und leicht aufschwimmen.
Entoxidation mit Fe-Mn
Wenn Stahl teilweise mit Mn entoxidiert wird, nimmt das Eisen auch an den Reaktionen teil und bildet flüssiges oder festes Mn(Fe)O als Entoxidationsprodukt.
[Mn] + [O] = MnO
[Fe] + [O] = FeO
Der Gleichgewichtszustand von Stahl mit dem Entoxidationsprodukt Mn(Fe)O ist in Abbildung 1 dargestellt.
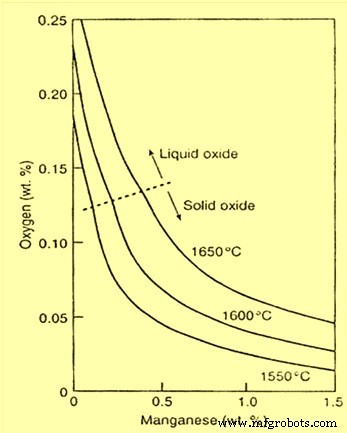
Abb. 1 Mangan- und Sauerstoffgehalte von Eisen im Gleichgewicht mit FeO-MnO flüssiger oder fester Lösung
Entoxidation mit Si und Mn
Entoxidation durch Si ist viel vollständiger als durch Mn und gleichzeitige Entoxidation durch diese beiden Elemente ergibt viel niedrigeren Rest-Sauerstoff in Lösung, wegen reduzierter Si-Aktivität. Abhängig von der Konzentration von Si und Mn, die dem Stahl in der Gießpfanne zugesetzt werden, wird das Entoxidationsprodukt entweder geschmolzenes Mangansilikat (MnO·SiO₂) oder festes Siliciumdioxid (SiO₂) sein.
[Si] + 2[O] = SiO₂ (1)
[Mn] + [O] = MnO (2)
Eine der frühen Pionierstudien zu Schlacke-Metall-Reaktionsgleichgewichten wird Korber und Oelsen zugeschrieben für ihre Messung der Gleichgewichtsverteilung von Mn und Si zwischen flüssigem Eisen und MnO-FeO-SiO₂-Schlacke, gesättigt mit SiO₂. Die Ergebnisse ihrer Experimente bei 1600 ± 10 °C sind in Abbildung 2 dargestellt.
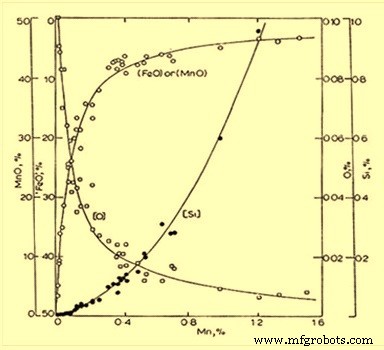
Abb. 2 Konzentration von Mn, Si und O in flüssigem Eisen im Gleichgewicht mit SiO₂-gesättigten Mangansilikat-Schmelzen bei 1600 ± 10 °C
Entoxidation mit Si, Mn und Al
Halbgetötete Stähle mit Rest-Sauerstoff im Bereich von 40 bis 23 ppm werden durch Entoxidation des Stahls in der Gießpfanne mit Zugabe einer kleinen Menge Aluminium zusammen mit Silicomangan oder einer Kombination von Ferrosilicium und Ferromangan hergestellt. In diesem Fall ist das Entoxidationsprodukt flüssiges Mangan-Alumino-Silikat mit einer Zusammensetzung ähnlich 3MnO·Al₂O₃·SiO₂. Mit kleiner Aluminiumzugabe, z. B. ca. 15 kg für 100 t Charge zusammen mit Si/Mn, wird fast das gesamte Aluminium in dieser kombinierten Entoxidation mit Si und Mn verbraucht. Der gelöste Restaluminiumgehalt im Stahl wird weniger als 10 ppm betragen. Entoxidationsgleichgewichte mit Si und Mn verglichen mit Al, Si und Mn für das Entoxidationsprodukt, gesättigt mit Al₂O₃, sind in Abbildung 3 dargestellt.
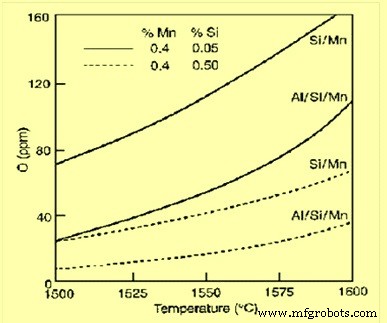
Abb. 3 Entoxidationsgleichgewichte mit Si und Mn verglichen mit Al, Si und Mn für das Entoxidationsprodukt, gesättigt mit Al₂O₃
Entoxidation mit Al
Aluminium ist ein sehr effektives Entoxidationsmittel, das in den meisten Stahlerzeugungsoperationen verwendet wird. Normalerweise wird die Aluminium-Entoxidation in der Gießpfanne durchgeführt. In bestimmten Fällen werden Al-Zugaben auch in der Kokille während des Ingot- oder Stranggusses gemacht. Offensichtliche Gleichgewichtsbeziehungen für die Entoxidationsprodukte: reines Al₂O₃ und geschmolzenes Calciumaluminat mit CaO/Al₂O₃-Verhältnis von 1 sind in Abbildung 4 dargestellt.
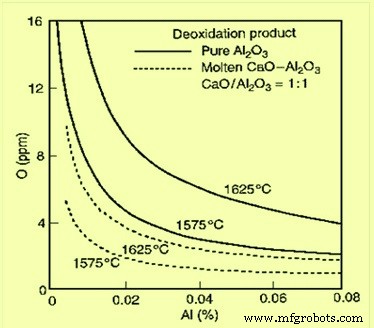
Abb. 4 Entoxidation mit Al im Gleichgewicht mit Al₂O₃ oder flüssigem Calciumaluminat mit CaO/Al₂O₃ = 1
Wenn Al-getöteter Stahl mit Ca-Si behandelt wird, werden die Aluminiumoxid-Einschlüsse in geschmolzenes Calciumaluminat umgewandelt. Für das Verhältnis CaO/Al₂O₃ von 1 beträgt die Aktivität von Al₂O₃ 0,064 bezogen auf reines Al₂O₃ bei Temperaturen im Bereich 1500–1700 °C.
Herstellungsprozess
- Kohlenstoffstahl in Alltagsprodukten: Einsatz, Vorteile und Kostenbetrachtung
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
- Zink: Eigenschaften, Anwendungen und Produktionsprozess
- Kohlenstoffstahl vs. Edelstahl: Wichtige Unterschiede & die richtige Materialwahl
- Stahlsorten 101: Ihr verlässlicher Kaufratgeber
- Hochkohlenstoff-Edelstahl: Eigenschaften, Verwendung & Vorteile
- Mittelkohlenstoffstahl: Eigenschaften, Anwendungen und Vorteile
- ASTM A595 Güte A Kohlenstoffstahl – Premium Niedrigkohlenstoff-Legierung
- ASTM A595 Güte B Kohlenstoffstahl: Umfassender Eigenschaftsüberblick