



Umfassender Leitfaden zur Herstellung von Formfeuerfestprodukten
Herstellungsprozess für Formfeuerfestprodukte
Feuerfestprodukte können geformt (shaped) oder formlos (monolithisch/gießbar) sein. Sie können aus sauren, neutralen, basischen oder kompositen Materialien hergestellt werden. Die für die Herstellung von Feuerfestmaterialien verwendeten Materialien können Additive enthalten oder nicht. Weiterhin können Formfeuerfestprodukte in verschiedenen Formen hergestellt werden und werden normalerweise als Feuerfestziegel bezeichnet. Ein typischer Produktionsablauf, der im Prozess der Feuerfestherstellung verwendet wird, ist in Abbildung 1 dargestellt.
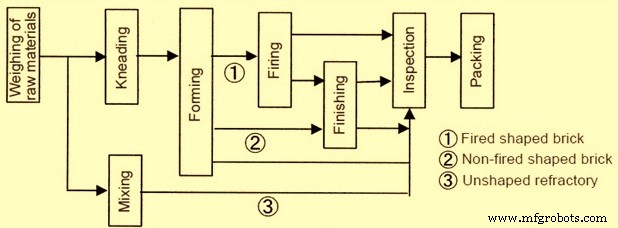
Abb. 1 Typischer Ablauf im Herstellungsprozess für Feuerfestmaterialien
Formlose Feuerfestprodukte werden normalerweise nicht als Feuerfestmaterial, sondern als Feuerfestmaterialien vom Feuerfetherstellungswerk versandt, die erst nach Mischen, Formen, Altern, Trocknen und Vorheizen etc. an der Verwendungsstelle zu Feuerfestmaterial werden. Das bedeutet, dass bei formlosen Feuerfestmaterialien ein Teil des Prozesses in der Herstellung von Formfeuerfestprodukten an die Verwendungsstelle verlagert wird.
Die Grundlagen der Feuerfestziegelherstellung haben sich im Laufe der Zeit nicht geändert. Technologische Fortschritte haben jedoch moderne Ziegelwerke erheblich effizienter gemacht und die Gesamtqualität der Produkte verbessert. Die Herstellung dieser Feuerfestmaterialien basiert darauf, zu wissen, welche Kombination von chemischen Verbindungen und Mineralien den hergestellten Feuerfestmaterialien die benötigten Eigenschaften wie Feuerfestigkeit, thermische Stabilität, Korrosionsbeständigkeit, thermische Ausdehnung und andere wichtige Qualitäten verleiht. Ein umfassenderes Wissen über Rohstoffe und ihre Eigenschaften, bessere Kontrolle des Brennens, verbesserte Ofendesigns für das Brennen von Grünziegeln und fortschrittlichere Mechanisierung haben alle zum Fortschritt der Feuerfestziegelindustrie beigetragen.
Technische Ziele und Rohstoffe
Die technischen Ziele der Herstellung eines bestimmten Feuerfestmaterials sind, seine Eigenschaften und Leistung für eine beabsichtigte Anwendung zu erhalten. Zur Erfüllung dieser Ziele bestehen die grundlegenden Komponenten der Feuerfestherstellung aus der richtigen Auswahl der Rohstoffe, Verarbeitungsmethoden und der Aufrechterhaltung technologischer Parameter während der Herstellung. Die Einblicke in die Herstellung haben mit den Merkmalen der Phasenzusammensetzung und Mikrostruktur (gemeinsam als Materialcharakter bekannt) zu tun, die durch die Verarbeitung entwickelt werden und für die Produkteigenschaften und ihr Verhalten während des Gebrauchs verantwortlich sind.
Rohstoffe
Gut ausgewählte Rohstoffe sind der entscheidende Teil für die Entwicklung und Produktion zufriedenstellender Feuerfestprodukte. Die Rohstoffeigenschaften beeinflussen direkt und indirekt wichtige Feuerfesteigenschaften. Rohstoffe müssen mindestens die folgenden sechs verschiedenen Eigenschaften für die Produktion von Hochleistungsfeuerfestprodukten erfüllen:
- Ausreichende Anfangskorngröße
- Dichte / Porosität
- Hauptmineral / Oxidanteil
- Grenzwerte für reduzierbare Oxide und/oder flussende Oxide
- Molare Bilanz wichtiger Oxide
- Kristallgröße des Hauptminerals / Hauptoxids
Die verschiedenen Eigenschaften von Feuerfestmaterialien wie Dichte, Porosität, Permeabilität, Druckfestigkeit, Biegezugfestigkeit und Elastizität sowie thermische Schockbeständigkeit werden hauptsächlich durch die Rohstoffe zusätzlich zum Produktionsprozess der Feuerfestmaterialien bestimmt.
Die für die Herstellung von Feuerfestmaterialien verwendeten Rohstoffe umfassen verschiedene Arten von Tonen (entweder in natürlicher oder kalzinierter Form), Grog (auch Chamotte genannt), verarbeitete Rohstoffe (kalziniert, gesintert, gebrannt oder geschmolzen), Additive, auch als Matrixchemikalien bekannt (können in fester, flüssiger oder kolloidaler Form vorliegen), und Bindematerialien etc.
Rohstoffverarbeitung
Die Rohstoffverarbeitung für die Feuerfestherstellung besteht aus folgenden Schritten:
- Zerkleinern und Mahlen
- Sieben oder Klassieren
- Magnetische Trennung von Fremdeisen
- Chargenwiegen
- Chargenmischen
Die Zerkleinerungs- und Mahloperation wird in Primär-, Sekundär- und Feinzerkleinerungs-/Mahleinheiten durchgeführt, um den Anforderungen verschiedener Korngrößen der Rohstoffe gemäß der gewünschten Granulometrie für die Feuerfestsatzzusammensetzung gerecht zu werden. Für Primärzerkleinerung und eine Mindestkorngröße von 10–12 mm werden normalerweise Backenbrecher und Kreiselbrecher verwendet. Walzenbrecher, Scheibenbrecher, Schlagmühlen und verschiedene Arten von Hammerwerken werden für Sekundärzerkleinerung zur Erreichung einer Mindestkorngröße von ca. 4 mm verwendet. Pulverisierer verschiedener Arten wie Attritionmühle, Kugelmühle, Stabmühle und Röhrenmühle etc. werden für Feinmahlen bis zu einer Mindestgröße von 200 Mesh verwendet. Schwingmühle, Strahlmühle, Mikronisierer etc. werden für einige Spezialprodukte verwendet, die ultrapulvrige Rohstoffe von Größen bis zu 10 µm oder sogar weniger erfordern.
Die zerkleinerten und gemahlenen Rohstoffe werden gemäß den Anforderungen der in Produktion befindlichen Feuerfestmaterialien in verschiedene Größenfraktionen gesiebt oder klassiert. Dies wird durchgeführt, indem sie durch vibrierende oder rotierende Siebe oder Luftklassierer geleitet werden. Im Falle eines vibrierenden Siebs wird ein Satz Siebe, wie gewünscht, in den vibrierenden Rahmen fixiert, so dass mehrere Fraktionen im Betrieb erhalten werden. Rotierende Siebe haben die Form eines rotierenden Zylinders, der aus Sieben mehrerer Größen in Reihe besteht, die auf einer gemeinsamen geneigten Achse montiert sind, wobei die größeren Öffnungen in der Anordnung zum unteren Ende oder Austragsende hin zeigen, während die kleinste Öffnung am oberen Ende oder Zufuhrende liegt. Diese Art von Sieb eignet sich für die Klassierung hauptsächlich der groberen Fraktionen. Die Luftklassierung wird für feine Fraktionen durchgeführt. Luftklassierer sind praktisch für feine Partikel, bis in die Größenordnung von wenigen bis 10 Mikrometern Durchmesser. Für die Trennung sind Zentrifugal- oder „Zyklon“-Typen üblich. Hier werden größere Partikel in das System zurückgeführt und feine dem Silo zugeführt.
Die Größenklassierung wird durchgeführt, um verschiedene Größenfraktionen in verschiedene Lagerbehälter umzuleiten und kann mit einer beliebigen Anzahl von Stufen und einem beliebigen ausgewählten Satz von Siebgrößen oder Maschenzahlen durchgeführt werden. Wenig spielt es eine Rolle, dass Partikel unregelmäßig und gezackt in der Form sein können, oder länglich oder abgeplattet. Standardsiebe werden mit quadratischen Öffnungen verwendet. Sie lassen passieren und halten zurück, was sie werden. Die Siebe werden bei feineren Größen klebrig und die Verblindung der Siebe kann auftreten, was einige oder alle feineren Partikel am Passieren hindert. Dies ist eine häufige Beobachtung, wenn das Sieben für feinere Materialien durchgeführt wird. Dies ist der Grund, warum trockenes Sieben selten für feine Größen praktiziert wird. Nasses (d. h. Schlamm-) Sieben kann die Verblindung für Klassifizierungszwecke lindern.
Freies Eisen oder Fremdeisen, das in den zerkleinerten und gemahlenen Materialien enthalten ist, wird durch magnetische Trennung vom Material entfernt. Stücke von Fremdeisen werden mit Hilfe des Magnetabscheiders entfernt, der entweder vom Typ Trommel oder hängend mit entweder Permanent- oder Elektromagnet ist. Die zerkleinerten Materialien, aus denen das Eisen entfernt werden soll, werden entweder auf ein sich bewegendes Band über magnetische Walzen gelegt oder direkt auf rotierende magnetische Walzen in einzelner oder in Serie, eine über der anderen, fallen gelassen, um das Eisen zu entfernen.
Feuerfestziegel werden in Chargen produziert. Eine Charge Rohstoffe besteht aus feinen, mittleren und groben Fraktionen in erforderlichen Mengen (Verhältnis). Chargenwiegewagen werden normalerweise eingesetzt, um genaue Mengen des erforderlichen Materials in richtigen Größenfraktionen aus den Lagerbehältern zu entnehmen. Bei kleinen Chargen wird dies normalerweise manuell mit Waagen durchgeführt.
Abgewogene Materialien werden gründlich mit geeignetem Mischer vermischt. Mehrere Arten von Mischern sind für das Mischen von Materialien in einer Charge verfügbar. Dies sind Trogmischer, Walzenmischer, Trommelmischer, Pug Mill und Gegenstrommischer etc. Normalerweise werden für halbtrockene und plastische Formgebungsprozesse die Chargen für Feuertonziegel in Trogmischern und Pug Mills gemischt. Der Gegenstrommischer wird für die Herstellung von Mischungen für die Trockenverarbeitung von hochaluminhaltigen oder basischen Feuerfestmaterialien verwendet, insbesondere wenn der Feuchtegehalt unter 10 % liegt.
Die Misch- und Knetmaschinen für die Herstellung von Feuerfestmaterialien sind normalerweise von zwei Typen: (i) fester Behältertyp, und (ii) angetriebener Behältertyp. Die Misch- und Knetmaschinen für die Produktion von Feuerfestziegeln sind exklusiv für die Anwendung von Trocken- und Halbtrockenpressen, da die Menge des Bindemittels minimal ist. Daher sind die Misch- und Knetmaschinen mit Mischflügeln oder Mühlrädern ausgestattet.
Formen oder Pressen
Die Feuerfestziegel werden durch verschiedene Methoden geformt, die entweder Handformen oder in verschiedenen Arten von Form- und Pressmaschinen, die Pressen umfassen, beinhalten. Die Art des angewandten Formens hängt von den Formen und Größen des Feuerfestmaterials und seiner Menge ab. Breit gefasst können Form-/Pressverfahren in drei Kategorien unterteilt werden: (i) Halbtrockenpressen oder Steifschlammprozess, (ii) Plastisches Formen oder Weichschlammprozess, und (iii) Trockenpressverfahren. Der geformte Ziegel wird als Grünziegel bezeichnet.
Im Steifschlamm- oder Extrusionsprozess wird Wasser im Bereich von 10 % bis 15 % gemischt, um Plastizität zu erzeugen. Nach dem Mischen geht die Feuerfestmischung durch eine Entlüftungskammer, die ein Vakuum von 375 mm bis 725 mm Quecksilber aufrechterhält. Entlüftung entfernt Lufteinschlüsse und Blasen, was der Feuerfestmischung erhöhte Verarbeitbarkeit und Plastizität verleiht, was zu größerer Festigkeit führt. Danach wird die Feuerfestmischung durch eine Düse extrudiert, um eine Säule der Mischung zu erzeugen. Wenn die Mischsäule die Düse verlässt, können Texturen oder Oberflächenbeschichtungen aufgebracht werden. Ein automatischer Schneider schneidet dann durch die Mischsäule, um die einzelnen Ziegel zu erzeugen. Schneiderabstände und Düsengößen müssen sorgfältig berechnet werden, um den normalen Schwund zu kompensieren, der während des Trocknens und Brennens auftritt. Die Mehrheit der Feuerfestziegel wird normalerweise durch den Extrusionsprozess hergestellt.
Der Weichschlamm- oder plastische Formprozess ist besonders geeignet für Feuerfestmischungen, die zu viel Wasser enthalten, um durch den Steifschlammprozess extrudiert zu werden. Feuerfestmischungen werden gemischt, um 20 % bis 30 % Wasser zu enthalten, und dann in Formen geformt. Um zu verhindern, dass die Feuerfestmischung an den Formen klebt, werden die Formen entweder mit Sand oder Wasser geschmiert, um „sandgeschlagene“ oder „wassergeschlagene“ Ziegel zu erzeugen. Ziegel können auf diese Weise maschinell oder von Hand hergestellt werden.
Das Trockenpressen wird unter hohem Druck in schweren Pressen oder sogar durch Rütteln und Pressen erreicht, insbesondere für feinkörnige Mischungen. Dieser Prozess ist hauptsächlich für Feuerfestmischungen von sehr geringer Plastizität geeignet. Feuerfestmischungen werden mit einer minimalen Menge Wasser (bis zu 10 %) gemischt und dann unter Drücken von 3,4 MPa bis 10,3 MPa in Stahlformen durch hydraulische Pressen oder Druckluftstempel gepresst.
Trocknen und Brennen
Feuchte Ziegel aus Form- oder Schneidemaschinen enthalten eine große Menge Feuchtigkeit, abhängig vom Formprozess. Bevor der Brennprozess beginnt, muss der größte Teil dieses Wassers in Trockenkammern bei Temperaturen von etwa 40 °C bis 200 °C verdampft werden, um den Feuchtigkeitsgehalt auf ein Niveau zu bringen, das vorzugsweise unter 1 % liegt. Die Trocknungszeit, die je nach Feuerfestmischung variiert, beträgt allgemein zwischen 24 und 48 Stunden. Obwohl Wärme spezifisch für Trockenkammern erzeugt werden kann, wird sie normalerweise aus der Abwärme der Öfen geliefert, um die thermische Effizienz zu maximieren. In allen Fällen müssen Wärme und Feuchtigkeit sorgfältig reguliert werden, um Risse in den Grünziegeln zu vermeiden. Die größeren Ziegel, die schwer zu handhaben sind, werden auf beheizten Böden getrocknet, die von unten durch Abgase oder Dampf beheizt werden.
Der letzte Vorgang in der Produktion von Feuerfestziegeln und -formen ist ihr Brennen. Während des Brennens werden die Ziegel auf die gewünschte Temperatur erhitzt und für eine bestimmte Zeit auf dieser Temperatur gehalten, um den Ziegel ordnungsgemäß zu reifen.
Es gibt verschiedene Arten von Öfen/Brennöfen, die verwendet werden. Die Öfen/Brennöfen können grob in intermittierende, halbkontinuierliche und kontinuierliche unterteilt werden. Der häufigste Typ ist ein Tunnelofen, gefolgt von intermittierenden Öfen. Brennstoff kann Öl, Gas oder Kohle oder eine Kombination dieser Brennstoffe sein.
Ein intermittierender Ofen ist einer, der beladen, gebrannt, abgekühlt und entladen wird, wonach dieselben Schritte wiederholt werden. Getrocknete Ziegel werden in diesen Öfen nach einem vorgeschriebenen Muster gesetzt, das die Zirkulation heißer Ofengase ermöglicht. Diese Öfen sind normalerweise Gegenstromöfen, die nur in kleinen Herstellungseinheiten verwendet werden. Die Gegenstromöfen sind so ausgelegt, dass sie einen großen Stapel Feuerfestziegel aufnehmen können. Diese sind entweder rund oder rechteckig geformt, mit einer Anzahl von Feuerkästen (für Kohlebefeuerung) oder Brenneranschlüssen (für Gas- oder Ölbefeuerung) um den Ofen. Die Dachhöhe ist so bemessen, dass sie das Volumen der Verbrennungsgase innerhalb des leeren Raums über dem Ziegelstapel unter dem Dach aufnehmen kann. Das Rauchgas zusammen mit der Flamme wird zum Dach geleitet und dann durch Kanäle und Rauchgänge, die im Boden und darunter vorgesehen sind, nach unten reflektiert. In solchen Öfen ist der Wärmeverlust enorm, da das Verbrennungsgas zum Schornstein abzieht, ohne eine zusätzliche Funktion auszuüben. Auch wird eine große Menge Wärme beim Aufheizen der Ofenstruktur jedes Mal verloren, wenn der Ofen gebrannt wird, aufgrund seiner intermittierenden Natur. Die Wärmeeffizienz solcher Öfen ist gering bei ca. 15 %.
Halbkontinuierliche Öfen sind Ringkammeröfen und Schachtofen. Der kontinuierliche Ofen ist der Tunnelofen. Kontinuierliche Öfen sind die häufigsten Öfen in der Feuerfestindustrie, weil das Temperaturprofil entlang der Tunnellänge aufrechterhalten wird und die Ziegel auf Wagen im Tunnel auf Schienen bewegt werden.
Der Prozess des Beladens eines Ofenwagens oder Ofens mit geformten Ziegeln wird als Hacken bezeichnet. Die Anzahl der Ziegel auf dem Ofenwagen wird durch die Ofengröße bestimmt. Die Ziegel werden vorzugsweise mechanisch platziert. Das Setzmuster hat einen gewissen Einfluss auf das Erscheinungsbild. Ziegel, die Stirn an Stirn platziert werden, geben eine gleichmäßigere Farbe als Ziegel, die kreuzweise oder Stirn an Rücken platziert werden.
Das Brennen der Ziegel erfolgt zwischen 10 und 40 Stunden, abhängig von Ofentyp und anderen Variablen. Im Tunnelofen durchlaufen die auf Ofenwagen geladenen Ziegel verschiedene Temperaturzonen, während sie durch den Tunnel fahren. Die Wärmebedingungen in jeder Zone werden sorgfältig kontrolliert, und der Ofen wird kontinuierlich betrieben.
Das Brennen kann in fünf allgemeine Phasen unterteilt werden: (i) Endtrocknung (Verdampfen von freiem Wasser), (ii) Dehydratation, (iii) Oxidation, (iv) Verglasung, und (v) Flammung oder Reduktionsbrennen. Alle außer Flammung sind mit steigenden Temperaturen im Ofen verbunden. Obwohl die tatsächlichen Temperaturen je nach Feuerfestmischungstyp variieren.
Feuerfestmischungen erweichen allgemein langsam und schmelzen oder verglasen allmählich, wenn sie steigenden Temperaturen ausgesetzt werden. Verglasung ermöglicht es der Mischung, eine harte, feste Masse mit relativ niedriger Absorption zu werden. Schmelzen findet in drei Stufen statt: (i) beginnende Verschmelzung, wenn die Mischteilchen ausreichend weich werden, um beim Abkühlen in einer Masse zusammenzuhalten, (ii) Verglasung, wenn umfangreiches Flussen auftritt und die Masse dicht, fest und nicht absorbierend wird, und (iii) zähflüssige Verschmelzung, wenn die Mischmasse zerfällt und geschmolzen wird, was zu einem verformten Ziegel führt. Der Schlüssel zum Brennprozess ist die Kontrolle der Temperatur im Ofen, so dass beginnende Verschmelzung und teilweise Verglasung eintreten, aber zähflüssige Verschmelzung vermieden wird. Die Rate der Temperaturänderung muss sorgfältig kontrolliert werden und ist abhängig von den Rohstoffen sowie der Größe und dem Aushärten der hergestellten Ziegel. Öfen sind normalerweise mit Temperatursensoren ausgestattet, um die Brenntemperaturen in den verschiedenen Phasen zu kontrollieren. Gegen Ende können die Ziegel geflammt werden, um Farbvariationen zu erzeugen.
Nachdem die Temperatur ihren Höhepunkt erreicht hat und für eine vorgeschriebene Zeit gehalten wurde, beginnt der Abkühlprozess. Die Abkühlzeit überschreitet selten 10 Stunden für Tunnelöfen und beträgt 5 bis 24 Stunden in intermittierenden Öfen. Abkühlung ist ein wichtiger Schritt in der Ziegelherstellung, da die Abkühlrate einen direkten Einfluss auf die Farbe der Ziegel hat. Nach dem Abkühlen werden die Ziegel inspiziert, sortiert, klassifiziert und für den Versand verpackt.
Herstellungsprozess
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- Kunststoff-Verpackungsfolien-Produktion: Umfassender Überblick über Prozesse und Materialien
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- Optimierte Spaltwalztechniken für effiziente Stabstahlproduktion
- Fortschrittliche Technologien zur Steigerung der Effizienz beim Eisenerzsintern
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- Engineering Design Process meistern: Erfolgsfaktoren für die Produktion
- Vom Prototyp zur Serie: Wichtige Vorbereitungsschritte optimieren
- Vom Prototyp zur Serienproduktion: Den Weg vom CAD-Modell zum Markt beschleunigen