



Optimierte Spaltwalztechniken für effiziente Stabstahlproduktion
Spaltwalzen für die Stabstahlproduktion
In Handelsstabwalzwerken mit konventionellem Walzen werden Rundstäbe und Bewehrungsstäbe (beide normalerweise als Stäbe bekannt) aus Blöcken hergestellt, die in einer Folge von Pässen durch ein Mehrgerüstwalzwerk gewalzt werden. Jedes Gerüst verfügt über ein Paar Walzen, die auf dem Umfang genutet sind, um gemeinsam eine gewünschte Passform zu erzeugen. Der Querschnitt des Blocks wird in einer Folge von Pässen schrittweise reduziert und geformt, bis die endgültige Form und Querschnittsgröße erreicht ist.
Beim Walzen von Stäben in einem Handelsstabwalzwerk ist die Produktivität kleinerer Stabdurchmesser normalerweise niedriger als bei größeren Durchmessern. Um die Walzwerksproduktivität bei kleineren Stabdurchmessern auf ein hohes Niveau zu bringen, ist eine der bedeutendsten Entwicklungen im Bereich der Stabproduktion in den letzten Jahren das Spaltwalzen. Abbildung 1 zeigt die Produktivitätssteigerung durch Spaltwalzen. Die Spaltwalztechnologie ist eine Kombination aus spezieller Passgestaltung mit zugeordneter Führungseinrichtung, um den eingehenden Block zu formen und längs in zwei oder mehr einzelne Stränge zu trennen, die dann weiter zu fertigen Abmessungen gewalzt werden. Im Prinzip wird der Block genauso wie beim konventionellen Walzen bis zum Zwischenwalzwerk gewalzt. Hier, nach Erreichen eines akzeptablen Querschnitts, beginnt der Spaltvorgang.
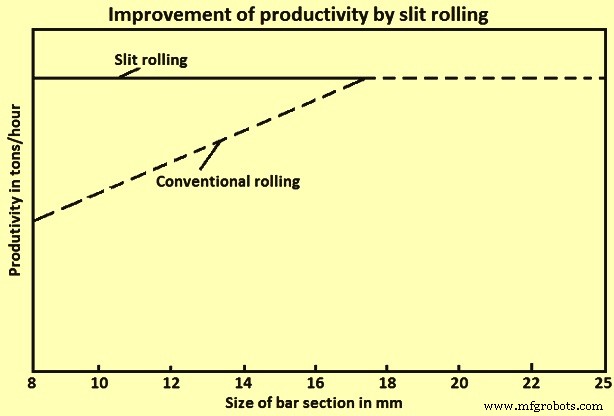
Spaltwalzen ist der wirtschaftlichste Walzprozess, der auch für kleine Stababmessungen hohe Produktionsraten und eine signifikante Reduktion der Produktionskosten ermöglicht. Der Spaltwalzprozess ermöglicht die Produktion von zwei, drei, vier oder sogar fünf Stäben aus einem Block. Der Spaltprozess verwendet spezielle Pässe und Führungen, um den eingehenden Werkstoff vorzubereiten, zu formen und längs in zwei oder mehr einzelne Stränge zu trennen, die dann weiter zu den fertigen Abmessungen gewalzt werden. Dieser Stabwalzprozess wird auch als „Multi-Slit-Rolling“ (MSR) bezeichnet. Der Spaltwalzprozess walzt zwei oder mehr Stäbe gleichzeitig aus einem einzelnen Block. Im Vergleich zum konventionellen einsträngigen kontinuierlichen Walzen hat die MSR-Prozesstechnologie die Anzahl der Pässe reduziert. Die MSR-Prozesstechnologie wird sehr häufig beim Walzen von Rippenbewehrungsstäben eingesetzt. Abbildung 2 zeigt die Technik des Spaltens und Spaltwalzens von Stäben in zwei, drei, vier und fünf Stränge.
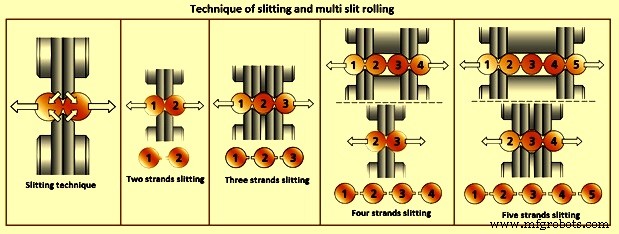
Die Passgestaltung beim Stabwalzen mit Längsspaltung basiert auf der Anwendung spezieller Formpässe, sogenannter Einschnittpässe, im Endstadium des Walzprozesses. In diesen Pässen wird der Walzstoff Verformungen ausgesetzt, die erheblich von denen in konventionellen Streck- oder Formpässen abweichen. Walzen in Mehrstrangpässen kann auf bestehenden Walzwerken durchgeführt werden, ohne nennenswerte Investitionsausgaben oder Installation spezieller Geräte. Es ermöglicht eine erhebliche Steigerung der Produktionskapazität des Walzwerks.
Der Trennpass beim Spaltwalzen besteht aus zwei oder mehr Hauptabschnitten, die durch schmale Materialstege zusammengehalten werden. Während des Spalt- oder Trennprozesses werden diese Abschnitte in separate Stäbe von falschem Rundprofil geteilt. Auch während des Spaltvorgangs haben die geteilten Stäbe einen kleinen Grat oder Grate aus Material entweder auf der linken, rechten oder auf beiden Seiten des gespaltenen Rundmaterials (Abb. 2). Während der Umwandlung des gespaltenen Rundmaterials in ein Ovalprofil werden diese Grate verlängert. Der eingewalzte Grat am Endprodukt hat eine Tiefe, die von den Normen akzeptiert wird.
Historische Entwicklung
Die Produktion mehrerer Profile aus einem einzelnen Metallblock reicht zurück bis 1910, als eine Methode entwickelt wurde, Drähte aus Blechen weicher Metalle herzustellen. Diese frühe Methode gab ein allgemeines Konzept der länglichen Teilung eines Metallstücks in einzelne Profile. Diese Methode war für Stahl nicht geeignet wegen verschiedener Probleme, die die hohe Härte des Stahls und die hohen Walztemperaturen einschlossen. Eine weitere Methode zum Walzen von Metallprofilen in Vielfachen von zwei oder mehr Einheiten, alle gleichzeitig aus einem Block geformt, wurde 1934 entwickelt. Bei dieser Methode wurden die Profile im Endpass durch Walzen, die vertikal scheren und dadurch den dünnen Steg verbinden, der die Profile verbindet, in einzelne Einheiten getrennt. Diese Methode hatte viele Probleme, darunter unterschiedliche Spannungen zwischen inneren und äußeren Profilen, hoher Verschleiß der kostspieligen Schneidwalzen und Probleme im Zusammenhang mit Geschwindigkeitsdifferenzen. 1980 wurde eine weitere Methode vorgeschlagen. Diese vorgeschlagene Methode war für das Spalten von Blöcken, die gewalzt werden, um nur zwei- und dreisträngige Stäbe zu produzieren. Diese Methode wurde patentiert, war aber auf drei Stränge begrenzt.
Multi-Slit-Rolling-Prozess
Der Spaltwalzprozess unterscheidet sich vom konventionellen kontinuierlichen Walzen durch den Einsatz spezieller Walzpässe und Führungen, um den eingehenden Block vorzubereiten, zu formen und längs in zwei oder mehr einzelne Stränge für das weitere Walzen auf fertige Größe zu trennen. Im Prinzip wird dieser Prozess durch folgende Schritte erreicht: (i) konventionelles Reduzieren des Blocks durch die Vor- und Zwischenwalzgerüste zur Erzeugung eines akzeptablen Querschnitts für den ersten speziellen Formpass am Formgerüst, (ii) präzise Führung dieses Walzguts zum Formgerüst, wo es reduziert und geformt wird, um einen symmetrischen „Formabschnitt“ normalerweise in Form eines Dog-Bone-Profils zu bilden, (iii) weitere enge Führung und Kontrolle des Dog-Bone-Profils durch das TrennGerüst, wo der Walzstoff reduziert und in einen „Spaltpass“ geformt wird, der so gestaltet ist, dass er leicht in zwei gleich große Abschnitte von falschem Rundprofil getrennt werden kann, und (iv) eine spezielle Führung auf der Abgabeseite des TrennGerüsts gewährleistet ein sauberes Spalten des Stabs und liefert nun mehrere Stränge gleicher Querschnitte zu ihren jeweiligen Endveredelungslinien. Die typische Passgestaltung des Stabspaltens für zwei, drei, vier und fünf Stränge ist in Abbildung 3 dargestellt.
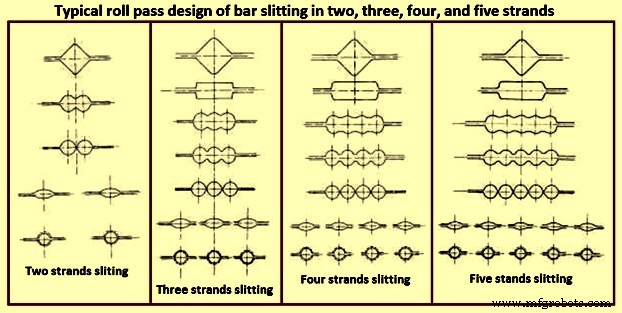
Im Multi-Slit-Rolling-Prozess benötigt die Passgestaltung besondere Aufmerksamkeit. Die Passgestaltung (Abb. 4) basiert auf der Anwendung spezieller Formpässe (Einschnittpässe oder Spaltpässe) im Endstadium des Walzprozesses. Das Walzen in den Spaltpässen ist von großer Bedeutung. In diesen Pässen wird der Walzstoff Verformungen ausgesetzt, die erheblich von denen in konventionellen Streck- oder Formpässen abweichen. Das wichtigste Thema bei der Passgestaltung mit Multi-Slit-Rolling ist die Formbestimmung der Nuten, die als Dog-Bone-Pass und Spaltpass bezeichnet werden. Die verbleibenden Pässe vor und nach dem Spalten sind meist Standard-Streckpässe, die typischerweise für Rundwalzen in einem Handelsstabwalzwerk verwendet werden. Die Konstruktion des ersten Formpasses (Dog-Bone-Pass) ist durch symmetrische „Messer“ von beträchtlicher Höhe gekennzeichnet. Der Kern des Walzens in diesem Pass ist die präzise Teilung des quadratischen/rechteckigen/runden/ovalen Profils in zwei gleich große Teile. Das präzise Einführen eines Stabs in den Pass und das Halten in der richtigen Position wird durch Anwendung eines geeigneten Walzgutführungssystems erreicht. Das Walzgutführungssystem ist wichtig, da es nicht möglich ist, Unregelmäßigkeiten wie asymmetrisches Spalten in nachfolgenden Walzpässen zu korrigieren, was zu Ausschuss führt.
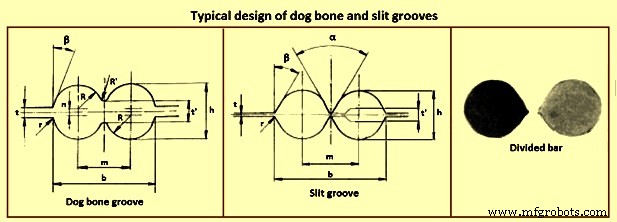
Der Spaltpass ist der letzte Pass, der den Stab in zwei Stränge teilt. In der Achse des Passes sind sehr hohe und schmale Messer angeordnet und der Mindestabstand zwischen ihnen wird eingestellt. Das die Walzen verlassende Material soll aus zwei fast perfekt gleich großen Teilen bestehen, die durch einen schmalen, dünnen Steg von maximal 1 mm Dicke miteinander verbunden sind. Diese Stränge werden voneinander getrennt und weiter zu fertigen Abmessungen gewalzt.
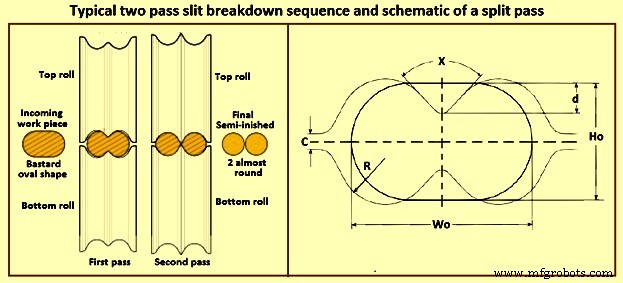
Typischerweise wird die Spalt-Auflösungssequenz in zwei Pässen durchgeführt (Abb. 5). Hier wird ein erster Pass durchgeführt, um die Form des eingehenden Werkstücks (normalerweise ein Bastard-Oval) an ein 8-förmiges (Dog-Bone) Halbzeug anzupassen. Abbildung 5 zeigt auch ein Schema eines Spaltpasses. Die an den ersten und zweiten Pässen beteiligten Walzen haben relativ ähnliche Nuten, bestehend aus einer Doppelrundform mit einer zentralen Vorsprungsbildung, die eine progressive Trennung des Werkstücks bewirkt. Die Neigung des Vorsprungs „X“ in Abbildung 5 in den am ersten Pass beteiligten Walzen ist im Allgemeinen viel höher als die des zweiten Passes, um seine Steifigkeit zu erhöhen. Die an den beiden Pässen beteiligten Walzen haben unterschiedliche Ziele. Im ersten Pass übt der Walzenvorsprung einen Walzprägeeffekt auf das Werkstück aus, der als tiefe Walzprägung angesehen werden kann. Im zweiten Pass werden die Seitenkanten des Vorsprungs (nicht seine Spitze) verwendet, um das Werkstück bei der Entwicklung der Rundstäbe zu trennen. Die wichtigsten Designparameter für die Gestaltung eines Spaltpasses sind in Abbildung 5 dargestellt. Wie zu beachten ist, unterscheidet sich der Spaltpass signifikant von den üblichen konkaven Kalibrierungen, die für Drahtwalzen verwendet werden. Tatsächlich zeichnen sich die Spaltwalzen durch den Vorsprung (Nase) aus, der zu einer gemischt konkav-konvexen Konfiguration führt.
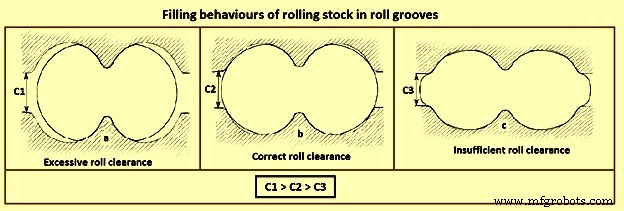
Da das Ziel der Spalt-Auflösungssequenz paralleles Spalten ist, ist normalerweise der maximale Walzenspielraum so, dass die Nutenhöhe fast der Höhe des eingehenden Werkstücks entspricht. Nur geringe Anpassungen werden am Walzenspielraum vorgenommen, um mögliche Designfehler zu kompensieren, wie in Abbildung 6 gezeigt. Tatsächlich kann ein fehlerhaftes Design des Spaltpasses oder eine unangemessene Wahl des Walzenspielraums zu einigen Auswirkungen auf das endgültige Werkstück führen. Abbildung 6a zeigt schematisch den Fall, in dem ein übermäßiger Wert des Walzenspielraums C1 (d. h. die Walzennute ist im Vergleich zum eingehenden Werkstück überdimensioniert) gewählt wird. In diesem Fall kann der gewalzte Stabprodukt durch einen übermäßigen Mangel an Rundheit für nachfolgende Pässe beeinträchtigt werden. Andererseits kann ein übermäßig niedriger Wert des Walzenspielraums C3 (d. h. eine unterdimensionierte Walzennute bezüglich des eingehenden Werkstücks), wie in Abbildung 6c gezeigt, eine übermäßige Walzennutenfüllung mit Produktion von seitlichen Graten am Werkstück und einen plötzlichen Anstieg der Walzentrenkraft sowie andere mögliche Walzenschäden bestimmen.
Im MSR-Prozess müssen die Führungsabschnitte (quadratisch, rechteckig, rund oder oval) vor dem Dog-Bone- und Spaltpass sehr engen Toleranzen entsprechen. Dies wird erreicht durch: (i) präzises Passprofil in den Walzen, (ii) präzisen Walzenspielraum zur Vermeidung von Überfüllung, (iii) präzise Passausrichtung zwischen Ober- und Unterwalzen, (iv) intakte Walzenhalslager und positive Walzenpositionierung zur Vermeidung von Axialfluss, (v) starre Walzgerüste mit starrer Schraubenverstellung und Walzenbalance, (vi) intakte Walzenqualität und gute Passbedingungen, und (vii) gleichmäßige Temperatur des Walzguts.
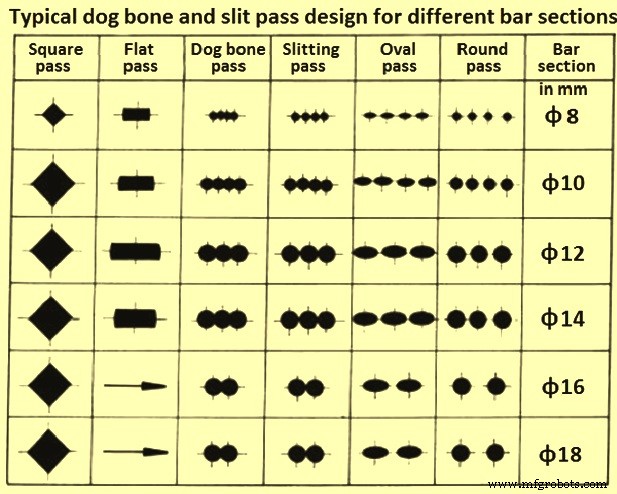
Weiterhin ist die Führung des Führungsabschnitts zum Formpass und weiter zum Trennpass im TrennGerüst kritisch, um gleichmäßig ausbalancierte Stränge zu gewährleisten. Die für die ordnungsgemäße Führung des Führungsabschnitts gewünschten Merkmale umfassen: (i) stabile und robuste Führungen, (ii) sichere und starre Ruheleisten, (iii) präzise Führungseinrichtungen, (iv) positive, einstellbare und sichere Ausrichtung, (v) Führung der Stäbe nahe am Gerüst, und (vi) korrekt eingestellte und gewartete Führungen. Die typische Passgestaltung mit Anwendung von Dog-Bone- und Spaltpässen für verschiedene Stabquerschnitte ist in Abbildung 7 gegeben.
Vorteile des Spaltwalzens
Die verschiedenen Vorteile des Spaltwalzens gegenüber dem konventionellen Walzen in einem Handelsstabwalzwerk sind: (i) die Anzahl der Walzgerüste wird reduziert, (ii) Reduktion der Investitionskosten, (iii) es gibt Reduktion im spezifischen Stromverbrauch, spezifischen Brennstoffverbrauch und spezifischen Walzenverbrauch, (iv) es gibt Erhöhung der Walzausbeute, (v) Reduktion der Produktionskosten, und (vi) es gibt Erhöhung der Produktivität des Walzwerks. Bei gleicher Ausgangswalzgeschwindigkeit steigt die Produktivität linear mit der Erhöhung der Stranganzahl.
Herstellungsprozess
- Wichtige Überlegungen für Hochvolumen-Swiss-Drehen
- Marc Schnadinger: Ein neuer Karrierepfad in Industrie 4.0
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- NX Serie: Modulare Bearbeitungszentren für Automobil-Produktionslinien
- 3 bewährte Strategien zur Beschleunigung der Fertigung
- VMC-Maschinen: Produktion & Effizienz steigern mit präzisen CNC-Lösungen
- Taiwan CNC-Koordinatenmessmaschinen – Präzision für hochwertige Produktion
- Präzise CMM-Messdienstleistungen in Taiwan – Globale Qualitätssicherung in der Produktion
- Produktion zukunftssicher machen: Strategien für nachhaltiges Wachstum
- Produktion mühelos steigern: 6 Expertentipps zur Optimierung Ihres Druckluftsystems