



Häufige Fehler beim Stranggießen von Stahl: Ursachen und Vermeidung
Fehler bei stranggegossenen Stählen
Stranggießen (SG) ist der Prozess, der Flüssigstahl in ein festes Produkt umwandelt, hauptsächlich in Form von Brammen (dick oder dünn), Blöcken oder Knüppeln. Es ist eine der fortschrittlichen Stahlerzeugungstechnologien, die ein Gussprodukt eines gewünschten Querschnitts in unbestimmter Länge produziert. Der SG-Prozess erfordert strikte Einhaltung von Betriebsverfahren, technologischen Normen und fortschrittlichen Produktions- und Kontrolltechniken. Trotz dieser Maßnahmen kann das Auftreten von Fehlern im SG-Produkt nicht vollständig ausgeschlossen werden. Die Bildung und Art der Fehler hängen vom Zustand der SG-Maschinenausrüstung, der Form und Größe des Gussprodukts, der Stahlsorte, den technologischen Gussbedingungen wie Gusstitemperatur und -geschwindigkeit, der Kokillenschwingung und -kühlung, der Qualität und den Eigenschaften des Gießpulvers etc. ab.
Ein Fehler in einem SG-Produkt kann als Abweichung in Aussehen, Form, Dimension, Makrostruktur und/oder chemischen Eigenschaften definiert werden, wenn verglichen mit den Spezifikationen in technischen Normen oder anderen geltenden normativen Dokumenten. Fehler werden nach dem Gießen im SG-Produkt durch visuelle Inspektion ihrer Oberfläche auf den Kühlbetten detektiert, indem die Oberflächenqualität erneut durch visuelle Inspektion auf den Prüfbetten überprüft wird, oder indem die chemische Analyse und die Makrostruktur der Testproben in den Laboren überprüft werden.
Verlustvermeidung und Fehlerursachen
Die Fehler in SG-Produkten, die während des Erstarren und Abkühlens entstehen, führen zu Verlust oder Umleitung von Primärmaterial für weitere Verarbeitung oder Verkauf. Um diese Verluste zu verhindern, ist es notwendig, die Ursachen des Auftretens von Fehlern zu analysieren, um präventive Maßnahmen durch Einführung präventiver metallurgischer Technologien und konstruktiver Lösungen zu ergreifen. Auch ist es notwendig, fehlerhaftes Produkt vom Primärmaterial zu trennen und zu entfernen.
Ein Fehler ist nicht immer die Folge einer einzigen einzigartigen Ursache. Oft ist der Fehler das Ergebnis mehrerer interagierender Ursachen, die von einer variablen Anzahl von Parametern abhängen. Ähnliche Fehler können ein oder mehrere unterschiedliche Gründe haben, während unterschiedliche Fehler ein oder mehrere gemeinsame Ursachen haben können.
Fehler an SG-Produkten entstehen während des Produktionsprozesses aufgrund mehrerer Faktoren, die materialbezogene Faktoren, Gussgeschwindigkeiten und -temperaturen, Kokillenschwingung, Gießpulver, Segrékoeffizient von Löslichkeitselementen, Phasenumwandlung sowie mechanische und thermische Spannungen umfassen. Mechanische Spannungen entstehen durch Reibung, ferrostatischen Druck, Bieg- und Richtvorgänge sowie Walzdruck. Thermische Spannungen entstehen durch ungleichmäßige Abkühlung in der Kokille und/oder im Sekundärbereich. Die Kontrolle des auf die Strangoberfläche auftreffenden Wasserflusses und die Minimierung der Wiederaufheizung des Strangs können die thermischen Spannungen verringern.
Materialbezogene Faktoren umfassen Delta-zu-Gamma-Phasenumwandlung, hohen Schwefel und niedriges Mangan/Schwefel-Verhältnis, hohes Sauerstoffpotenzial des Flüssigstahls, hohe Überhitzung und das Vorhandensein von Einschlüssen im Flüssigstahl. Bei der Umwandlung von Delta (Ferrit) zu Gamma (Austenit) finden Volumenänderungen und Verformungen statt, die die Wärmeübergangsrate von der erstarrten Schale zur Kokille verringern. Dies führt zu einer ungleichmäßigen Dicke der erstarrten Stahlschale. Stähle mit einem Kohlenstoffgehalt von 0,09 % bis 0,15 %, sogenannte periktische Stähle, sind anfällig für die Bildung von Fehlern, meist Längsrisse.
Hohe Gussgeschwindigkeiten verringern die Dicke der Erstarrungszone, die unter extremen Bedingungen brechen kann. Die Schwächung der Erstarrungszone wird auch durch das Vorhandensein grober nichtmetallischer Partikel und Oszillationsmarken unterstützt. Hohe Gusstitemperaturen (höhere Überhitzung) erhöhen die Oberflächentemperaturen des Strangs. Die gebildete Haut überhitzt, und dann entstehen thermische und Zugspannungen, die die Bildung von Rissen und Hautfehlern verursachen.
Die Gusstitemperatur des Flüssigstahls muss über der Liquidustemperatur gehalten werden. Der Unterschied zwischen der Gusstitemperatur und der Liquidustemperatur wird als Überhitzung bezeichnet. Die Überhitzung des Flüssigstahls spielt eine wichtige Rolle bei der Fehlerbildung und muss kontrolliert werden.
Mechanische Verformungen resultieren aus unzureichender Schmierung und während des Richtens des Strangs. Sie wirken in Längs- und Querrichtung. Thermische Spannung wirkt in Querrichtung, wenn der Strang schnell abgekühlt wird, und dies ist die Ursache für die Fehlerbildung.
Regelmäßige Kokillenschwingung verhindert, dass das flüssige Metall an der Kokille haften bleibt. Bei niedriger Oszillationsfrequenz der Kokille kann die Haut brechen, oder Oberflächenrisse und Oszillationsmarken können entstehen. Fehlerbildung kann durch eine erhöhte Oszillationsfrequenz der Kokille und eine stabilisierte Gussgeschwindigkeit vermieden werden.
Es gibt mehrere Fehler, die an einem SG-Produkt gefunden werden können. Die Fehler an SG-Produkten, die während des Stranggießprozesses von Stahl entstehen, können klassifiziert werden als: (i) Oberflächenfehler, (ii) innere Fehler, (iii) Formfehler, (iv) mechanische Fehler, und (v) Abweichungen von der vorgeschriebenen chemischen Zusammensetzung des Stahls.
Oberflächenfehler können Längsmittelflächen- und Eckenrisse, Quer-Mittelflächen- und Eckenrisse sowie tiefe Oszillationsmarken sein. Innere Fehler können Mittelweg-Risse, Dreipunkt-Risse, Mittellinienrisse, Diagonalrisse, Mittelsegregation und Porosität, Gießflusseinschlüsse und Blaslöcher sein. Formfehler sind Rhomboidität und Längsdepression Ovalität.
Oberflächenfehler an SG-Produkten erfordern teures, zeitaufwändiges Oberflächenschleifen, und in schweren Fällen sogar Downgrading oder Ausschuss. Der Nachbearbeitungshof ist oft ein Flaschenhals im Prozess, und die Kosten für die Beseitigung dieser Fehler durch Schleifen sind ebenfalls hoch.
Risse sind Öffnungen, die auf der SG-Produktoberfläche mit variabler Länge und Tiefe gefunden werden und sich manchmal über das gesamte SG-Produkt auf einem Strang oder sogar über den gesamten Heat erstrecken können. Risse sind nicht immer gerade. Sie sind manchmal unterbrochen und setzen sich weiter in Zickzack-Manier fort. In Betrachtung der Richtung, in der sie gebildet werden, werden Risse als Längs-, Quer- oder Sternrisse bezeichnet.
Einige der SG-Fehler werden im Folgenden beschrieben.
- Längsrisse – Sie bilden sich in Richtung der Stahlextraktion. Das Vorhandensein dieses Fehlers führt zur Ablehnung des SG-Produkts. Längsrisse treten hauptsächlich aufgrund von auf: (i) ungleichmäßige Primärkühlung in der Kokille, (ii) turbulente Strömung des Flüssigstahls und Meniskuspegelschwankungen in der Kokille, (iii) ungleichmäßige oder sehr intensive Sekundärkühlung, (iv) Varianz des Wärmeleitfähigkeitskoeffizienten entlang der Kokillenlänge, verursachend ungleichen, fortgeschrittenen Kokillenverschleiß, (v) Gießen von Flüssigstahl mit hoher Überhitzung, (vi) hohe Gussgeschwindigkeit, und (vii) Verwendung von Gießpulver mit ungeeigneten Charakteristika.
- Querrisse – Diese Risse erscheinen normalerweise aufgrund von Spannungen in Längsrichtung des Strangs. Normalerweise werden diese Risse innerhalb der zulässig vorgeschriebenen Grenzen geschliffen, sofern sie nicht tief sind. Querrisse erscheinen aufgrund von: (i) thermischen Spannungen, (ii) Variation der Meniskuspegelschwankung, (iii) Vorhandensein von Segregation am Boden der Oszillationsmarke, und (iv) Reibung des Strangs in der Kokille.
- Eckenrisse – Dies sind Risse, die an der Kante des gegossenen Stahlprodukts vorhanden sind. Sie erscheinen aufgrund von hohen Temperaturschwankungen im Flüssigstahl, höherem Aluminiumgehalt im Stahl, höherem Schwefelniveau im Stahl, ungleichmäßiger Kantentemperatur, übermäßiger Reibung an den Kanten während des Gießens wegen ungleichmäßiger Verteilung des Gießpulvers und niedrigerer Überhitzung des Stahls.
- Sternrisse – Diese Risse sind sehr fein und werden durch die spröde Natur des Strangs bei hohen Temperaturen verursacht. Sie sind nur auf schuppenfreier Oberfläche sichtbar. Die Oberfläche wird normalerweise lokal geschliffen, um den Fehler zu entfernen. Intensive lokale Abkühlung und das Vorhandensein von Kupfer an der austenitischen Korngrenze verursachen Sternrisse. Um Sternrisse im Gussprodukt zu vermeiden, ist es notwendig, zu haben: (i) korrekte Korrelation zwischen Sprühdurchfluss und Gussgeschwindigkeit, (ii) eine gleichmäßige Schicht geschmolzenen Gießpulvers zwischen Strang und Kokille, (iii) moderate Sekundärkühlung des Strangs zur Vermeidung der Erhöhung der thermischen Spannung.
- Depressionen – Dies sind lokale Verformungen der Gussoberfläche. Depressionen können längs oder quer sein. Längsdepressionen erscheinen wie flache Gräben, orientiert entlang der Länge des Gussprodukts. Sie entstehen aufgrund ungleichmäßigen Wärmeübergangs in der Kokille. Diese Depressionen können durch gleichmäßige Kühlung in der Kokille, durch Zentrierung des Flüssigstahlstrahls in der Kokille, durch Kontrolle der Schwankungen des Kokillenstahlspiegels, Verwendung eines Gießpulvers mit geeigneter Viskosität und Schmelzeigenschaften und durch regelmäßige Überwachung des Grades und der Gleichmäßigkeit des Kokillenverschleißes kontrolliert werden. Querdepressionen können zyklisch entlang der Stranglänge auftreten. Periktische Stähle mit niedrigem Kohlenstoff und hohem Mangangehalt und Edelstähle sind empfindlich für diesen Fehler. Querdepressionen können verursacht werden durch Schwankungen im Kokillenspiegel, große Menge Gießpulver und durch Turbulenzen des Stahls im Unter-Meniskus-Niveau. Diese Depressionen werden kontrolliert durch Kontrolle des Kokillenstahlspiegels, geeigneten Kokillentaper, Verwendung eines Gießpulvers mit geeigneter Viskosität und Schmelzeigenschaften und korrekte Positionierung der Eingussdüse und ihrer Halterung.
- Blaslöcher – Dies sind Hohlräume in der äußeren Oberfläche des Gussprodukts und oft mit Einschlüssen assoziiert. Sie werden verursacht durch das Vorhandensein von Gasen im Stahl, Feuchtigkeit und Qualität des Gießpulvers, Variation im Kokillenspiegel, Vorhandensein von Feuchtigkeit in der Pfannenfeuerfestauskleidung. Blaslöcher werden kontrolliert durch ausreichende Entoxidation des Stahls, Verwendung von trockenem Gießpulver, Verwendung von Gießpulver, das mit der Stahlsorte, Temperatur und Gussgeschwindigkeit kompatibel ist, Kontrolle der Kokillenspiegelschwankungen, Kontrolle der Düsenintauchtiefe, Vermeidung hoher Überhitzung und Vermeidung von Schlackenschaum um die Düse.
- Unterbrechungen in der physikalischen Kontinuität des Gussprodukts – Dieser Fehler tritt auf, wenn es eine Pause im Gießprozess gibt. Er tritt häufig auf, wenn es einen Heatwechsel im Sequenzbetrieb gibt. Dieser Fehler wird durch eine kurze Unterbrechung des Gießprozesses verursacht und tritt auf, wenn es eine plötzliche Änderung der Gussgeschwindigkeit gibt, verursacht durch Schwankungen der Stahltemperatur in der Pfanne, durch Schwankungen des Stahlspiegels in der Kokille, Verstopfung der Düse durch hohe Aluminiumoxidwerte, oder durch Schwankungen des Gussmodus. Korrekturmaßnahmen sind die Aufrechterhaltung einer konstanten Gussgeschwindigkeit, ein enger Temperaturvariationsbereich in der Pfanne, und Stahlspiegel in der Pfanne innerhalb der vorgeschriebenen Grenzen.
- Schlackenflecken-Fehler – Dieser Fehler wird durch das Eindringen von Pfannenschlacke in das Gussprodukt verursacht. Er wird verursacht durch hohen Schlackenspiegel in der Pfanne, Anstieg des aktiven Sauerstoffprozentsatzes im Stahl, Absenken des Stahlspiegels in der Pfanne, wodurch Schlacke in die Kokille gelangt, und hohe Viskosität des Gießpulvers.
Einige der Gießfehler in einer Bramme und einem Knüppel sind in Abb. 1 dargestellt.
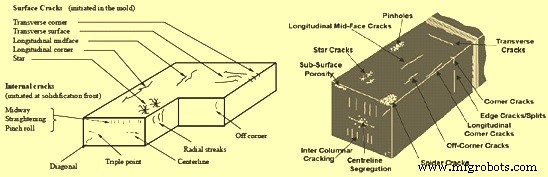
Abb. 1 Einige Gießfehler in Bramme und Knüppel
Herstellungsprozess
- Erkennen und Steuern von Einschlüssen im Stranggussstahl für höchste Qualität
- Optimierung des Stranggießens durch Luftnebelkühlung: Effizienz und Qualität
- Premium-Stranggieß-Formpulver für überlegene Stahlproduktion
- Der Tiegel: Schlüssel zur Qualität im kontinuierlichen Stahlstranggießen
- AMPCO® 25 Strangguss: Hochleistungslegierung für Präzisionswerkzeugfertigung
- AMPCO® 18 Strangguss-Legierung – Hohe Festigkeit, Ermüdungsbeständigkeit & Wärmebehandelbar
- AMPCO® 22 Strangguss – Duplex-Legierung mit extremer Härte, Druck- & Verschleißfestigkeit
- AMPCO® 21 Strangguss: Hochverschleißfeste Legierung
- AMPCO® 18.23 Strangguss-Bronze: Überlegene Festigkeit & Verschleißfestigkeit
- Gusseisen (CI) Gießen: Zusammensetzung, Farbe & Rissverhütung