



Erkennen und Steuern von Einschlüssen im Stranggussstahl für höchste Qualität
Einschlüsse im Stranggussstahl und ihre Detektion
Das Stranggießen von Stahl ist ein wichtiger Prozess für die weltweite Stahlproduktion aufgrund seiner inhärenten Vorteile wie Energieeinsparung, hoher Ausbeute, Betriebsflexibilität und wettbewerbsfähiger Qualität des Gussprodukts. Mit der Etablierung des Stranggießens als Hauptroute der Stahlproduktion rückt der Fokus zunehmend auf Qualitätsverbesserung und Kostensenkung der Stahlproduktion durch Stranggusstechnologie. Eine der strengsten Qualitätsanforderungen heute ist die Reinheit des Stahls. Die hohe Stahlreinheit erfordert strikte Kontrolle nichtmetallischer Einschlüsse oder einfach Einschlüsse während des Stranggießprozesses. Im Endprodukt verbleibende Einschlüsse können die Stahleigenschaften schädigen und seine Qualität mindern.
Die Entfernung von Einschlüssen in der Kokille des Stranggießens ist schwierig, da der flüssig Stahl erstarrt und Einschlüsse weniger Gelegenheit haben, aufzusteigen. Die Entfernung von Einschlüssen und ihre endgültige Verteilung im Stahlprodukt hängen stark von den Eigenschaften der Einschlüsse, dem Transport der Einschlüsse im flüssigen Stahl und der Wechselwirkung zwischen Einschlüssen und erstarrender Schale ab. Daher ist das Verständnis der Einkapselung von Einschlüssen und ihrer endgültigen Verteilung im Endprodukt wichtig für die Kontrolle der Reinheit und der Qualität des Stahlprodukts.
Das Oberflächenqualitätsproblem von warm- und/oder kaltgewalztem Stahl ist immer eines der wichtigen Anliegen, da es direkt mit der Stahlqualität und dem Preis zusammenhängt. Die Oberflächenqualität von gewalztem Stahl wird auch durch den Betrieb des Stranggießens und des Aufheizprozesses beeinflusst, da Einschlüsse eine der Hauptursachen für die Entstehung von Oberflächenrissen im gewalzten Stahl sind. Es gibt Versuche, die Stahl-Oberflächenqualität durch Modifizierung der Einschlusszusammensetzung und -morphologie basierend auf thermodynamischer Berechnung zu fördern. Diese Versuche scheinen jedoch noch nicht auszureichen, um das Oberflächenqualitätsproblem vollständig zu lösen.
Bewertung von Einschlüssen in Stahl
Die Bewertung von Einschlüssen in Stahl ist von großem Interesse und umfasst: (i) die Erforschung der Gesamtmenge, Morphologie, Größenverteilung und räumlichen Verteilung der Einschlüsse, und (ii) die Identifizierung ihrer chemischen Zusammensetzung.
Die stetig steigenden Anforderungen an hochwertige Stahlprodukte haben das Stahlerzeugungspersonal zunehmend für die Anforderung der Stahlreinheit sensibilisiert. Einschlüsse sind ein wichtiges Problem im Gussstahl, das zu übermäßiger Nacharbeit oder Ablehnung führen kann. Mehrere Fehler im gewalzten Stahlprodukt können auf die Einschlüsse zurückgeführt werden. Das mechanische Verhalten des Stahls wird in großem Umfang durch den Volumenanteil, die Größe, Verteilung, Zusammensetzung und Morphologie von Einschlüssen und Ausfällen gesteuert, die als Spannungskonzentratoren wirken. Die Einschlussgrößenverteilung ist besonders wichtig, da große Makroeinschlüsse den mechanischen Eigenschaften am schädlichsten sind. Manchmal wird ein katastrophaler Fehler durch nur einen einzelnen großen Einschluss in einem kompletten Stahlcharge verursacht. Obwohl die großen Einschlüsse von den kleinen weit in der Anzahl übertroffen werden, kann ihr gesamter Volumenanteil groß sein.
Duktilität wird durch zunehmende Mengen an Oxid- oder Sulfid-Einschlüssen merklich verringert. Auch die Bruchzähigkeit nimmt ab, wenn Einschlüsse in hochfesten, niedrig duktilen Legierungsstählen vorhanden sind. Ähnliche Eigenschaftsverschlechterungen durch Einschlüsse werden in Tests beobachtet, die langsame, schnelle oder zyklische Dehnraten widerspiegeln, wie Kriechen, Schlag und Ermüdung. Weiterhin verursachen Einschlüsse Poren, die Risse induzieren können. Große exogene Einschlüsse können Probleme in Form von minderwertiger Oberfläche, schlechter Polierbarkeit, reduzierter Korrosionsbeständigkeit und in Ausnahmefällen Schlackenlinien und Laminierungen verursachen.
Einschlüsse verringern auch die Beständigkeit gegen „wasserstoffinduzierte Risse“ (HIC). Die Quelle der meisten Ermüdungsprobleme in Stahl sind harte und spröde Oxide, insbesondere große Aluminiumoxid (Al2O3) Teilchen mit einer Größe von über 30 Mikrometern. Obwohl die Erstarrungsmorphologie von Einschlüssen in Gussstählen wichtig ist, wird die Morphologie von Einschlüssen in Umformstahlprodukten weitgehend durch ihr mechanisches Verhalten während der Stahlverarbeitung kontrolliert, d. h. ob sie relativ zur Stahlmatrix „hart“ oder „weich“ sind. Das Verhalten verschiedener Einschlusstypen mit ihrer Verformung während des Walzens ist schematisch in Abb. 1 dargestellt.
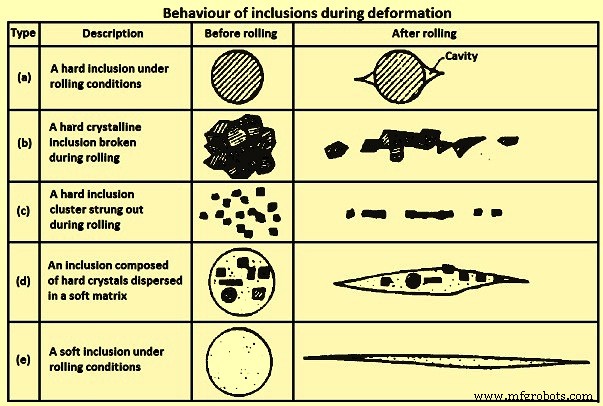
Die „Stringer“-Bildung, Typ (b) und (c) in Abb. 1, erhöht die Richtungsabhängigkeit der mechanischen Eigenschaften und beeinträchtigt dadurch insbesondere Zähigkeit und Duktilität nachteilig. Die schlimmsten Einschlüsse für Zähigkeit und Duktilität, insbesondere in Dickenrichtungseigenschaften von flachgewalzten Produkten, sind jene, die sich mit der Matrix verformen, wie (d) in Abb. 1. Um diese Probleme zu vermeiden, müssen Größe und Häufigkeit schädlicher Einschlüsse sorgfältig kontrolliert werden. Insbesondere dürfen keine Einschlüsse im Gussstahl über einer kritischen Größe vorhanden sein.
Die Charakterisierung der Einschlüsse ist einer der wichtigsten Aspekte für die Sicherstellung von reinem Stahl. Einschlüsse sind eine Art von Fehler im Stahl, der Eigenschaften wie Polierbarkeit, Duktilität und Ermüdungsfestigkeit stark beeinflusst. Daher müssen Einschlüsse für die Herstellung von Hochleistungsstahl kontrolliert werden. Primäre Einschlüsse entstehen während der Stahlbehandlungen in der Pfanne. Die meisten davon werden in die Pfannenschlacke oder auf die Auskleidung entfernt. Die restlichen Einschlüsse müssen jedoch noch durch die nachfolgenden Prozessstufen entfernt werden, und zusätzlich entstehen neue Einschlüsse während des Gießens und der Erstarrung.
Wegen der abnehmenden Anzahl von Einschlüssen mit zunehmender Größe stellen die verschiedenen Größenintervalle unterschiedliche Probleme. In Bezug auf Polierbarkeit ist die große Anzahl kleiner Einschlüsse schädlicher als die großen, aber gleichzeitig selteneren Einschlüsse, einfach weil sie häufiger auftreten. Andererseits wachsen bei niedrigen Spannungsniveaus kritische Risse, die innerhalb der Lebensdauer eines Stahlprodukts zum Versagen führen können, höchstwahrscheinlich an den sehr großen Einschlüssen. Diese Einschlüsse sind selten und es ist schwierig, ihre Auftretensdichte korrekt zu schätzen. Bei mittleren Ermüdungsspannungsniveaus konkurrieren Einschlüsse mittlerer Größen mit Oberflächenfehlern als Rissinitiationspunkte.
Einschlüsse in Stahl können entweder endogen (einheimisch) oder exogen entstehen. Endogene Einschlüsse sind das Ergebnis von Legierungselementen im Stahl, die mit gelöstem Gas (wie Sauerstoff) reagieren, um feste Einschlüsse im Gussstahl zu bilden. Der Einschluss kann während der Entoxidation, Reoxidation oder Erstarrung durch reduzierte Gasspezies-Löslichkeit im festen Zustand gebildet werden. Exogene Einschlüsse stammen von Quellen außerhalb des flüssigen Stahls, wie Schlackeneinschluss oder Feuerfestschaden.
Endogene Einschlüsse
Endogene Einschlüsse sind Entoxidationsprodukte oder ausgefallene Einschlüsse während der Abkühlung und Erstarrung des Stahls.
Entoxidationsprodukte
Aluminiumoxid-Einschlüsse in kohlenstoffarmen aluminiumgetöteten (LCAK) Stählen und Siliciumdioxid (SiO2) Einschlüsse in siliciumgetöteten Stählen, die durch die Reaktion zwischen gelöstem Sauerstoff und den zugesetzten Aluminium- und Silicium-Entoxidationsmitteln erzeugt werden, sind typische Entoxidationseinschlüsse. Aluminiumoxid-Einschlüsse sind dendritisch, wenn sie in einer sauerstoffreichen Umgebung gebildet werden. Cluster-Typ Aluminiumoxid-Einschlüsse aus Entoxidation oder Reoxidation sind typisch für aluminiumgetötete Stähle. Aluminiumoxid-Einschlüsse bilden leicht dreidimensionale Cluster durch Kollision und Aggregation aufgrund ihrer hohen Grenzflächenenergie. Einzelne Einschlüsse im Cluster können 1 bis 5 Mikrometer im Durchmesser haben. Vor Kollision, Aufbruch oder Aggregation mit anderen Teilchen können sie in Form von Blumenplatten oder (aggregierten) polyedrischen Einschlüssen vorliegen. Alternativ wird angenommen, dass korallenartige Aluminiumoxid-Einschlüsse aus dem „Ostwald-Reifung“ ursprünglich dendritischer oder clusterförmiger Aluminiumoxid-Einschlüsse resultieren. Siliciumdioxid-Einschlüsse sind normalerweise kugelförmig, da sie im flüssigen oder glasartigen Zustand im flüssigen Stahl vorliegen. Siliciumdioxid kann auch in Cluster agglomerieren.
Ausgefallene Einschlüsse
Diese Einschlüsse bilden sich während der Abkühlung und Erstarrung des Stahls. Während der Abkühlung wird die Konzentration von gelöstem Sauerstoff/Stickstoff/Schwefel im Flüssigen höher, während die Löslichkeit dieser Elemente abnimmt. Daher fallen Einschlüsse wie Aluminiumoxid, Siliciumdioxid, Aluminiumnitrid (AlN) und Sulfide aus. Sulfide bilden sich interdendritisch während der Erstarrung und keimen häufig auf bereits im flüssigen Stahl vorhandenen Oxiden. Diese Einschlüsse sind normalerweise klein (weniger als 10 Mikrometer in der Größe).
Exogene Einschlüsse
Exogene Einschlüsse entstehen hauptsächlich durch die zufällige chemische (Reoxidation) und mechanische Wechselwirkung von flüssigem Stahl mit seiner Umgebung (Schlackeneinschluss und Erosion der Auskleidung). Während der Zerspanung erzeugen sie Rattern, was Gruben und Rillen auf der Oberfläche bearbeiteter Abschnitte, häufigen Bruch sowie übermäßigen Werkzeugverschleiß verursacht.
Exogene Einschlüsse sind immer praxisbezogen und ihre Größe und chemische Zusammensetzung führen häufig zur Identifizierung ihrer Quellen. Ihre Quellen sind hauptsächlich Reoxidation, Schlackeneinschluss, Auskleidungs-Erosion und chemische Reaktionen. Diese Einschlüsse haben folgende Merkmale:
- Große Größe – Exogene Einschlüsse aus Feuerfest-Erosion sind normalerweise größer als solche aus Schlackeneinschluss.
- Verbundenzusammensetzung / Mehrphasennatur – Exogene Einschlüsse werden durch Phänomene verursacht: (i) Reaktion zwischen flüssigem Stahl und Siliciumdioxid, FeO und MnO in der Schlacke und Auskleidung, wobei erzeugte Aluminiumoxid-Einschlüsse auf deren Oberfläche verbleiben können, (ii) während exogene Einschlüsse sich bewegen, können sie aufgrund ihrer großen Größe Entoxidationseinschlüsse wie Aluminiumoxid auf ihrer Oberfläche einschließen, (iii) exogene Einschlüsse wirken als heterogene Keimbildungsstellen für die Ausfällung neuer Einschlüsse während ihrer Bewegung im flüssigen Stahl, und (iv) Schlacken- oder Reoxidationseinschlüsse können mit den Auskleidungsfeuerfeststoffen reagieren oder weiteres Material in den flüssigen Stahl lösen.
- Form – Exogene Einschlüsse haben normalerweise unregelmäßige Form, wenn nicht kugelförmig durch Schlackeneinschluss oder Entoxidationsprodukt Siliciumdioxid. Die kugelförmigen exogenen Einschlüsse sind normalerweise groß (größer als 50 Mikrometer) und meist mehrphasig, aber die kugelförmigen Entoxidationseinschlüsse sind normalerweise klein und einphasig.
- Menge – Exogene Einschlüsse sind im Vergleich zu kleinen Einschlüssen gering an Zahl.
- Verteilung – Exogene Einschlüsse haben sporadische Verteilung im Stahl und sind nicht so gut dispergiert wie kleine Einschlüsse. Da sie normalerweise während des Abstichens und der Erstarrung im Stahl eingeschlossen werden, ist ihr Auftreten zufällig und sporadisch. Andererseits schwimmen sie leicht auf, sodass sie sich nur in Bereichen des Stahlquerschnitts konzentrieren, die am schnellsten erstarren oder in Zonen, aus denen ihr Entweichen durch Aufschwimmen in irgendeiner Weise behindert wird. Daher finden sich diese Einschlüsse häufig nahe der Oberfläche.
- Auswirkung auf Stahleigenschaften – Exogene Einschlüsse sind schädlicher für die Stahleigenschaften als kleine Einschlüsse wegen ihrer großen Größe.
Ein Problem, das die Quelle der exogenen Einschlüsse überlagert, ist, warum solche großen Einschlüsse nicht schnell aufsteigen, sobald sie im Stahl sind. Mögliche Gründe können sein: (i) späte Bildung während der Stahlerzeugung, des Transports oder der Erosion in den metallurgischen Gefäßen, was unzureichende Zeit für ihren Aufstieg vor dem Eintritt in die Gießmaschinenkokille lässt, (ii) mangelnde ausreichende Überhitzung, (iii) Flüssigströmung während der Erstarrung induziert Gießpulvereinschluss, oder (iv) Wiederaufnahme aufgeschwommener Einschlüsse, bevor sie vollständig in die Schlacke eintreten.
Exogene Einschlüsse aus Reoxidation
Die häufigste Form großer Makroeinschlüsse aus Reoxidation, die im Stahl gefunden wird, ist der Aluminiumoxid-Cluster. Luft ist die häufigste Reoxidationsquelle, die auftreten kann: (i) flüssiger Stahl in der Verteilerpfanne mischt sich mit Luft von seiner Oberflächenoberfläche zu Beginn des Gießens aufgrund starker Turbulenz und die Oxidfilme auf der Oberfläche des fließenden Flüssigen werden in das Flüssige gefaltet, was schwache Ebenen von Oxidteilchen bildet, (ii) Luft wird in den flüssigen Stahl an den Verbindungsstellen zwischen Pfanne und Verteilerpfanne sowie zwischen Verteilerpfanne und Kokille eingesogen, und (iii) Luft dringt in den Stahl von der Oberflächenoberfläche des Stahls in der Pfanne, Verteilerpfanne und Kokille während des Gießens ein.
Während dieser Art der Reoxidation werden Entoxidationselemente wie Aluminium, Calcium und Silicium etc. bevorzugt oxidiert und ihre Produkte entwickeln sich zu Einschlüssen, normalerweise ein bis zwei Größenordnungen größer als Entoxidationseinschlüsse. Die Lösung, um diese Art der Reoxidation zu verhindern, ist die Begrenzung der Luftexposition des Gießprozesses. Dies kann geschehen: (i) durch Abschirmung mit Inertgasvorhang mittels eines Stahlring-Manifolds oder porösen Feuerfstring um die Verbindungen zwischen Pfanne und Verteilerpfanne sowie zwischen Verteilerpfanne und Kokille, (ii) durch Spülen von Argon in die Verteilerpfanne vor dem Gießen und in die Verteilerpfannenoberfläche während des Gießens, und (iii) durch Kontrolle der Argoneinspritzung in der Pfanne, um Augenbildung zu vermeiden.
Eine weitere Reoxidationsquelle liegt in den Schlacken und Auskleidungsfeuerfeststoffen. Durch diesen Reoxidationsmechanismus wachsen Einschlüsse im Stahl, wenn sie sich der Schlacken- oder Auskleidungsoberfläche nähern, durch die Reaktion SiO2 / FeO / MnO + [Al] = [Si] / [Fe] / [Mn] + Al2O3. Dies führt zu größeren Aluminiumoxid-Einschlüssen mit variabler Zusammensetzung. Dieses Phänomen beeinflusst exogene Einschlüsse weiter auf verschiedene Weisen: (i) diese Reaktion kann die Oberfläche der Auskleidung erodieren und uneben machen, was das Strömungsmuster nahe den Auskleidungswänden ändert und weiteren beschleunigten Auskleidungsbruch induzieren kann, und (ii) ein großer exogener Einschluss aus gebrochener Auskleidung oder eingeschlossener Schlacke kann kleine Einschlüsse wie Entoxidationsprodukte einschließen und auch als heterogener Keim für neue Ausfällungen wirken, was die Zusammensetzung exogener Einschlüsse verkompliziert.
Um Reoxidation von Schlacke und Auskleidung zu verhindern, ist es sehr wichtig, einen niedrigen SiO2-, FeO- und MnO-Gehalt beizubehalten. Es wurde berichtet, dass hochaluminiumhaltige oder Zirkonia-Ziegel mit geringem freiem Siliciumgehalt besser geeignet sind.
Exogene Einschlüsse aus Schlackeneinschluss
Jeder Stahlerzeugungsvorgang oder Transport von flüssigem Stahl beinhaltet turbulentes Mischen von Schlacke und Metall, insbesondere während des Transfers zwischen Gefäßen. Dies erzeugt Schlackenteilchen, die im Stahl suspendiert sind. Schlackeneinschlüsse, 10 bis 300 Mikrometer groß, enthalten große Mengen CaO (Kalk) oder MgO (Magnesia) und sind normalerweise flüssig bei Flüssigstahltemperatur und daher kugelförmig. Die Verwendung einer „H“-förmigen Verteilerpfanne und das Gießen durch zwei Pfannen verringert den Schlackeneinschluss während des Pfannenwechsels. Die Ursachen, die den Schlackeneinschluss in den flüssigen Stahl während des Stranggießprozesses beeinflussen, umfassen: (i) während der Transferoperationen von Pfanne zu Verteilerpfanne und von Verteilerpfanne zu Kokille, insbesondere bei offener Gießung, Wirbelbildung an der Oberflächenoberfläche des flüssigen Stahls, die bei niedrigem Flüssigstahlniveau auf verschiedene Weisen vermieden werden kann, wie Abschalten des Gießens vor Beginn der Wirbelbildung, (ii) Emulgierung und Schlackeneinschluss an der Oberflächenoberfläche, insbesondere unter Gasrühren über einer kritischen Gasdurchflussrate, (iii) Turbulenz an der Meniskus in der Kokille, und (iv) Schlackeneigenschaften wie Grenzflächenspannung und Schlackenviskosität.
Als Beispiel kann Gießpulver in den flüssigen Stahl eingeschlossen werden aufgrund von: (i) Turbulenz an der Meniskus (Abb. 2A), (ii) Wirbelbildung (Abb. 2C), (iii) durch Blasen induzierte Emulgierung, die von Stahl zur Schlacke bewegen (Abb. 2B und 2D), (iv) Ansaugen entlang der Düsenwand aufgrund von Druckdifferenz (2E), (v) hochgeschwindigkeitsströmung, die Schlacke von der Oberfläche abschert (2A), und (vi) Niveauschwankungen (Abb. 2B).
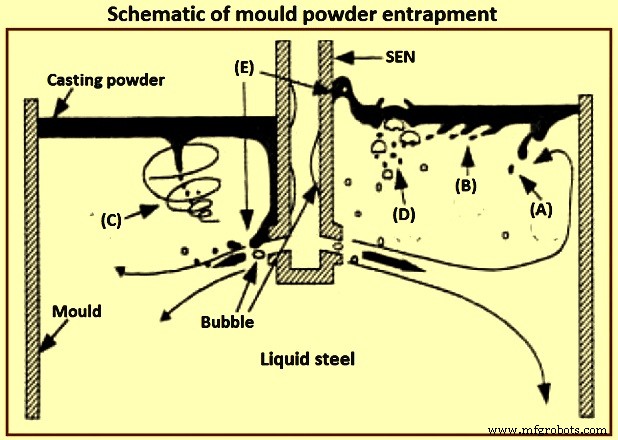
Die Grenzflächenspannung zwischen dem Stahl und dem flüssigen Gießpulver bestimmt die Höhe des Stahlmeniskus und die Leichtigkeit des Fluss-Einschlusses. Speziell ergibt eine Grenzflächenspannung von 1,4 Newton pro Meter (N/m) für eine Kalk-Siliciumdioxid-Aluminiumoxid-Schlacke in Kontakt mit reinem Eisen eine Meniskushöhe von ca. 8 mm. Die Grenzflächenspannung wird durch oberflächenaktive Spezies wie Schwefel oder durch eine Grenzflächen-Austauschreaktion wie die Oxidation von Aluminium im Stahl durch Eisenoxid in der Schlacke auf einen niedrigen Wert reduziert. Die sehr niedrige Grenzflächenspannung, die mit einer chemischen Reaktion assoziiert ist, kann spontane Turbulenz an der Grenzfläche durch den Marangoni-Effekt erzeugen. Solche Turbulenz kann eine Emulsion an der Grenzfläche erzeugen, was unerwünschte Schlackenkügelchen im Stahl schafft.
Exogene Einschlüsse aus Erosion/Korrosion der Feuerfestauskleidung
Erosion von Feuerfeststoffen, die Wohlblock-Sand, loser Schmutz, gebrochene Feuerfestziegel und keramische Auskleidungsteilchen umfassen, ist eine sehr häufige Quelle großer exogener Einschlüsse, die typischerweise fest und mit den Materialien der Pfanne und Verteilerpfanne selbst verbunden sind. Diese sind normalerweise große und unregelmäßig geformte Materialien. Exogene Einschlüsse können als Stellen für heterogene Keimbildung von Aluminiumoxid wirken oder mit anderen einheimischen Einschlüssen agglomerieren. Das Auftreten von Feuerfest-Erosionsprodukten oder mechanisch eingebrachten Einschlüssen kann die Qualität ansonsten sehr reinen Stahls vollständig beeinträchtigen.
In einigen Untersuchungen zum Erosionsprozess wurde berichtet, dass „glasierte Feuerfeststoffe“ und „Reaktionsschichten an der Oberfläche der Ziegel“ mit flüssigem Stahl bei 1.550 bis 1.600 °C gebildet werden. Klumpen großer Einschlüsse auf der Oberfläche der Auskleidung können auch in den flüssigen Stahl freigesetzt werden.
Auskleidungs-Erosion tritt normalerweise in Bereichen turbulenter Strömung auf, insbesondere wenn sie mit Reoxidation, hohen Gießtemperaturen und chemischen Reaktionen kombiniert ist. Die Parameter, die die Auskleidungs-Erosion stark beeinflussen, werden im Folgenden beschrieben.
Einige Stahlsorten sind recht korrosiv (wie hochmanganhaltige und Sorten, die kaum getötet sind und hohe gelöste Sauerstoffgehalte haben) und greifen Auskleidungsziegel an.
Reoxidationsreaktionen, wie jene, bei denen das gelöste Aluminium im flüssigen Stahl Siliciumdioxid in der Auskleidung reduziert, Eisenoxid-basierte Einschlüsse erzeugen, die sehr reaktiv sind und die Auskleidungsmaterialien benetzen, was zur Erosion der Auskleidung in Bereichen hoher Flüssigturbulenz führt.
Ziegelzusammensetzung und -qualität haben einen erheblichen Einfluss auf die Stahlqualität. In einem Werk wurden drei Materialtypen (hochaluminiumhaltig, Al2O3-SiC-C und MgO-C mit einer Verschleißrate von 1 mm/Heat, 0,34 mm/Heat, 0,16 mm/Heat jeweils) an der Schlackenlinie eingesetzt, wo die Feuerfeststoffe durch erosives Verteilerpfannen-Flux und Schlacke beschädigt werden, und der MgO-C-Ziegel zeigt die höchste Haltbarkeit unter den dreien. Manganoxid greift bevorzugt die siliciumdioxidhaltigen Teile der Feuerfeststoffe an. Sehr hochreine Aluminiumoxid- und Zirkonia-Körner können Angriffen durch Manganoxid standhalten.
Schnelle Feuerfest-Erosion von hochmanganhaltigen Stählen kann eingeschränkt werden durch: (i) Verwendung von sehr hochreinen Aluminiumoxid- oder Zirkonia-Feuerfeststoffen, (ii) Minimierung von Sauerstoff durch vollständiges Töten des Stahls mit einem starken Entoxidationsmittel wie Aluminium oder Calcium und Verhinderung von Luftabsorption. Siliciumdioxid-basierte Verteilerpfannenauskleidungen sind schlechter als magnesiabeschichtete Spritzauskleidungen. Hochaluminiumhaltige Feuerfeststoffe werden als vielversprechendsten empfohlen. Die Einarbeitung von Calciumoxid in das Düsenfeuerfest kann helfen, indem es Aluminiumoxid-Einschlüsse an der Wand verflüssigt, sofern die CaO-Diffusion zur Grenzfläche schnell genug ist und Düsen-Erosion kein Problem ist. Düsen-Erosion kann durch Kontrolle der Düsenfeuerfestzusammensetzung (z. B. Vermeidung von Natrium, Kalium und Siliciumverunreinigungen) oder Beschichtung der Düsenwände mit reinem Aluminiumoxid, Bornitrid oder anderen widerstandsfähigen Materialien bekämpft werden. Das Feuerfest an der Oberfläche der Tauchrohrwände muss so gewählt werden, dass Reaktionen mit dem Stahl, die Einschlüsse und Verstopfungen erzeugen, minimiert werden.
Übermäßige Flüssigstahlgeschwindigkeit beeinflusst die Auskleidungs-Erosion entlang der Wände in der Verteilerpfanne, wie den Einlaufbereich. Ein Polster kann verwendet werden, um den Boden der Verteilerpfanne vor Erosion zu schützen sowie das Strömungsmuster zu kontrollieren. Es wurde vorgeschlagen, dass Flüssigstahlgeschwindigkeiten über 1 m/s hinsichtlich Erosion gefährlich sind.
Übermäßige Kontakt- oder Füllzeit und hohe Temperatur verschlechtern Erosionsprobleme. Während langer Halteperioden in der Pfanne können größere Einschlüsse in die Pfannenschlacke aufsteigen. Je länger der Stahl jedoch mit der Pfannenaustkleidung in Kontakt ist, desto größer ist die Tendenz für Pfannen-Erosionsprodukte. Lösungen basieren auf der Entwicklung hochstabiler Feuerfeststoffe für eine gegebene Stahlsorte, Entwicklung dichter, verschleißfester Feuerfesteinsätze für Hochdurchsatzbereiche und Verhinderung von Reoxidation.
Exogene Einschlüsse aus chemischen Reaktionen
Chemische Reaktionen erzeugen Oxide aus Einschlussmodifikation, wenn Calciumbehandlung unsachgemäß durchgeführt wird. Die Identifizierung der Quelle dieser Einschlüsse ist nicht immer einfach, da beispielsweise Einschlüsse, die Calciumoxid enthalten, auch aus eingeschlossener Schlacke stammen können.
Einschlussagglomeration und Verstopfung
Die Agglomeration fester Einschlüsse kann auf jeder Oberfläche durch Oberflächenspannungseffekte auftreten, einschließlich auf Feuerfest- und Blasenoberflächen. Der hohe Benetzungswinkel von Aluminiumoxid in flüssigem Stahl (134° bis 146°) begünstigt, dass sich ein Einschluss an Feuerfest anlagert, um den Kontakt mit Stahl zu minimieren. Hohe Temperaturen von 1.530 °C ermöglichen das Sintern von Aluminiumoxid. Große Benetzungswinkel und größere Einschlussgröße begünstigen die Agglomeration von Einschlüssen. Durch Kollision und Agglomeration neigen Einschlüsse im Stahl dazu, mit zunehmender Zeit und Temperatur zu wachsen. Einschlusswachstum durch Kollision, Agglomeration und Koagulation in Blöcken war Gegenstand verschiedener Studien, in denen die numerische Simulation der Einschlusskeimbildung ab Entoxidationsmittelzugabe und Wachstum durch Kollision und Diffusion von Nano- auf Mikrogröße berichtet wird.
Die Grundlagen des Aluminiumoxid-Sinterns zu Clustern bedürfen weiterer Untersuchung, obwohl einige Studien Fraktaltheorie zur Beschreibung der Clustermorphologie (Merkmale) verwendet haben. Das offensichtlichste Beispiel für Einschlussagglomeration auf der Oberfläche von Auskleidungsfeuerfeststoffen ist die Düsenverstopfung während des Stranggießens von flüssigem Stahl.
Einfluss von Flüssigströmung und Erstarrung auf Einschlüsse
Die Einschlussverteilung im Stranggießen von Stahl wird durch die Flüssigströmung, Wärmeübertragung und Erstarrung des flüssigen Stahls beeinflusst. Ein populärer Index für Einschlusseinkapselung ist die kritische Vorschubgeschwindigkeit der Erstarrungsfront, die von mehreren Parametern beeinflusst wird wie Einschlussform, Dichte, Oberflächenenergie, Wärmeleitfähigkeit, Abkühlrate (Erstarrungsrate) und vorstehenden Bedingungen der Erstarrungsfront. Es wurde berichtet, dass die Einkapselung durch Zug- und Grenzflächenkräfte (Van-der-Waals-Kraft) gesteuert wird. Es wurde vorgeschlagen, dass je schneller die Erstarrungsrate, desto höher die Wahrscheinlichkeit der Einkapselung. Die Einkapselungswahrscheinlichkeit nimmt mit zunehmender Erstarrungszeit, geringerer Segregation, kleineren Vorsprüngen an der Erstarrungsfront ab. Die Dendritarmabstände haben einen großen Effekt auf die Einkapselung von Einschlüssen und sind mit den Phänomenen des Vorschiebens, Einhüllens oder Einkapselns verbunden.
Stranggießbetrieb, Einschlüsse und reiner Stahl
Stranggießoperationen kontrollieren die Stahlreinheit. Eine systematische Studie zur Einschlussentfernung hat ergeben, dass die Pfannenbehandlung die Einschlüsse um ca. 65 % bis 75 % senkt, die Verteilerpfanne entfernt Einschlüsse um ca. 20 % bis 25 %, obwohl manchmal Reoxidation aufgetreten ist, und die Kokille entfernt Einschlüsse um ca. 5 % bis 10 %. Der Verteilerpfannenbetrieb hat einen großen Einfluss auf die Stahlreinheit. Die wichtigen Faktoren im Verteilerpfannenbetrieb, die die Stahlreinheit beeinflussen, sind Verteilerpfannentiefe und -kapazität, Gießübergänge, Verteilerpfannenauskleidung, Verteilerpfannen-Flux, Argongasrühren und Verteilerpfannen-Flusskontrolle.
Oberflächenschlacken
Die Oberflächenschlacken in der Pfanne und Verteilerpfanne erfüllen mehrere Funktionen wie: (i) Isolierung des flüssigen Stahls sowohl thermisch (um übermäßigen Wärmeverlust zu verhindern) als auch chemisch (um Lufteintritt und Reoxidation zu verhindern), und (ii) Absorption der Einschlüsse zur zusätzlichen Stahlveredelung. Ein häufiger Verteilerpfannen-Flux ist verbrannter Reisschalen, der kostengünstig, ein guter Isolator ist und gute Abdeckung ohne Krustenbildung bietet. Reisschalen sind jedoch hoch an Siliciumdioxid (ca. 80 % SiO2), was reduziert werden kann, um eine Quelle von Einschlüssen zu bilden. Sie sind auch sehr staubig und mit ihrem hohen Kohlenstoffgehalt (ca. 10 % C) können sie ultra-niedrigkohlenstoffhaltigen Stahl kontaminieren.
Basische Flüsse (CaO-Al2O3-SiO2-basiert, und Siliciumdioxid weniger als 10 %) sind theoretisch viel besser als Reisschalen bei der Veredelung von LCAK-Stählen und wurden mit niedrigerem Sauerstoff in der Verteilerpfanne korreliert. Zum Beispiel sank in einer Studie der Gesamtsauerstoff von 25–50 ppm auf 19–35 ppm, als die Basizität des Flusses von 0,83 auf 11 erhöht wurde. In einem Stahlwerk wurde bei Verwendung basischer Flüsse der Gesamtsauerstoff in der Kokille als niedriger berichtet, und Stahlproduktfehler nahmen ab. Wahrscheinlicher ist jedoch, dass der basische Flux unwirksam ist, da er leicht an der Oberfläche eine Kruste bildet, aufgrund seiner schnelleren Schmelzrate und hohen Kristallisationstemperatur. Diese Kruste führt zur Entwicklung eines offenen, schlackefreien Auges um den Pfannentauchrohr während des Gießens, was nicht nur eine übermäßige Fläche für Reoxidation bietet, sondern auch signifikanten Strahlungswärmeverlust und Unbehagen für die Bediener auf der Arbeitsplattform zulässt. Auch basische Flüsse haben normalerweise niedrigere Viskosität. Daher werden sie leichter eingeschlossen. Um diese Probleme zu vermeiden, hat ein Stahlwerk einen zweischichtigen Flux verwendet, mit einem niedrigschmelzenden basischen Flux unten zur Absorption der Einschlüsse und einer oberen Schicht aus Reisschalen-basiertem Flux zur Isolierung. Dies senkte den Gesamtsauerstoff von 22,5 ppm auf 16,5 ppm.
Verteilerpfannentiefe, Kapazität und Flusskontrollvorrichtungen
Das Verteilerpfannenströmungsmuster soll so ausgelegt sein, dass die Verweilzeit des flüssigen Stahls und der Teilchen erhöht, „Kurzschluss“ verhindert und die Einschlussentfernung gefördert wird. Der Verteilerpfannenfluss wird durch seine Geometrie, Füllstand, Einlauf (Tauchrohr) Design und Flusskontrollvorrichtungen wie Aufprallpolster, Wehre, Dämme, Baffles und Filter kontrolliert. Tiefe Verteilerpfannen mit großer Kapazität erhöhen die Verweilzeit von flüssigem Stahl und Teilchen und fördern damit die Einschlussentfernung. Tiefe Verteilerpfannen verhindern auch Wirbelbildung, was mehr Zeit für Pfannenwechsel ermöglicht, bevor Schlackeneinschluss ein Problem wird. Die Verteilerpfannengröße für LCAK-Stahl hat sich weltweit in den letzten 20 Jahren allmählich erhöht, typischerweise erreicht 60 bis 80 Tonnen mit ca. 1,8 Meter Tiefe bei einer Brammen-Stranggießmaschine.
Wenn ordnungsgemäß ausgerichtet, und vielleicht zusammen mit Wehr(en) und Damm(en), kann ein Einlaufpolster die Stahlreinheit verbessern, insbesondere während Pfannenwechsel. Als Beispiel hat das Hinzufügen des Einlaufpolsters in einem Stahlwerk Aluminiumoxid während Pfannenwechsel von 48 ppm auf 15 ppm reduziert. In einem anderen Stahlwerk sank der Gesamtsauerstoff von 26 ppm (mit einem gewölbten Polster) auf 22 ppm (mit einem Hubcap-Polster). In einem weiteren Stahlwerk verbesserte sich die Stahlreinheit, indem 77 Löcher in ihren Damm gebohrt wurden, sodass er als Teilfilter wirkt. In einem anderen Stahlwerk hat eine ähnliche Technik bestehend aus Baffles kombiniert mit einer initialen Verteilerpfannenabdeckung den durchschnittlichen Gesamtsauerstoff in der Verteilerpfanne während des stationären Gießens von 39 +/- 8 ppm auf 24 +/- 5 ppm gesenkt.
Keramische Filter und CaO-Filter sind sehr effektiv bei der Entfernung von Einschlüssen. Ihre Kosten und effektive Betriebszeit vor Verstopfung machen ihren Einsatz jedoch normalerweise prohibitiv. Das Einblasen von Inertgas in die Verteilerpfanne von ihrem Boden verbessert die Mischung des flüssigen Stahls und fördert die Kollision und Entfernung von Einschlüssen. In einem Stahlwerk wurde durch Anwendung dieser Technologie der Gesamtsauerstoff in der Verteilerpfanne erfolgreich auf 16 ppm gesenkt. Die Gefahr dieser Technologie besteht jedoch darin, dass alle einschlussbeladenen Blasen, die die Verteilerpfanne verlassen und im Strang eingeschlossen werden, schwere Fehler verursachen. Es wurde berichtet, dass der Oxidflächenanteil (0,001 %) des Stahls in der Verteilerpfanne durch diese Technik um 25 % im Vergleich zu denen ohne diese Technik abnimmt.
Gießübergänge
Gießübergänge treten am Anfang einer Gießsequenz, während Pfannenwechsel und Düsenwechsel und am Ende des Gießens auf. Diese Übergänge sind für die Mehrheit der Reinheitsfehler verantwortlich. Einschlüsse werden häufig während Übergängen erzeugt und können lange persistieren, wodurch viel Stahl kontaminiert wird. Der Schlierenfehlerindex am Anfang des ersten Heats wurde als 5-mal höher als in der Mitte des ersten Heats und über 15-mal höher als bei aufeinanderfolgenden Heats gefunden. Während dieser unbeständigen Gießperioden sind Schlackeneinschluss und Luftabsorption wahrscheinlicher, was Reoxidationsprobleme induziert. Eine „selbstöffnende“ Pfanne öffnet sich von selbst, ohne die Düse lancieren zu müssen. Lancieren erfordert das Entfernen des Tauchrohrs und ermöglicht Reoxidation, insbesondere während der ersten 650 bis 1.200 mm des Gießens. Lanciert-geöffnete Heats haben Gesamtsauerstoffwerte, die ca. 10 ppm höher sind als selbstgeöffnete Heats. Sorgfältiges Verpacken des Pfannenöffnungssandes hilft, die Selbstöffnung der Pfanne zu erreichen. Pfannensand ist auch eine Reoxidationsquelle wegen hohem Siliciumdioxid-Gehalt.
Eine Verbesserung während Pfannenwechsel ist, den Fluss von Flüssigkeit in die Kokille zu stoppen, bis die Verteilerpfanne gefüllt ist, und Gas durch den Stopfen zu blasen, um Einschlussaufschwimmen zu fördern. Eine weitere Verbesserung ist, neue Pfannen mit getauchter Abschirmung zu öffnen. Mit dieser Maßnahme sank der Gesamtsauerstoff in einem Stahlwerk von 41 +/- 14 ppm auf 31 +/- 16 ppm mit konsistenterer Qualität über die gesamte Sequenz.
Als Beispiel beträgt in einem Stahlwerk der Gesamtsauerstoff in der Verteilerpfanne während Übergängen 50 bis 70 ppm, verglichen mit nur 25 bis 50 ppm im stationären Zustand. In anderen Stahlwerken beträgt der Unterschied nur 3 ppm. Ein Stahlwerk hat Übergänge mit Gesamtsauerstoff von nur 19,2 ppm im Vergleich zu 16 ppm im stationären Zustand gemeldet, während ein anderes Stahlwerk Gesamtsauerstoff von 27 +/- 5 ppm während Übergängen und 24 +/- 5 ppm während stationärem Gießen meldete. In einem weiteren Stahlwerk beträgt der Stickstoffeintrag in der Verteilerpfanne 5 bis 12 ppm während der Startphase des Gießens, was nach ca. 12 Minuten Gießen (stationärer Gießzustand) auf 0 bis 2 ppm abnimmt.
Nahe dem Ende des Gießens einer Pfanne kann Pfannenschlacke in die Verteilerpfanne eintreten, aufgrund des Wirbels, der sich im flüssigen Stahl nahe dem Pfannenaustritt bildet. Dieses Phänomen erfordert, dass etwas Stahl in der Pfanne beim Schließen verbleibt (z. B. vier Tonnen „Rest“). Zusätzlich sinkt der Verteilerpfannenfüllstand nach Pfannenschluss, was den normalen Verteilerpfannenfluss stört und Schlackenwirbelbildung, Schlackeneinschluss und erhöhten Gesamtsauerstoff in der Kokille erzeugen kann.
Abschirmung, Argonschutz und Abdichtung
Stahlabschirmung von der Pfanne bis zur Kokille umfasst Pfannen-Schieberschieber-Abschirmung, Pfannen-Sammeldüse, Pfannen-Tauchrohr-Verbindung, Verteilerpfannen-Wohlblock und obere Platte des Verteilerpfannen-Schieberschiebers. Abschirmungsdesign-Variationen sind von großer Bedeutung für die Operationen des Verteilerpfannen-zur-Kokille-Transfers von flüssigem Stahl. Die Verwendung eines optimierten Abschirmungssystems senkt die Reoxidation während Transferoperationen erheblich. Zum Beispiel senkte die Verwendung eines Pfannen-Tauchrohrs den Stickstoffeintrag von 24 ppm auf 3 ppm im Vergleich zum offenen Gießen in einem Stahlwerk. In einem anderen Stahlwerk senkte der Austausch des Verteilerpfannen-Gusskastens gegen ein Pfannen-Tauchrohr und Dämme den Stickstoffeintrag (Pfanne zu Verteilerpfanne) von 7,5 ppm auf 4 ppm und verringerte auch den Schlackeneinschluss während Übergängen. In einem weiteren Stahlwerk senkte die Verbesserung des Abschirmungssystems von der Pfanne zur Verteilerpfanne den Stickstoffeintrag von 14 ppm auf 3 ppm.
Die Abschirmung des Pfannen-zur-Verteilerpfanne-Stroms in einem Stahlwerk senkte den gelösten Aluminiumverlust von 130 ppm auf 70 ppm und den Gesamtsauerstoffanstieg um 12 ppm. Beim Gießen ohne Abschirmung, was im Knüppeln üblich ist, ist die Turbulenz des Gießstroms sehr wichtig. Ein glatter Strom schließt viel weniger Sauerstoff ein als ein turbulenter oder „seiliger“ Strom. Für die Erzeugung eines glatten Stroms zwischen Verteilerpfanne und Kokille in diesen Operationen sind die Messdüsenkanten zu erhalten und hohe Strömungsgeschwindigkeiten in der Verteilerpfanne über die Düsen zu vermeiden. Eine schützende Verteilerpfannenabdeckung mit sorgfältig abgedichteten Kanten hilft ebenfalls, den Gesamtsauerstoff von 41,5 ppm auf 38 ppm zu senken.
Eine Vielzahl von Inertgas-Abschirmungssystemen ist jetzt verfügbar. Der Gesamtsauerstoff im Gussprodukt (LCAK-Stahl) kann von 48,5 ppm auf 28,5 ppm durch Abschirmung zwischen Pfanne und Verteilerpfanne und auf 23 ppm durch diese Abschirmung plus Argonabdichtung gesenkt werden. Es ist sehr wichtig, die Verbindungen in den Tauchrohren sorgfältig abzudichten, sowohl um die Reinheit zu verbessern als auch um Verstopfung zu verhindern. Die Verbesserung des Bajonettsystems zwischen Pfannendüse und Pfannen-Tauchrohr senkt den Stickstoffeintrag dort von 8 ppm auf weniger als 1 ppm. Die Versteifung des Tauchgussrohr (SEN)-Haltelements und die Erhöhung seiner Wartung haben den initialen Stickstoffeintrag von 1,8 ppm auf 0,3 ppm in einem Stahlwerk gesenkt.
Inertgas kann den Stahl auf verschiedene Weisen vor Luft-Reoxidation schützen. Um Lufteintritt zu Beginn eines Gusses zu bekämpfen, kann die Verteilerpfanne vor dem Pfannenöffnen mit Inertgas gespült werden (um die Luft zu verdrängen), was sowohl den Gesamtsauerstoff als auch den Stickstoffeintrag während des Starts senkt. Argoneinspritzung zur Druckbeaufschlagung der Tauchrohre kann helfen, zu verhindern, dass der flüssige Stahl durch Undichtigkeiten an Fugen oder Lecks durch Luft reoxidiert. Richtlinien für minimalen Argongasfluss zur Sicherstellung positiven Drucks im Inneren der Düse sind zu erstellen. Zusätzlich sorgt das Fluten der Fugen mit Argongas dafür, dass Undichtigkeiten Inertgas und nicht Luft ansaugen.
Argoneinspritzung in den Verteilerpfannen-Stopfenstab und verbesserte Abdichtung in einem Stahlwerk haben den Stickstoffeintrag von der Verteilerpfanne zum Gussprodukt von 5 ppm auf 1,8 ppm gesenkt, den Gesamtsauerstoff im Gussprodukt von 31 ppm auf 22 ppm gesenkt, die Größe von Aluminiumoxid-Clustern im Gussprodukt verringert und die Verstopfung reduziert. Andernorts senkte Argoneinspritzung durch den Stopfenstab die Anzahl der durch die MIDAS-Methode (Mannesmann Inclusion Detection by Analysis Surfboards) detektierten Einschlüsse um 25 % bis 80 %. Einspritzung von Argongas-Spülung durch die obere Platte des Schieberschiebers senkte die Menge der 50 bis 100 Mikrometer großen Einschlüsse von 3 pro cm² auf 0,6 pro cm² und die 100 bis 200 Mikrometer großen Makroeinschlüsse von 1,4 pro cm² auf 0,4 pro cm².
Verstopfung und neue Techniken an der SEN
Die Düse ist einer der wenigen Steuerparameter, die relativ kostengünstig zu ändern sind, aber einen tiefgreifenden Einfluss auf das Strömungsmuster und damit auf die Qualität des Gussprodukts haben. Düsenparameter umfassen Bohrungsgröße, Austrittswinkel und -öffnung, Düsenwanddicke, Austrittsform (rund, quadratisch oder oval), Anzahl der Austritte (bifurkiert oder Mehrfachauslässe), Düsenbodendesign (Wanne, flach oder geneigt) und Eintauchtiefe. Sowohl zu große als auch zu kleine Eintauchtiefe erhöhen Probleme mit Längsrissen und Quervertiefungen.
Eine Studie fand 1949 das Auftreten von Korund (Al2O3), der die Bohrungsoberfläche von Düsen bedeckt, die zum Gießen von aluminiumgetöteten Stahlblöcken verwendet wurden. Eine andere Studie fand, dass Düsenverstopfung bei hohen Aluminiumwerten (0,0036 %) auftrat und die Düsensektionierung dendritisches Wachstum von Aluminiumoxid von der Düsenwand auf die Bohrung enthielt. Eine weitere Studie beobachtete Verstopfungen aus Aluminium, Zirkon, Titan und Seltenen Erden.
Düsenverstopfungen werden durch Reoxidation oder durch Anreicherung fester Oxide oder Sulfide wie Aluminiumoxid und Calciumsulfid (CaS) im Stahl verursacht. Zusätzlich zur Beeinträchtigung des Produktionsprozesses ist die Verstopfung von Verteilerpfannendüsen/SEN nachteilig für die Stahlreinheit aus mehreren Gründen: (i) gelöste Verstopfungen werden entweder im Stahl eingeschlossen oder ändern die Fluxzusammensetzung, was in beiden Fällen zu Fehlern führt, (ii) Verstopfungen ändern das Düsenströmungsmuster und die Strahleigenschaften, die die Düse verlassen, was den Fluss in der Kokille stört, was zu Schlackeneinschluss und Oberflächenfehlern führt, und (iii) Verstopfung stört die Kokillenniveauregelung, da das Flussregelgerät (Stopfenstab oder Schieberschieber) versucht, die Verstopfung auszugleichen.
Die Heilung für das Düsenverstopfungsproblem umfasst die Verbesserung der Stahlreinheit durch Verbesserung der Pfannenpraxis, die Implementierung glatter und nicht reagierender Feuerfeststoffe und die Kontrolle des Flüssigstroms durch die Düse zur Gewährleistung eines glatten Strömungsmusters. Der Wechsel von einem Dreiplatten-Schieberschiebersystem zu einem Stopfenstabsystem hat die Verstopfung in einem Stahlwerk reduziert. Mehrere Praktiken können zur Minimierung von Verstopfung eingesetzt werden. Zusätzlich zu allgemeinen Maßnahmen zur Minimierung von Einschlüssen kann Verstopfung durch Feuerfest-Erosion durch Kontrolle der Düsenfeuerfestzusammensetzung (z. B. Vermeidung von Natrium, Kalium und Siliciumverunreinigungen) oder Beschichtung der Düsenwände mit reinem Aluminiumoxid, Bornitrid oder anderen widerstandsfähigen Materialien bekämpft werden. Es gibt mehrere neue Techniken an der SEN, die berichtet wurden, das Flüssigströmungsmuster und die Einschlussentfernung zu verbessern, wie: (i) Wirbel-Düsentechnik, (ii) Stufen-Düsentechnik, (iii) Mehrfachauslass-Düse, und (iv) ovale versetzte Bohrungs-Drosselplatte.
Wirbel-Düsentechnik (Swirl-nozzle technique)
Ein festes Schaufelrad am stromaufwärtigen Ende der SEN induziert einen Wirbelstrom in der Düse. Die durch den Wirbelstrom in der Düse erzeugte Zentrifugalkraft kann den flüssigen Stahl gleichmäßig auf seine beiden Auslässe verteilen. Da der flüssige Stahlstrom mit Zentrifugalkraft die maximale Geschwindigkeit in der Nähe der Wand innerhalb der Düse hat, neigt er dazu, aus dem oberen Teil des Auslasses auszufließen. Daher kann die Geschwindigkeitsverteilung, die mit einer konventionellen Düse tendenziell höhere Werte zum unteren Teil des Auslasses hat, gleichmäßig werden. Es wurde berichtet, dass durch Verwendung dieser Wirbeldüse für das Stranggießen das Fehlerverhältnis der Fertigprodukte (Coils) auf 25 % der konventionellen Düsen gesunken ist und die Gießgeschwindigkeit um 30 % gestiegen ist. Die Kosten sind nur 20 % höher als die der konventionellen Düse und daher günstiger als der Einsatz einer „elektromagnetischen Bremse“. Dieses Wirbelströmungsmuster kann auch durch „elektromagnetisches Rühren“ an der Düse erzeugt werden, was auch die Erstarrungsstruktur des Gussstahls verbessern kann.
Stufen-Düse (Step nozzle)
Das Strömungsmuster an den Auslässen der konventionellen SEN ist ungleichmäßig oder verzerrt wegen des Schieberschiebers der SEN. Dieses verzerrte Strömungsmuster (Wirbelstrom an den Auslässen der SEN) erhöht den Aufprall des Strahls und verschlechtert dadurch die Einschlussentfernung zur oberen Oberfläche. Durch Verwendung innerer Ringstufen kann der verzerrte Fluss in der Kokille abgeschwächt werden. Die Berechnung deutet darauf hin, dass der Entfernungsanteil von 50 Mikrometer Einschlüssen zur oberen Oberfläche der Kokille 2 % mit der konventionellen SEN beträgt, aber auf 7 % mit der gestuften SEN ansteigt.
Ovale versetzte Bohrungs-Drosselplatte (Oval offset bore throttle plate)
Im konventionellen System führt die Drosselung des Schiebers zu einem stark verzerrten und voreingenommenen Fluss im Verteilerpfannen-zur-Kokille-Flusskanal sowohl stromaufwärts als auch stromabwärts des Schiebers. Diese Effekte haben das versetzte Bohrungssystem erheblich vermindert. Das versetzte Schieberdesign entnimmt das Fluid zentraler aus dem Verteilerpfannen-Wohl-Düsen. Daher ist das System weniger empfindlich gegenüber jeglicher Ablagerung an den Wänden der Wohl-Düse, was die Nutzungsdauer der Verteilerpfannen-Wohl-Düse verlängert und somit längere Verteilerpfannen-Sequenzen ermöglicht. In der Praxis wurde auch festgestellt, dass Verstopfung innerhalb der Platten des versetzten Bohrungsschiebers im Vergleich zum konventionellen Schieber erheblich reduziert ist.
Mehrfachauslässe (Multiple out-ports)
Es ist bekannt, dass die Oberflächengeschwindigkeit der Kokille einen großen Einfluss auf Schlackeneinschluss und Oberflächenfluktuation der Meniskus hat. Mehrere Fehler sind mit der Oberflächengeschwindigkeit der Kokille verbunden. Daher ist die Verringerung der Oberflächengeschwindigkeit sehr wichtig, um die Stahlreinheit zu verbessern. Diese Aufgabe kann durch Verwendung von Mehrfachauslässen an der SEN angegangen werden. Die Hinzufügung eines Bodenlochs an der SEN senkt den Impuls der Seitenstrahlen, sodass es möglich ist, einen guten Stahlfluss und Meniskuszustand auch unter hohem Durchsatz zu erhalten, der besser stabilisiert ist.
Kokille und Betrieb der Stranggießmaschine
Der Kokillenbereich der Stranggießmaschine ist der letzte Veredelungsschritt, in dem Einschlüsse entweder sicher in die obere Schlackenschicht entfernt werden oder sie in die erstarrende Schale eingeschlossen werden, um dauerhafte Fehler im Stahlprodukt zu bilden. McPherson verwendete 1985 die Worte „Kokillen-Metallurgie“, um die Bedeutung der Kokille zur Verbesserung der Stahlreinheit zu betonen. Das Kokillenströmungsmuster ist sehr wichtig für die Vermeidung von Fehlern, da es den Teilchentransport und die Entfernung zur oberen Schlacke oder Einkapselung durch die erstarrende Schale beeinflusst.
Oberflächenkontrolle (Top surface control)
Die Lenkung zuviel Flusses zur oberen Oberfläche erzeugt Oberflächenfehler aufgrund von Transienten, Turbulenz an der Meniskus und Einschlussproblemen durch Schlackeneinschluss. Allerdings kann eine zu starke Verringerung der Oberflächenströme auch Probleme erzeugen. Dazu gehören Oberflächenfehler, weil der Meniskusbereich zu stagnierend wird, und ein höherer Anteil eingehender Einschlussteilchen wird tief geschickt, bevor sie in die Schlacke entfernt werden können. Daher muss ein Gleichgewicht gefunden werden, um die Flussparameter zu optimieren und Fehler zu vermeiden.
Die offensichtlichste Quelle von Oberflächenfehlern ist das Einfangen von Fremdteilchen in die erstarrende Schale an der Meniskus. Wenn der Stahlstrahl zu tief gerichtet ist oder zu wenig Überhitzung hat, dann hat die flüssige Oberfläche sehr wenig Bewegung und wird zu kalt. Dies kann zum Einfrieren der Stahlmeniskus führen, was die Bildung von Meniskushaken verschlimmert. Dies ermöglicht das Einfangen von Einschlüssen und Blasen, letztere bilden Nadelstiche direkt unter der Oberfläche des Gussprodukts. Als Beispiel wurde gemessen, dass die Verringerung der Oberflächengeschwindigkeit unter 0,4 m/s die Oberflächen-Nadelstichfehler erhöht. Um diese Probleme zu vermeiden, muss das Strömungsmuster so ausgelegt sein, dass es eine kritische Mindestgeschwindigkeit über der oberen Oberfläche überschreitet, die auf ca. 0,1 bis 0,2 m/s geschätzt wird.
Schlackeneinschluss ist bei tieferer Düseneintauchung und langsamerer Gießgeschwindigkeit weniger wahrscheinlich. Um das Abscheren von Schlacke auf diese Weise zu vermeiden, muss die Oberflächengeschwindigkeit unter einem kritischen Wert gehalten werden. Dieser kritische Wert wurde in Wasser-Öl-Modellen als Funktion von Viskosität und anderen Parametern gemessen. Einschluss ist schwieriger für flachere Schlackenschichten, höhere Schlackenviskosität und höhere Schlacken-Grenzflächenspannung.
Eine maximale Grenze der Argongas-Einspritzdurchflussrate in die Düse wurde als Funktion der Gießgeschwindigkeit berichtet, jenseits derer Gießpulkereinschluss stattfindet. Erhöhte Gießgeschwindigkeit neigt dazu, transiente turbulente Fluktuationen zu erhöhen und das Ausmaß von Strömungsmuster-Asymmetrien zu verschlechtern. Dies verschlechtert wiederum schädliche Oberflächenturbulenz und Niveauschwankungen. Die Verbesserung der internen Reinheit erfordert häufig die Begrenzung der maximalen Gießgeschwindigkeit, um Bleistiftrohr-Fehler zu vermeiden. Niedrigere Gießgeschwindigkeit und Vermeidung von Schwankungen der Gießgeschwindigkeit reduzieren beide die Schlierenrate. Genauer gesagt, ist es wichtig, den flüssigen Massendurchsatz zu senken, um die Düsenauslassgeschwindigkeit zu kontrollieren.
Flüssigströmungsmuster
Das Kokillenströmungsmuster wird durch einstellbare Parameter wie Düsengeometrie, Düseneintauchtiefe, Argongas-Einspritzrate und Anwendung elektromagnetischer Kräfte gesteuert. Es hängt auch von Parametern ab, die normalerweise nicht angepasst werden können, um das Strömungsmuster zu berücksichtigen, wie Position des Flussregelgeräts (Schieberschieber oder Stopfenstab), Düsenverstopfung, Gießgeschwindigkeit, Strangbreite und Strangdicke. Alle diese Parameter bilden zusammen ein System, das für einen gegebenen Betrieb ein optimales Strömungsmuster erzeugen soll.
Blasen, die in die Düse und Kokille eingespritzt werden, haben fünf Effekte in Bezug auf die Steuerung der Stahlqualität. Diese Effekte sind: (i) Hilfe zur Reduzierung der Düsenverstopfung, (ii) Hilfe zur Beeinflussung und Kontrolle des Strömungsmusters in der Kokille, (iii) Erzeugung schwerer Oberflächenfluktuationen der Meniskus, sogar Emulgierung, wenn die Gasdurchflussrate zu hoch ist, (iv) Erfassung von Einschlüssen, während sie im flüssigen Stahl fließen, und (v) in der erstarrten Schale eingeschlossene Blasen, die feste Oxidteilchen einfangen, führen schließlich zu Oberflächenschlieren oder internen Fehlern.
Normalerweise neigt niedriger Gasfluss zu Doppelwalzen-Strömungsmuster, während eine hohe Argondurchflussrate ein Einwalzen-Strömungsmuster induziert. Dieses Phänomen wurde bereits 1983 untersucht. Zur Aufrechterhaltung eines stabilen Doppelwalzen-Strömungsmusters, das häufig optimal ist, muss das Argon sicher unter einem kritischen Niveau gehalten werden. Übermäßige Argoneinspritzung kann transiente Variationen der in die Kokille eintretenden Strahlen erzeugen, Asymmetrie in der Kokillenhöhle einführen und die Oberflächenturbulenz erhöhen. Argongasblasen können auch in der erstarrenden Stahlschale eingeschlossen werden und Blasenfehler wie Bleistiftrohr im Fertigprodukt bilden.
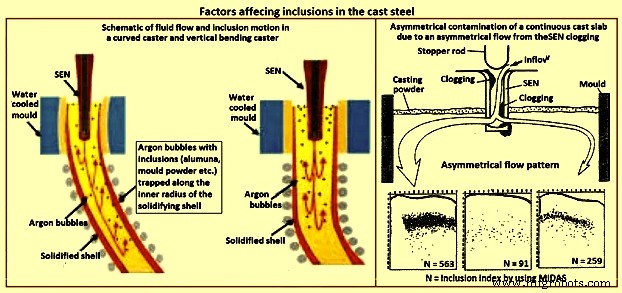
Es wurde beobachtet, dass die Einschlusseinkapselung von Seite zu Seite variiert, was auf einen Zusammenhang mit den Variationen in der transienten Strömungsstruktur der unteren Rückströmungszone und dem asymmetrischen Strömungsmuster (Abb. 3) hinweist, das durch Düsenverstopfung, Turbulenz und übermäßige Argongaseinspritzung induziert werden kann. Es ist besonders wichtig, den flüssigen Stahlstand in der Kokille, die Pulverzufuhrrate, die Gießgeschwindigkeit, die Gaseinspritzrate, die Schieberschieberöffnung und die Düsenposition (Ausrichtung und Eintauchtiefe) annähernd konstant zu halten.
Elektromagnetische Kräfte können auf den flüssigen Stahl auf verschiedene Weisen angewendet werden, um das Strömungsmuster im Strang erheblich zu verändern. Es wurde berichtet, dass elektromagnetisches Rühren der äußeren Stränge die Stahlreinheit verbessern kann, indem der Gesamtsauerstoff im Gussprodukt von 30 ppm auf 20 ppm gesenkt wird. Ein weiteres Beispiel ist die elektromagnetische Bremse (EMBR), die den Strahl biegt und seine Aufpralltiefe verkürzt, um die Wahrscheinlichkeit der Erfassung durch die erstarrende Schale tief im Strang zu verringern.
Stranggießmaschinen-Krümmung
Stranggießmaschinen mit gekrümmter Kokille sind bekannt dafür, mehr Teilchen einzuschließen als gerade (vertikale) Kokillen-Stranggießmaschinen (Abb. 3), da die Teilchen allmählich in Richtung des inneren Radius nach oben wandern, während sie sich mit der Flüssigkeit in der unteren Rückströmungszone spiralförmig bewegen. Die meisten Teilchen werden 1 bis 3 m unterhalb der Meniskus eingefangen, unabhängig von der Gießgeschwindigkeit, was einer spezifischen Distanz durch die Strangdicke entspricht. Häufig konzentrieren sich Einschlüsse an der Oberfläche und ein Achtel bis ein Viertel der Dicke von der Oberfläche der inneren Radiusoberfläche. Die vertikal biegende Stranggießmaschine hat weniger Einschlüsse und Nadelstiche, die tiefer verteilt sind, im Vergleich zur gekrümmten Stranggießmaschine. Teilcheneinkapselungsfehler wie Bleistiftrohr können gemildert werden, wenn mindestens der obere 2,5 m Abschnitt der Stranggießmaschine gerade (vertikal) ist.
Einschlussdetektionsmethoden
Die Menge, Größenverteilung, Form und Zusammensetzung von Einschlüssen müssen in allen Stufen der Stahlproduktion gemessen werden. Messverfahren reichen von direkten Methoden, die genau aber kostspielig sind, bis zu indirekten Methoden, die schnell und kostengünstig sind, aber nur als relative Indikatoren zuverlässig sind. Die Einschlussdetektionsmethoden werden manchmal in zwei Kategorien unterteilt: (i) Offline-Methoden, und (ii) Online-Methoden.
Direkte Methoden
Es gibt mehrere direkte Methoden zur Bewertung der Stahlreinheit. Diese Methoden werden im Folgenden beschrieben.
Einschlussbewertung von festen Stahlquerschnitten
Mehrere traditionelle Methoden bewerten Einschlüsse direkt in einem zweidimensionalen Querschnitt durch erstarrte Produktproben. Die letzten fünf der unten beschriebenen Methoden fügen die Fähigkeit hinzu, die Zusammensetzung der Einschlüsse zu messen.
- Metallografische Mikroskopbeobachtung (MMO) – Die MMO-Methode kann nur den zweidimensionalen Querschnitt eines Einschlusses offenbaren, obwohl die Einschlüsse dreidimensionaler Natur sind.
- Bildanalyse (IA) – Diese Erweiterung der MMO verbessert die Augenbewertung durch den Einsatz schneller Computerauswertung videogescanter Mikroskopbilder, um dunkle und helle Bereiche basierend auf einem Grauwert-Schwellenwert zu unterscheiden.
- Schwefeldruck (Sulphur Print) – Es ist eine beliebte und kostengünstige makrografische Methode, die Makroeinschlüsse und Risse durch Ätzen schwefelreicher Bereiche unterscheidet. Sie hat die gleichen Probleme wie die anderen zweidimensionalen Methoden.
- Rasterelektronenmikroskopie (REM/SEM) – Diese Methode offenbart klar die dreidimensionale Morphologie und die Zusammensetzung jedes Einschlusses. Die Zusammensetzung kann auch mit „Elektronenstrahl-Mikroanalysator“ (EPMA) gemessen werden. Allerdings ist umfangreiche Probenvorbereitung erforderlich, um den/die Einschluss(e) zu finden und freizulegen.
- Optische Emissionsspektroskopie mit Pulsdiskriminierungsanalyse (OES-PDA) – Die optische Emissionsspektroskopie (OES) analysiert im flüssigen Stahl gelöste Elemente. Einschlüsse verursachen hochintensive Funkenpeaks (relativ zum Hintergrundsignal der gelösten Elemente), die gezählt werden, um den PDA-Index (Pulsdiskriminierungsanalyse) zu erhalten.
- Laser-Mikrosonden-Massenspektrometrie (LAMMS) – In dieser Methode werden einzelne Teilchen durch einen gepulsten Laserstrahl bestrahlt, und die niedrigste Laserintensität über einem Schwellenwert der Ionisation wird für ihre charakteristischen Spektralmuster aufgrund ihrer chemischen Zustände ausgewählt. Peaks in LAMMS-Spektren werden Elementen zugeordnet, basierend auf Vergleich mit Referenzproben-Ergebnissen.
- Röntgenphotoelektronenspektroskopie (XPS) – Diese Methode verwendet Röntgenstrahlen, um den chemischen Zustand einzelner Einschlüsse abzubilden, die größer als 10 Mikrometer sind.
- Auger-Elektronenspektroskopie (AES) – Diese Methode verwendet Elektronenstrahlen, um die Zusammensetzung kleiner Bereiche nahe der Oberfläche ebener Proben abzubilden.
- Kathodolumineszenz-Mikroskop – Unter dem Mikroskop wird der Stahl- oder Auskleidungsprobenquerschnitt durch einen Kathodenstrahl (energetischer Elektronenstrahl) stimuliert, um Kathodolumineszenz (CL) zu induzieren. Die Farbe der CL hängt von der Art der Metallionen, dem elektrischen Feld und der Spannung ab, was die Detektion von Einschlüssen ermöglicht.
Einschlussbewertung in dreidimensionaler Stahlmatrix
Mehrere Methoden messen Einschlüsse direkt in der dreidimensionalen Stahlmatrix. Die ersten vier dieser Methoden scannen die Probe mit Ultraschall oder Röntgenstrahlen. Die letzten vier dieser volumetrischen Methoden trennen zuerst die Einschlüsse vom Stahl.
- Konventionelles Ultraschall-Scannen (CUS) – In dieser Methode sendet der Wandler (typischerweise piezoelektrisch) eine Schallwelle aus, die mit Hilfe eines Koppelgels in die Probe übertragen wird. Die Schallwellen breiten sich durch die Probe aus, reflektieren an der Rückwand und kehren zum Wandler zurück. Die Amplitude des initialen Eingangsimpulses und der reflektierten Signale werden auf einem Oszilloskop verglichen, um die interne Qualität der Probe anzuzeigen. Hindernisse im Pfad des Schalls streuen die Wellenenergie. Diese zerstörungsfreie Methode detektiert und zählt Einschlüsse größer als 20 Mikrometer in erstarrten Stahlproben.
- Mannesmann Inclusion Detection by Analysis Surfboards (MIDAS) – Bei der MIDAS-Methode werden die Stahlproben zunächst gewalzt, um die Porosität zu entfernen, und dann ultraschallgescannt, um sowohl die festen Einschlüsse als auch verbundene feste Einschlüsse/Gasporen zu detektieren. Diese Methode wurde nun in „Liquid Sampling Hot Processing“ (LSHP) Methode umbenannt.
- Scanning Acoustic Microscope (SAM) – In dieser Methode wird ein kegelförmiges Volumen des Stranggießprodukts mit einem spiralförmigen Detektor gescannt, wie einem festen Ultraschallsystem, das Einschlüsse an jedem Ort im Bereich der Probenoberfläche automatisch detektiert, einschließlich von der Oberfläche bis zur Mittellinie des Produkts.
- Röntgen-Detektion – Mit dieser Methode werden Einschlussbilder durch ihre Verursachung von Variationen in der Abschwächung der durch den festen Stahl übertragenen Röntgenstrahlen detektiert. Eine Einschlussverteilung kann durch Aufteilung einer Probe in mehrere Waffeln und Unterwerfen jeder herkömmlichen Röntgenstrahlen zum Druck von Penetrameter-Röntgenbildern für Bildanalyse konstruiert werden.
- Chemische Auflösung (CD) – Bei der CD-Methode wird Säure verwendet, um den Stahl aufzulösen und die Einschlüsse teilweise zu extrahieren. Die Einschlussmorphologie und -zusammensetzung kann durch eine andere Methode wie REM detektiert werden, oder vollständig extrahiert werden, indem die komplette Stahlprobe aufgelöst wird. Die dreidimensionale Natur der Einschlüsse kann durch diese Methode offenbart werden. Der Nachteil ist, dass die Säure FeO, MnO, CaO und MgO in den Einschlüssen auflöst. Daher ist diese Methode gut, um nur Aluminiumoxid- und Siliciumdioxid-Einschlüsse zu detektieren.
- Schlamm (Elektrolyse) Technik – Diese Methode wird auch „potentiostatische Auflösungsmethode“ genannt. Eine relativ große (200 g bis 2 kg) Stahlprobe wird durch Anlegen von elektrischem Strom durch die in Eisenchlorid- oder Eisensulfatlösung getauchte Stahlprobe aufgelöst. Diese Methode wird verwendet, um die einzelnen, intakten Einschlüsse offenzulegen. Ein Nachteil dieser Methode ist, dass Cluster-Einschlüsse nach der Extraktion aus dem Stahl möglicherweise in separate Teilchen zerbrechen.
- Elektronenstrahl (EB) Schmelzen – In dieser Methode wird eine Probe aluminiumgetöteten Stahls durch einen Elektronenstrahl unter Vakuum geschmolzen. Einschlüsse schweben zur oberen Oberfläche und bilden einen Floß auf dem flüssigen Proben. Der normale EB-Index ist die spezifische Fläche des Einschluss-Floßes. Eine erweiterte Methode (EB-EV – „Extremwert“) wurde entwickelt, um die Einschlussgrößenverteilung zu schätzen.
- Kalter Tiegel (CC) Schmelzen – Einschlüsse werden zunächst an der Oberfläche der geschmolzenen Probe konzentriert wie beim EB-Schmelzen. Nach dem Abkühlen wird die Probenoberfläche dann aufgelöst und die Einschlüsse aus der Lösung herausgefiltert. Diese Methode verbessert das EB-Schmelzen, indem sie eine größere Probe schmilzt und Siliciumdioxid detektieren kann.
- Fraktionierte thermische Zersetzung (FTD) – Wenn die Temperatur einer Stahlprobe ihren Schmelzpunkt überschreitet, können Einschlüsse an der Oberfläche des Flüssigen offengelegt und zersetzt werden. Einschlüsse verschiedener Oxide werden bei unterschiedlichen Temperaturen selektiv reduziert, wie aluminiumoxidbasierte Oxide bei 1.400 °C oder 1.600 °C, oder feuerfeste Einschlüsse bei 1.900 °C. Der Gesamtsauerstoffgehalt ist die Summe der bei jedem Heizschritt gemessenen Sauerstoffgehalte.
- Magnetpulverprüfung (MPI) – Diese Methode, auch magnetisches Streufeld-Prüfung genannt, kann Einschlüsse größer als 30 Mikrometer in Stahlblechprodukten lokalisieren. Das Prüfverfahren besteht darin, ein homogenes Feld im Stahlblech zu erzeugen, das parallel zur Blechoberfläche verläuft. Wenn eine Inhomogenität (wie ein Einschluss oder eine Pore) vorhanden ist, zwingt der Unterschied in der magnetischen Suszeptibilität das magnetische Flussfeld, sich zu biegen und über die Blechoberfläche hinaus zu erstrecken. Der Hauptnachteil dieser Methode ist die schlechte Auflösung von Einschlüssen, die nah beieinander liegen.
Einschlussgrößenverteilung nach Einschlussextraktion
Mehrere Methoden können dreidimensionale Einschlussgrößenverteilungen finden, nachdem die Einschlüsse aus dem Stahl mit einer geeigneten, zuvor beschriebenen Methode extrahiert wurden.
- Coulter-Zähler-Analyse – In dieser Methode werden Teilchen, die durch das winzige Loch in den Sensor strömen, detektiert, weil sie die elektrische Leitfähigkeit über einen Spalt ändern. Die Methode misst die Größenverteilung von Einschlüssen, die durch Schlamm extrahiert und in Wasser suspendiert wurden.
- Foto-Streuungsmethode – Foto-Streuungssignale von Einschlüssen (die aus einer Stahlprobe mit einer anderen Methode wie Schlamm extrahiert wurden) werden analysiert, um die Größenverteilung zu bewerten.
- Laser-Beugungs-Teilchengrößenanalysator (LDPSA) – Diese Lasertechnik kann die Größenverteilung von Einschlüssen bewerten, die aus einer Stahlprobe mit einer anderen Methode wie Schlamm extrahiert wurden.
Einschlussbewertung von flüssigem Stahl
Es gibt mehrere Ansätze, die verwendet werden können, um die Einschlussmenge und -größenverteilung im flüssigen Stahl zu detektieren.
- Ultraschalltechniken für Flüssigsysteme – Diese Methode erfasst die Reflexionen von Ultraschallimpulsen, um Online-Einschlüsse im flüssigen Stahl zu detektieren.
- Liquid Metal Cleanliness Analyzer (LIMCA) – Dieser Online-Sensor nutzt das Prinzip des „Coulter-Zählers“, um Einschlüsse direkt im flüssigen Stahl zu detektieren. Diese Methode wird normalerweise für Aluminium und andere Metalle verwendet und befindet sich noch in der Entwicklung für Stahl.
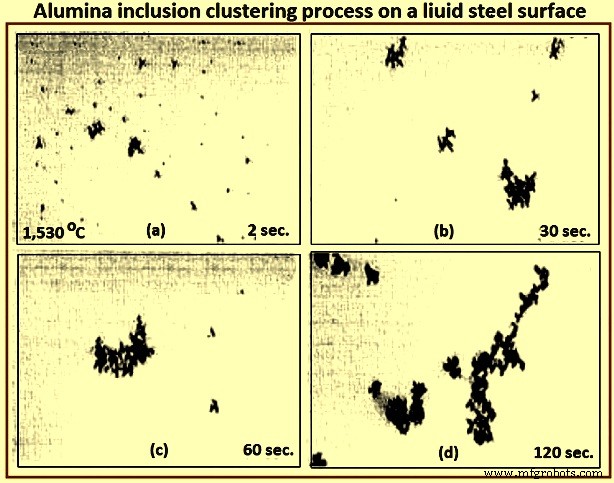
- Konfokaler Scanning-Laser-Mikroskop – Diese neue In-situ-Methode kann das Verhalten einzelner Einschlüsse beobachten, die sich auf der Oberfläche des flüssigen Stahls bewegen, einschließlich ihrer Keimbildung, Kollision, Agglomeration und Verschiebung durch Grenzflächen. Der detektierte Aluminiumoxid-Clusterprozess auf einer flüssigen Stahloberfläche durch diese Methode ist in Abb. 4 dargestellt.
- Elektromagnetische Visualisierung (EV) – Dieses Lorentzkraft-basierte Detektionssystem wird verwendet, um Einschlüsse an die obere freie Oberfläche der Probe von flüssigen Metallen und hochleitfähigen undurchsichtigen Flüssigkeiten zu beschleunigen. Die Technik hat eine bessere Auflösung als andere Online-Methoden.
Indirekte Methoden
Aufgrund der Kosten, Zeitanforderungen und Probenahmeschwierigkeiten direkter Einschlussmessungen wird die Stahlreinheit in Stahlwerken normalerweise mit Gesamtsauerstoff, Stickstoffeintrag und anderen indirekten Methoden gemessen.
Gesamtsauerstoff-Messung
Der Gesamtsauerstoff im Stahl ist die Summe des freien Sauerstoffs (gelöster Sauerstoff) und des als Einschlüsse gebundenen Sauerstoffs. Freier Sauerstoff oder „aktiver“ Sauerstoff kann relativ einfach mit Sauerstoffsensoren gemessen werden. Er wird hauptsächlich durch Gleichgewichtsthermodynamik mit Entoxidationselementen wie Aluminium gesteuert. Da der freie Sauerstoff nicht stark variiert, z. B. 3 bis 5 ppm bei 1.600 °C für aluminiumgetöteten Stahl. Der Gesamtsauerstoff ist ein vernünftiges indirektes Maß für die Gesamtmenge an Oxid-Einschlüssen im Stahl, da es eine kleine Population großer Einschlüsse in der Stahlprobe gibt. Daher repräsentiert der Gesamtsauerstoffgehalt wirklich nur das Niveau kleiner Oxid-Einschlüsse. Der aus flüssigen Proben gemessene Gesamtsauerstoff korreliert grob mit der Inzidenz von Schlieren im Produkt. Insbesondere werden Verteilerpfannenproben normalerweise genommen, um die Reinheit für die Gussstahl-Disposition anzuzeigen.
Eines der Stahlwerke benötigt den Gesamtsauerstoff in den Verteilerpfannenproben unter 30 ppm, um den Versand von kaltgewalztem Band ohne Sonderinspektion zu gewährleisten. Die allgemeinen Schlussfolgerungen, die aus den Daten der Gesamtsauerstoffwerte in LCAK-Stahl an jedem Verarbeitungsschritt in mehreren Stahlwerken gezogen werden, sind: (i) der Gesamtsauerstoff in LCAK-Stahl ist mit den Jahren stetig gesunken, da neue Technologie implementiert wird, (ii) Werke mit RH (Ruhrstahl Heraeus) Entgasungsanlage erreichen niedrigeren Gesamtsauerstoff (10 bis 30 ppm) als Werke mit Pfannengasrühren (35 bis 45 ppm), und (iii) der Gesamtsauerstoff sinkt normalerweise nach jedem Verarbeitungsschritt, wie 40 ppm in der Pfanne, 25 ppm in der Verteilerpfanne, 20 ppm in der Kokille und 15 ppm im Gussprodukt. Abb. 5 zeigt die Beziehung zwischen Gesamtsauerstoff in der Verteilerpfanne und Schlierenfehlerindex.
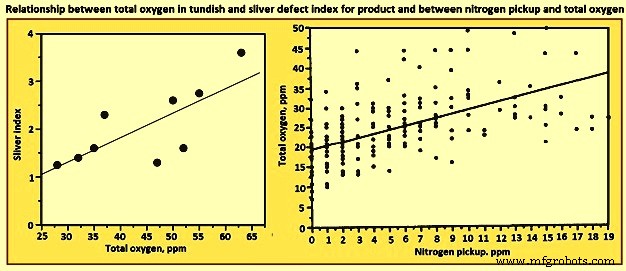
Stickstoffeintrag (Nitrogen Pickup)
Der Unterschied im Stickstoffgehalt zwischen Stahlerzeugungsgefäßen ist ein Indikator für die während der Transferoperationen eingeschlossene Luft. Daher dient der Stickstoffeintrag als grobes indirektes Maß für Gesamtsauerstoff, Stahlreinheit und Qualitätsprobleme durch Reoxidationseinschlüsse. Zum Beispiel beschränkt ein Stahlwerk den Stickstoffeintrag von der Pfanne zur Verteilerpfanne auf weniger als 10 ppm für kritische reine Stahleinsatzbereiche. Der Sauerstoffeintrag ist immer vielfach höher als der gemessene Stickstoffeintrag, wegen seiner schnelleren Absorptionskinetik an der Luft-Stahl-Grenzfläche. Abb. 3 zeigt die Beziehung zwischen Stickstoffeintrag und Gesamtsauerstoff. Zusätzlich ist der Stickstoffeintrag schneller, wenn der Sauerstoff- und Schwefelgehalt niedrig sind. Daher ist für die Reduzierung des Stickstoffeintrags die Entoxidation am besten nach dem Abstich durchzuführen. Werksmessungen bestätigen dies, da der Stickstoffeintrag von 10 bis 20 ppm für Entoxidation während des Abstichs auf 5 ppm nach dem Abstich reduziert wurde.
Die allgemeine Schlussfolgerung, die aus den Daten der minimalen Stickstoffeintrag und Stickstoffgehalte in LCAK-Stahl an jedem Verarbeitungsschritt (außer Verteilerpfanne und Kokille) für mehrere Stahlwerke gezogen wird, ist, dass der Stickstoff in LCAK-Gussprodukten bei den meisten Stahlwerken ca. 30 bis 40 ppm beträgt. Er wird hauptsächlich durch den Stahlerzeugungskonverter oder Elektroofenbetrieb gesteuert, wird aber auch durch Sekundärmetallurgie und Abschirmungsoperationen beeinflusst. Allerdings nimmt der Stickstoffeintrag mit den Jahren ab, wegen neuer Technologien und verbesserter Operationen. Der Stickstoffeintrag kann normalerweise bei 1 bis 3 ppm von der Pfanne zur Kokille kontrolliert werden. Mit optimalen Transferoperationen zur Verringerung der Lufteinschließung kann dieser Eintrag während des stationären Gießens auf weniger als 1 ppm gesenkt werden.
Konzentrationsmessung
Für LCAK-Stähle zeigt auch der gelöste Aluminiumverlust an, dass Reoxidation aufgetreten ist. Dieser Indikator ist jedoch ein weniger genaues Maß als der Stickstoffeintrag, da Aluminium auch durch die Schlacke reoxidiert werden kann. Der Siliciumeintrag, Manganeintrag können ebenfalls verwendet werden, um den Reoxidationsprozess zu bewerten.
Auslegung der Auskleidungsfeuerfeststoffe
Die Analyse der Entwicklung der Auskleidungsfeuerfestzusammensetzung vor und nach den Operationen kann verwendet werden, um die Einschlussabsorption an der Auskleidung und die Auskleidungs-Erosion zu schätzen. Auch der Ursprung eines komplexen Oxid-Einschlusses kann auf die Auskleidungs-Erosion zurückgeführt werden, indem die Mineral- und Elementanteile in der Schlacke mit der Einschlusszusammensetzung abgeglichen werden.
Schlackenzusammensetzungsmessung
Die Analyse der Entwicklung der Schlackenzusammensetzung vor und nach den Operationen kann interpretiert werden, um die Einschlussabsorption an der Schlacke zu schätzen. Auch der Ursprung eines komplexen Oxid-Einschlusses kann auf Schlackeneinschluss zurückgeführt werden, indem die Mineral- und Elementanteile in der Schlacke mit der Einschlusszusammensetzung abgeglichen werden. Diese Methoden sind jedoch nicht einfach, wegen der Probenahmeschwierigkeiten und da Änderungen im thermodynamischen Gleichgewicht berücksichtigt werden müssen.
Tracer-Studien zur Bestimmung exogener Einschlüsse aus Schlacke und Auskleidungs-Erosion
Tracer-Oxide können in Schlacken und Auskleidungen in Pfanne, Verteilerpfanne, Kokille oder Blocktrichter und oberem Compound hinzugefügt werden. Typische Einschlüsse im Stahl werden dann durch REM und andere Methoden analysiert. Wenn die Tracer-Oxide in diesen Einschlüssen gefunden werden, kann die Quelle dieser Einschlüsse entschieden werden.
Tauchgussrohr (SEN) Verstopfung
Kurze SEN-Lebensdauer aufgrund von Verstopfung ist manchmal ein Indikator für schlechte Stahlreinheit. Die Zusammensetzung einer typischen Verstopfung während des LCAK-Stahl-Stranggießens besteht aus Al2O3 – 51,7 %, Fe – 44 %, MnO – 2,3 %, SiO2 – 1,4 % und CaO – 0,6 %, was zeigt, dass Düsenverstopfungen häufig durch gleichzeitige Anreicherung kleiner Aluminiumoxid-Einschlüsse und gefrorenen Stahl verursacht werden. Daher ist die SEN-Verstopfungshäufigkeit eine weitere grobe Methode zur Bewertung der Stahlreinheit.
Endprodukt-Tests
Das ultimative Maß für Reinheit ist die Verwendung zerstörender mechanischer Tests zur Messung von Umformbarkeit, Tiefziehen und/oder Biegeeigenschaften des endgültigen Bandprodukts oder der Ermüdungslebensdauer von Testproben oder Produktproben. Andere Stahlblechtests umfassen den HIC-Test und die Magnetskopie. Ein weiteres Beispiel ist die Einschlussinspektionsmethode im Ultraschall-Ermüdungstest. Diese Tests sind notwendig, um Tatsachen wie den potenziellen Nutzen sehr kleiner Einschlüsse (weniger als 1 Mikrometer) zu enthüllen, die nicht gegen die Reinheit gezählt werden sollen.
Aus dem Obigen ist ersichtlich, dass es keine einzelne ideale Methode zur Bewertung der Stahlreinheit gibt. Einige Methoden sind besser für Qualitätsüberwachung, während andere besser für Problemuntersuchung geeignet sind. Daher ist es notwendig, mehrere Methoden zu kombinieren, um eine genauere Bewertung der Stahlreinheit in einem gegebenen Betrieb zu erhalten.
Da exogene Einschlüsse aus einer Kombination mehrerer Quellen stammen können, sind Methoden zu ihrer Verhinderung unwahrscheinlich einfach. Nur durch die korrekte Kombination all dieser Quellen und Entfernungsmechanismen kann die Inzidenz großer Einschlüsse in den Stählen reduziert werden. Für die Detektion exogener Einschlüsse im Stahl sind die geeigneten Methoden Ultraschall-Scannen, mikroskopische Beobachtung, Schwefeldruck, Schlamm (Elektrolyse), Röntgen, REM, Schlackenzusammensetzungsanalyse und Feuerfestbeobachtung.
Herstellungsprozess
- Wie Einschlüsse die Stahlleistung und -festigkeit beeinflussen
- Einschlüsse im Stahl: Ursachen, Arten und Minderung in der Sekundärmetallurgie
- Stahlqualität optimieren: Einschlussmanagement und Fortschritte in der Reinstahlproduktion
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Warmwalzwerk-Wärmebehandlungsöfen: Typen, Funktionen und industrielle Anwendungen
- AMPCO® 25 Strangguss: Hochleistungslegierung für Präzisionswerkzeugfertigung
- AMPCO® 18 Strangguss-Legierung – Hohe Festigkeit, Ermüdungsbeständigkeit & Wärmebehandelbar
- AMPCO® 22 Strangguss – Duplex-Legierung mit extremer Härte, Druck- & Verschleißfestigkeit
- AMPCO® 21 Strangguss: Hochverschleißfeste Legierung
- AMPCO® 18.23 Strangguss-Bronze: Überlegene Festigkeit & Verschleißfestigkeit