



Premium-Stranggieß-Formpulver für überlegene Stahlproduktion
Stranggieß-Formpulver
Stranggieß-Formpulver werden primär verwendet, um den Durchgang von flüssigem Stahl durch die Form der Stranggießmaschine zu erleichtern. Sie sind auch unter verschiedenen anderen Namen bekannt wie Formpulver, Gießpulver, Formfluss, Formflussschlacke oder Formflusspulver. Formpulver spielt eine wichtige Rolle beim Stranggießen von flüssigem Stahl und ist einer der einflussreichsten und kritischsten Faktoren für die Stabilität des Gießprozesses und das reibungslose Gießen des flüssigen Stahls.
Das Formpulver verbessert die Leistung des Gießprozesses und reduziert Oberflächenfehler. Die Hauptfunktionen des Formpulvers sind: (i) Schutz des flüssigen Stahls vor Oxidation, (ii) Bereitstellung von Schmierung für den erstarrenden Stahl, (iii) Kontrolle, Optimierung und Isolierung des Wärmeübergangs vom flüssigen Stahl zur Form und zur Umgebung in horizontaler und vertikaler Richtung, (iv) Aufnahme von Einschlüssen aus dem flüssigen Stahl zur Herstellung saubereren Gussstahlprodukts, und (v) Bereitstellung von chemischem Schutz des flüssigen Stahls vor Oxidation und anderen unerwünschten Reaktionen. Die hohe Basizität des Formpulvers erhöht seine Fähigkeit, nichtmetallische Einschlüsse zu assimilieren.
Historische Entwicklung
Als das Stranggießen von flüssigem Stahl in den 1950er Jahren begann, wurden Schmierung und Wärmeübergang zwischen Stahlschale und Form durch den Einsatz von Rapsöl bereitgestellt. In den Anfangstagen des Stranggießens wurde flüssiger Stahl im offenen Strahl mit Rapsölarten zur Formschmierung gegossen. Die Oberflächenqualität der Gussprodukte war jedoch schlecht aufgrund des Versagens der Rapsölarten, adäquate thermische Isolierung, Schutz vor Stahl-Wiederoxidation und die Funktion als Flussmittel für Verunreinigungen wie Aluminiumoxid zu bieten. Mit dem Aufkommen der Tauchgussdüse (SEN) im Stranggießen von Stahl stellte der Einsatz von Ölen ein neues Problem dar, da gefrorene Stahlplättchen, Schädel, um die Tauchdüse herum wuchsen, bis sie groß genug waren, um die SEN zu brechen.
Formpulver wurden entwickelt, um die mit Rapsölarten auftretenden Probleme zu überwinden. Diese Entwicklung wurde von vielen als „Versuch und Irrtum“-Entwicklung betrachtet. Formpulver auf Basis von Flugasche wurden 1968 eingeführt. Anfangs waren Formpulver physikalische Mischungen von Materialien wie Flugasche, Hochofenschlacke (BF), Flussspat, Alkalicarbonate und Kryolith. Diese Pulver hatten einen sehr positiven Effekt auf die Wärmeverluste und die Überhitzungstemperaturen des flüssigen Stahls konnten reduziert werden. Diese Pulver benetzten auch sowohl die Form als auch die Schale. Sie hatten auch positiven Einfluss auf Gießparameter, was wiederum die Qualität des Gussprodukts verbesserte. Allerdings waren flugaschebasierte Pulver zum Schmieren und Schützen des flüssigen Stahls nicht effizient, da die Flugasche eine variierende Zusammensetzung hat. Daher bestand die Notwendigkeit, die Flugasche sorgfältig mit Kalkstein, Soda und Fluorit (CaF₂) zu mischen, um eine reproduzierbare Zusammensetzung des Formpulvers zu erhalten. Dies führte zur Entwicklung von synthetischem Formpulver Anfang der 1980er Jahre. Die kontinuierliche Entwicklung des Formpulvers seit seiner ersten Einführung hat das Stranggießen vieler verschiedener Stahlquerschnitte zur Routine gemacht.
Heutige Formpulvertypen und Einflussfaktoren
Heute werden viele Arten von Formpulvern mit unterschiedlichen Zusammensetzungen und Formen (granular, Pulverform, extrudierte Pulver) hergestellt, um das Gießen diverser Stahlsorten und -größen zu ermöglichen. Die Faktoren, die die Eigenschaften von Formpulvern beeinflussen, sind: (i) chemische Zusammensetzung, (ii) mineralogische Zusammensetzung, (iii) Korngrößenzusammensetzung, (iv) Herstellungsprozess, (v) Trocknungs- oder Röstverfahren, und (vi) freier Kohlenstoffgehalt. Jede Form und jeder Pulvertyp hat seine eigenen Vor- und Nachteile, wie Preis, Gesundheitsfragen, Fließeigenschaften, thermische Isolierung und Schmelzrate. Die Wahl des Pulvers erfordert tiefes Wissen über den Gießprozess, die Zusammensetzung des flüssigen Stahls, gewünschte und machbare Präferenzen sowie die Eigenschaften des Prozesses und des Produkts.
Formpulver sind mechanische Mischungen verschiedener Metalloxide und Fluoride, die kleine Mengen Kohlenstoff enthalten, um ihre Schmelzrate zu regulieren. Während des Schmelzens des Pulvers reagieren die Oxide und Fluoride zu einer Flüssigkeit, die bei Abkühlung komplexe Oxide und Oxy-Fluoride bildet. Der Grad, in dem diese Phasen die Schmier- und Wärmeübergangseigenschaften der Schlacke beeinflussen, hängt von der chemischen Zusammensetzung des ursprünglichen Pulvers ab. Mit einer so großen Anzahl chemischer Komponenten im Formpulver ist es schwierig, die Leistung verschiedener Pulver auf kompositioneller Basis zu vergleichen.
Hauptbestandteile von Formpulvern
Die Zusammensetzung der Formpulver unterscheidet sich je nach Anwendung, Stahlsorte und gewünschtem Produkt. Allerdings gelten einige Komponenten als Hauptbestandteile der Formpulver. Die die Zusammensetzung charakterisierenden Komponenten sind:
- Ein Gemisch aus CaO und SiO₂, das ca. 70 % der Zusammensetzung ausmacht, mit CaO im Bereich von 22 % bis 45 % und SiO₂ im Bereich von 17 % bis 56 %.
- CaO/SiO₂-Verhältnis normalerweise im Bereich von 1 bis 1,3, wobei einige Pulver Basizitätsverhältnis von 0,8 haben.
- MgO ca. 0 % bis 10 %.
- Fe₂O₃ ca. 0 % bis 6 %.
- Al₂O₃ ca. 0 % bis 13 %.
- Na₂O ca. 0 % bis 25 %.
- K₂O ca. 0 % bis 2 %.
- Fluor ca. 2 % bis 15 %.
- TiO₂, B₂O₃, ZrO₂, Li₂O und MnO, die je nach Anwendungsbedarf zugesetzt werden und daher stark variieren können.
- C ca. 2 % bis 20 %.
Fluor in Formpulver
Fluor (F) im Formpulver hat großen Einfluss auf die Formpulvereigenschaften und auch gefährliche Auswirkungen auf die Umwelt. Die Vorteile von Fluor sind: (i) es senkt den Schmelzpunkt des Formpulvers und verbessert damit die Schmiereigenschaft, (ii) es verringert die Viskosität des Formpulvers und hilft bei der Bildung eines kontinuierlichen und stabilen Schlackefilms, und (iii) es verbessert die Kristallisation des Pulverfilms. Die Nachteile von Fluor sind: (i) Emissionen flüchtiger Komponenten wie SiF₄ und NaF, und (ii) es reagiert mit Kühlwasser zur Bildung von HF.
Wichtige Eigenschaften von Formpulvern
Viskosität, Erstarrungspunkt, Schmelzpunkt und Schlackengeschwindigkeit gelten als wichtige Eigenschaften für Formpulver. Formpulver sollen niedrige Viskosität, niedrige Liquidustemperatur und Schmelzrate haben, die zur Geschwindigkeit des Stranggießens passen. Manchmal wird es notwendig, der Dichte und Chemie des Formpulvers bei der Gießung bestimmter Stahlsorten Aufmerksamkeit zu schenken. Die thermische Isoliereigenschaft des Formpulvers wird über Schüttdichte, Partikelgröße und Kohlenstofftyp gesteuert. Der Einfluss der chemischen Zusammensetzung auf einige der Haupteigenschaften von Formpulver ist in Tabelle 1 dargestellt.
| Tabelle 1: Einfluss der chemischen Zusammensetzung auf die Eigenschaft von Formpulver | ||||
|---|---|---|---|---|
| Nr. | Verbindung/Element | Viskosität | Erstarrungspunkt | Schmelzpunkt |
| 1 | CaO | Verringern | Erhöhen | Erhöhen |
| 2 | SiO₂ | Erhöhen | Verringern | Verringern |
| 3 | CaO/SiO₂ | Verringern | Erhöhen | Erhöhen |
| 4 | Al₂O₃ | Erhöhen | Verringern | Erhöhen |
| 5 | Na₂O | Verringern | Verringern | Verringern |
| 6 | F | Verringern | Erhöhen | Verringern |
| 7 | Fe₂O₃ | Verringern | Verringern | Verringern |
| 8 | MnO | Verringern | Verringern | Verrigern |
| 9 | MgO | Verringern | Verringern | Verringern |
| 10 | B₂O₃ | Verringern | Verringern | Verringern |
| 11 | BaO | Verringern | Verringern | Verringern |
| 12 | Li₂O | Verringern | Verringern | Verringern |
| 13 | TiO₂ | Keine Änderung | Erhöhen | Erhöhen |
| 14 | K₂O | Verringern | Verringern | Verringern |
Spezifische Anforderungen an Formpulver je nach Stahlzusammensetzung
- Niedrigkohlenstoffiger, aluminiumgetöteter Stahl erfordert Formpulver, das Al₂O₃-Einschlüsse ohne nachteilige Auswirkungen auf die Viskosität aufnehmen kann. Formpulver soll gute Isoliereigenschaften, gute Aufnahme von Nichtmetallen und stabile Eigenschaften haben. Die Stabilität des Formpulvers ist die Fähigkeit, Al₂O₃ ohne nachteilige Auswirkungen auf die Viskosität aufzunehmen.
- Kohlenstoffstähle mit 0,1 % bis 0,18 % Kohlenstoff sind rissanfällig. Hoher Erstarrungspunkt des Formpulvers reduziert Wärme durch die Form. Für adäquate Schmierung wird niedrige Viskosität des Formpulvers benötigt.
- Kohlenstoffstähle mit über 0,18 % Kohlenstoffgehalt benötigen ebenfalls Formpulver mit niedriger Viskosität, niedriger Dichte und niedrigem Schmelzpunkt. Diese Pulver sollen gute Isoliereigenschaften, korrekten Kohlenstoffgehalt und gute Schmierfähigkeit haben.
- Ultra-niedrigkohlenstoffige Stähle benötigen Formpulver, das nichtmetallische Einschlüsse aufnehmen kann, Isolierung verbessern, gute Schmierung bieten, stabile Eigenschaften und minimale Schlackeneinschlüsse haben kann. Gießpulver darf keine Kohlenstoffaufnahme im Stahl verursachen.
Klassifizierung von Formpulvern
Formpulver werden heute im Großen und Ganzen in drei Gruppen eingeteilt: (i) flugaschebasiert, (ii) synthetisch, und (iii) vorgeglüht oder frittiert. Flugaschebasierte Formpulver sind mechanische Mischungen von Rohstoffen wie Bauxit, Kalk, Flussspat etc. mit pulverisierter Flugasche als Hauptkomponente. Synthetische Pulver sind einfach Mischungen pulverisierter Rohstoffe in gewünschten Proportionen. Vorgeglühte Formpulver, normalerweise verwendet für das Gießen von aluminiumgetöteten Tiefziehqualitätsstählen, sind Mischungen, die nach dem mechanischen Mischen der Rohstoffe geschmolzen und gesiebt werden. Formpulver werden in verschiedenen Formen geliefert: Pulver, granuliert, extrudiert und expandierende Granulate. Jeder Pulvertyp hat seine eigenen Vor- und Nachteile bezüglich Kosten, Fließeigenschaften, thermischer Isolierung, Schmelzrate und Gesundheitsrisiken. Pulver sind günstiger als Granulatprodukte, aber feine Pulver haben Gesundheitsrisiken. Es gibt auch gewisse Inhomogenitäten in der Lieferung, da Feinanteile dazu neigen, sich am Boden des Behälters abzusetzen. Die verschiedenen Formpulvertypen werden im Folgenden beschrieben.
Flugasche-Pulver
Diese Pulver sind mechanische Mischungen, in denen pulverisierte Flugasche ein signifikanter Bestandteil der Mischung ist. In diesen Pulvern wird Flugasche mit verschiedenen Mineralien gemischt. Da die Flugaschen-Zusammensetzung stark variiert, hat dies die Produktion und Verwendung dieses Pulvertyps eingeschränkt.
Synthetische Pulver
Diese Pulver sind mechanische Mischungen vieler fein pulverisierter Mineralien. Sie werden mit Hochschermischern hergestellt. Es ist wünschenswert, Rohstoffe mit ähnlichen Schmelzpunkten zu verwenden. Es ist vorzuziehen, minimale Anzahlen von Rohstoffen zu verwenden, um die erforderliche Zusammensetzung zu erreichen, da dies die Qualitätssicherung vereinfacht. Auch Rohstoffe mit Gesundheitsrisiken sollen nicht verwendet werden.
Vorgeglühte Pulver
Diese Pulver haben einen nennenswerten Anteil an Materialien, die vorgeglüht und gesiebt wurden. Die Einführung vorgeglühter Pulver dient der Verbesserung der Gleichmäßigkeit und der chemischen Zusammensetzung.
Granulare Pulver
Diese Pulver haben die Form von kugelförmigen oder extrudierten Granulaten. Diese Granulate haben viel weniger Staub als Formpulver. Kugelförmige Granulate sind besonders für automatische Anwendung geeignet. Granulierte Formpulver werden durch Sprühtrocknung hergestellt, während extrudierte Pulver durch Extrusion produziert werden. Diese Pulver haben bessere Qualitätskontrolle und geringere Gesundheitsrisiken. Expandierende Granulate enthalten ein Expansionsmittel. Während der Erhitzung der Granulate verändert das Expansionsmittel die Form der Granulate und verringert die Fließeigenschaft des Pulvers auf der Formoberfläche.
Startpulver
Diese werden manchmal zu Beginn des Gießens verwendet, um einen schnell gebildeten Schlackepool bereitzustellen. Diese Pulver haben niedrige Schmelzpunkte, hohen Natriumoxid (Na₂O) Gehalt und enthalten häufig exotherme Mittel wie Calciumsilicid und eine kleine Menge Kohlenstoff (unter 1 %). Startpulver sollen nur verwendet werden, wenn eine Notwendigkeit besteht.
Funktionsweise des Formpulvers beim Stranggießen
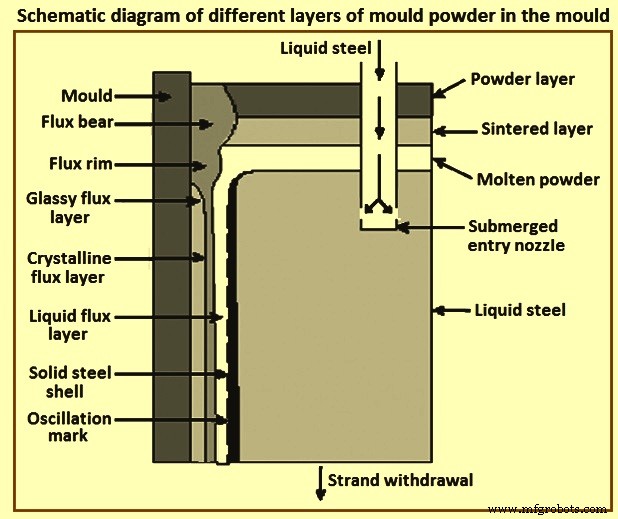
Beim Stranggießen wird flüssiger Stahl kontinuierlich aus dem Verteiler in die oszillierende Form gegossen. Die Kupferform wird mit Wasser gekühlt. Um den flüssigen Stahl vor Oxidation und Anhaften an der Form zu schützen, wird Formpulver verwendet. Das Formpulver wird kontinuierlich auf die obere Oberfläche des flüssigen Stahls inside der Form gegeben, was manuell oder automatisch erfolgen kann. Dieses Formpulver bildet eine Schicht mit einer Gesamttiefe von 100 mm bis 150 mm. Aufgrund der hohen Temperatur des flüssigen Stahls, weit über dem Schmelzpunkt des Pulvers, bildet sich ein Temperaturgradient in vertikaler Richtung durch das Pulver. Oben befindet sich das neu zugegebene Formpulver, das eine Pulverschicht bildet. Bei der Zugabe des Formpulvers werden verschiedene Schichten gebildet, die schematisch in Abbildung 1 dargestellt sind. Der Mechanismus der Bildung dieser Schichten wird unten beschrieben.
- Das Formpulver erhitzt sich und verliert etwas Kohlenstoff durch Reaktion mit Sauerstoff. Die Entfernung von Wasser erfolgt beim Temperaturanstieg und das Formpulver bildet eine gesinterte Schicht.
- Das Formpulver schmilzt mit einer definierten Rate und bildet gesinterte (breiige) und flüssige Schichten. Die flüssige Schicht fungiert als Reservoir, um flüssiges Pulver zum Strang zu liefern. Dieser flüssige Pool muss tiefer sein als der Hubweg, um gute Schmierung zu gewährleisten.
- Das Formpulver bildet einen festen Pulverfilm durch die erste Infiltration von flüssigem Pulver in den Form/Strang-Spalt. Dieser feste Pulverfilm ist glasartig und typischerweise 2 mm bis 4 mm dick. Dieser feste Film kristallisiert anschließend in den Hochtemperaturbereichen angrenzend an den Strang.
- Das Formpulver bildet einen flüssigen Pulverfilm von typischerweise 0,1 mm Dicke. Diese flüssige Schlacke wird in den Spalt entlang der Stahlschale hineingezogen und schmiert den Strang. Diese Schmierung verhindert, dass der Stahl an der Form anhaftet, und beseitigt damit eine Ursache für Strangausbrüche.
Das Pulver am Meniskus besteht normalerweise aus vier Schichten: (i) einer unbehandelten, ungeschmolzenen, dunklen Pulverschicht oben, (ii) einer gesinterten, teilreagierten Schicht, (iii) einer breiigen Zone, in der das Formpulver schmilzt, und (iv) einer flüssigen Schlackeschicht direkt auf dem flüssigen Stahl. Der Schmierungsprozess findet fast vollständig in dieser letzten genannten Schicht statt und hängt von vielen Faktoren ab. Normalerweise tendieren Flussmittel mit niedrigerer Viskosität und/oder Schmelztemperatur dazu, niedrigere Reibung, bessere Schmiereigenschaften zu bieten und damit Anhaften zu verhindern.
Aus Abbildung 1 ist ersichtlich, dass man sich vom flüssigen Stahl zur äußeren Oberfläche des Pulvers bewegend, drei verschiedene Schichten definieren kann, die nach ihrem Aggregatzustand und physikalischen Zustand unterschieden werden. Jede existiert für einen bestimmten Temperaturbereich. Auf der anderen Seite, bewegt man sich vom flüssigen Stahl zur gekühlten Form, entstehen weitere Schichten, die jedoch durch die Schmelzkurve vorhergesagt werden können. Die Eigenschaften des Pulverfilms diktieren die Hauptfunktionen der Strangschmierung und des Formwärmeübergangs. Je nach chemischer Zusammensetzung und physikalischen Eigenschaften können sich zwei Hauptmechanismen ergeben: Kristallisation und Verglasung. Die Kristallbildung ist günstig für einen homogenen und kontrollierten (horizontalen) Wärmeübergang während des Gießens, was erforderlich ist, um die Bildung von Oberflächenrissen zu verhindern.
Aber die Formpulver, die direkt dem flüssigen Stahl ausgesetzt sind, erfahren auch eine瞬时 Erhitzung, die thermische Bedingungen liefern kann, die weit vom thermodynamischen Zustand entfernt sind. Pulver verhalten sich in diesem Fall normalerweise glasartig.
Prozess der Formpulverfunktion
Der untere Teil des Formpulvers beginnt zu sintern und bildet eine gesinterte Schicht. Das Pulver jedoch, das in engstem Kontakt mit dem flüssigen Stahl steht, schmilzt aufgrund der hohen Temperatur und ergibt einen flüssigen Pulverpool auf dem flüssigen Stahl inside der Form. An den schmalen und breiten Seiten der Form dringt das flüssige Pulver in den schmalen Spalt zwischen Stahlmeniskus und Formwand ein. Ein fester, glasartiger Schlackefilm wird gebildet, wenn flüssige Schlacke auf die wassergekühlte Formwand abgeschreckt wird. Wenn mehr Pulver auf diese Schicht gegeben wird oder wenn Vorwärmung stattfindet, besteht die Wahrscheinlichkeit, dass kristalline Phasen in der Schicht gebildet werden. Aufgrund der höheren Wärmeübergangsrate im oberen Teil der Form bildet sich eine Schlackeschicht, die als Rand (Rim) bezeichnet wird, auf dem Meniskus und um die Form. Die Struktur des festen Schlackefilms ist Teil der Steuerung des horizontalen Wärmeflusses, d. h. die Abkühlrate des Stahls steht in direktem Zusammenhang mit der Anzahl der Oberflächenfehler auf dem endgültigen Stahlprodukt. Die Temperatur an der festen Stahloberfläche liegt über dem Schmelzpunkt des Formpulvers über die gesamte Länge der Form. Als Ergebnis ist eine flüssige Pulverschicht zwischen den festen Pulverschichten und der Stahlschale (Strang) vorhanden. Diese Schicht ist entscheidend für die Aufrechterhaltung einer niedrigen Strang/Form-Reibung und damit zur Vermeidung des Anhaftens der Stahlschale.
Die Schichten des flüssigen Stahls, die der Form am nächsten sind, beginnen zu erstarren. Die Qualität und Charakterisierung dieser Schale ist von äußerster Wichtigkeit. Daher ist es essenziell, die Stabilität und Qualität der erstarrten Schale zu kontrollieren und zu optimieren. Dies kann durch Anpassung der Gießgeschwindigkeit, Formoszillationsgeschwindigkeit, Wärmeübergang und Formpulfereigenschaften wie Schmelzrate, Zusammensetzung und Viskosität etc. erfolgen. Das den flüssigen Stahl bedeckende Formpulver bildet eine flüssige Pulverschicht. Über dieser Schicht befindet sich eine kohlenstoffreiche gesinterte Schicht und darüber das ungeschmolzene Pulver. Das Formpulver soll mehrere Funktionen erfüllen wie: (i) Schutz des Metalls vor Oxidation durch Luft, (ii) thermische Isolierung zur Verhinderung teilweiser Erstarrung an der Oberfläche, (iii) Aufnahme von aufsteigenden Einschlüssen an der Oberfläche, (iv) Schmierung des Kontakts zwischen Metall und Form, und (v) Ermöglichung homogenen Wärmeübergangs zwischen Strang und Form gemäß den Gießbedingungen.
Während der Oszillation der Form infiltriert das an der Oberfläche des flüssigen Stahls gebildete flüssige Pulver zwischen Stahlstrang und Form, um als Schmiermittel zu wirken und auch die Wärmeabfuhr vom Strang zur Form zu regulieren. Wenn die Wärme zu langsam abgeführt wird, wird eine zu dünne Stahlschale vom Strang gebildet und ein „Ausbruch“ kann auftreten, d. h. die Stahlschale bricht kurz unterhalb der Form, da sie den ferrostatischen Druck des flüssigen Stahls nicht aushalten kann. Andererseits, wenn die Wärmeabfuhrrate zu hoch ist, können Längsrisse im Gussprodukt auftreten.
Charakterisierung von Formpulver
Die physikalische Charakterisierung spielt eine wichtige Rolle im Auswahlverfahren und der operativen Bewertung. Im Allgemeinen werden die chemische Zusammensetzung, die Viskosität einschließlich des Kristallisationsbeginns und das Schmelzverhalten für die Charakterisierung des Formpulvers betrachtet.
Viskosität
Die Viskosität eines Formpulvers beeinflusst die Infiltration des Formpulvers während des Gießens. Im Allgemeinen nimmt die Infiltration mit abnehmender Viskosität des Formpulvers bei gleichen Betriebsbedingungen zu. Betriebsfenster für die Viskosität basieren hauptsächlich auf Faustregeln, aber andere Anforderungen wie die Kontrolle der Pulvereinschlüsse spielen ebenfalls eine wichtige Rolle bei der Definition der erforderlichen Viskosität eines Formpulvers.
Schmelzverhalten
Das Schmelzverhalten eines Formpulvers beeinflusst stark sowohl die Tiefe des flüssigen Pools als auch die Empfindlichkeit gegenüber Rim/Bear-Bildung. Das Schmelzverhalten kann durch die Schmelztrajektorie und die Schmelzgeschwindigkeit beschrieben werden. In beiden Fällen werden Zugaben von freiem Kohlenstoff als Hauptfaktor betrachtet. Der andere Hauptparameter ist die Strömungsbedingung in der Form, d. h. die Meniskusstabilität während des Gießens. Die Tiefe des flüssigen Pools ergibt sich aus den ausbalancierten Werten der Zufuhr und der Infiltration des Formpulvers.
Schmelztrajektorie
Die Schmelztrajektorie des Formpulvers wird mit einem Heißstufenmikroskop bestimmt. Die Ergebnisse werden normalerweise als Werte für Erweichung, Schmelzen und Fließtemperatur angegeben.
Schmelzgeschwindigkeit
Die Schmelzgeschwindigkeit von Formpulvern wird mit der sogenannten Erweichungsmethode bestimmt. Dabei wird die Verschiebung eines vorgepressten Zylinders aus Formpulver als Funktion der Zeit bei einer festen Temperatur (1.400 °C) gemessen. Die Methode liefert qualitative Ergebnisse, die mit der Formpulverzusammensetzung, d. h. dem freien Kohlenstoffgehalt eines Formpulvers, in Beziehung gesetzt werden können.
Herstellungsprozess
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
- Zink: Eigenschaften, Anwendungen und Produktionsprozess
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Erkennen und Steuern von Einschlüssen im Stranggussstahl für höchste Qualität
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Optimierung des Stranggießens durch Luftnebelkühlung: Effizienz und Qualität
- Der Tiegel: Schlüssel zur Qualität im kontinuierlichen Stahlstranggießen
- Strangguss von Stahl: Prozess, Technologie und Vorteile
- Präzisions-Edelstahl-Feinguss: Fortschrittliche Fertigung komplexer Teile