



Gussfehler meistern: Wann ein Gussteil zurückgewiesen oder nachgearbeitet werden sollte
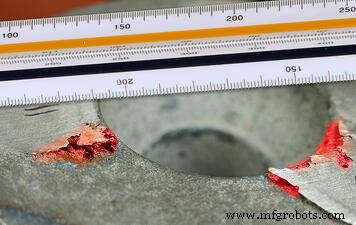
Metallguss ist eine moderne Fertigungsindustrie, und Gussprodukte werden in 90 % der langlebigen Güter genutzt, von Laternenpfählen bis zu Space Shuttles. Dennoch ist kein Guss perfekt. Selbst mit jüngsten Innovationen in Simulation und Prozesstechnologie wird fast jedes Gussprodukt ein gewisses Maß an Fehlern enthalten. Ein klares Verständnis von Gussfehlern ist für jeden Gusskunden entscheidend, da es hilft, realistische Erwartungen bei der Zusammenarbeit mit einer Gießerei zu leiten.
Während erfahrene Gießereien geschickt darin sind, eine Balance zwischen Kosten und Qualität zu finden, sollten Käufer eng in die Bestimmung zulässiger Fehlergrade in lieferbaren Produkten involviert sein.
Häufige Gussfehler
Einige der häufigsten Arten von Gussfehlern sind Porosität und Einschlüsse. Porosität kann durch Gas in der Legierung verursacht werden, in welchem Fall die resultierenden Fehler typischerweise kleine, negative Fehler sind, die elliptisch geformt sind. Porosität kann auch durch Schwindung resultieren, was auftritt, wenn in bestimmten Bereichen unzureichendes Zuführmaterial verfügbar ist. In einigen Fällen kann Porosität sogar durch Einschlüsse oder Oxide verursacht werden, die in die Form gelangen.
 Bei Sandguss und Feinguss ist es relativ häufig, Einschlüsse von Stücken der Form zu sehen, die während des Gießens abbrechen, oder die in die Seite eines Gusses eingebrannt werden. Beim Feinguss erscheinen Schaleneinschlüsse als kleine Keramikstücke, die in das erstarrte Teil eingeklebt sind. Schalenformgussteile zeigen manchmal Anbrennen, wo Sand von der Form mit der Legierung verbindet, sodass er während des Ausschüttelns nicht entfernt werden kann. Einschlüsse werden oft von Gießereien vor dem Versand an den Kunden repariert, und in vielen Fällen sind niedrige Einschlussgrade in einem Endprodukt zulässig.
Fehler, die häufiger zurückgewiesen werden, umfassen Heißrisse, Kaltlaufen, Verbiegung, Fehlguss und Auslauf. Heißrisse sind Risse, die in einem Guss durch überhitzte Stellen in der Form entstehen. Kaltlaufen kann auftreten, wenn Gießtemperatur oder Gießrate nicht optimiert sind, und erscheint als Teilung im Guss, wo eine Seite zu stark abgekühlt ist, bevor sie auf die andere trifft. Verbiegung kann in fast jedem Gussprozess auftreten, ist aber am häufigsten bei wiederverwendbaren Formen, wie im Dauerformguss. Fehlguss tritt auf, wenn flüssiges Metall die Formhöhle nicht füllt. Dies kann durch eine geneigte Form, unzureichendes Gießen oder falsche Gießtemperatur resultieren. Besonders beim Sandguss kann Auslauf auch ein häufiger Fehler sein. Auslauf tritt auf, wenn Metall aus der Form austritt, entweder aufgrund einer beschädigten Form oder einer unzureichenden Dichtung zwischen Ober- und Unterform.
Gussfehler verhindern oder reparieren
Wenn Fehler zu Rücksendungen oder internem Ausschuss führen, passen Gießereien Arbeitsabläufe an, um deren Auftreten zu reduzieren oder zu eliminieren. Schmelzprozesse und Entgasungsmaßnahmen können angepasst werden, um Gasporosität zu reduzieren. Schwindporosität kann durch das Designen von Ecken mit größeren Radien oder durch Optimierung von Form- und Gießtemperaturen verhindert werden. Einschlüsse können durch gründlicheres Entfernen von Schlacke beim Schmelzen oder durch Beschichten von Formen reduziert werden, damit sie bis zum Ausschütteln intakt bleiben. Fehlgüsse werden oft durch Fehler im Gießprozess verursacht und können durch Anweisungen korrigiert werden.
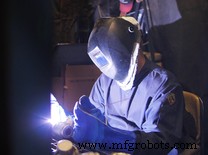
Abhängig von Art, Schweregrad und Häufigkeit von Gussfehlern können Gießereien wählen, die Fehler durch Nachbearbeitung wie Schleifen und Schweißen zu beheben. Positive Fehler können abgeschliffen werden, um eine glatte Oberfläche zu bilden. Porosität durch Gas oder Schwindung – und sogar Fehlgüsse in einigen Fällen – kann durch Schweißen repariert werden. Schweißen (oben abgebildet) ist in der Lage, das Teil auf dieselben Spezifikationen wiederherzustellen, die ohne den Fehler möglich gewesen wären. Besonders nach Wärmebehandlung haben geschweißte Materialien nahezu identische physikalische Eigenschaften wie vollständig gegossene Teile.
Wann ein Guss zurückweisbar ist
Zu bestimmen, wann ein Teil zurückweisbar ist, ist ein wichtiger Aspekt des Produktentwicklungsprozesses. Kunden und Gießereien müssen im Voraus über zulässige Fehlergrade übereinstimmen. Zum Beispiel wird jede Porositätsprozentsatz, der die vereinbarte Stufe übersteigt, zurückweisbar sein, aber alles darunter wird bestehen.
Spezifische Eigenschaften eines Teils haben manchmal unterschiedliche Anforderungen. Zum Beispiel ist Gasporosität oft unsichtbar, bis die Oberfläche wegbearbeitet wird, wodurch negative Fehler im Inneren des Gusses sichtbar werden. Das Design des Kunden könnte sehr niedrige Porositätswerte in dem spezifischen Bereich erfordern, der bearbeitet wird, um eine glatte Oberfläche nach der Bearbeitung zu gewährleisten.
Andere Fehler mögen zurückweisbar erscheinen, sind es aber bei genauerer Betrachtung nicht. Kleine Einschlüsse oder Schwindung können ästhetische Makel erzeugen, die die Qualitätskontrolle der Kunden bei der Inspektion kennzeichnen. Es nützt jedoch sowohl dem Kunden als auch der Gießerei, eine Vereinbarung zu treffen, die ein gewisses Maß an Variabilität an nicht-kritischen Oberflächen accommodiert. Die Kosten, ästhetische Fehler vollständig zu eliminieren, könnten zu hoch sein, für das Teil profitabel zu sein, entweder für die Gießerei oder den Endkunden.
Mehrere Branchenverbände bieten Standardrichtlinien und Bewertungssysteme an, um zulässige Fehlergrade zu bestimmen, einschließlich ASTM, ASME und SAE. Diese Standards bieten Skalen zur Messung der Fehlerhäufigkeit, aber jedes Teil hat unterschiedliche Anforderungen. Fertigungsprozesse können verbessert und angepasst werden, um Teile auf der Skala nach oben zu bringen, aber höhere Qualität bedeutet fast immer höhere Kosten.
Um ein zufriedenstellendes Ergebnis für beide Parteien zu gewährleisten, müssen Gießereien und Kunden zusammenarbeiten, um eine Balance zwischen Gussqualität, Fehlergrad und Gesamtkosten zu bestimmen.
Mehr über das Designen und Produzieren von Gussprodukten mit der Eagle Group erfahren: Laden Sie unseren Quick-Reference-Guide mit Toleranzen, Fähigkeiten und Designempfehlungen herunter:
Herstellungsprozess
- Häufige Gussfehler in der Metallurgie: Ursachen und Vermeidung
- Gussfehler: Arten, Ursachen und bewährte Gegenmaßnahmen
- Wann Vakuumguss gegenüber Spritzguss wählen: Ein praktischer Leitfaden
- Druckguss-Materialien: Das richtige Metall für Ihre Produktion wählen
- Druckguss erklärt: Präzision, Effizienz und Produktionsvorteile
- Den richtigen Präzisionsguss-Partner finden: 6 entscheidende Kriterien
- Sonderbearbeitung erklärt: Wann und warum Sie sie benötigen
- Schalenbildung beim Feinguss meistern: Leitfaden für Präzision und Qualität
- Harzsandguss wann & warum: Der richtige Prozess für Ihre Anwendung
- Zentrifugalguss: Verfahren, Anwendungen, Vor- und Nachteile