



Revolutionäre WTA-Technologie steigert Effizienz der Braunkohletrocknung
Die WTA-Technologie (Wirbelschicht-Trocknungs-Anlage) zur Trocknung von Braunkohle wurde vom deutschen Unternehmen RWE Power AG entwickelt. WTA steht für Wirbelschichttrocknung mit interner Abwärmenutzung. RWE Power AG hält zahlreiche Patente auf diesem Gebiet.
Entwicklung und Demonstrationsanlagen
Der erste Dampf-Wirbelschichttrockner wurde von RWE als WTA-1-Demonstrationsanlage in Frechen bei Köln errichtet. Sie hatte eine Durchsatzkapazität von 53 Tonnen Rohbraunkohle pro Stunde (Korngröße 0–6 mm) und eine Verdunstungskapazität von 25 Tonnen Wasser pro Stunde. Während der 20.000 Betriebsstunden von 1993 bis 1999 bewährte sich die Anlage – einschließlich des erstmals weltweit in der Braunkohleanwendung eingesetzten Dampfverdichtungssystems zur Trocknerbeheizung – als äußerst zuverlässig.
Weitere theoretische Arbeiten und die Auswertung des WTA-1-Testbetriebs zeigten zusätzliche Potenziale für technische und wirtschaftliche Prozessoptimierungen. Dabei erwies sich die Reduzierung der Korngröße als vielversprechendster Ansatz.
1999 errichtete RWE direkt neben der WTA-1-Anlage in Frechen die Testanlage WTA-2 für das Feinkorn-WTA-Verfahren. Die ursprüngliche Auslegungskapazität von 16,4 Tonnen Rohbraunkohle pro Stunde und 8 Tonnen Verdunstung pro Stunde wurde in mehreren Optimierungsschritten auf 28,7 Tonnen Rohkohledurchsatz und 13,1 Tonnen Wasserverdunstung pro Stunde gesteigert – bei insgesamt 8.200 Betriebsstunden bis 2011.
Kommerzielle Prototypanlage in Niederaußem
Basierend auf den umfangreichen Erfahrungen mit der WTA-2-Anlage und verschiedenen Braunkohlen aus dem Rheinischen Revier entschied sich RWE 2005 zum Bau der kommerziellen WTA-Prototypanlage im Kohle-Innovationszentrum Niederaußem. Die Auslegungskapazität beträgt 210 Tonnen Rohbraunkohle pro Stunde, 110 Tonnen trockene Braunkohle pro Stunde und 100 Tonnen Wasserverdunstung pro Stunde – ein Skalierungsschritt um den Faktor 8. Die Anlage wurde als Produktionsanlage mit industrieller Prozessleittechnik und Sicherheitssystemen zwischen 2006 und 2008 errichtet; die erste Trocknung erfolgte im Dezember 2008. Alternativ zur Niederaußem-Auslegung können alle Hauptkomponenten des Kohleflusses auch übereinander in einer Stahlkonstruktion angeordnet werden.
Aktuell ist diese Technologie im 1.000-MW-Kraftwerk Niederaußem im Einsatz. Das System verarbeitet 210 Tonnen Rohkohle pro Stunde, verdunstet 100 Tonnen Wasser pro Stunde und ist die größte Braunkohletrocknungsanlage der Welt. Es produziert 110 Tonnen trockene Braunkohle pro Stunde.
Bedeutung der Braunkohletrocknung
Braunkohle wird normalerweise zu hochwertigem Festbrennstoff verarbeitet, um gasförmige und flüssige Produkte herzustellen. Dafür muss der Feuchtegehalt auf 10–20 % reduziert werden. Als grundlegender Prozesstechnologischer Schritt wertet die Trocknung die Braunkohlequalität auf. Ein energieeffizientes Trocknungsverfahren verbessert die Energiebilanz des Gesamtprozesses. Die WTA-Technologie als modernes Verfahren zur Aufbereitung und Trocknung von Braunkohle wird all diesen Prozessen angepasst und leistet einen entscheidenden Beitrag zur Optimierung der energetischen Braunkohlenutzung und zur Emissionssenkung. Da der Energiebedarf für die Trocknung mit steigendem Feuchtegehalt zunimmt, sind die durch WTA erzielten Effizienzgewinne keine Konstante: Je mehr Feuchte entfernt werden muss, desto größer das Verbesserungspotenzial.
Die Rauchgasemissionen der Stromerzeugung sind direkt proportional zum Brennstoffinput und zum Kraftwerkswirkungsgrad. Die durch WTA-Technologie erzielte Effizienzsteigerung trägt direkt zur Emissionsminderung bei.
Konventionelle vs. WTA-Trocknung
Bei der konventionellen Braunkohletrocknung wird die Kohle mit heißen Rauchgasen (900–1.000 °C) aus dem Dampferzeugerofen getrocknet, die zu den Mahlwerken geleitet werden. Dort entziehen die heißen Gase der Kohle während des Mahlens einen großen Teil der Feuchte. Wird dieser kombinierte Prozess in separate Trocknungs- und Mahlschritte entkoppelt, kann die Braunkohle bei niedrigerer Temperatur und mit höherer Energieeffizienz getrocknet werden. Die Vortrocknung kann den Heizwert (HV) so weit steigern, dass die Kohle ohne Zusatzbrennstoff in konventionellen Dampfkesseln verbrannt werden kann.
Dampftrocknungsverfahren
Die Dampftrocknung von Kohle führte bis vor wenigen Jahren ein Nischendasein. 1979 untersuchten Potter et al. das Prinzip und zeigten im Labor, dass Braunkohlen auch in einem stationären Wirbelschichtbett mit leicht überhitztem Dampf getrocknet werden können.
Zwei Aspekte machen die Dampftrocknung von Braunkohle besonders interessant: Erstens die Notwendigkeit, große Wassermengen zu entfernen – etwa eine halbe Tonne Wasser pro Tonne Rohbraunkohle. Zweitens das hygroskopische Verhalten der Braunkohle: Der Feuchtegehalt pendelt sich mit der Umgebungsatmosphäre ein und ist für eine gegebene Kohle nur Funktion von Wasserdampfdruck und Temperatur.
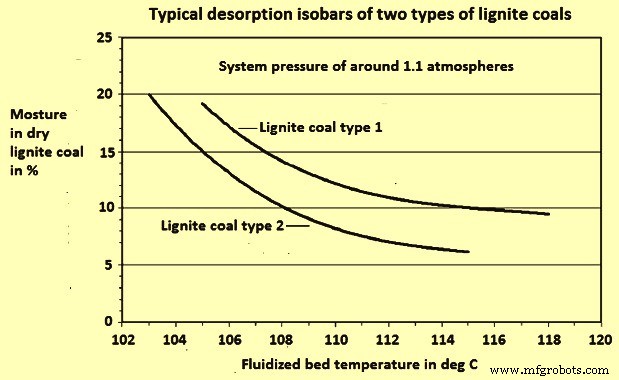
Bei der Trocknung in reinem Dampf bei konstantem Druck (z. B. atmosphärisch) ist das Gleichgewichtsfeuchte nur von der Temperatur abhängig. Die diese Beziehung beschreibende Kurve heißt Desorptionsisobare. Dies ist prozesstechnisch von besonderem Interesse, da der Feuchtegehalt der getrockneten Kohle nicht von der Trocknungszeit abhängt, sofern die Kohle lange genug im Dampf verbleibt, um das Gleichgewicht zu erreichen. Auch eine „Übertrocknung“ ist nicht möglich, da der Feuchtegehalt nach Erreichen des Gleichgewichts nicht mehr ändert, egal wie lange die Kohle im Trockner bleibt. Die Desorptionsisobare hängt von der Kohlequalität ab. Abbildung 1 zeigt diesen Zusammenhang für zwei Braunkohletypen bei einem Systemdruck von ca. 1,1 bar: Typ 1 erreicht ca. 12 % Gleichgewichtsfeuchte bei ca. 110 °C, Typ 2 bei 107 °C.
Vorteile der Dampftrocknung
- Trocknung in inerter Atmosphäre – hohe natürliche Sicherheit bei potenziell explosivem trockenem Braunkohlestaub.
- Der Feuchtegehalt der trockenen Kohle ist bei konstantem Druck allein Funktion der Temperatur.
- Vergleichsweise niedrige Trocknungstemperatur.
- Fast 100 % des Trocknungsdampfes besteht aus Wasserdampf, der isotherm kondensiert – attraktive Abwärmequelle für sinnvolle Nutzung.
- Kondensation vermeidet große Dampf- und Staubemissionen.
- Das gewonnene Kondensat ist nutzbare Wasserquelle für den Anlagenbedarf.
Der WTA-Prozess und der Wirbelschichttrockner
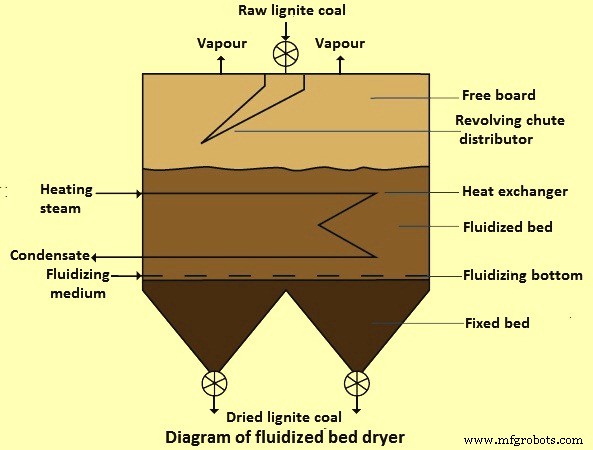
Die Rohbraunkohle wird in zwei direkt hintereinander geschalteten Mahlwerken auf unter 2 mm zerkleinert. Nach dem Mahlen gelangt die Kohle in den Wirbelschichttrockner, wobei das Fluidisierungsmedium der aus dem Trocknungsprozess entstehende Dampf ist. Die Wasserverdunstung erfolgt bei 110 °C unter geringem Überdruck über in den Trockner integrierte, mit Dampf beheizte Wärmetauscher. Die Verweilzeit der Braunkohle im Trockner beträgt 60–90 Minuten.
Die getrocknete Kohle wird beim Austritt aus dem stationären Bett zuerst in einem Zyklon und dann in einem Elektrofilter vom begleitenden Dampf getrennt. Der Dampf am Zyklonausgang dient der Fluidisierung des Betts, der am Elektrofilterausgang wird in die Atmosphäre abgegeben. Zusätzlich gibt es eine Grobentnahme am Boden des Betts, die nach Durchlauf durch einen Zwischenkühler mit dem im Zyklon und Elektrofilter abgeschiedenen Kohleanteil vermischt wird.
Die für die Trocknung benötigte Wärme wird über externen Dampf zugeführt, der normalerweise aus der Turbine entnommen wird; der Wärmeübergang erfolgt in im Bett verrohrten Rohrbündeln. Die Trocknung im Wirbelschichtbett reduziert die Korngröße weiter, sodass die trockene Kohle typischerweise unter 1 mm Korngröße hat (ca. 9 % > 1 mm). Der Feuchtegehalt liegt bei ca. 12 %. Durch Steuerung der Wirbelschichttemperatur kann der Feuchtegehalt auf den gewünschten Wert eingestellt und konstant gehalten werden. Die WTA-Technologie ist ein wichtiges Element zur CO₂-Reduktion in der braunkohlebasierten Stromerzeugung.
Prinzip des WTA-Prozesses
Die WTA-Prozesstechnologie basiert auf einem stationären Wirbelschichtbett mit geringer Expansion bei geringem Überdruck. Dabei wird ein Feststoffbett durch einen aufwärts gerichteten Strom (in der Regel Luft) in einen „schwebend-fließenden“ Zustand versetzt. Die Trocknungsenergie wird über im Trockner installierte, mit Dampf beheizte Wärmetauscher zugeführt. Nur ein kleiner Energieanteil wird über das Fluidisierungsmedium eingebracht, sodass Fluidisierungsstrom und Energiebedarf unabhängig voneinander steuerbar sind.
Der Wärmeübergang zwischen Wärmetauschern und Wirbelschicht ist sehr gut; hohe Wärmeströme werden schon bei kleinen Temperaturdifferenzen erreicht. Dadurch hat der Trockner trotz kompakter Bauweise hohe Verdunstungskapazität. Da die gemahlene Rohbraunkohle aufgrund ihrer kohäsiven Eigenschaften praktisch nicht als Schüttgut fluidisiert werden kann, wird das Wirbelschichtbett allgemein als Mischbett aus getrockneter Braunkohle als Trägermedium mit zugegebenem frisch gemahlenem Rohmaterial ausgelegt.
Die Trocknung erfolgt in nahezu 100 % reinem, leicht überhitztem Wasserdampf. Dabei stellt sich bei konstantem Druck ein Gleichgewicht zwischen Dämpftemperatur und Restfeuchte der Braunkohle ein.
Der Vorteil der Trocknung in Dampfatmosphäre: Das verdunstete Kohlewasser kondensiert isotherm (bei konstanter Temperatur) und kann energetisch effizient genutzt werden. Zwei Konzepte der Dampfnutzung wurden im industriellen Maßstab entwickelt: (i) mechanische Dampfverdichtung als offener Wärmepumpenprozess zur Beheizung der Trocknerwärmetauscher mit und ohne integrierte Braunkohle-Vorwärmung (Abb. 3b), und (ii) Dampfkondensation zur Vorwärmung z. B. von Kesselspeisewasser im Kraftwerksprozess, wie in Niederaußem realisiert (Abb. 3a).
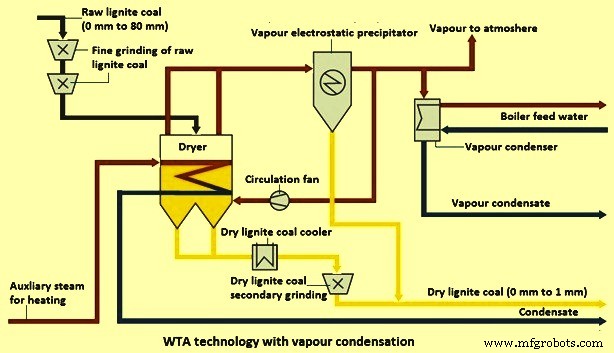
Beide Varianten lassen sich in den WTA-Prozess integrieren. Sie steigern die Energieeffizienz der Trocknung und reduzieren Emissionen. Das entstehende Dampfkondensat kann als Industriewasser genutzt werden. Die Wahl des Dampfnutzungssystems hängt u. a. vom Trocknungsbedarf und der Integration in den Gesamtprozess ab.
Korngröße der Rohbraunkohle
Das WTA-Trocknungsverfahren wurde für zwei Eingangskorngrößen entwickelt: (i) Grobkorn (0–6 mm) und (ii) Feinkorn (0–2 mm). Die Grobkornvariante wird eingesetzt, wenn der nachgeschaltete Prozess trockene Braunkohle mit Mindestkorngröße benötigt, z. B. bei der Vergasung im Hochtemperatur-Winkler-Verfahren oder der Braunkohlenkokerei. Für alle anderen Prozesse ist die Feinkornvariante technisch und wirtschaftlich attraktiver. Insbesondere als Vortrocknungsstufe im konventionellen Kraftwerk ist das Feinkorn-WTA-Verfahren vorteilhaft, da die getrocknete Braunkohle mit max. 1 mm Korngröße direkt als Brennstoff im Kessel eingesetzt werden kann.
Für das notwendige direkte Feinmahlen der Grubenbraunkohle hat RWE ein spezielles Zweistufen-Mahlverfahren entwickelt, das die Korngröße von ca. < 80 mm auf < 2 mm reduziert. Abbildung 3b zeigt den Gesamtprozess der Feinkorn-WTA-Variante mit vorgeschaltetem Feinmahlen und integrierter mechanischer Dampfverdichtung zur energetischen Nutzung des Dampfes im Trocknungsprozess.
Der verdunstete Kohlendampf (Dampf) wird im Elektrofilter gereinigt und in einem Verdichter auf ca. 4 bar verdichtet, sodass er die im Trockner installierten Wärmetauscher beheizen kann (Abb. 3b). Die sensible Wärme des Dampfkondensats wird genutzt, um die Rohbraunkohle auf ca. 65–70 °C vorzuwärmen. Damit wird die Energie aus dem Dampf zur Deckung des Trocknerenergiebedarfs verwendet.
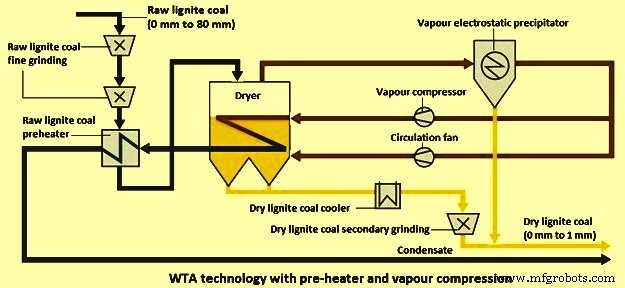
Ein Teil des gereinigten Wasserdampfes wird zur Fluidisierung der Rohbraunkohle in den Trockner zurückgeführt. Die trockene Braunkohle wird bei Bedarf gekühlt und in einer in die WTA-Anlage integrierten Mahlanlage auf < 1 mm nachgemahlen, sodass sie direkt zur Verbrennung im Kraftwerkskessel verwendet werden kann.
Der aus dem Trockner kommende Dampf kann auch zur Vorwärmung des Kesselspeisewassers im Wasser-Dampf-Kreislauf eines Kraftwerks genutzt werden. Ebenfalls realisierbar ist eine kostengünstige Alternative (Abb. 3c) ohne Nutzung des Wasserdampfes, die den Heizwert von hochfeuchter, aschereicher Braunkohle verbessern kann.
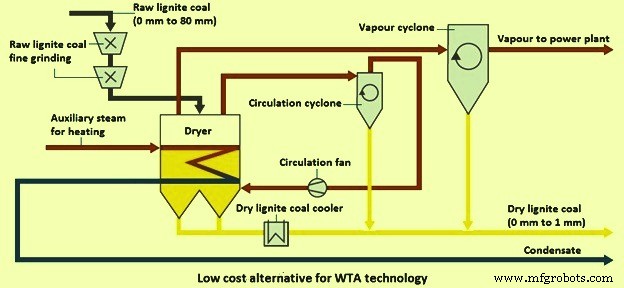
Der WTA-Prozess zeichnet sich durch hohe spezifische Kapazität und niedrigen Heizdampfdruck aus. Dadurch lässt sich pro Trocknereinheit sehr hohe Trocknungsleistung erzielen. Durch die platzsparende Bauweise und das integrierte Feinmahlsystem für Roh- und Trockenbraunkohle bleibt die Gesamtanlage relativ kompakt.
Vorteile der Braunkohletrocknung mit WTA-Technologie
- Hohe Energieeffizienz durch Niedertemperaturtrocknung und energetische Nutzung des verdunsteten Kohlwassers (durch Dampfkondensation oder mechanische Dampfverdichtung).
- Höchste Betriebssicherheit durch Trocknung in inerter Atmosphäre – Vermeidung explosiver Kohlenstaub-Luft-Gemische.
- Hohe Trocknungskapazität pro Trocknereinheit.
- Kompakte Bauweise durch integriertes Rohbraunkohle-Feinmahlsystem und bei Bedarf sekundäres Trockenbraunkohle-Mahlsystem.
- Energetische Dampfnutzung vermeidet signifikante Dampf- und Staubemissionen; Dampfkondensat als nutzbare Wasserquelle.
- Flexible Anlagentechnik bezüglich Trocknungsanforderungen.
- Steigerung des Kraftwerkswirkungsgrads um 4–6 %, abhängig von Trocknungsvariante und Rohbraunkohlefeuchte.
Herstellungsprozess
- Smart Manufacturing 2021: 10 aufstrebende Trends, die Produktion neu formen
- Industrial Technology: Eine neue Ära von Effizienz und Wachstum
- Atmungsaktive RF-E-Textilien: Flexible leitfähige Stoffe für tragbare Kommunikation
- Fertigungstrends 2021: Cloud, KI, 3D-Druck, Blockchain, Cobots & RTLS
- Arch Coal gewinnt globalen Award für herausragendes Predictive-Maintenance-Programm
- Warum SQL der Benchmark für zuverlässige Datenintegration bleibt
- Fünf Branchen, die 2024 vor technologischer Disruption stehen
- Ericssons 5G-Lösungen treiben digitale Transformation in der Fertigung voran
- Präzisions-CNC-Fräsen von Freiformflächen: Prozess, Werkzeuge & Tipps
- Effektive Methoden zur Drucklufttrocknung für zuverlässige Anlagenleistung