



Effektive Trocknungstechniken für Braunkohle: Optimierung der Feuchtereduktion
Kohlen werden allgemein in Anthrazit, Steinkohle, Sub-Bituminös und Braunkohle eingeteilt – Anthrazit als ältestes, Braunkohle als jüngstes Glied. Mit zunehmendem Alter sinkt der Feuchtegehalt, der Heizwert steigt. Braunkohle, oft als Braunkohle bezeichnet, hat den niedrigsten Rang, geringsten Kohlenstoffgehalt und höchsten Feuchtegehalt – oft 60 % und mehr.
Braunkohlen liegen meist flach und lassen sich leicht im Tagebau gewinnen. Neben hohem Feuchtegehalt weisen sie hohen flüchtigen Anteil und niedrigen Heizwert (HV) auf und neigen zur Selbstentzündung. Der hohe Feuchtegehalt ist das Haupthindernis für die Braunkohlenanwendung.
Feuchte verursacht Schwierigkeiten bei Verarbeitung, Lagerung, Transport, Mahlung und Verbrennung. Sie reduziert Heizwert und Verbrennungseffizienz erheblich und erhöht die Abgasverluste.
Bei der Braunkohlenverbrennung wird ein wesentlicher Energieanteil für die innerkohle Feuchteverdampfung aufgewendet. Hohe Feuchte führt zu zusätzlichem Energieverbrauch, unvollständiger Verbrennung und erhöhten Emissionen.
Feuchtearten in Braunkohle
- Oberflächenfeuchte (externe Feuchte): Haftet an Kohlepartikeloberflächen oder in größeren Kapillaren. Entfernbare durch Lufttrocknung bei Umgebungstemperatur (~25 °C). Abhängig von den Wasserverhältnissen im Lagerstätten.
- Inherente Feuchte (hygroskopische Feuchte): Natürlicher Bestandteil der Kohle. Chemisch gebundenes Wasser (konstitutionelles und intermolekulares Wasser). Der hygroskopische Wassergehalt sinkt mit zunehmendem Kohlerang.
- Kristallwasser (Zersetzungsfeuchte): Chemisch mit Mineralbestandteilen verbunden. Entsteht bei thermischer Zersetzung der Kohle.
Die Trocknung/Entwässerung von Braunkohlen verringert die durch hohen Feuchtegehalt verursachten Probleme. Dies entlastet Kohleförderung, Förderbänder und Brecher. Getrocknete Kohle lässt sich leichter fördern, was Wartungskosten senkt und die Verfügbarkeit der Kohleförderanlage erhöht.
Feuchtereduktion verbessert den Heizwert und reduziert Schadstoffe. Sie senkt den Energieverbrauch in Mahlwerken, mindert Abgasverluste, reduziert Transportkosten und erhöht Verbrennungseffizienz, Sicherheit bei gleichzeitiger Verringerung der Abgasmengen.
In verschiedenen Ländern werden zahlreiche Trocknungsverfahren für Braunkohlen entwickelt. Viele basieren auf hochwertiger Wärme oder komplexen Apparateanordnungen mit teuren Materialien zur Latentwärmerückgewinnung – was die thermischen Trocknungskosten stark erhöht.
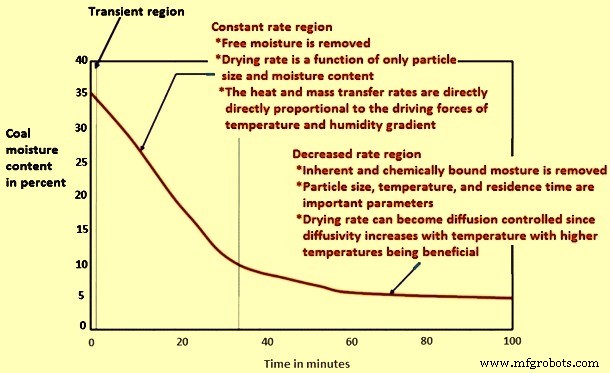
Abbildung 1 zeigt die Trocknungskurve für Braunkohlen.
Die Braunkohletrocknung ist meist der erste, essenzielle Schritt in Prozessen und Technologien auf Braunkohlebasis. Es gibt jedoch keine universelle Trocknungsmethode. Weltweit existieren zahllose Patente für Kohletrockner und -prozesse, doch nur wenige sind wirklich praxistauglich; manche Ideen sind nicht einmal praktikabel.
Klassifikation der Trocknungsverfahren
Methoden lassen sich grob in zwei Gruppen unterteilen:
- Verdunstungstrocknung: Wärme wird zugeführt, um Wasser aus dem Kohlepartikel zu entfernen. Trocknungsmedium kann Luft, Rauchgas oder überhitzter Dampf sein. Wärme- und Stoffübertragung wirken gleichzeitig. Beheizung erfolgt direkt oder indirekt. Verwendet werden Festbett, Wirbelschicht oder Entrainment-Bett.
- Nicht-verdunstende Trocknung: Basiert auf thermischer Entwässerung, thermomechanischer Entwässerung oder Lösungsmittelextraktion.
Ausgewählte Trocknungsverfahren im Detail
Heißgastrocknung
Trocknung mit heißem Rauchgas ist ein langjährig bewährter, apparativ einfacher Prozess. Direkter Kontakt zwischen Braunkohle und heißem Rauchgas: Feuchte nimmt Wärme auf und verdunstet. Das Trocknungsmedium (heißes Rauchgas) ist in Kraftwerken leicht aus Ofen oder nachgeschaltetem Rauchgaszug erhältlich. Der niedrige Sauerstoffgehalt im Rauchgas verringert Zündungs- und Explosionsgefahr. Die Trocknung in der Kohlemühle gehört zu diesem Verfahren und ist derzeit die am häufigsten in Kraftwerken angewendete Methode. Nachteile: hoher Energieverbrauch und Restrisiko von Zündung/Explosion.
Fleissner-Verfahren
Sehr altes Verfahren für niedrigrangige Kohlen, 1927 in Österreich von Prof. Hans Fleissner entwickelt. Grundprinzip: Ungleichmäßiges Schwinden und daraus resultierende Desintegration werden durch kontrollierte Wasserentfernung verhindert. Gesättigte Dampfatmosphäre verhindert Verdampfung, bis das Stück erhitzt ist; dann wird Wasserverlust durch allmähliche Dampfdruckreduzierung kontrolliert. Thermisches Trocknungsverfahren: Hochdruckdampf wirkt auf Braunkohlestück. Bei Temperatur- und Druckanstieg wird kolloidales Wasser als Flüssigkeit ausgestoßen. Das Stück schwindet, Zellen kollabieren; bei Druckabsenkung verdampft weiter Wasser durch im Stück gespeicherte sensible Wärme. Weitere Drucksenkung (Vakuum) verdampft zusätzliche Feuchte, kühlt das Stück. Viele Trocknungsverfahren basieren auf dem Fleissner-Prinzip.
Röhrendrehtrocknung
Trocknung in einem Drehrohrwärmetauscher mit indirektem Kontakt zwischen Dampf und Braunkohle. Bei Lufteintragsvermeidung liegt am Prozessende nur Wasserdampf vor – Latentwärmerückgewinnung möglich. Nachteil: sperrige Apparatur mit geringer Trocknungskapazität.
Überhitztdampftrocknung
Neueres Verfahren. Direkter Kontakt zwischen Braunkohle und überhitztem Dampf. Inertheit des Dampfes vermeidet Zündung/Explosion. Kein Stoffübergangswiderstand zwischen Kohlefeuchte und Dampf trotz hoher Trocknungsrate. In Braunkohlekraftwerken kann Turbinendampf als Trocknungsmedium dienen. Bei vollständiger Latentwärmerückgewinnung im Abgas beträgt der Energieverbrauch nur ca. 20 % der Heißlufttrocknung – hohes Einsparpotenzial.
Mischbetttrocknung
Verdunstungstrocknung im zirkulierenden Wirbelschichtbett, wobei das heiße Bettmaterial die Trocknungswärme liefert. Abgas ist Wasserdampf, leicht rückgewinnbar und nutzbar. Zyklische Nutzung des Abgases mit Wärmeübertragung im Trocknerraum.
Coldry-Verfahren
In Australien Anfang der 1980er Jahre entwickelt (Univ. Melbourne, Dept. Organische Chemie, mit CRA Advanced Technical Development), patentiert von Environmental Clean Technologies Ltd. Kohleaufbereitungstechnologie für Braunkohle und Sub-Bituminös (Braunkohlen) durch Entfernen von natürlicher hoher Feuchte und bestimmten Schadstoffen.
Prozess basiert auf Feuchtefreisetzung durch exotherme Reaktion beim Aneinanderreiben der Kohlepartikel. Ergebnis: konzentriertes Produkt als verdichtete Pellets – langlebig, leicht lager- und transportierbar, mit Heizwert vergleichbar vieler Steinkohlen, bei signifikant reduzierten CO₂-Emissionen gegenüber ursprünglicher Braunkohle. Sechs Prozessschritte: (i) Siebung und Zufuhrsteuerung, (ii) Attritionieren und Extrudieren, (iii) Konditionieren, (iv) Packbett-Trocknung, (v) Wasserückgewinnung, (vi) Coldry-Pelletproduktion.
Schritt 1: Braunkohlezufuhr wird auf < 8 mm zerkleinert und gesiebt. Zerkleinerte Partikel (Kohle-Wasser-Gemisch) gelangen in den „Attritioner“, der Kohleflächen aneinanderreibt. Dies initiiiert exotherme chemische Reaktion, die natürliche Wasserausschleusung auslöst. Reaktion beschleunigt sich beim Extrudieren unter niedrigem Druck; Extrudat geht in Konditioniergerät. Dort werden extrudierte Kohlestücke ca. 1 Stunde bei nur 40 °C erhitzt. Gehärtetes, getrocknetes Produkt wird als Pellets separiert und in den Trockner geführt. Endfeuchte 10–14 % (abhängig von Grubenfeuchte, Rohstoffeigenschaften, Prozesstemperatur, Trocknungszeit).
Coldry-Pellets: typisch 16 mm Durchmesser, 45 mm Länge. Schüttdichte ~700–750 kg/m³, Feuchte ~12 %, Heizwert ~5.520 kcal/kg.
Hauptvorteile: (i) HV-Steigerung um 200–250 %, (ii) große Wassermengen rückgewinnbar für unmittelbare industrielle Nutzung ohne teure Aufbereitung, (iii) Rückspeisung in Kühlkreisläufe von Kraftwerken möglich, (iv) Aschegehaltsreduzierung, (v) CO₂-Reduktion, (vi) weniger Ascheanfall, (vii) Niedertemperaturprozess (Abfallwärme ~40 °C), (viii) Wärme über Wärmetauscher aus ko-lokalisiertem Kraftwerk, (ix) Niederdruckprozess (geringer Energiebedarf), (x) Nutzung bestehender Kraftwerkskessel möglich.
Thermische Entwässerung
Simuliert Kohlebildungsprozess unter hoher Temperatur und Druck zur Feuchtereduktion. Wandelt Braunkohle in kohleähnliches Produkt (Steinkohle-ähnlich) um. Parameter: 280–350 °C, 10–130 bar. Nicht-verdunstende Methode: Feuchte wird flüssig extrahiert. Zusätzlich Reduktion hygroskopischer Natur und HV-Steigerung. Anorganische/organische Stoffe werden mit entfernt. Technologische Anforderungen hoch, großtechnische Realisierung schwierig.
Thermomechanische Entwässerung
Kombinierte Wirkung von Temperatur und mechanischer Kraft. Feuchte wird flüssig extrahiert. Untersuchungen in Deutschland, Australien, China. Gute Trocknung mit Feuchtereduktion > 60 %. Selbstentzündungstendenz und hygroskopisches Verhalten sinken. Technische Anforderungen: < 200 °C, < 2 bar – gut realisierbar. Anorganische Stoffe werden mit der Feuchte mit entfernt.
Mechanisch-thermische Expression (MTE)
Kombination aus mechanischer Expression und thermischer Entwässerung. Milde Wärme und mechanische Kompression. Für substanziellen Nutzen muss Braunkohle über normalen Siedepunkt von Wasser erhitzt werden, aber niedrig genug, um signifikante Organikfreisetzung in Produktwasser zu vermeiden. 10–60 % des Anfangswassers werden im Kompressionsstadium entfernt. Kompressiver Druck ist Hauptfaktor für Wassermenge.
Mechanische Entwässerung erfolgt unter Gegendruck zur Verhinderung von Verdampfung – Wasserentfernung rein mechanisch. Weitere Feuchtereduktion durch Blitzeverdampfung beim Exponieren der verarbeiteten Kohle an atmosphärische Bedingungen.
MTE entfernt maximal ~75 % der ursprünglichen Feuchte. Nachteile: (i) Kohlevormahlung nötig, (ii) reines Produktwasser erforderlich, (iii) zeitaufwändig, (iv) hohe Investitions- und Betriebskosten.
Elektromagnetische Mühle
Trocknung in elektromagnetischer Mühle = thermomechanische Braunkohletrocknung. Kohle wird mit Dampf bei 150–200 °C und 5–16 bar erhitzt, dann in Hydraulikpresse komprimiert zum Auspressen des Wassers.
Ferromagnetische Mahlkörper mit sehr geringem Gewicht → sehr niedriger Energieverbrauch. Mahlkörper folgen Magnetfeldänderungen, erreichen hohe kinetische Energie. Zur Produktivitätssteigerung oder feinerer Korngröße kann Mehrsektionenstruktur (parallel/seriell) eingeführt werden.
Vorteile: (i) sehr kurze Trocknungszeit (~30 s), (ii) niedriger Energieverbrauch, (iii) Wasserentfernung bis ~75 % des ursprünglichen Wassergehalts.
Trocknung im Wirbelschichtbett
Direkter Kontakt Kohle-Trocknungsmedium, Kohlepartikel in Schwebe. Fluidisierungsmedium: Heißluft, heißes Rauchgas, überhitzter Dampf. Einbaubarer Wärmetauscher kann zusätzliche Trocknungswärme liefern.
Merkmale: (i) hohe Trocknungsrate, (ii) kompakte Struktur, (iii) gut skalierbar. Einbauwärmetauscher liefert Hauptwärme, verringert Fluidisierungsmediumstrom, verkleinert Trockner, senkt Lüfterenergie. Bei Wasserdampf als Medium: Vermeidung von Selbstentzündung, hoher Stoffübergang. Fluidisierungsmedium und Heißfluid im Einbauwärmetauscher aus Kessel/Turbine entnehmbar – einfache Integration in Stromerzeugung.
WTA-Technologie (Wirbelschicht-Trocknungs-Anlage)
Entwickelt von RWE Power AG. Wirbelschichttrocknung mit interner Abwärmenutzung. Abb. 2 zeigt schematischen Prozessüberblick.
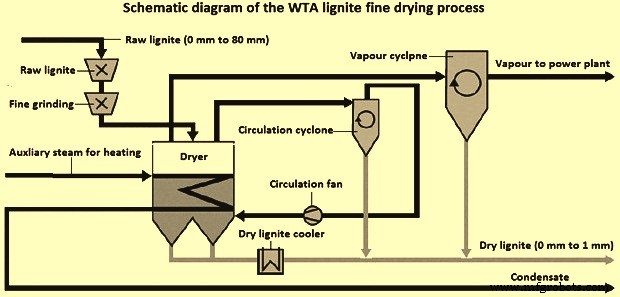
Rohkohle wird in zwei direkt hintereinander geschalteten Hammerbrechern auf < 2 mm zerkleinert. Nach Mahleintrag in Wirbelschichtbett, Fluidisierungsmedium = Prozessdampf. Wasserverdunstung bei 110 °C unter geringem Überdruck über integrierte, dampfbeheizte Wärmetauscher. Verweilzeit 60–90 Min.
Getrocknete Kohle wird vom Begleitdampf erst im Zyklon, dann im Elektrofilter getrennt. Zyklonausgangsdampf = Fluidisierungsdampf; Elektrofilterausgangsdampf = Atmosphäre. Grobentnahme am Bettenboden wird nach Zwischenkühler mit Zyklon-/Elektrofilterkohle vermischt.
Trocknungswärme über externen Dampf (meist Turbinendampf), Wärmeübergang in im Bett verrohrten Rohrbündeln. Trocknung im Wirbelschichtbett reduziert Korngröße weiter: trockene Kohle typisch < 1 mm (ca. 9 % > 1 mm), Feuchte ~12 %. Durch Betttemperatursteuerung einstellbar und konstant haltbar. WTA-Technologie wichtiges Element zur CO₂-Reduktion in braunkohlebasierter Stromerzeugung.
Aktuell im 1.000-MW-Kraftwerk Niederaußem im Betrieb: 210 t/h Rohkohle, 100 t/h Verdunstung, größte Braunkohletrocknungsanlage weltweit, 110 t/h trockene Braunkohle.
Hauptvorteile WTA: (i) hohe Energieeffizienz durch Niedertemperaturtrocknung und energetische Dampfnutzung (Kondensation oder mechanische Verdichtung), (ii) sehr sicher durch inerte Atmosphäre (Vermeidung explosiver Kohlenstaub-Luft-Gemische), (iii) kompakte Bauweise durch integriertes Feinmahlsystem (und ggf. Sekundärmahlung), (iv) energetische Dampfnutzung vermeidet signifikante Dampf-/Staubemissionen; Kondensat als Wasserquelle nutzbar.
Kombiniertes Mahl- und Trocknungsverfahren
Braunkohle wird vor Nutzung meist gemahlen. Mahlwärme reduziert Feuchte erheblich bei gleichzeitiger Korngrößenreduktion. Kommerzielles Gerät zur Kombination: KDS (Kinetic Disintegration System) Micronex Mahlertrockner. Hochvolumenmahler mahlt und trocknet in Einzelschritt ohne externe Wärmezufuhr. Mechanismus: teils thermisch, teils mechanische Entwässerung. KDS-Technologie nutzt signifikant weniger Gesamtenergie (70 %) als konventionelle kombinierte Trocknung und Mahlung.
Lösungsmittelextraktions-Entwässerung
Basiert auf variierender Wasserlöslichkeit in unpolarem Lösungsmittel. Übliche Lösungsmittel: Dimethylether (DME), überkritisches CO₂, Toluol, Anisol. Reduziert Selbstentzündungstendenz. Bei manchen Lösungsmitteln (z. B. DME) niedrige technologische Anforderungen und Energieverbrauch. Organisches Lösungsmittel erhöht Feuchteextraktionskosten. Trocknungsrate gering. Großtechnische Realisierung schwierig.
Pristine-M-Verfahren
Entwickelt von Clean Coal Technologies, Inc. (CCTI). Umwandlung von Rohkohle in saubereren, effizienteren Brennstoff. Für Kohlen mit hohem Feuchtegehalt (30–60 %). Nutzt einzigartiges Konzept „Vapour Phase Deposition“.
CCTI adressiert drei Kernherausforderungen: (i) Produkt ohne Feuchterückabsorption, (ii) niedrige Friabilität für sicheren Transport bei minimaler Selbstentzündungsgefahr, (iii) kostengünstig, wirtschaftlich. Keine Rohkohlepulverisierung nötig. Rohkohle fast ohne Degradation → keine Brikettierung/Pelletierung erforderlich.
Kontinuierlicher Prozess mit drei Komponenten: (1) Devolatisierer erzeugt Prozesswärmegaase und stabilisiert trockene Kohle. Typisch < 7 % der Zufuhrkohle werden devolatilisiert. Parameter optimiert für gerade ausreichende flüchtige Gase. Flüssige Nebenprodukte unerwünscht. Exzess devolatisierte Kohle wird am Prozessende mit trockener, stabilisierter Kohle vermischt – kein Verlust.
(2) Carrier-Design-Trockner. Trocknung bei ~120 °C, ausreichend für inhärente Feuchteentfernung (z. B. auf 15 %, 10 %, 5 %) – Funktion von Verweilzeit, Betttiefe, Temperatur. Manche Kohlen neigen bei starker Trocknung zu Feinstzerfall → Feuchtereduktion begrenzen oder Brikettierung nötig. Prozess entfernt Feinstaub an verschiedenen Stufen, stellt für Verbrennung (Prozesswärme) bereit. Wenig Feinstaub in Phase 3 agglomeriert/härtet an Oberfläche der trockenen, stabilisierten Kohle.
(3) Stabilisierungs-/Vapour Phase Deposition-Phase: Flüchtige Stoffe werden in Poren absorbiert, aus denen Feuchte entfernt wurde. Stabilisierungsparameter basieren auf chemischem Profil der Zufuhrkohle.
Pristine-M macht Kohle impermeabel. Strukturelle Integrität bleibt, Heizwert kann über reine Feuchterentfernung hinaus gesteigert werden. Hardgrove Grindability Index (HGI) des Produkts = Zufuhrkohle.
Modularer Aufbau. Kommerzielles Modul für 30 t/h Zufuhr (50 % Feuchte) produziert ~160.000 t/a trockene Kohle. 1 Mio. t/a Anlage = 6 Module. Kontinuierlich, Verweilzeit ~15 Min. (abhängig von Feuchtereduktion und inhärenter Feuchte). Betriebsdruck 1 atm.
Herstellungsprozess
- Günstiger Raspberry Pi Bodenfeuchtesensor für smarte Bewässerung
- Entwicklung und Kerntechnologien des 3D-Drucks erforschen
- Schlüsseltechnologien, die die Industry-4.0-Revolution antreiben
- Zuverlässiger DIY-Bodenfeuchtesensor mit Arduino UNO
- Kohlevergasung: Umwandlung von Kohle in reines Synthesegas
- Optimierung der Hochofeneffizienz durch Pulverkohleinspritzung
- Fortschrittliche Technologien zur Steigerung der Effizienz beim Eisenerzsintern
- Fortschrittliche Technologien zur Optimierung der Kokerei in Byprodukt-Koksofenbatterien
- Optimierung der Koksproduktion in Nebenprodukt-Koksofenbatterien
- Wie aufstrebende Technologien Industrie 4.0 formen