



Warmbandwalzen & Vermeidung gängiger Fehler
Warmbandwalzen und Bandfehler
Das Walzen ist eine der wichtigsten industriellen Metallumformoperationen. Warmwalzen wird zum Walzen von Stahlbrammen zu Warmbändern in Warmbandstraßen eingesetzt. Wie bei jedem anderen Warmwalzvorgang ist das Warmbandwalzen auch eine plastische Verformung des Brammenmaterials durch Druckkraft, die durch ein Walzenpaar ausgeübt wird. Der Querschnitt der Bramme wird durch den Warmwalzprozess verringert. Das Material wird zwischen einem Walzenpaar gequetscht, woraufhin die Dicke abnimmt und die Länge zunimmt. Warmbandwalzen erfolgt bei hoher Temperatur wegen der Anforderung großer Umformungen. Warmwalzen ergibt ein spannungsfreies Band. Normalerweise wird Oxidschuppenbildung beim Warmwalzen begleitet, wodurch die Maßgenauigkeit schlechter ist als bei kaltgewalzten Bändern.
Für das Warmbandwalzen werden die Brammen zunächst auf 1100 °C bis 1300 °C erhitzt. Die Temperatur im letzten Gerüst der Warmbandstraße variiert von 700 °C bis 900 °C. Sie muss immer über der oberen kritischen Temperatur liegen, um gleichmäßige, gleichachsige Ferritkörner zu erzeugen.
Das Ziel beim Warmbandwalzen ist die Verringerung der Brammendicke bei Zunahme der Länge und mit sehr geringer Zunahme der Breite. Das Material in der Bandmitte ist in Querrichtung des Bandes eingeschränkt, und die Einschränkungen der unbehandelten Schultern des Materials auf jeder Seite der Walzen verhindern die Streckung des Bandes in Breitenrichtung. Dieser Zustand wird als ebene Dehnung bezeichnet. Das Material wird daher länger und nicht breiter.
Grundlegende Konzepte, die beim Warmbandwalzen gelten, sind: (i) der Kontaktbogen zwischen den Walzen und dem gewalzten Material ist Teil eines Kreises, (ii) der Reibungskoeffizient ist theoretisch konstant, variiert in der Realität jedoch entlang des Kontaktbogens, (iii) das gewalzte Material wird als plastisch verformend während des Walzens betrachtet, (iv) das Volumen des Materials ist vor und nach dem Walzen konstant (in der Praxis kann das Volumen durch Porenschluss leicht abnehmen), (v) die Walzengeschwindigkeit wird als konstant angenommen, (vi) das Material streckt sich nur in Walzrichtung und nicht in Breitenrichtung, und (vii) der Querschnitt normal zur Walzrichtung wird nicht verzerrt.
Hauptvariablen beim Walzen
Die Hauptvariablen beim Walzen, die den Walzprozess beeinflussen, sind: (i) Walzendurchmesser, (ii) Umformwiderstand des Materials, beeinflusst durch Metallurgie, Temperatur und Dehnrate, (iii) Fließspannung des Materials, (iv) Reibung zwischen Walzen und gewalztem Material, und (v) Vorhandensein von Vor- und/oder Rückspannung in der Bandebene.
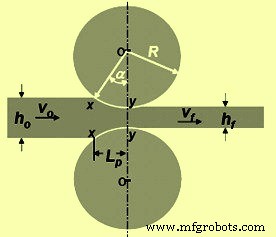
Kräfte und geometrische Beziehungen beim Warmbandwalzen sind in Abb. 1 dargestellt. Das zu walzende Material mit Dicke "h₀" tritt in die Walzen an der Eintrittsebene x-x mit Geschwindigkeit "v₀" ein. Es passiert den Walzspalt und verlässt die Austragsebene y-y mit verringerter Dicke "h_f" und erhöhter Geschwindigkeit "v_f". Da es keine Breitenzunahme gibt, wird die vertikale Kompression des Metalls in eine Streckung in Walzrichtung umgesetzt. Da sich das Metallvolumen an einem gegebenen Punkt pro Zeiteinheit während des gesamten Prozesses nicht ändert, gilt: b·h₀·v₀ = b·h·v = b·h_f·v_f, wobei "b" die Bandbreite, "v" die Geschwindigkeit bei beliebiger Dicke und "h" die Zwischengröße zwischen "h₀" und "h_f" ist.
Aus b·h₀·v₀ = b·h_f·v_f und wenn b₀ = b_f folgt h₀·L₀/t = h_f·L_f/t, dann h₀·v₀ = h_f·v_f, was bedeutet, dass v₀/v_f = h_f/h₀. Das bedeutet, dass wenn h₀ > h_f, dann v₀ < v_f. Daher nimmt die Bandgeschwindigkeit stetig vom Eintritt zum Austritt zu, sodass ein vertikales Element im Band unverzerrt bleibt.
An nur einem Punkt entlang der Kontaktfläche zwischen Walze und Band wirken zwei Kräfte auf das Material: (i) eine radiale Kraft Pᵣ und (ii) eine tangentiale Reibungskraft F. Zwischen der Eintrittsebene (x-x) und dem Neutralpunkt bewegt sich das Band langsamer als die Walzenoberfläche, und die tangentiale Reibungskraft F wirkt in Richtung (Abb. 2), um das Metall in die Walze zu ziehen. Auf der Austragsseite (y-y) des Neutralpunkts bewegt sich das Band schneller als die Walzenoberfläche. Die Richtung der Reibungskraft kehrt sich dann um und wirkt der Abfuhr des Bandes von den Walzen entgegen.
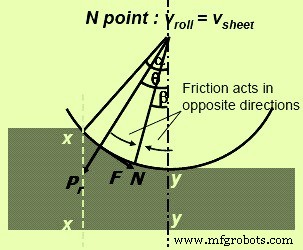
Pᵣ ist die radiale Kraft mit einer vertikalen Komponente P (Walzkraft – die Last, mit der die Walzen gegen das Material drücken). Der spezifische Walzendruck p ist die Walzkraft geteilt durch die Kontaktfläche und kann durch die Gleichung p = P/(b·Lₚ) gegeben werden, wobei b die Bandbreite und Lₚ die projizierte Länge des Kontaktbogens ist.
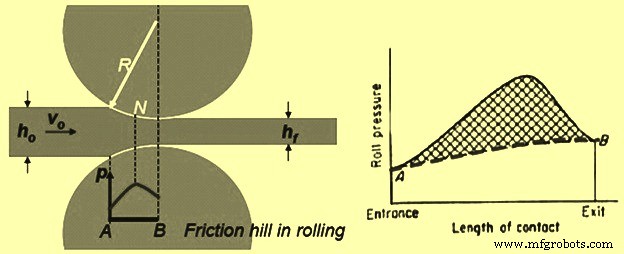
Die Verteilung des Walzendrucks (Abb. 3) entlang des Kontaktbogens zeigt, dass der Druck auf ein Maximum am Neutralpunkt ansteigt und dann abfällt. Die Druckverteilung kommt nicht zu einem scharfen Gipfel am Neutralpunkt, was darauf hindeutet, dass der Neutralpunkt nicht wirklich eine Linie auf der Walzenoberfläche ist, sondern ein Bereich. Die Fläche unter der Kurve ist proportional zur Walzkraft, und der schattierte Bereich stellt die Kraft dar, die erforderlich ist, um die Reibungskräfte zwischen Walze und Band zu überwinden. Die Fläche unter der gestrichelten Linie AB stellt die Kraft dar, die erforderlich ist, um das Metall in ebener homogener Kompression zu verformen.
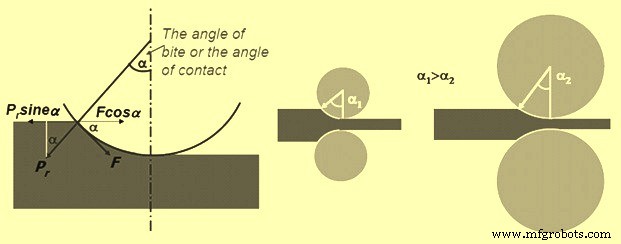
Die Walzspaltbedingung (Roll bite condition) ist die Bedingung, die bestimmt, ob das zu walzende Material in den Walzenspalt eintreten kann (Abb. 4). Damit dies geschieht, muss die Komponente der Reibungskraft gleich oder größer als die horizontale Komponente der Normalkraft sein (Abb. 4). Das heißt: F·cos α ≥ Pᵣ·sin α, wobei α der Einwinkel und Pᵣ die radiale Kraft ist. Also F/Pᵣ ≥ sin α/cos α ≥ tan α. Da F = μ·Pᵣ, wobei F die tangentiale Reibungskraft und μ der Reibungskoeffizient ist. Also μ = tan α. Wenn tan α > μ, kann das Material nicht durch die Walzen gezogen werden, und wenn μ = 0, kann kein Walzen stattfinden. Daher findet freies Einziehen statt, wenn μ > tan α. Zur Erhöhung der effektiven Werte von μ werden z. B. die Walzen parallel zur Walzenachse genutet oder große Walzendurchmesser verwendet, um tan α zu verringern, oder wenn der Walzendurchmesser festgelegt ist, wird die Dicke des zu walzenden Materials verringert.
Im Fall einer reibungsfreien Situation wird die Walzkraft (P) durch den Walzendruck (p) mal die Kontaktfläche zwischen Metall und Walzen (b·Lₚ) gegeben. (P = p·b·Lₚ), wobei der Walzendruck (p) die Fließspannung in ebener Dehnung ist, wenn es keine Breitenänderung (b) des Blechs gibt. In der praktischen Situation gibt es jedoch Reibung. Reibungskraft ist notwendig, um das Material in die Walzen zu ziehen und ist für einen großen Teil der Walzkraft verantwortlich. Hohe Reibung führt zu hoher Walzkraft, steilem Reibungshügel und großer Neigung zu Randrissen. Die Reibung variiert von Punkt zu Punkt entlang des Kontaktbogens der Walze. Es ist jedoch sehr schwierig, diese Variation von μ zu messen, weshalb alle Walztheorien gezwungen sind, einen konstanten Reibungskoeffizienten anzunehmen. Beim Warmwalzen des Bandes liegt μ bei ca. 0,2 bis hin zu klebenden Bedingungen.
Die Walzkraft nimmt mit zunehmendem Walzenradius oder zunehmender Dickenreduktion des Bandes zu. Die Walzkraft steigt mit Verringerung der Banddicke oder Erhöhung des Walzendurchmessers. Unter einer gewissen minimalen Banddicke (unter einer kritischen Verdünnung) steigt die Walzkraft auf sehr hohe Werte, weil der Widerstand des Bandes auf sehr hohe Werte ansteigt. Als Ergebnis kann es nicht möglich sein, das Band zu walzen. Stattdessen wird das Band einfach zwischen den Walzen hindurchgeschoben, ohne nennenswerte Dickenverringerung. Um dünne Bänder zu walzen, ist es notwendig, Walzen mit kleinerem Durchmesser zu verwenden, die von großen Walzen unterstützt werden. Da die Länge des Kontaktbogens mit dem Walzenradius abnimmt, nimmt der Reibungskoeffizient zu, und die Walzkraft nimmt ebenfalls zu.
Wenn die beim Walzen erzeugten hohen Kräfte über die Walzen auf das zu walzende Material übertragen werden, gibt es zwei Hauptarten elastischer Verformungen: (i) die Walzen neigen dazu, sich entlang ihrer Länge zu biegen, weil das Material sie auseinanderzudrücken sucht, während sie an ihren Enden gehalten werden, was zu Dickenänderungen führt, (ii) die Walzen verflachen im Bereich, wo sie das Band berühren, was zu einer Erhöhung des Krümmungsradius führt, was als Walzenverflachung bekannt ist.
Unter hohen Walzkräften verflachen und biegen sich die Walzen, und die gesamte Walzstraße wird elastisch verformt. Der Walzstraßenfederweg (Mill spring) bewirkt, dass die Dicke des aus dem Walzwerk austretenden Bandes größer ist als der unter Lastfreiheit eingestellte Walzspalt. Präzises Dickenwalzen erfordert die elastische Konstante der Walzstraße. Kalibrierkurven sind erforderlich. Die elastischen Konstanten liegen üblicherweise im Bereich von 1 GN/m bis 3 GN/m für spindelbelastete Walzwerke und ca. 4 GN/m für hydraulisch belastete Walzwerke.
Durch die Walzkraft werden die Walzen abgelenkt und biegen sich, was zu größerer Dicke in der Mitte des gewalzten Blechs und dünneren Rändern führt. Dieser Fehler wird als Wölbung (Crown) und Krümmung (Camber) bezeichnet. Um dies zu vermeiden, erhalten die Walzen eine leichte Krümmung auf der Oberfläche durch Schleifen, sodass die Mitte der Walzen einen größeren Durchmesser hat als die Ränder. Dies wird als Walzenwölbung (Cambering of rolls) bezeichnet. Die gewölbten Walzen erzeugen beim Biegen während des Walzens flache Bänder. Beim Bandwalzen wird normalerweise eine Wölbung von 0,5 mm am Walzendurchmesser vorgesehen. Auch während des Warmwalzens heizen sich die Walzen auf und wölben sich in der Mitte, was eine Walzenwölbung verursacht. Dies ist auf die Temperaturdifferenz zwischen Rändern und Mitte der Walzen zurückzuführen. Die Walzenwölbung muss während des Walzens variiert werden, um sowohl die thermischen Effekte als auch die Walzenablenkung zu berücksichtigen. Dies vermeidet auch ungleichmäßigen Walzenverschleiß (Walzen verschleißen mehr an den Rändern als in der Mitte).
Die Walzenwölbung kann variiert werden durch: (i) Biegen der Arbeitswalzen durch Anlegen externer Kraft, (ii) seitliches Verschieben der Arbeitswalzen bezüglich der Bandmittellinie, (iii) Verwendung von Profilwalzen (Walzen mit Profilen), und (iv) Drehen der Achse der Arbeitswalze bezüglich der Achse der Stützwalze in der horizontalen Ebene (führt zu Ablenkung der Arbeitswalzenenden, erzeugt Wölbung).
Walzenverflachung tritt auf, wenn der Krümmungsradius der Walzen durch den Walzendruck zunimmt, was eine elastische Verformung der Walzen verursacht. Dies ist als Walzenverflachung bekannt. Walzenverflachung führt zu einer Vergrößerung der Kontaktlänge und damit zu einer Erhöhung der Walzkraft.
Es wurde bereits erwähnt, dass die Walzkraft vom Walzendurchmesser abhängt. Je größer der Walzendurchmesser, desto höher die Walzkraft. Ebenso erfordern kleinere Reduktionen geringere Walzkraft. Um die Walzkraft zu reduzieren, besteht die Notwendigkeit, den Walzendurchmesser zu verringern oder die Reibung zu reduzieren. Eine weitere Methode zur Reduzierung der Walzkraft ist die Anlegung einer kleinen Zugkraft auf das Band. Die Anwendung von Zugkraft in Längsrichtung verringert die Druckfließspannung des Materials in Querrichtung. Dies ist aus dem Tresca-Fließkriterium ersichtlich. Beim Walzen wird Zugkraft in Längsrichtung am Eintrittsabschnitt durch einen Zuführer oder Abwickler mit Bremssystem angelegt. Vorwärtsspannung wird am Austragsabschnitt durch den Aufwickler durch Drehmomentsteuerung angelegt.
Das Walzmoment kann aus der Walzkraft geschätzt werden. Das Moment ist gleich Kraft mal dem Radius, an dem die Kraft wirkt. Das gesamte Walzmoment besteht aus dem Walzmoment plus dem Moment zum Überwinden der Reibung in den Walzenlagern plus Moment an der Motorwelle plus Moment zum Überwinden der Reibung im Getriebesystem. Die Walzleistung wird aufgebracht, um das Werkstück zu verformen, Reibung in rotierenden Teilen zu überwinden usw.
Wenn eine ausreichend hohe Rückspannung angelegt wird, bewegt sich der Neutralpunkt in Richtung Walzenaustritt. Das bedeutet, dass sich die Walzen schneller bewegen als das Material. Wenn Vorwärtsspannung verwendet wird, bewegt sich der Neutralpunkt in Richtung Walzeneintritt. Normalerweise ist die Rückspannung fast doppelt so effektiv bei der Reduzierung der Walzkraft wie die Vorwärtsspannung.
Spread (Breitenausdehnung) bezieht sich auf die Zunahme der Breite gewalzter Bänder mit niedrigem Breite-zu-Dicke-Verhältnis – z. B. quadratische Querschnittsbänder. Verringerung der Reibung, Erhöhung des Walzenradius-zu-Banddicke-Verhältnisses und Verwendung breiterer Bänder können den Spread verringern. Ein Paar Vertikalwalzen, sogenannte Kantwalzen (Edger rolls), kann verwendet werden, um den Spread zu reduzieren.
Die Kontrolle der Banddicke und des Querschnitts ist eine echte Herausforderung in einem Warmbandwalzwerk. Um die Dicke des gewalzten Bandes kontinuierlich zu überwachen, werden Röntgen- oder Gammastrahlsensoren verwendet. Präzise Kontrolle der Dicke des gewalzten Bandes kann durch Einstellung des Walzenspalts erfolgen. Die Dickenkontrolle in Warmbandwalzwerken wird durch Messung der Banddicke mit Röntgenmessgerät und Einstellung der Bandspannung mit Rückführregelsystem erreicht.
Während des Warmbandwalzens wird das Warmband aufgewickelt, um seine durch Dickenverringerung zunehmende Länge zu handhaben. Weiter ist es wichtig, die Komplikation der Steuerung von Bändern mit unterschiedlichen Geschwindigkeiten aufgrund unterschiedlicher Dicken zu reduzieren, da der dünnere Abschnitt während seines Walzens im Warmbandwalzwerk schneller läuft.
Walzfehler
Das Problem der Oberflächenqualität warmgewalzter Bänder gehört zu den grundlegenden Prioritäten des Produktionsprozesses. Jede Unvollkommenheit des Materials kann Fehler oder Qualitätsminderung des Endprodukts verursachen. Mögliche Quellen für Oberflächenfehler warmgewalzter Bänder können an verschiedenen Schritten im Herstellungsprozess liegen, wie: (i) Produktion und Gießen von Flüssigstahl, (ii) Aufheizen der Brammen, und (iii) Walzen der heißen Brammen. Zu den problematischsten Oberflächenfehlern gehören die Initiatoren von Oberflächenfehlern, die während der Produktion und dem Gießen von Flüssigstahl entstehen: (i) Einschlüsse, (ii) Lunker, (iii) Schorf, (iv) Aluminiumoxidlinien, (v) Löcher, und (vi) Längs-, Quer- und Randrisse. Der Zustand des Aufheizens der Brammen im Aufheizofen und der Warmwalzprozess stellen weitere Entstehung und Entwicklung von Fehlern dar. Der technologische Betrieb des Erhitzens und Walzens kann auch spezifische Oberflächenfehler erzeugen wie Schalenoberfläche, thermische Risse, Hangnägel, Schlieren, Zunder, Walzenquetschen, Kratzer und andere Fehler. Die Anreicherung von Fehlern im Material während des technologischen Betriebs verursacht eine Abnahme der mechanischen Eigenschaften, und die bruchografische Analyse offenbart einen weiteren Degradationsmechanismus im Material.
Fehler aus dem Gussbrammen vor dem Walzen
- Einige Fehler wie Porosität, Hohlräume, Lunker, die im Gussbrammen auftreten, werden während des Walzprozesses geschlossen.
- Längliche Reihen nicht-metallischer Einschlüsse oder Perlitbänderung stehen in Zusammenhang mit Schmelz- und Erstarrungspraxis. In schweren Fällen können diese Fehler zu Laminierung führen, was die Festigkeit in Dickenrichtung drastisch verringert.
Fehler, die während des Walzens entstehen
Es gibt zwei Aspekte des Problems der Bandform: (i) gleichmäßige Dicke über die Breite und Dicke, die mit modernen Dickenregelsystemen präzise kontrolliert werden kann, und (ii) Flachheit, die schwer genau zu messen ist.
Formprobleme sind am größten beim Walzen dünner Bänder, da Bruchteilfehler im Walzspaltprofil mit abnehmender Dicke zunehmen und größere innere Spannungen erzeugen. Dünne Bänder sind auch weniger widerstandsfähig gegen Knicken. Leichte Formprobleme können durch Strecken und Richten des Bandes unter Spannung oder durch Biegebiegen des Bandes in einem Walzenrichtgerät korrigiert werden.
Walzstraßenfederweg (Mill spring) ist ein Fehler, bei dem das gewalzte Band dicker ist als die geforderte Dicke, da sich die Walzen durch hohe Walzkräfte durchbiegen. Elastische Verformung der Walzstraße findet während des Walzens statt. Walzstraßenfederweg kann vermieden werden, wenn steifere Walzen verwendet werden, d. h. das Walzenmaterial hat hohe Steifigkeit oder elastische Konstante. Normalerweise liegt die elastische Konstante für Walzwerke im Bereich von 1 bis 4 GN/m.
Elastische Verformung der Walzen kann zu ungleichmäßiger Banddicke quer führen. Das Walzenmaterial muss einen hohen Elastizitätsmodul haben, um die Walzenverformung zu reduzieren. Für die Herstellung sehr dünner Bänder werden kleine Walzendurchmesser verwendet. Diese werden mit größeren Walzen unterstützt. Im Allgemeinen ist die minimal erreichbare Dicke gewalzter Bänder direkt proportional zum Walzenradius, Reibung und Fließspannung.
Walzenverflachung erhöht den Walzendruck und führt schließlich dazu, dass sich die Walzen leichter verformen als das zu walzende Material.
Die Flachheit gewalzter Bänder hängt von der Walzenablenkung ab. Bänder werden wellig, wenn Walzenablenkung auftritt.
Der Walzenspalt muss vollkommen parallel sein, um Bänder mit gleicher Dicke an beiden Enden zu erzeugen. Die Walzgeschwindigkeit ist sehr empfindlich gegenüber Flachheit. Ein Unterschied in der Dehnung von einem Teil in 10.000 zwischen verschiedenen Stellen im Band kann Welligkeit verursachen.
Wenn die Walzen elastisch abgelenkt sind, werden die gewalzten Bänder an den Rändern dünner, während die Dicke in der Mitte höher ist. Ebenso führen abgelenkte Walzen zu längeren Rändern als der Mitte. Die Bandränder dehnen sich mehr als die Mitte. Aufgrund der Kontinuität des Bandes kann gesagt werden, dass die Mitte Zugspannungen ausgesetzt ist, während die Ränder Druckspannungen ausgesetzt sind. Dies führt zu Welligkeit an den Rändern. Entlang der Mitte entstehen Reißverschlussrisse (zipper cracks) aufgrund hoher Zugspannungen dort.
Walzenwölbung kann solche Fehler verhindern. Allerdings funktioniert eine Wölbung nur für eine bestimmte Walzkraft. Um die Walzenablenkung für einen Bereich von Walzbedingungen zu korrigieren, werden Hydraulikzylinder verwendet, die die elastische Verformung der Walzen bedarfsgerecht steuern.
Wenn die Walzen übermäßige Konvexität haben, hat die Mitte des Bandmaterials mehr Dehnung als die Ränder. Dies führt zu einem Fehler, der als Mittelwulst (Centre buckle) bezeichnet wird.
Mögliche Auswirkungen bei Walzen mit unzureichender Wölbung: dickere Mitte bedeutet, die Ränder werden plastisch mehr gedehnt als die Mitte, normalerweise als lange Ränder bezeichnet. Dies induziert das Eigenspannungsmuster von Druck an den Rändern und Zug entlang der Mittellinie. Dies kann Mittellinienrisse, Verzug, Randfalten oder Krepppapier-Effekt oder wellige Ränder verursachen.
Mögliche Auswirkungen bei übermäßig gewölbten Walzen: dickere Ränder als die Mitte bedeutet, die Mitte wird plastisch mehr gedehnt als die Ränder, was zu lateraler Spreizung führt. Das Eigenspannungsmuster ist nun Druck in der Mittellinie und Zug an den Rändern. Dies kann Randrisse, Mittellinienspaltung und Mittellinienfalten verursachen.
Dünne Bänder sind empfindlicher gegenüber Walzenspaltfehlern, was zu größeren Fehlern führt. Dünne Bänder neigen eher zu Welligkeit oder Wulstbildung. Diese Fehler werden durch Walzenrichten oder Strecken unter Spannung korrigiert. Strecken erfolgt zwischen den Walzenrichtwalzen.
Während des Walzens hat das Band die Tendenz, sich in lateraler Richtung zu verformen. Die Reibung ist in der Mitte hoch. Daher ist der Spread in der Mitte am geringsten. Dies führt zu einer Rundung der Bandenden. Die Bandränder unterliegen Zugverformung. Dies führt zu Randrissen. Wenn die Mitte des Bandes stark eingeschränkt ist und übermäßigen Zugspannungen ausgesetzt ist, kann Mittenspaltung (centre split) auftreten.
Inhomogene Materialverformung über die Dicke führt zu hohen sekundären Zugspannungen an den Rändern. Dies führt zu Randrissen. Sekundäre Zugspannungen entstehen durch die Wölbung der freien Oberfläche. Randrisse können durch Verwendung von Kantwalzen vermieden werden.
Kantenfehler (Edging defect) werden durch inhomogene Verformung in Dickenrichtung verursacht. Wenn nur die Oberfläche des zu walzenden Materials verformt wird (wie bei leichter Reduktion auf einer dicken Bramme), sind die Ränder konkav. Das überstehende Material wird im nachfolgenden Walzschritt nicht komprimiert, was diesen Bereich unter Zugspannung setzt und zu Randrissen führt. Dies wurde beim initialen Abbau des Warmwalzens beobachtet, wenn h/Lₚ > 2. Bei starker Reduktion neigt die Mitte dazu, sich lateral mehr auszudehnen als die Oberfläche, um gefäßförmige Ränder (barreled edges) zu erzeugen. Dies verursacht sekundäre Zugspannungen durch Auswölbung, die anfällig für Randrisse sind.
Durch inhomogenen Materialfluss über die Banddicke tritt ein weiterer Fehler auf. Dieser Fehler wird als Alligatoring (Alligatorhaut) bezeichnet. Dies liegt daran, dass die Oberfläche Zugverformung und die Mitte Druckverformung unterliegt. Dies ist darauf zurückzuführen, dass größere Spreizung des Materials in der Mitte auftritt. Alligatoring tritt auf, wenn die laterale Spreizung in der Mitte größer ist als an der Oberfläche (Oberfläche in Zug, Mitte in Druck) und bei Vorhandensein metallurgischer Schwäche entlang der Mittellinie.
Oberflächenfehler treten beim Walzen leichter auf aufgrund des hohen Oberflächen-zu-Volumen-Verhältnisses. Schleifen, Absplittern oder Entzundern von Fehlern auf der Oberfläche von Gussbrammen sind normalerweise vor dem Walzen erforderlich. Überlappungen (Laps) durch Fehlpositionierung der Walzen können unerwünschte Formen verursachen. Schuppen oder Abkühlrisse an den Rändern führen zu verringerter Duktilität beim Warmwalzen von grobkörnigen Brammen. Kratzer können durch Werkzeuge und Handhabung entstehen. Eine Dickenvariation ist auf Walzenablenkung oder Walzgeschwindigkeit zurückzuführen.
Herstellungsprozess
- Dünnbrammen-Gießen und -Walzen: Effizienzsteigerung in der Flachstahlproduktion
- Moderne Warmbreitbandwalzwerke: Schlüsseltechnologien für Hochleistungs-Stahlproduktion
- Optimierung der Heißwinderzeugung mit regenerativen Windheizern
- Universelle Träger (I/H-Profile): Design, Walzen und Anwendungen
- Warmbreitbandwalzwerk: Vom Wiedererhitzen bis zum Wickeln
- Walzwerke verstehen: Typen, Prozesse & Anwendungen
- Gussfehler: Arten, Ursachen und bewährte Gegenmaßnahmen
- Häufige Schweißfehler: Ursachen, Erkennung und wirksame Gegenmaßnahmen
- Walzwerke erklärt: Typen und häufige Metallfehler
- Warm- vs. Kaltwalzen: Metallumformprozesse verstehen