



CNC-Bearbeitung von Dünnwandteilen optimieren: Bewährte Techniken und Lösungen
Probleme bei der CNC-Bearbeitung von Dünnwandteilen
(1) Probleme im Bearbeitungsprozess
Bei der CNC-Bearbeitung von Dünnwandteilen darf die Wandstärke des gesamten Bauteils 1 mm nicht überschreiten. Obwohl die Gesamtstruktur dieser Teile relativ kompakt ist, weisen sie eine geringe Steifigkeit auf, und ihre Festigkeit reicht oft nicht für die tatsächlichen Produktionsanforderungen aus. In der Praxis wird der Bearbeitungserfolg häufig durch die Materialeigenschaften selbst beeinträchtigt, sodass die Konstruktionsvorgaben nicht eingehalten werden können. Daher ist eine Nachbearbeitung durch Prozessoptimierung erforderlich, um die gewünschte Bearbeitungsqualität zu sichern.
(2) Probleme bei der Bearbeitungsmethode
Beim Spannen der Werkstücke muss auf Basis einer sicheren Fixierung eine effektive Justierung und Optimierung erfolgen. Die Steuerung und Optimierung der Drehmatrix sollte so umfassend wie möglich gestaltet werden. Da die Spannvorrichtung selbst von der Spindel beeinflusst wird, muss sichergestellt sein, dass der gesamte Schwerpunkt auf der Spindelspitze konzentriert ist, um eine effektive Entwicklung jedes Arbeitsschritts zu gewährleisten. Eine wirksame Kontrolle der Spann- und Einspanntiefe entsprechend dem aktuellen Teilezustand stellt sicher, dass die Gesamtlänge den Konstruktionsanforderungen entspricht. Gleichzeitig müssen Festigkeit und Härte der Spannbacken den aktuellen Erfordernissen genügen, um Beschädigungen zu minimieren und den langfristigen Betrieb zu sichern. In der Praxis konzentriert sich die Werkzeugsteuerung jedoch hauptsächlich auf das CNC-Fräsen und -Drehen von Dünnwandteilen. Viele Bediener wählen den gesamten Schneidwinkel nicht sachgerecht aus, was letztlich zu einem Gesamtschneidwinkel führt, der den praktischen Anforderungen nicht genügt. Dies erschwert die effektive, variable Kontrolle des Teils bei gegebenen Bearbeitungsanforderungen.
Prozessoptimierungsmaßnahmen für die CNC-Bearbeitung von Dünnwandteilen
(1) Bearbeitungstechnologie optimieren
Im Vergleich zur traditionellen Fertigungstechnologie ermöglicht die NC-Bearbeitung von Dünnwandteilen durch die angewandte technologische Konstruktion und Bearbeitung eine erhebliche Reduzierung von Datenfehlern im Prozess, was die tatsächliche Qualität der Bauteile wirksam sichert. Durch eine umfassende Analyse des technischen Prozesses bei der NC-Bearbeitung von Dünnwandteilen lässt sich erkennen, dass die Methode derzeit hauptsächlich vom Schruppen zum Schlichten transformiert wird. Beim Schruppen mit NC-Technologie ist oft eine Analyse der tatsächlichen Bauteilsituation erforderlich, um die Zielbearbeitungsmethode festzulegen – was nicht nur die Bearbeitungsqualität verbessert, sondern auch den Materialverlust reduziert. Nach dem Schruppen folgt das Vorschlichten, bei dem die relevanten Materialien auf der Teileoberfläche bearbeitet werden, um die Genauigkeit der nachfolgenden Bearbeitungsdaten zu gewährleisten. Beim Schlichten müssen präzise Datenanalysen durchgeführt und die Bearbeitung durch feine technische Mittel gesteuert werden. Beispielsweise können Bearbeitung und Optimierung durch Feinfräsen des Außendurchmessers erfolgen, wodurch sichergestellt wird, dass das Gesamtbauteil den aktuellen Konstruktionsanforderungen entspricht. Die CNC-Bearbeitung von Dünnwandteilen stellt hohe Anforderungen an den Prozess. Um die Feinfertigung der Materialien wirksam zu verbessern und den Ressourcenverbrauch zu minimieren, muss zunächst die CNC-Verformungskontrolle beherrscht, die aktuelle Bearbeitungsmethode und die Parameter optimiert sowie ein wissenschaftlicher Bearbeitungsplan erstellt werden, um den Verformungswert im kontrollierbaren Bereich zu halten.
(2) Bearbeitungsmethode ändern
Die Bearbeitungsmethode der CNC-Bearbeitung von Dünnwandteilen umfasst hauptsächlich drei Aspekte: Prozesskonstruktion, Werkstückspannung und Werkzeugsteuerung. Im tatsächlichen CNC-Bearbeitungsprozess sollte der Analyseprozess der NC-Strategie effektiv abgeschlossen, die tatsächliche Belastbarkeit der Hardware im aktuellen Bearbeitungsstadium geklärt, der Zusammenhang zwischen Lastfolge und Verformung effektiv analysiert und schließlich eine zielgerichtete Prozesskonstruktionsmethode entwickelt werden. F = KU ist die Formel für den Hauptberechnungsprozess. F ist das Lastarray der CNC-gefertigten Dünnwandteile, und KU ist die Lichtmatrix, also der technische Wert der Bearbeitungsverformung. Durch die umfassende Analyse der drei Faktoren lässt sich beobachten, dass bei allmählicher Abnahme des Lastarray-Werts die Lichtmatrix effektiv angepasst werden sollte, was letztendlich die Gesamtqualität des Bauteils wirksam sichert. Zur Stärkung der werkstoffspezifischen Festigkeit sollte der KU-Wert umfassend angepasst und optimiert werden, um schließlich das 적절한 Bearbeitungs- und Fertigungsverfahren auszuwählen.
Bewertung des Optimierungseffekts des CNC-Bearbeitungsprozesses für Dünnwandteile
1. Bauteilverformung wirksam kontrollieren
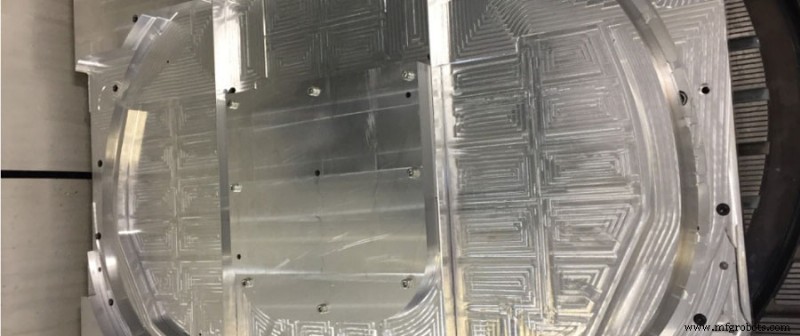
In Kombination mit der aktuellen Situation sollte die Bearbeitungskonstruktion bei der CNC-Bearbeitung von Dünnwandteilen gemäß den tatsächlichen Konstruktionsanforderungen erfolgen, wie in Abbildung 1 dargestellt. Zunächst wird geschruppt, dann vorgeschlichtet und schließlich geschlichtet. Auf Basis der Bearbeitungsdurchführung sollte die Oberflächenkontrolle zuerst durchgeführt und auf der ursprünglichen Basis so weit wie möglich optimiert werden. Im Rohteilbau wird jedoch angenommen, dass das Innere durch die externe Umgebung beeinflusst wird und durch die zusätzliche Wärmebehandlung die aktuellen Teile leicht verformen, was letztlich die tatsächlichen Abmessungen und die Konstruktionsqualität der CNC-Bearbeitung von Dünnwandteilen beeinträchtigt. Da der Wandstärkegrad ständig wechselt, kann die starre Struktur die tatsächlichen Produktionsanforderungen nicht erfüllen, sodass sich die Eigensteifigkeit in gewissem Maße ändert. Durch die kontinuierliche Reduzierung der Wandstärke entstehen Schnittschwingungen, wodurch die tatsächlichen Produktabmessungen die Konstruktionsanforderungen nicht mehr erfüllen und die Kernoberfläche nicht garantiert werden kann. Der CNC-Bearbeitungsprozess basiert hauptsächlich auf den tatsächlichen Konstruktionsparametern und klaren wissenschaftlichen Bearbeitungsmethoden, doch durch externe Einflüsse und verschiedene Faktoren steigt die Bearbeitungsschwierigkeit oft schrittweise an, die Produktqualität entspricht nicht den Produktionskonstruktionsanforderungen, und der Abstand zur erwarteten Produktionsgenauigkeit ist groß. Die Bauteile halten der festgelegten Spannkraft nicht stand, verformen sich, was zu minderer Qualität bei der CNC-Bearbeitung von Dünnwandteilen führt.
2. Prozesseffekt umfassend optimieren
Um die Prozessqualität umfassend zu verbessern, ist es notwendig, die Technologie von zwei Aspekten aus zu optimieren: dem Prozessverbesserungsplan und der Verbesserung der Bearbeitungsmethode.
(1) Prozessverbesserungsplan
In Kombination mit den aktuellen Konstruktionsanforderungen sollte bei der CNC-Bearbeitung von Dünnwandteilen die gesamte Stirnfläche zunächst grob gefräst und dann die Erstbearbeitung durch Wärmebehandlung abgeschlossen werden. Folgende Maßnahmen sind zu ergreifen: Die radiale Spannkraft wird in axiale Druckkraft umgewandelt, sodass die Teile nur von der Axialkraft und nicht von der Radialkraft beeinflusst werden, was die Spannverformung der Teile stark reduziert. Nach Abschluss der Erstbearbeitung sollte die Bearbeitung durch Wärmeabfuhr fortgesetzt und schließlich das Schlichten abgeschlossen werden. Im Schlichtprozess sollte der Übermaß vorab geplant und verwaltet werden, um viele Bauweisen zu vermeiden, die aufgrund des Übermaßfaktors nicht nach den festgelegten Bearbeitungsanforderungen umgesetzt werden können, und um damit verbundene Probleme wie die nicht korrigierbare Innenkreisdesignform bei zu geringem Übermaß zu reduzieren.
(2) Bearbeitungsmethode verbessern
Um sicherzustellen, dass der tatsächliche Zustand der Bohrung im Kontrollbereich des Konstrukteurs liegt, sollte im Schlichtprozess möglichst die Lichtmessertechnologie eingesetzt werden, um die Qualität der CNC-Bearbeitung so weit wie möglich zu verbessern und den Bearbeitungseffekt zu sichern. Zur Verbesserung der Bearbeitungsmethode wird vom Bediener gefordert, auf Basis der tatsächlichen Teilebearbeitung gezielte Maschinenbearbeitung auszuwählen, um die Bearbeitungsfestigkeit zu gewährleisten, die Stabilität der bearbeiteten Teile so weit wie möglich zu erreichen und sicherzustellen, dass die in diesem Stadium verwendeten Materialien den festgelegten Arbeitsanforderungen entsprechen, um Schäden an Teilen durch Beschädigung der Bearbeitungsausrüstung zu reduzieren.
Fazit
Durch die Analyse der tatsächlichen Situation der CNC-Bearbeitung von Dünnwandteilen in China, kombiniert mit dem tatsächlichen Effekt der technologischen Transformation, lässt sich feststellen: Nur durch die Optimierung der CNC-Bearbeitung von Dünnwandteilen kann die Bearbeitungsqualität wirksam verbessert, Schwingungslinien, Verformungen und andere Probleme reduziert sowie die tatsächlichen Abmessungen und die Oberflächenrauheit des Produkts den aktuellen Konstruktionsmanagementanforderungen entsprechend sichergestellt werden. Durch die effektive Analyse und Untersuchung relevanter Fallergebnisse sollten nicht nur Analyse und Optimierung in Kombination mit der tatsächlichen Produktionserfahrung durchgeführt werden, sondern auch die durch unterschiedliche Bearbeitungsmethoden verursachten unterschiedlichen Probleme aufgezeigt werden, um sicherzustellen, dass die Bearbeitungsqualität nicht durch die Produktionserfahrung begrenzt wird, und letztlich die Qualitätsminderung bei der CNC-Bearbeitung von Dünnwandteilen zu vermeiden. Daher kann nur durch die kontinuierliche Stärkung der Qualitätsanalyse der CNC-Bearbeitungssimulation und die effektive Verbesserung der Bearbeitungsmethode die Bearbeitungsqualität so weit wie möglich verbessert und alle kontrollierbaren Bearbeitungsqualitäten sichergestellt werden.
Herstellungsprozess
- Wesentliche CNC-Programmierrichtlinien für einen reibungslosen und effizienten Prozess
- Umfassender Leitfaden zu Oberflächenveredelungen für CNC-Bearbeitung
- CNC-Bearbeitung meistern: Bewährte Designstrategien für optimale Teile
- CNC-Fertigung für Motorradteile: Präzision & Langlebigkeit im Custom-Bereich
- Kostenloses E-Book: Leitfaden zu Metallguss & CNC-Bearbeitung für Hersteller
- Drei wesentliche Kriterien für die Strukturierung von CNC-Bearbeitungsoperationen
- 7 Expertentipps für hochpräzise CNC-gefräste Teile
- Die 5 Essentials für präzise CNC-Bearbeitungsangebote
- Präzisions-CNC-Fräsen von Freiformflächen: Prozess, Werkzeuge & Tipps
- Wärmebehandlung für CNC-gefertigte Metallkomponenten optimieren