



Kokereidruck: Ursachen, Auswirkungen und Minderungsstrategien
Kokereidruck-Phänomene und ihre Einflussfaktoren
Der Kokereidruck ist ein Phänomen, das durch den Einsatz doppelbeheizter, vertikaler, schlitzförmiger Koksöfen an Bedeutung gewonnen hat. In runden Bienenkorböfen sowie in Wärmerückgewinnungs-Koksöfen, die ebenfalls zur Koksproduktion genutzt werden, kann die Kohle frei nach oben expandieren, sodass die Quellung der Beschickung durch diese freie Expansion aufgenommen wird. In schlitzförmigen Koksöfen hingegen ist die horizontale Ausdehnung der Kohle zur beheizten Wand beschränkt. Es gibt mehrere Fälle von vorzeitigem Wandversagen während des Koksvorgangs.
Der Bau neuer, größerer und höherer Koksöfen wurde von unerwünschten Vorkommnissen verzerrter Wände aufgrund des Kokereidrucks begleitet, was zu zahlreichen Untersuchungen zum Ausdehnungsverhalten von Kohle während der Verkokung führte. Die Bemühungen konzentrierten sich auf die Entwicklung eines zuverlässigen Tests, damit Kohlemischungen vor ihrem Einsatz in den Koksöfen auf Sicherheit geprüft werden können.
Entstehung des Kokereidrucks
Während des Verkokungsprozesses durchläuft die Kohle die plastische Phase, und flüchtige Bestandteile (VM) entwickeln sich während und in geringerem Maße nach dieser Phase. Es wird allgemein angenommen, dass der Kokereidruck in der plastischen Phase entsteht. In einer Koksofenkammer bilden sich zu Beginn der Verkokung zwei vertikale plastische Schichten parallel zu den Heizwänden. Während die Verkokung fortschreiten, bewegen sich diese Schichten zum Ofenzentrum hin. Gleichzeitig bilden sich ähnliche horizontale Schichten an der Decke und dem Boden der Beschickung. Diese verbinden sich mit den beiden vertikalen Schichten und bilden insgesamt einen kontinuierlichen Bereich, der die unverkokte Kohle umgibt und meist als „plastische Hülle“ bezeichnet wird.
Die Permeabilität der plastischen Schichten ist bei Kokskohlen gering. Daher besteht bei stark plastischer Kohle die Möglichkeit, dass sich ein Druck in der kühlen Zone der unverwandelten Kohle aufbaut. Die Summe des internen Drucks innerhalb der plastischen Schichten und zwischen ihnen wird durch die bereits gebildeten Koks- und Halbmasseschichten auf die Wände übertragen.
Wenn sich die plastischen Schichten im Ofenzentrum treffen, erhält die zentrale Kohlemasse gleichzeitig von beiden Seiten Wärme, während die Kohletemperatur durch den gesamten plastischen Temperaturbereich angehoben wird. Dies führt zu einer Beschleunigung der Verkokungsrate und damit zu einer schnelleren Gasentwicklungsrate mit größerem Widerstand gegen dessen Entweichen. Dies resultiert in Spitzenwerten sowohl des internen Drucks als auch des Wanddrucks.
Da die plastischen Schichten auch parallel zu den Ofentüren gebildet werden, existiert eine vollständige, kontinuierliche plastische Hülle um die unverkokte Kohle, sobald die Kohle beschickt ist. Daher wird der VM, der von der kalten Seite der plastischen Schicht entsteht, innerhalb der Hülle eingeschlossen. Zum Zeitpunkt, wenn sich die Schichten treffen, steigt die Erhitzungsrate und damit die Menge des entwickelten Gases, was zu einem Druckanstieg führt. Nach der Erstarren zum Koks erfolgt ein rascher Druckabfall durch das Verschwinden der Hülle.
Nach einer anderen Erklärung ist nicht ausreichend Wärme für die Bildung von plastischen Schichten parallel zu den Ofentüren vorhanden. Daher wird ein plastischer Schlauch (Tube) aus den beiden Hauptplastikschichten und den beiden sekundären gebildet, der grob rechteckig ist, sich aber in Türausrichtung wegen Wärmeverlusten erweitert (Abb. 1). Der Kokereidruck resultiert aus dem Druck der Gase innerhalb der plastischen Schichten und wird über den bereits gebildeten Koks und Halbmassenkoks auf die Wände übertragen.
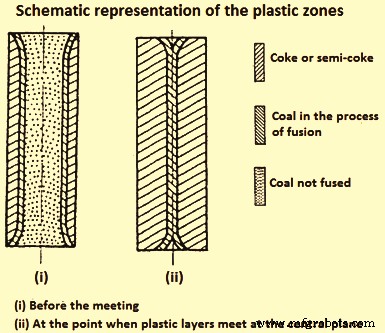
Die Gase, die auf der dem Beschickungszentrum nächstgelegenen Seite entstehen, enthalten Teer, der kondensiert und dann wieder verdampft, während er von der plastischen Schicht erfasst wird. Die Imprägnierung der Kohle durch kondensierten Teer verändert die Viskosität der plastischen Schicht. Der interne Gasdruck hängt stark von der Kohlenart und den Verkokungsbedingungen ab. Es scheint, dass er mit dem etablierten Gleichgewicht zwischen der Quellung der plastischen Schicht, der Kontraktion des Halbmassens und in gewissem Maße der Kompression der unverkokten Kohle zusammenhängt.
Das Hauptphänomen ist der interne Gasdruck innerhalb der plastischen Schicht, während der Wanddruck aus der Übertragung des Gasdrucks durch Halbmassenkoks und Koks auf die Wände resultiert. Die Größe des internen Gasdrucks hängt wahrscheinlich von der Entwicklungsrate gasförmiger Stoffe innerhalb der plastischen Schicht und dem Widerstand der Schicht gegen deren Fluss ab, also der Permeabilität der Schicht.
Die Entgasungsraten im plastischen Temperaturbereich sind jedoch bei Kohlen mit hohem VM-Gehalt höher, und dennoch erzeugen diese Kohlen keine hohen Drücke. Daher kann die Permeabilität der dominierende Faktor in der Entwicklung des internen Gasdrucks sein. Dies liegt daran, dass die maximale Entgasungsrate bei hochwertigen Kohlen nahe der Erstarrenstemperatur liegt. Tatsächlich besteht ein Zusammenhang zwischen dem maximalen Wanddruck und der Entgasungsrate des verbleibenden VM nahe der Erstarrenstemperatur.
Bei einer Untersuchung mit einem einseitig beheizten Ofen wurde beobachtet, dass die Permeabilität im Zentrum der plastischen Schicht minimal und im Erstarrenprodukt maximal ist. Die Permeabilität wird auf zwei Beiträge zurückgeführt. Der erste: (i) offene Porosität in der plastischen Zone, (ii) Ultramikroporosität für molekularen Fluss, (iii) Makroporosität für viskosen Fluss. Der zweite Beitrag kommt vom Fluss, der dem Platzen der Entgasungsblasen folgt. Dieses Phänomen tritt auf, weil im Bereich der plastischen Schicht angrenzend an den Halbmassenkoks das Platzen der Blasen über ihre Bildung überwiegt, während im Zentrum der Schicht das Gegenteil der Fall ist. Daher wird ein Stofftransfer vom Zentrum der plastischen Schicht zur dem Halbmassenkoks angrenzenden Zone durch das Maximum an Porosität im Zentrum der plastischen Schicht etabliert.
Bei Kohlen, die hohen Druck erzeugen, wurde beobachtet, dass dieses Maximum durch ein Minimum in der der plastischen Schicht angrenzenden Kohlenzone ersetzt wird. Dies liegt daran, dass bei diesen Kohlen der zweite Permeabilitätsbeitrag (Blasenplatzen) gering ist, was durch das Fehlen eines Maximums an Porosität im Zentrum der plastischen Schicht gestützt wird. Da der Gasentweich begrenzt ist, steigt der Druck im Bereich der plastischen Schicht an und bewirkt eine Verdichtung der Kohle, was das beobachtete Minimum an Porosität ergibt.
Frühe Untersuchungen zum Kokereidruck
Laborversuche wurden zuerst durchgeführt, um die Sicherheit von Kohlemischungen zu ermitteln. Bei diesen Tests wurde eine kleine Kohlenmenge in einem kleinen Tiegel einseitig entweder bei konstantem Druck oder konstantem Volumen erhitzt. Ein 1920 entwickelter Test gilt als erster Versuch, den von Kohlen erzeugten Quelldruck zu bestimmen. Dabei wurden 100 g Kohle in einem vertikalen, zylindrischen Eisentrogel unter Standardbedingungen in einem gasbefeuerten Ofen erhitzt. Ein gelochter Kolben wurde auf die Beschickung gelegt. Die Kolbenbewegung wurde aufgezeichnet, und die signifikante Messung war die Volumenänderung in Prozent. Dieser Test wurde in zwei Richtungen weiterentwickelt: zum Konstantdruck- und zum Konstantvolumen-Test.
Bei der Modifikation des Konstantdruck-Tests wurden 80 g luftgetrocknete Kohle in einen Stahltiegel gegeben. Eine Last von 1 kg/cm² wurde auf die Beschickung aufgebracht, und sowohl Ausdehnung als auch Kontraktion der Beschickung wurden als Volumenänderungen aufgezeichnet. Bei der Modifikation zum Konstantvolumen-Test, der bei konstantem Volumen durchgeführt wurde, wurden 120 g luftgetrocknete Kohle in einem Stahltiegel verkokt, und der Druck, der erforderlich war, um die Kohle bei konstantem Volumen zu halten, wurde aufgezeichnet.
Weiterhin wurden größere Versuche entwickelt, die mehrere Kilogramm Kohle verwendeten. Ihre Konzepte waren den Kleinversuchen ähnlich. Ein repräsentatives Beispiel war der große Konstantdruck-Test, der sich vom kleineren Test hauptsächlich in der Größe unterschied und eine Beschickungskapazität von ca. 5 kg hatte. Nur Drücke >0,08 kg/cm² in der Kohlebeschickung wurden gemessen. Dieser Druck galt als maximal zulässiger Grenzwert an einer Koksowand. Ein weiterer Großversuch war der „sohlenbeheizte“ Ofentest. Dabei wurde eine Beschickung von ca. 35 kg einseitig von der Sohle beheizt und einem Druck von ca. 0,14 kg/cm² ausgesetzt. Die Bewegung der oberen Platte wurde mittels Kathetometer verfolgt.
Da die Erhitzung in den oben beschriebenen Tests einseitig war, blieben die Phänomene deutlich von denen in einem Großofen verschieden. Aufgrund der Schwierigkeit, den Wanddruck in einem Koksowen zu messen, hielten frühe Forscher es für angebracht, die Verkokungsbedingungen in einem kommerziellen Ofen so genau wie möglich durch doppelseitige Beheizung zu simulieren. Daher wurde eine große Ofenkammer konstruiert, in der beide Heizwände beweglich waren. Durch Fixierung einer Wand konnte der auf die andere Wand während der Verkokung ausgeübte Druck mit Hilfe eines hydraulischen Systems gemessen werden. Dieser Ofen galt als Prototyp des beweglichen-Wand-Ofens, der eine direkte Messung des Kokereidrucks ermöglicht.
Es gibt mehrere bewegliche-Wand-Öfen weltweit. Alle Designs basieren auf beidseitiger Beheizung. Eine Wand ist auf einem Wagen montiert, sodass sie sich frei bewegen kann, und der während der Verkokung entwickelte Kokereidruck wird als auf die Wand ausgeübte Kraft ausgedrückt und mittels geeignetem Gerät gemessen und als Wanddruck bezeichnet. Sie sind entweder gas- oder elektrisch beheizt und nehmen Kohlebeschickungen von 250–500 kg auf. Wie in Großöfen bilden sich während der Verkokung zwei vertikale plastische Schichten, die sich allmählich zum Ofenzentrum hin bewegen und dort verschmelzen.
In einem der ältesten beweglichen-Wand-Ofen-Designs wurden ca. 250 kg Kohle in einer Kokskammer von 300 × 700 × 1100 mm verkokt. Eine Wand war auf Rollen montiert und mit einem Hebelgewichtssystem zur Messung des an der Wand entstehenden Drucks ausgestattet. Dieser Ofen wurde zur Untersuchung der von amerikanischen Kohlen entwickelten Kokereidrücke verwendet. 300 Tests wurden durchgeführt, wobei die Kohle zu 80 % unter 3 mm zerkleinert und mit niedrigem Feuchtegehalt bei Schüttdichten (BD) von 785–850 kg/m³ beschickt wurde.
Die durch Auftragen von Druck gegen Verkokungszeit erhaltenen Kurven wurden in sechs Typen nach mehreren Merkmalen der getesteten Kohlen kategorisiert. Abb. 2 zeigt Beispiele für jeden Druckkurventyp. Druckkurven der Typen 1–3 stammen von Kohlen oder Mischungen, die normalerweise sicher in kommerziellen Öfen einsetzbar sind. Kohlen mit Kurven 2 oder 3 können bei höherer BD höhere Drücke erzeugen. Typen 4–6 sind Druckkurven von Kohlen, die für Koksöfen gefährlich sind.
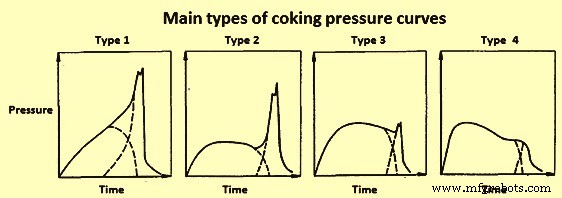
Ein größerer 400-kg-beweglicher-Wand-Ofen wurde für eine umfangreiche Untersuchung der Kokereidruck-Phänomene am Centre de Pyrolyse de Marienau (CPM) verwendet. In diesem Ofen waren die beiden Wände aus Korund, was Betrieb bei höheren Temperaturen und mehr Festigkeit und thermischer Schockbeständigkeit ermöglichte. Die auf die bewegliche Wand ausgeübte Kraft wurde durch eine Dehnmessstreifen-Waage gemessen, die außen an der Wand im geometrischen Zentrum der nutzbaren Heizwandfläche montiert war. Während der verschiedenen Tests in diesem Ofen wurden vier Haupttypen von Kokereidruck-Zeit-Kurven, die am häufigsten auftraten, ermittelt und sind in Abb. 3 dargestellt.
Durch Analyse der Kurvenformen wurde geschlossen, dass diese aus der Überlagerung zweier Grundkurven resultierten, von denen jede einer der beiden Phasen entspricht. Die erste Phase spiegelt die Bildung der plastischen Schichten parallel zu den Ofenwänden und ihre Bewegung aufeinander zu wider, die zweite Phase die Koaleszenz der plastischen Schichten im Ofenzentrum. Kurven der Typen 1 und 2 wurden von Kohlen mit hohem Druck erzeugt. Typ 3 war charakteristisch für gestempelt beschickte Kohlen, unabhängig von der Druckhöhe, während Typ 4 für Kohlen mit niedrigen Drücken aufgezeichnet wurde. Kohlen, die hohe Drücke erzeugten, zeigten ähnliche Kurventypen.
Bei Kohlen mit niedrigem VM stieg der Druck regelmäßig vom Start bis zum Maximum an. Der andere typische Kurventyp für hohen Kokereidruck zeigte einen schnellen Druckanstieg in der ersten Stunde. Dann blieb der Druck während der Verkokung relativ konstant. Als sich die plastischen Schichten trafen, erfolgte ein weiterer Anstieg, bis die plastische Kohle verschwand.
Ein weiterer Ansatz war die Messung des Gasdrucks im Zentrum der plastischen Schicht. Diese Messungen wurden sowohl in beweglichen-Wand- als auch in Industrieöfen durchgeführt, was Vergleiche zwischen den beiden Ergebnismengen ermöglichte. Der Gasdruck wurde mittels in die Ofentüren oder Ladeluken eingeführter Rohre gemessen.
Es gab mehrere Studien zur simultanen Messung von Gasdruck und Wanddruck in Testöfen. Dabei stellte sich heraus, dass der maximale Gasdruck im Zentrum der Beschickung mit dem Spitzenwanddruck korreliert. Der Gasdruck stieg mit der Entfernung von der Ofenwand und erreichte seinen Maximalwert im Beschickungszentrum zum Zeitpunkt des Zusammentreffens der plastischen Schichten. Dieser maximale Gasdruck fiel meist mit dem Wanddruckmaximum zusammen und war immer größer. Unterschiedliche Werte wurden für das Verhältnis von Gasdruck zu Wanddruck in verschiedenen Studien angegeben.
In einer Studie wurde festgestellt, dass während die Verkokung fortschritt und sich die plastische Schicht bewegte, ein plötzlicher Gasdruckanstieg auftrat. Wenn die plastische Schicht den Punkt überschritten hatte, fiel der Gasdruck schnell ab, und die Sonde zeichnete keinen Gasdruck mehr auf. Als sich die plastischen Schichten im Ofenzentrum trafen, war der aufgezeichnete Gasdruck höher als an anderen Ofenpunkten. Das Verhältnis von Gasdruck zu Wanddruck variierte in diesem Experiment von <1 bei niedrigen Drücken bis zu 3 bei hohen Drücken.
In einer anderen Untersuchung wurde der Einfluss sowohl von Beschickungs- als auch Verkokungsbedingungen auf den internen Gasdruck untersucht, und es zeigte sich, dass der interne Gasdruck von denselben Variablen beeinflusst wird wie die Wanddrücke.
In einer weiteren CPM-Untersuchung wurden zwei Beobachtungen gemacht: (i) zwei plastische Schichten bildeten sich zu Beginn der Verkokung parallel zur Sohle und zum Dach und bewegen sich zum Ofenzentrum, (ii) keine plastischen Schichten parallel zu den Türen wurden gebildet. Für das Verhältnis Gasdruck/Wanddruck wurde ein Wert von ca. 0,5 gefunden.
Die Unterschiede im Verhältnis von maximalem Gasdruck und Spitzenwanddruck in verschiedenen Studien wurden auf Unterschiede in Testausrüstung und -verfahren zurückgeführt. Im beweglichen-Wand-Ofen verlief die Verkokung zwar hauptsächlich von den Heizwänden gleichzeitig, aber beträchtliche Verkokung lief auch von der Sohle nach oben und vom Dach nach unten einwärts, und fraglich von den Türen, was die Fläche der sich im Ofenzentrum treffenden plastischen Schichten reduzierte.
Das CPM schlug eine Formel für den Zeitpunkt des Zusammentreffens der plastischen Schichten im Ofenzentrum vor: Pw/Pi = Si/S, wobei Pw der Wanddruck, Pi der interne Druck, S die seitliche Fläche der Beschickung, Si die Fläche der Projektion der plastischen Schicht auf die Zentralebene zum Zeitpunkt des Wanddruckmaximums. Pi war größer als Ps, und diese Drücke waren der interne und Wanddruck zum selben Zeitpunkt. Si wurde durch Entleeren von Testöfen im Moment bestimmt, in dem sich die beiden Hauptplastikschichten vereinigten. Der Quotient k = Si/S war per Definition 1 zum Beschickungszeitpunkt, nahm während der Verkokung aufgrund der Randeffekte ab und wurde null nach Erstarren der Kohle. In einem Großofen waren die Randeffekte im Vergleich zur Wandhöhe klein, sodass der Quotient Si/S ca. 1 betrug und der Koksowanddruck dem maximalen Gasdruck im Zentrum entsprechen sollte. Es wurde vorgeschlagen, dass wenn eine Mischung unter bestimmten Bedingungen im Testofen einen Wanddruck P erzeugt, der in einem Großofen unter denselben Bedingungen zu erwartende Druck in der Größenordnung von 2P liegt.
Festlegung von Sicherheitsgrenzen
Mehrere Studien in beweglichen-Wand-Öfen und Großöfen zielten im Wesentlichen darauf ab, das Phänomen des Kokereidrucks zu kontrollieren und die Öfen vor Schäden durch übermäßige Drücke zu schützen. Zur Beurteilung einer Kohlemischung wird allgemein der bewegliche-Wand-Ofentest eingesetzt, und der resultierende maximale Wanddruck wird verwendet, um die Kohlemischung als sicher oder gefährlich zu klassifizieren, indem er mit zuvor festgelegten Grenzwerten verglichen wird. Die Schüttdichte (BD) der Mischung im Testofen wird als extrem wichtig angesehen. Sie muss mindestens dem Durchschnitt des Großofens entsprechen und vorzugsweise etwas höher sein.
Ob ein Druck übermäßig ist, hängt nicht nur vom ausgeübten Druck ab, sondern auch davon, welchen Druck die Ofenwand aushalten kann. Daher wurden viele Anstrengungen unternommen, die Festigkeit der Koksowände zu bewerten.
Die Wandfestigkeitsanforderung wird weitgehend durch den maximalen unausgeglichenen Kokereidruck bestimmt, der während des Verkokungsprozesses auf die Wände ausgeübt wird. Diese unausgeglichenen Drücke verursachen Wandbiegen in horizontaler Richtung, das durch die vertikale Gravitationsbelastung, einschließlich Dach- und Wandgewicht, stabilisiert werden muss, da die Fugen in der Wand keine konsistente Zugfestigkeit haben.
Eine Studie wurde an einer speziell gebauten Koksowand durchgeführt, die seitlichem Druck durch eine Hydraulikpresse ausgesetzt war. Es zeigte sich, wie gering der Widerstand der Koksowand gegen seitlichen Druck ist. Erste Risse erschienen bei ca. 0,09 kg/cm², und die Wölbungsrate nahm rapide zu, als der Druck auf 0,13 kg/cm² erhöht wurde. Basierend auf diesen Ergebnissen an einer kalten Wand wurde ein sehr niedriger Sicherheitsgrenzwert von 0,07 kg/cm² vorgeschlagen. Ein sehr niedriger Grenzwert schränkt die Flexibilität bei der Wahl von Kohlequellen, Mischungen und Verkokungsbedingungen ein. Daher wurden nach Vergleich der Ergebnisse mehrerer hundert Kohlen, die im beweglichen-Wand-Ofen verkokt wurden, und unter Berücksichtigung des Verhaltens dieser Kohlen in kommerziellen Öfen, folgende Sicherheitsgrenzen für in Koksöfen verkokte Kohlen festgelegt:
- Kohlen, die einen Druck >0,14 kg/cm² entwickeln, sind gefährlich.
- Kohlen, die einen Druck >0,11 kg/cm² entwickeln, können gefährlich sein, wenn sie regelmäßig in Öfen >3 m Höhe verkokt werden.
- Kohlen, die Drücke <0,11 kg/cm² erzeugen, sind sicher.
Basierend auf ihrer Arbeit 1948 und 1952 kam die British Coke Research Association (BCRA) zu dem Schluss, dass eine Kohlemischung sicher ist, wenn der in ihrem Testofen entwickelte Druck <0,14 kg/cm² war. Dieser Grenzwert wurde durch weitere BCRA-Arbeiten 1956 bestätigt. Dabei wurden mehrere Mischungen in kommerzielle Öfen am Ende ihrer Lebensdauer und in einen beweglichen-Wand-Ofen beschickt. Die Wandbewegungen in den Großöfen wurden mit spezieller Apparatur gemessen, die Wände während des Tests und nach Abkühlung der Batterie untersucht, um Bewegung und Schaden festzustellen. Sie schlugen vor, dass eine elastische Durchbiegung der kommerziellen Ofenwände bis 0,13 mm ohne Rissbildung auftreten könne. Darüber hinaus erfolgte weitere Durchbiegung nicht mehr ohne Weiteres, und Risse traten auf.
In den 1960er- und 1970er-Jahren wurde der Bau hoher (6 m und mehr) Koksöfen vorherrschend. Diese wurden unter der Annahme betrieben, dass Kokereidrücke <0,14 kg/cm² sicher seien. Das Resultat war, dass in einigen Fällen diese Öfen schwere, frühe Feuerfestschäden erlitten. Es wurde berichtet, dass eine 6 m hohe Batterie progressiven Schaden erlitt und nach <5 Jahren Betriebszeit stillgelegt werden musste. Die Untersuchungen zur Bestimmung der Ursachen des vorzeitigen Versagens umfassten eine strukturelle Analyse einer 6 m Wand.
Eine mathematische Studie einer 6 m Ofenwand unter einseitigem Druck wurde durchgeführt. Daraus wurde der unausgeglichene seitliche Druck, der zum Kollaps führen könnte, auf knapp über 0,12 kg/cm² berechnet. Unter Berücksichtigung des empfohlenen Lastbeiwerts von 1,7 sowie der Gebrauchstauglichkeit bezüglich Rissbildung wurde empfohlen, dass der zulässige unausgeglichene seitliche Druck 0,07 kg/cm² nicht überschreiten sollte.
Faktoren, die den Kokereidruck beeinflussen
Seit den frühen 1950er-Jahren wurden bewegliche-Wand-Öfen und ähnliche Pilotöfen zur Bewertung von Kohlen für die Verkokung eingesetzt. Pilotmaßstäbliches Testen ist billiger als Großofentesten und liefert generell gute Anhaltspunkte zum Verhalten der Kohlen im größeren Maßstab. Beruhigung kommt aus dem Vergleich interner Gasdrücke in beweglichen-Wand- und Großöfen. Die meisten Studien zu Faktoren, die den Kokereidruck beeinflussen, wurden mit Pilotöfen durchgeführt.
Viele Faktoren beeinflussen die Größe des Kokereidrucks. Sie lassen sich in drei breite Kategorien einteilen: (i) inhärente Kohleeigenschaften, (ii) Kohleaufbereitung und physikalische Eigenschaften, (iii) Ofenbetriebsbedingungen.
Kohle
Frühe Studien zeigten, dass gefährliche Drücke bei Kohlen mit VM-Gehalt auf trockener, aschefreier Basis zwischen 16 % und 30 % auftraten, nie bei Kohlen mit niedrigerem oder höherem VM-Gehalt. Stark quellende Kohlen bestehen hauptsächlich aus Glanzkohle, während solche mit höherem Anteil an Mattkohle weniger expansive Kräfte zeigen. Aus petrographischen Untersuchungen lassen sich somit Rückschlüsse auf den Ausdehnungsgrad von Kohlen ziehen.
Eine Reihe von Experimenten wurde von der Bethlehem Steel Corporation zum Einfluss der Kohlezusammensetzung auf den Kokereidruck mit einem 18-Zoll-Testofen (457 mm) und einer großen Vielfalt an Einzelkohlen und Kohlemischungen durchgeführt. Es wurde ein genereller Zusammenhang zwischen Kohlerang (angezeigt durch Vitrinitreflexion) und Kokereidruck gefunden (Abb. 4). Aus Abb. 4 ist ersichtlich, dass hoher Kokereidruck von einigen, aber nicht allen niedrig-VM-Kohlen mit Reflexion >1,35 % erzeugt wird. Weiterhin wurde festgestellt, dass der Kokereidruck nicht nur mit zunehmendem Kohlerang steigt, sondern auch mit abnehmendem Inertgehalt.
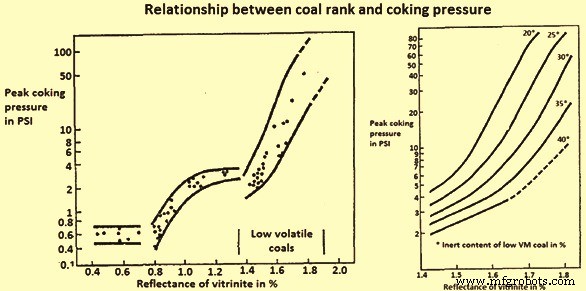
Kohlerang und Inertgehalt haben eine synergistische Wechselwirkung. Bei jedem gegebenen Rangniveau neigt der Kokereidruck dazu, niedriger zu sein, wenn die Kohle einen hohen Inertgehalt hat. Wenn nur der Effekt der niedrig-VM-Kohle betrachtet wird, steigt der von der Kohlemischung erzeugte Druck mit zunehmender Reflexion der niedrig-VM-Kohle, und dieser Anstieg beschleunigt sich, wenn die Reflexion der niedrig-VM-Kohle über 1,65 % geht. Kenntnis des Rangs allein erlaubt jedoch nicht die Beurteilung der Kokereidruck-Gefahr einer Kohle mit irgendeiner Gewissheit. Es kann festgestellt werden, dass zwischen 18 % und 25 % VM die Gefahr groß ist und zwischen 25 % und 28 % VM noch vorhanden, aber geringer. Niedrig-VM-Kohlen mit Reflexion >1,65 % und niedrigem Inertgehalt erzeugen hohe Drücke, ob allein oder in Mischungen verkokt.
Oxidation der Kohle
Oxidation der Kohle verringert die maximale Plastizität und verengt die plastische Zone. Es wurde festgestellt, dass Oxidation mancher Kohlen den Kokereidruck zunächst erhöht, worauf ein Rückgang der Dilatation und eine abrupte Reduktion des Kokereidrucks folgt. Gleichzeitig steigt der Index M10.
Fourier-Transform-Infrarot (FTIR)-Studien zeigen, dass in frühen Oxidationsstadien die hauptsächlichen gebildeten Funktionsgruppen Carbonyl und Carboxyl sind. Bei höheren Oxidationsgraden deutet sich ein signifikanter Anstieg von Ether-, Ester- und Phenolgruppen an. Der Verlust plastischer Eigenschaften durch Oxidation wird auf die Bildung von Ether- und Ester-Querverbindungen zurückgeführt.
Der Effekt der Luftoxidation von drei spanischen Kohlen wurde untersucht. Aus den Ergebnissen wurde geschlossen, dass für Kohlen, die im Test als „gefährlich“ charakterisiert wurden, die Oxidation ihren gefährlichen Charakter bis zu einem bestimmten Oxidationsgrad maximierte, worauf er scharf abfiel. Für eine als sicher charakterisierte Kohle gab es keine nennenswerte Wirkung der Luftoxidation.
In einer CPM-Studie zum Einfluss der Oxidation auf die niedrige Permeabilität zwischen 500 °C und 600 °C, die von hochwertigen Kohlen gezeigt wird, hat sich gezeigt, dass die Permeabilität mit Oxidation zunimmt. Dies wurde auf das erhöhte offene Porenvolumen in oxidierten Kohlen zurückgeführt. Es besteht allgemeine Übereinstimmung, dass es schwierig ist, den Kokereidruck durch Oxidation zu reduzieren, ohne gleichzeitig die Koksqualität zu beeinträchtigen, während moderate Oxidation den Druck erhöhen kann.
Untersuchungen zu Kohlemischungen
Eine Reihe experimenteller Studien wurde zum Verhalten von Kohlemischungen und ihrem Kokereidruck durchgeführt. Die Mischungen wurden mit 3,5 % Feuchtegehalt und einfacher Zerkleinerung auf 80 % <2 mm durch Schwerkraft beschickt. Aus den Ergebnissen wurde folgendes geschlossen:
- Eine allein mittlere Kokereidruck erzeugende Kohle beeinflusst den Kokereidruck einer gefährlichen Kohle fast linear als Funktion der Mischungszusammensetzung.
- Hoch-VM-Kohlen, die keinen Kokereidruck erzeugen, verringern den Druck schneller als proportional zur zugegebenen Menge. Sie sind also effektiver in der Druckreduzierung. Die Effektivität solcher Kohlen ist umso größer, je niedriger ihr Rang ist.
- Halbanthrazit (niedrig VM) verhält sich anders. Wenn es mit der Mischung zerkleinert wird, ist der Effekt auf die Drucksenkung deutlich, aber es gibt auch eine deutliche Verschlechterung der Koksqualität. Wird es jedoch separat zerkleinert (95 % <1 mm), genügt eine Zugabe von 15 %, um den Druck zu senken, und die Koksqualität wird nur leicht reduziert. Halbanthrazit als Inertes erhöht die Viskosität der Kohle während der Fusion und beeinträchtigt die Kohäsion der Kohle. Es verringert auch die Kontraktion des Halbmassens, während bei Zugabe von Hoch-VM-Kohlen die Kontraktion zunimmt.
Es wurde auch beobachtet, dass Kohlemischungen Drücke erzeugen können, die höher sind als die von einzelnen Kohlen allein. Dies tritt auf, wenn eine leicht plastische, niedrig-VM-Kohle mit einer sehr plastischen Kohle assoziiert ist. Dann erlauben die flüssigen Bedingungen, dass der gefährliche Charakter der niedrig-VM-Kohle zum Ausdruck kommt.
Bei der BCRA wurde festgestellt, dass hinsichtlich der Entwicklung von Quelldrücken das Verhalten einer binären Mischung weitgehend vom Charakter der in der Mischung überschüssigen Kohle abhängt. Aus ihren Studien zu Mischungseffekten wurde geschlossen:
- Kokereidruck tritt nur bei Kohlemischungen mit VM <24 % auf.
- 30 % Zugabe schwach kokender Kohle verringert die gefährlichen Eigenschaften einer niedrig-VM-Kohle erheblich.
- In Mischungen aus Hoch-/Niedrig-VM-Kohlen tritt eine Druckabnahme bei Erhöhung des Hoch-VM-Kohlenanteils auf.
- In ternären Mischungen mit ähnlichem VM-Gehalt verhindert die Zugabe von 15 % einer fast nicht kokenden Kohle die Entwicklung jeglichen Kokereidrucks.
Einfluss von Pechzugabe
Die abnehmende Verfügbarkeit hochrangiger Kohlen hat zu erhöhtem Interesse an Pechzusätzen in Kohlemischungen für die Metallurgenkoksproduktion geführt. Pech kann als Brückenmittel wirken und die Festigkeit des resultierenden Kokses verbessern. Pech (i) modifiziert den plastischen Zustand, was mit Wasserstoff (H₂)-Transferreaktionen verbunden ist, bei denen H₂ vom Pech zu freien Radikalen wandert und den plastischen Zustand stabilisiert, (ii) erweitert die plastische Schicht, (iii) erhöht die VM-Entwicklung. Die Zugabe von Pech zu einer Kohle neigt dazu, den Kokereidruck zu erhöhen, aber die Größenordnung des Effekts hängt von der Kohlenart ab.
Einfluss von Inerten
Es wurde festgestellt, dass relativ kleine Anteile Inerten ausreichen, um den Druck einer Kohle erheblich zu reduzieren, während die Partikelgröße der Inerten einen sehr großen Effekt hat. Inerte können mehrere Effekte haben: (i) Verdünnungseffekt auf die Kohle, da Inerte sich nicht im Volumen ändern, erhöht sich der für die Quellung der Kohle verfügbare Raum, (ii) Partikelgrößen-Effekt: wenn die Inert-Größe feiner als die Kohle ist, erhöht sich die durchschnittliche Feinheit, was den Druck verringert, (iii) spezifische Wirkung: Inerte absorbieren Teer und Bitumen, reduzieren Flüssigkeit und Quellung der Kohle, je feiner und poröser die Inerte, desto größer der Effekt, (iv) Modifikation der Kontraktion der Beschickung nach Erstarren, (v) Inerte können die Permeabilität der plastischen Schicht erhöhen.
Bei der BCRA wurde eine Studie zur Zugabe von Koksbreeze auf den Kokereidruck durchgeführt. Normalerweise nimmt der mittlere Wanddruck mit steigendem Koksbreeze-Anteil ab. In einer anderen Testreihe mit bis zu 30 % grobem Breeze wurde festgestellt, dass der maximale interne Gasdruck mit Zugabe von >5 % Koksbreeze abnimmt, während der maximale Wanddruck nicht nennenswert sinkt, bevor >10 % zugesetzt werden.
Ein Patent zur Reduzierung des Kokereidrucks schlägt die Zugabe von 2–8 % Flocken aus Sägespänen oder anderen Inerten vor. Die Wirkung der Flocken wird als Störung der plastischen Schichten in der Ofenbeschickung angesehen, was den notwendigen Durchgang für die Gase schafft.
Einfluss von Ölzugabe
Die Zugabe von Öl in Kohlemischungen ändert die BD bei konstanter Feuchte und verringert den Druck. Das zugesetzte Öl wirkt als Verdünner, und eine Druckreduzierung kann ohne Beeinträchtigung der mechanischen Eigenschaften des resultierenden Kokses erreicht werden. Es wurde beobachtet, dass die Zugabe von Anthracenöl den Wanddruck von Kohlen erheblich verringert, während das Maximum im Druck bei sehr niedriger Temperatur, <300 °C, beobachtet wird. Dies wird auf den „Balloneffekt“ zurückgeführt: Die Flüchtigen aus dem Öl, die bei niedrigen Temperaturen entstehen, werden zwischen den voranschreitenden plastischen Schichten eingeschlossen, und ihre Akkumulation führt zur Druckentwicklung.
Einfluss der Feuchte
Eine Erhöhung der Feuchte in der Beschickung verringert den Druck durch Verringerung der BD. Die Verwendung nasser Beschickungen macht den Verkokungsprozess sehr ungleichmäßig und stark gestört. Der Dampf wirkt auf die Kohleteilchen und beeinflusst ihre Fähigkeit, flüssige Pyrolyseprodukte zu absorbieren. Die Feuchte bricht an verschiedenen Stellen durch die plastische Zone und gelangt entlang der Kammerwand in den gasfreien Raum. Das Resultat ist eine stark deformierte plastische Schicht.
Das Zusammentreffen der plastischen Schichten verteilt sich chronologisch und lokal über einzelne Abschnitte. So manifestiert sich der Wanddruck nur in reduzierter Form. Andererseits konvergieren bei der Verkokung vorgeheizter Beschickungen die plastischen Schichten mit parallelen Flächen zu den Heizwänden und treffen praktisch über die gesamte Länge und Höhe der Kammer gleichzeitig zusammen, sodass der Wanddruck seinen Maximalwert erreicht.
Bei der Verkokung in schlitzförmigen Öfen steigt der Feuchtegehalt quer zur Beschickung stetig an, im Vergleich zur Feuchte der ursprünglichen Beschickung, da Feuchte zum Ofenzentrum destilliert.
Mehrere Forscher, die den internen Druck in Großöfen maßen, zeichneten einen Spitzenwert auf, der mit dem Erreichen von 100 °C im Ofenzentrum zusammenfiel. Dieser Spitzenwert wird als Wasser- oder Dampfspitze bezeichnet und darauf zurückgeführt, dass der Dampf in diesem Ofenbereich nicht mehr kondensieren kann und ausgestoßen werden muss. Schließlich wird er innerhalb der plastischen Hülle eingeschlossen.
In einer Studie wurde festgestellt, dass der durchschnittliche Wasserdruckspitzenwert nur von der Kohlefeuchte abhängt und mit zunehmender Feuchte abnimmt, was suggeriert, dass die BD der wichtige Faktor ist.
Einfluss der Schüttdichte
Die Schüttdichte (BD) wird als die wichtigste Variable angesehen, die den Kokereidruck beeinflusst. Durch Erhöhung der BD kann eine sichere Mischung sehr hohe Drücke entwickeln. In mehreren Studien wurde bewiesen, dass die Gefahr von Ofenschäden mit höheren Beschickungsdichten zunimmt. Mit dem Bau großer Öfen wird der Einfluss der BD der Kohle auf den Ausdehnungsgrad wichtiger, weil die Kohlebeschickung durch die erhöhte Fallhöhe beim Beschicken dichter wird.
In mehreren Studien zum Einfluss der BD auf den Kokereidruck zeigt sich Uneinigkeit über die Art der funktionalen Beziehung zwischen Testofen-Wanddruck und BD. In einigen Studien wird behauptet, dass der Logarithmus des Wanddrucks mit BD eine Gerade mit Steigung ergibt, in anderen wird behauptet, diese Beziehung werde besser durch eine Kurve dargestellt. In einer weiteren wurde gezeigt, dass bei Dichten >800 kg/m³ (trocken) die Drucksteigerungsrate mit zunehmender BD zunimmt.
In einer BCRA-Studie wurde gezeigt, dass der Gasdruck dieselbe Variation mit BD zeigt wie der Wanddruck. Es wurde geschlossen, dass eine gegebene BD-Änderung eine gegebene Druckänderung bewirkt, unabhängig von der angewandten BD-Kontrollmethode.
In einer neueren Arbeit zum Einfluss der BD auf den Kokereidruck, bei der eine einzelne Mischung mit verschiedenen Schüttdichten verwendet wurde, zeigte sich, dass die BD-Variationen auf unterschiedliche Weise erreicht wurden: Ölzugabe, Vorheizbehandlung, Feuchtevariationen. In dieser Studie zeigte sich, dass BD einen großen Einfluss auf den Kokereidruck hat und wahrscheinlich der wichtigste Faktor ist, der den Druck beeinflusst, den jede Kohle oder Mischung entwickelt.
Einfluss der Partikelgröße
Wenn Kohleteilchen unterschiedlicher Größe erhitzt werden, unterscheiden sich die Bedingungen für den Transport der gasförmigen Pyrolyseprodukte vom Teilchenzentrum zur Oberfläche. Je größer die Partikelgröße, desto größer der sich daraus ergebende innere Druck durch Pyrolyse der organischen Masse. Dies fördert Kondensation, die einen großen Einfluss auf die nachfolgenden thermischen Veränderungen der Kohlesubstanz hat. Es wurde festgestellt, dass die Anfangserweichungstemperatur steigt und der plastische Temperaturbereich kleiner wird, je kleiner die Partikelgröße, aber die Viskosität der plastischen Masse nimmt zu.
In der Praxis ist es schwierig, den Einfluss von BD und Partikelgröße auf den Kokereidruck separat zu analysieren. Bekannt ist, dass eine Erhöhung der Feinheit der Mischung eine Verringerung der Beschickungsdichte und des Kokereidrucks bewirkt. Der unabhängige Einfluss der Zerkleinerung auf den Kokereidruck wurde untersucht. Dabei wurde der Einfluss des Gesamtfeinheitsgrads der Mischung, der Feinheitsgrads jedes Mischungsbestandteils (differenzielle Zerkleinerung) und schließlich der Effekt des Zerkleinerungsmodus (Form der Korngrößenverteilungskurve) untersucht. Es zeigte sich, dass bei praktisch konstanter Dichte die Partikelgröße einen sehr markanten Effekt auf den Kokereidruck hat: feinere Zerkleinerung reduziert den Druck.
Das getrennte Zerkleinern der Mischungsbestandteile scheint keinen besonderen Vorteil zu bieten. Eine Studie zeigte, dass systematisches Zerkleinern in bestimmten Fällen einen spezifischen Effekt haben kann: bei gleichem Feinheitsgrad ist der Druck niedriger als bei einfacher Zerkleinerung. Das Fazit: Der Druck hängt stark vom Anteil grober Partikel (>2–3 mm) ab.
Bei gleichzeitiger Betrachtung von Schüttdichte und Zerkleinerung zeigte sich, dass der Effekt des einen Faktors vom Niveau des anderen abhängt. So ist der Effekt der Dichte größer, je gröber die Zerkleinerung, und ähnlich ist der Effekt der Zerkleinerung ausgeprägter, je höher die Dichte.
Einfluss der Ofenbreite
Die Effekte von Änderungen der Ofenkammerbreite, untersucht mit Pilotöfen auf den Wanddruck, sind nicht konsistent. Im Bereich 150–330 mm scheint die Ofenbreite einen substanziellen Effekt zu haben mit Abnahme des Wanddrucks bei zunehmender Breite. Für größere Breiten ist der Effekt gering oder vernachlässigbar.
Bei der BCRA durch Verwendung zweier unterschiedlicher Öfen mit Breiten 300 mm und 426 mm wurde kein signifikanter Unterschied zwischen den von einer gegebenen Kohle unter ähnlichen BD- und Flammentemperatur-Bedingungen entwickelten Drücken festgestellt.
In einer Studie wurde eine gute Korrelation zwischen den in 150 mm und 300 mm breiten Öfen gemessenen Wanddrücken berichtet. Das Verhältnis Plastikfläche/Heizwandfläche war für beide Breiten etwa gleich.
Der im beweglichen-Wand-Ofen gemessene Kokereidruckswert ist mit dem Verhältnis K verbunden, gegeben durch Fläche der plastischen Zone / Fläche der Heizwand. Wenn die Kammerbreite erhöht wird, erhöht sich auch die Verkokungszeit. So ist mehr Zeit für die gleichzeitige Verkokung von der Sohle nach oben und vom Dach nach unten verfügbar, die finale plastische Schicht hat daher in einem breiten Ofen eine kleinere Fläche als in einem schmalen. Dies wurde durch direkte Messung der plastischen Zonenfläche durch vorzeitiges Ausstoßen bestätigt. Daher bewirkt eine Verbreiterung der Kammer eine Reduzierung des Kokereidrucks, aber die Größenordnung der Variation hängt von der betrachteten Mischung ab, bleibt aber allgemein gering.
Einfluss der Flammentemperatur
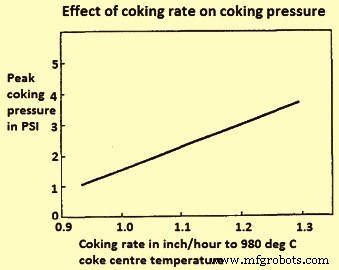
Eine Erhöhung der Flammentemperatur erhöht die Erhitzungsrate, was wiederum: (i) Erweichungs- und Erstarrenstemperaturen auf höhere Werte verschiebt und den plastischen Temperaturbereich erweitert, (ii) den Gasfluss in den plastischen Schichten erhöht, (iii) die Dicke der plastischen Schicht erhöht, (iv) die Viskosität verringert. Die Erhöhung der Flammentemperatur verringert auch die Dicke der plastischen Schicht durch Erhöhung des Temperaturgradienten. Diese Effekte wirken in entgegengesetzte Richtungen, sodass der finale Effekt sehr klein oder unbedeutend sein kann. Bei der Untersuchung dieses Effekts fand die BCRA bei zwei Mischungen und einer Kohle, dass höhere Erhitzungsraten zu gewissem Wanddruckanstieg führten. Bei einer Kohle wurde das Gegenteil beobachtet, bei zwei anderen keine offensichtliche Wirkung.
In einer Studie, bei der zwei Mischungen an drei Temperaturstufen (1.020 °C, 1.120 °C, 1.200 °C) getestet wurden, zeigte eine Mischung einen Anstieg sowohl des Wand- als auch des Gasdrucks mit steigender Flammentemperatur, während der Effekt der anderen Mischung nicht signifikant war.
In einer anderen Untersuchung, bei der der Einfluss der Verkokungsrate auf den Gasdruck in kommerziellen Öfen untersucht wurde, wurde geschlossen, dass erhöhte Verkokungsraten den Druck der beschickten Mischungen für den verwendeten Verkokungsratenbereich (Ofenzentrum erreichte 900 °C in 12,3–18,3 Stunden) nicht signifikant erhöhten.
Andere Forscher fanden, dass schnelleres Verkokeln den Druck konsistent erhöht (Verkokungsrate basiert auf Zeit zum Erreichen einer Koksmasse-Zentrumstemperatur von 980 °C) (Abb. 5).
Herstellungsprozess
- BME280 Temperatur, Luftfeuchte & Druck auf Nextion Touchscreen anzeigen
- Präzise Temperatur-, Druck- und Höhenmessung mit BMP280 und Arduino UNO
- Arduino-basierter Drucksensor & Datenlogger für präzise Luftdrucküberwachung
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Direktreduziertes Eisen (DRI): Produktionstechniken und industrielle Prozesse
- CNC-Maschinen: Effizienz und Präzision im Industrieanlagenbau
- Fräsmaschinen verstehen: Typen, Funktionen und Anwendungen
- Lichtbogen-Bolzenschweißen meistern: Techniken, Anwendungen und Vorteile
- Kunststoffverarbeitung und -fertigung: Der komplette Leitfaden
- Das Fahrgestell: Kernstruktur und warum es wichtig ist