



Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
Hochofenschlacke und ihre Rolle im Ofenbetrieb
Die Bedeutung der Hochofenschlacke (BF-Schlacke) für den reibungslosen Betrieb des Hochofens wird durch das alte Sprichwort verdeutlicht: "Wenn du dich um die Schlacke kümmerst, kümmert sich der Ofen um den Rest." Es wurde eine gewaltige Menge an Arbeit an der BF-Schlacke geleistet, bei der Eigenschaften, Bildungsmechanismen und Auswirkungen auf den Ofenbetrieb untersucht wurden. Eine gute Schlackequalität ist notwendig für die Produktion von qualitativ hochwertigem Roheisen im Hochofen.
Die BF-Schlackepraxis muss bestimmte Anforderungen für einen effizienten Hochofenbetrieb erfüllen. Diese Anforderungen umfassen: (i) alle nicht reduzierten, nicht flüchtigen Bestandteile der Möller aufzunehmen und aus dem Hochofen zu entfernen, (ii) flüssig mit niedriger Viskosität zu sein, (iii) in der Lage zu sein, den hauptsächlich in den Brennstoffen enthaltenen Schwefel aufzunehmen, (iv) so wenig Eisenoxid wie möglich zu enthalten, um den Roheisenausbeute zu erhöhen, (v) ihr Volumen so gering wie möglich zu halten, ohne die Entschwefelung zu beeinträchtigen, (vi) der Temperaturbereich, in dem die Möllerbestandteile kohäsiv werden, soll eng sein, um eine bessere Durchlässigkeit der Möllersäule zu gewährleisten, und (vii) ihre Qualität soll so beschaffen sein, dass sie zu verkaufsfähigem Material verarbeitet werden kann. Diese Anforderungen sind teilweise komplementär und teilweise sich gegenseitig ausschließend. Es ist daher notwendig, Prioritäten festzulegen.
Glücklicherweise gibt es allgemeine Beziehungen, die einen praktischeren Blick auf die Natur der Schlacken ermöglichen, die täglich verwendet werden können. Es ist jedoch wichtig, ein grundlegendes Verständnis der fundamentalen Natur der BF-Schlacke zu haben, um die allgemeinen Beziehungen zu verstehen.
Grundlagen der BF-Schlacke
Die Grundlagen der BF-Schlacke sind komplex. Bei etwa 40 % ist Sauerstoff das größte einzelne Element in der Schlacke. Schlacke ist daher ein Oxid-System und ionischer Natur. Aufgrund der Natur des Hochofenprozesses ist die Schlackenbildung ein mehrstufiger Prozess, der beträchtliche Änderungen in Zusammensetzung und Temperatur beinhaltet. Die vier primären Komponenten der BF-Schlacke sind SiO2 (Kieselsäure), CaO (Kalk), MgO (Magnesia) und Al2O3 (Aluminiumoxid). Diese vier Komponenten der BF-Schlacke bilden zahlreiche Verbindungen, die eine breite Palette chemischer und physikalischer Eigenschaften ergeben. Die geringeren Bestandteile der Schlacke sind von besonderem Interesse in Bezug auf die Roheisenchemie und Ofensteuerung und erhöhen die Komplexität der physikalisch-chemischen Eigenschaften der Schlacke.
Die Grundlagen der BF-Schlacke umfassen Fragen im Zusammenhang mit dem Hochofenprozess. Dazu gehören die Schlackenbildung, der Fluss im Herd, die molekulare Struktur der Schlacke und wie sich die Struktur auf die chemischen Indizes bezieht, die als Basizität bekannt sind, die Schlackenfestigung und die Auswirkungen von Änderungen des thermischen Zustands des Ofens auf die Schlackenzusammensetzung.
Schlackenbildung – Der Hochofen ist ein druckbeaufschlagter, gegenstromiger Wärmetauscher, refluxierender, gas-fest-flüssig, gepackter Bett-Reaktor. Er hat drei primäre Funktionen: (i) Reduktion von Eisenoxiden zu metallischem Eisen, (ii) Verschmelzung des metallischen Eisens und der Oxide, was die (iii) Trennung der Verunreinigungen der Möller und des Brennstoffs vom flüssigen Eisen ermöglicht. Diese Prozessmerkmale führen zur Einteilung des Ofens in drei vertikale Zonen in Bezug auf Schlacken: (i) Granulatzone, (ii) Schlackenbildungszone und (iii) Herdzonen. Diese drei Zonen und einige spezifische Reaktionen für jede Zone sind in Abb. 1 dargestellt.
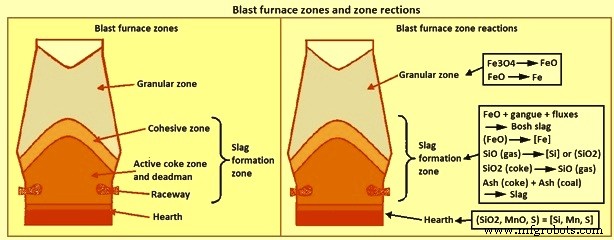
Abb. 1 Hochofen-Zonen und Zonenreaktionen
Die Granulatzone befindet sich im oberen Teil des Ofens, wo alle beschickten Bestandteile in festen Phasen sind. Die Granulatzone wird oben durch die Mölleroberfläche und unten durch den Beginn der Bildung flüssiger Phasen, die kohäsive Zone, begrenzt. Während die Möller durch die Granulatzone absinkt, wird sie durch Gase aus dem unteren Teil des Ofens erhitzt, und ein Teil der Reduktion der Eisenoxide wird durchgeführt. Die Menge der Reduktion, die in der Granulatzone stattfindet, ist eine Funktion der Art der eisenhaltigen Materialien, der Möllerverteilung und der Gaszusammensetzung und Strömungsmuster.
Die Schlackenbildungszone beginnt an der kohäsiven Zone, wo die Erweichung der Möller beginnt, und setzt sich bis unter die Düsenhöhe fort. Die Schlackenbildungszone umfasst somit die kohäsive Zone, die aktive Kokszone, den "Deadman" und den Rennraum. Die in der oberen Hälfte der Schlackenbildungszone gebildete Schlacke wird als "Bosh"- oder "Primärschlacke" bezeichnet, und die die Zone unten verlassende Schlacke ist die "Herdschlacke". Die Primärschlacke setzt sich normalerweise aus allen Möllerschlackenbestandteilen einschließlich der in der Granulatzone nicht reduzierten Eisenoxide zusammen, enthält aber nicht die Asche vom Koks oder eingespritztem Kohle. Die Schlackenzusammensetzung ändert sich, während sie im Ofen absinkt, aufgrund der Aufnahme von Koksasche und Kohleasche, Schwefel und Silizium aus dem Gas und der Reduktion des Eisenoxids. Die Temperatur der Schlacke steigt in der Größenordnung von 500 °C, während sie zur Düsenhöhe absinkt. Diese Änderungen in Zusammensetzung und Temperatur können die physikalischen Eigenschaften der Schlacke, insbesondere die Liquidustemperatur und die Viskosität, erheblich beeinflussen.
Die dritte Zone ist die Schlackenschicht im Herd des Ofens. Die in der Schlackenbildungszone produzierte Schlacke sammelt sich in der Schlackenschicht, füllt die Hohlräume im Herdkoks und "schwebt" auf der Roheisenschicht. Das Roheisen durchläuft die Schlackenschicht, um die Roheisenschicht zu erreichen. Die große Grenzfläche zwischen Roheisen und Schlacke, während das Roheisen durch die Schlackenschicht hindurchgeht, verbessert die Kinetik der chemischen Reaktionen. Diese Reaktionen führen zu erheblichen Änderungen in der Roheisenchemie. Insbesondere sind der [Si]- und [S]-Gehalt vor dem Eintritt in die Schlackenschicht viel höher als in der Roheisenschicht. Die Bildung von Schlacken in der Schlackenbildungszone ist sehr ofenspezifisch aufgrund der Auswirkungen von Möllereigenschaften und Ofenbetrieb.
Schlackenstruktur – Die Konzeptionalisierung der Schlackenstruktur (Abb. 2) basiert auf der durch Kieselsäure gebildeten Struktur. Auf molekularer Ebene befindet sich das Siliziumatom im Zentrum eines Tetraeders, umgeben von vier Sauerstoffatomen, ein Sauerstoffatom an jeder Ecke des Tetraeders, wie in Abb. 2a gezeigt. Jedes Sauerstoffatom ist an zwei Siliziumatome gebunden und daher ist jedes Sauerstoffatom eine Ecke von zwei Tetraedern. Die Teilung der Sauerstoffatome führt zu einem Polymer oder Netzwerk in drei Dimensionen im kristallinen Zustand, wo alle Ecken geteilt werden (Abb. 2b). Wenn Kieselsäure erhitzt wird, werden einige der Eckbindungen gebrochen, aber die polymere Natur der Struktur bleibt sogar im geschmolzenen Zustand erhalten, wie in Abb. 2c gezeigt.
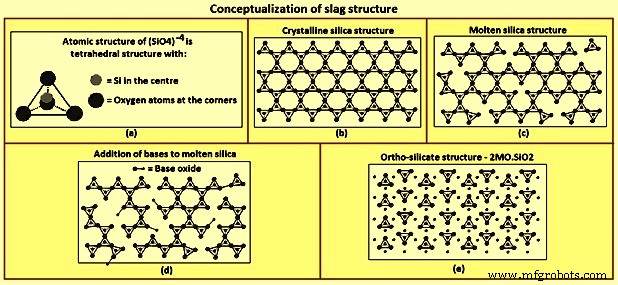
Abb. 2 Konzeptionalisierung der Schlackenstruktur
Die Zugabe von Metalloxiden wie CaO und MgO baut die Polymerstruktur ab. Diese Oxide wirken als Sauerstoffdonatoren, indem sie ein Sauerstoffatom in einer Ecke eines Tetraeders ersetzen und die Tetraeder-zu-Tetraeder-Eckbindung brechen (Abb. 2d). Der Abbau der Polymerstruktur setzt sich mit der Zugabe weiterer Metalloxide fort, bis das molare Verhältnis von Metalloxiden zu Kieselsäure zwei beträgt, an welchem Punkt alle Tetraeder-zu-Tetraeder-Eckbindungen gebrochen sind (Abb. 2e). Das molare Verhältnis von zwei ist die Orthosilikat-Zusammensetzung, 2CaO·SiO2, 2MgO·SiO2 und CaO·MgO·SiO2. Al2O3 wirkt ähnlich wie SiO2 bei der Polymerbildung und der Aufnahme von Sauerstoffatomen von basischen Oxiden. Oxide, die Sauerstoff aufnehmen, SiO2 und Al2O3, werden als saure Oxide bezeichnet. Oxide, die Sauerstoff spenden, CaO und MgO, werden als basische Oxide bezeichnet.
Schlackenbasizität – Es ist sehr nützlich, wenn man die Eigenschaften eines Mehrkomponentensystems auf seine Zusammensetzung bezieht, einen Index basierend auf der Zusammensetzung zu entwickeln. Das Problem bei der Entwicklung eines Index ist, wie man die Signifikanz jeder Komponente des Systems im Index widerspiegelt. Die unterschiedliche Natur der sauren Oxide (A) und basischen Oxide (B) wurde in der Entwicklung von Schlackenzusammensetzungsindizes verwendet, die normalerweise als Basizitäten bezeichnet werden. Beispiele für entwickelte Basizitätsindizes sind: (i) Überschuss an Basen = {(CaO) + (MgO)} – {(SiO2) + (Al2O3)}, (ii) Basizität (B/A) = {(CaO) + (MgO)} / {(SiO2) + (Al2O3)}, (iii) Bell'sches Verhältnis = {(CaO) + 0,7(MgO)} / {0,94(SiO2) + 0,18(Al2O3)}, und (iv) Optische Basizität = {(CaO) + 1,11(MgO) + 0,915(SiO2) + 1,03(Al2O3)} / {(CaO) + 1,42(MgO) + 1,91(SiO2) + 1,69(Al2O3)}.
Basizitätsindizes können in allgemeine Kategorien gruppiert werden: nämlich (i) Differenzen zwischen der Menge an Basen und Säuren, wie in Gleichung (i) oben gezeigt, (ii) Basen-zu-Säuren-Verhältnisse basierend auf Gewichtsprozenten, wie in Gleichung (ii) oben gezeigt, (iii) Basen-zu-Säuren-Verhältnisse basierend auf molaren Konzentrationen, wie in Gleichung (iii) oben gezeigt, und (iv) Summe der Basizität jeder Komponente und ihrer molaren Konzentration, wie in Gleichung (iv) oben gezeigt. Wie aufgrund der vorherigen Beschreibung der Schlackenstruktur zu erwarten war, neigen jene Indizes, die die molekulare Natur der Schlackenzusammensetzung widerspiegeln, Gleichungen (iii) und (iv), dazu, bessere Vorhersagen für Schlackeneigenschaften zu sein. Allerdings ist der durch Gleichung (ii) definierte Index wahrscheinlich die am häufigsten verwendete Definition.
Temperaturauswirkungen – [Si], Basizität und Schlackenvolumen – Es gibt eine Zunahme der Menge an [Si] mit der Erhöhung der Roheisentemperatur im Hochofen, wie in Abb. 3 gezeigt. Die Menge des [Si]-Anstiegs für eine gegebene Temperaturerhöhung variiert von Ofen zu Ofen, aber der Trend ist für alle Öfen gleich. Wenn [Si] zunimmt, nimmt (SiO2) ab und daher steigt die Basizität und das Schlackenvolumen nimmt ab. Die Menge des Anstiegs der Basizität für einen spezifischen Anstieg in [Si] ist eine Funktion des Schlackenvolumens. Abb. 3a zeigt die Änderung in B/A für initiale Schlackenvolumen von 200 kg/tHM (Kilogramm pro Tonne Roheisen) und 300 kg/tHM und für die [Si]- und Roheisentemperaturbeziehung, die auf der Figur gegeben ist. Der normale Trend, der hier demonstriert wird, ist, dass je größer das Schlackenvolumen, desto kleiner die Änderung in B/A für die gleiche Änderung in [Si] oder Roheisentemperatur.
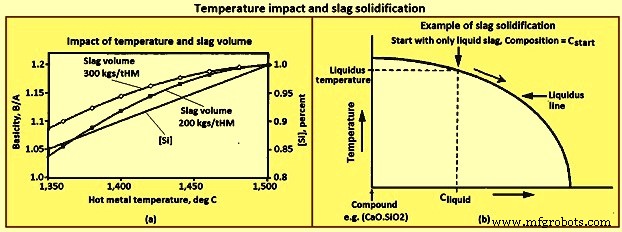
Abb. 3 Temperaturauswirkungen und Schlackenfestigung
Schlackenfestigung – Die gängige Definition der Schmelztemperatur gilt nur für ein Einkomponentensystem wie Wasser, wo nur flüssiges Wasser über der Schmelztemperatur und nur festes Wasser unter der Schmelztemperatur existiert. Schlacke ist ein Mehrkomponentensystem und hat daher nicht die gängige Definition der Schmelztemperatur, außer bei spezifischen Zusammensetzungen. Die Mehrheit der Schlackenzusammensetzungen hat sowohl feste als auch flüssige Phasen über einen Temperaturbereich hinweg. Die niedrigste Temperatur, bei der nur die flüssige Phase für eine spezifische Zusammensetzung existiert, wird als Liquidustemperatur bezeichnet.
Abb. 3b zeigt den Erstarrungspfad einer Schlacke, illustriert auf dem vereinfachten Phasendiagramm. Beginnen Sie mit einer Schlacke der Zusammensetzung Cstart bei Temperaturen, wo nur flüssige Schlacke existiert. Während die Schlacke abkühlt, sich vertikal nach unten auf dem Diagramm bewegend, ändert sich die Zusammensetzung der flüssigen Schlacke nicht, bis zum Schnitt mit der "Liquiduslinie". Der Schnitt mit der "Liquiduslinie" ist die Liquidustemperatur für die Zusammensetzung Cstart. Eine sehr kleine Menge des festen Verbindungsstoffs bildet sich an der Liquidustemperatur auf der linken Seite. Drei Änderungen setzen sich fort, während die Temperatur weiter unter die Liquidustemperatur reduziert wird: nämlich (i) mehr des festen Verbindungsstoffs wird gebildet, (ii) die Menge der flüssigen Schlacke nimmt ab, und (iii) die Zusammensetzung der flüssigen Schlacke ändert sich, sich nach rechts entlang der "Liquiduslinie" bewegend. Im Beispiel, wo der gebildete Verbindungsstoff 2CaO·SiO2 ist, nimmt die Basizität der flüssigen Schlacke ab, während die Schlacke abkühlt, da 2CaO·SiO2 etwa doppelt so viel CaO wie SiO2 enthält.
Der Erstarrungspfad zeigt, wie ein Verbindungsstoff gebildet werden kann, selbst wenn die flüssige Schlackenzusammensetzung erheblich von der Zusammensetzung des Verbindungsstoffs abweicht. Das Gewichtsverhältnis von CaO zu SiO2 = 1,86 für den Verbindungsstoff Dicalciumsilikat, 2CaO·SiO2. Während nie ein Hochofen erfolgreich mit Schlacken mit einem CaO-zu-SiO2-Verhältnis von annähernd 1,86 betrieben wurde, können beträchtliche Mengen an Dicalciumsilikat in den Schlacken von betriebenen Hochöfen gebildet werden. Die Bildung von ausreichend Dicalciumsilikat führt zu einer festen Schlacke, die beim Abkühlen in Staub zerfällt, bekannt als "fallende" oder "staubende" Schlacke. Der Zerfall wird durch die 10%ige Volumenausdehnung von Dicalciumsilikat verursacht, während es bei 675 °C einen Phasenwechsel durchläuft. Die Richtlinie zur Vermeidung einer "fallenden" Schlacke ist (CaO) kleiner als 0,9(SiO2) + 0,6(Al2O3) + 1,75(S).
Es ist wichtig zu beachten, dass Phasendiagramme auf Gleichgewichtsbedingungen basieren. Gleichgewichtsbedingungen implizieren, dass die Abkühlrate langsam im Vergleich zur Reaktionsrate ist, wie der Bildung von Dicalciumsilikat. Der oben beschriebene Erstarrungspfad wird "umgangen", wenn die Abkühlrate sehr hoch ist, wie bei der Schlackengranulierung und in geringerem Maße bei der Schlackenpelletierung. Die schnelle Abkühlung fixiert die Zusammensetzung in einer festen Glasphase, wo die Kinetik der Reaktionen zu langsam ist, um die Verbindungen zu bilden.
Schlackenfluss im Herd – Die Kontrolle des Schlackenspiegels im Herd ist wichtig für die Aufrechterhaltung eines stabilen Ofenbetriebs, besonders da die Roheisenproduktionsraten erhöht wurden. Hohe Schlackenspiegel führen zu steigendem Gebläsedruck und Bosh-Wandbeanspruchung und stören den gleichmäßigen Abstieg der Möller. Eines der Probleme bei der Kontrolle des Schlackenspiegels ist der Schlackenfluss im Herd während des Abstichs. Im Herd ist der Schlackenfluss zur Abstichöffnung schwieriger als der Fluss des Roheisens zur Abstichöffnung. Der Roheisenfluss hat eine größere Treibkraft aufgrund der höheren Dichte des Roheisens im Vergleich zur Schlacke. Der Roheisenflusspfad wird hauptsächlich durch "koksfreie" Bereiche unterhalb und/oder um den "Deadman"-Koks herum angenommen. Der Schlackenflusspfad zur Abstichöffnung führt durch den "Deadman"-Koks.
Abb. 4 zeigt die Konfiguration des Herdes und eine mögliche Abfolge von Phasen des Herdes während des Abstichs, die zu einer falschen "trockenen Herd"-Bedingung am Ende des Abstichs führen. Die Oberfläche des Roheisens wird als relativ flach über den gesamten Herdbereich während des gesamten Abstichs angenommen, aufgrund der hohen Dichte des Roheisens und des "koksfreien" Pfads zur Abstichöffnung. Die Schlackenoberfläche kann im Bereich um die Abstichöffnung erheblich niedriger sein als in anderen Bereichen des Herdes. Wenn die Schlackenabstichrate höher ist als die Schlackenflussrate über den Herd zur Abstichöffnungsregion, tritt eine Erschöpfung der Schlacke in der Abstichöffnungsregion auf und die Schlackenoberfläche beginnt, sich zur Abstichöffnung hin nach unten zu wölben, wie in Schritt 4 von Abb. 4 gezeigt. Die Schlackenerschöpfung setzt sich fort, bis keine Schlacke an der Abstichöffnung mehr ist und der Ofen trocken erscheint, obwohl noch beträchtliche Schlacke im Herd verbleibt, wie in Schritt 5 von Abb. 4 gezeigt. Die Minimierung des Widerstands gegen den Schlackenfluss im Herd minimiert die im Herd am Ende eines Abstichs verbleibende Schlacke. Der Widerstand gegen den Schlackenfluss im Herd wird verringert, je mehr die Porosität des Herdkoksbetts erhöht wird und die Schlackenviskosität reduziert wird.
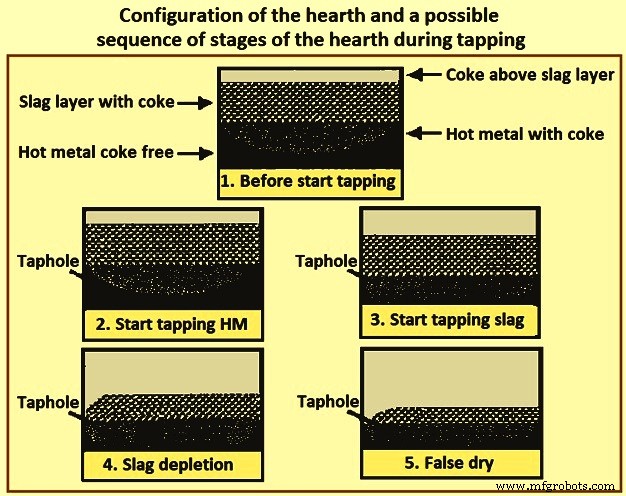
Abb. 4 Konfiguration des Herdes und eine mögliche Abfolge von Phasen des Herdes während des Abstichs
Oxid-System
Etwa 95 % der Schlacke bestehen aus SiO2, CaO, MgO und Al2O3. Die Anforderung niedriger Viskosität kann durch eine Vielzahl von Komponenten in diesem quaternären System erfüllt werden. Ignoriert man das Vorhandensein von MgO, zeigt das Phasendiagramm des ternären Oxid-Systems CaO-Al2O3-SiO2 (Abb. 5) ein niedrigschmelzendes Temperaturgebiet, das parallel zum CaO-SiO2-Binärsystem mit niedrigem Al2O3-Gehalt verläuft. Dieses Gebiet erstreckt sich von hohem SiO2-Gehalt bis zur Sättigungsisotherme für 2CaO·SiO2 und dann für im Wesentlichen konstanten CaO-Gehalt in Richtung hohen Al2O3-Gehalts. Der MgO-Gehalt der Schlacke beeinflusst die relative Position des niedrigschmelzenden Temperaturgebiets nicht wesentlich und beeinflusst nur die absoluten Werte der Schmelztemperaturen.
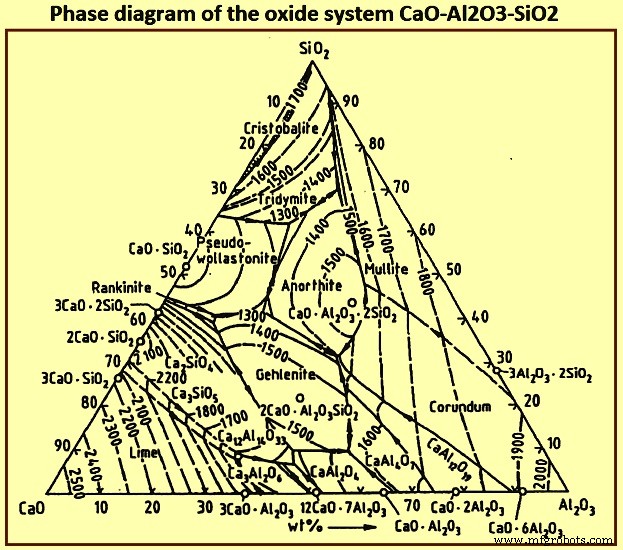
Abb. 5 Phasendiagramm des Oxid-Systems CaO-Al2O3-SiO2
Das Oxid-System, das die Basis für BF-Schlacken bildet, ist das Kalk-Kieselsäure-Aluminiumoxid-System (CaO-SiO2-Al2O3), modifiziert durch das Vorhandensein eines bestimmten Prozentsatzes von MgO in der Schlacke. Abb. 6 zeigt das Phasendiagramm des CaO-Al2O3-SiO2-10% MgO-Systems.
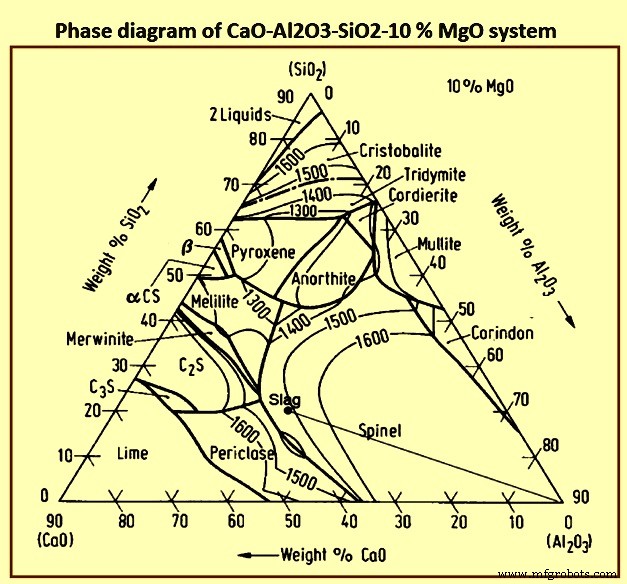
Abb. 6 Phasendiagramm des CaO-Al2O3-SiO2-10% MgO-Systems
Die Zusammensetzungen von BF-Schlacken, wie sie unter verschiedenen Betriebsbedingungen auftreten, sind in Abb. 7 dargestellt. Die Entschwefelung des Roheisens nimmt mit der Schlackenbasizität zu, d.h. mit zunehmendem CaO- und/oder MgO-Gehalt. Region 1 in Abb. 7 kann daher nur für die Verarbeitung von schwefelarmer Möller verwendet werden. Da die Gangartbestandteile normalerweise eine niedrigbasische Schlacke bilden, stellt Region 1 weitgehend die Schlackenzusammensetzung ohne Zugabe von Flussmitteln dar. Der Ofen kann bei relativ niedriger Temperatur betrieben werden, wegen der niedrigen Schmelzpunkte. Region 2 wird für eisenarme Möller mit sauren Gangartbestandteilen erreicht. Diese Betriebsart vorherrscht und erfordert umfangreiche Entschwefelung des Roheisens außerhalb des Hochofens. Das Erreichen einer Basizität, die zu einer ausreichenden Entschwefelung im Ofen führt, erfordert eine große Kalkzugabe (CaO), was zu einem hohen Schlackenvolumen und damit zu einem höheren Koksatz führt. Region 3 stellt die weltweit bevorzugten Schlackenzusammensetzungen für große Hochöfen dar. In diesem Fall, abhängig vom Aluminiumoxidgehalt, muss Dolomit zugesetzt werden, um den benötigten MgO-Gehalt zu erfüllen.
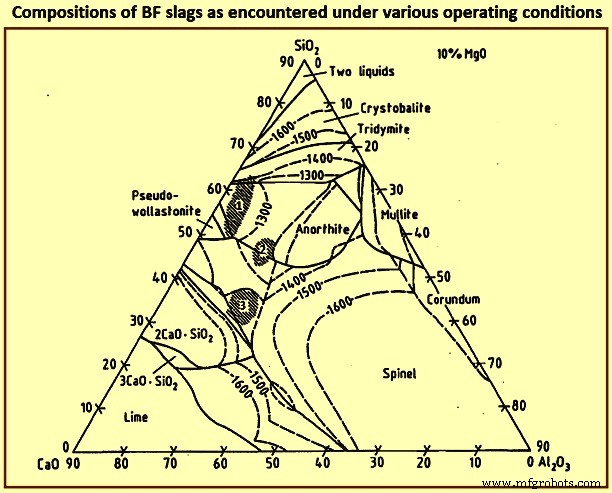
Abb. 7 Zusammensetzungen von BF-Schlacken unter verschiedenen Betriebsbedingungen
Tab. 1 zeigt die optimalen Komponenten der BF-Schlacke. Schlacken mit höheren Basizitäten (B), wie in Tab. 1 gezeigt, begünstigen optimale Erweichungsbedingungen. Der Erweichungs- und Schmelzbereich der Gangartbestandteile liegt bei etwa 80 °C bis 130 °C für B = 0,5 und bei etwa 20 °C bis 50 °C für B = 2. Aufgrund der höheren Schmelztemperatur der hochbasischen Schlacke und der zusätzlichen Energie, die durch die größere Menge der Flussmittelzugabe benötigt wird, wird die Schlackenbasizität daher auf etwa 1,2 gehalten.
| Tab. 1 Optimale Zusammensetzung der BF-Schlacke | |||
|---|---|---|---|
| Al2O3 % | CaO % | MgO % | SiO2 % |
| 5 | 43 | 16 | 36 |
| 10 | 44 | 14 | 32 |
| 15 | 44 | 12,5 | 28,5 |
| 20 | 45 | 11 | 24 |
| 25 | 48 | 8 | 19 |
| 30 | 56 | 5 | 9 |
| 35 | 54 | 4 | 7 |
Schlackeneigenschaften
Die physikalischen und chemischen Eigenschaften von Schlacken sind in erster Linie eine Funktion der Schlackenzusammensetzung und Temperatur. Das Folgende beschreibt diese Beziehungen zum Zweck der Entwicklung allgemeiner Trends.
Liquidustemperaturen – Die Beziehungen der Liquidustemperatur und Zusammensetzung für die vier primären Komponenten der Schlacke werden auf einem quaternären Phasendiagramm dargestellt. Abb. 8 wurde aus ternären Ebenen des quaternären Phasendiagramms generiert. Abb. 8a und 8b sind keine Phasendiagramme. Es gibt zwei allgemeine Trends, die aus diesen Figuren abgeleitet werden. Der erste ist, dass die Liquidustemperaturen mit Zunahmen in (Al2O3) und B/A steigen, und der zweite ist, dass (MgO) im Bereich von 8 % bis 14 % dazu neigt, den Anstieg der Liquidustemperatur zu minimieren, der durch den Anstieg entweder in (Al2O3) oder B/A verursacht wird.
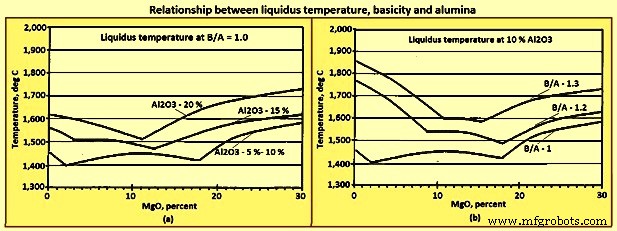
Abb. 8 Beziehung Liquidustemperatur, Basizität und Aluminiumoxid
Viskosität – Viskosität ist ein Maß für die Menge an Kraft, die benötigt wird, um die Form eines Materials zu ändern, und wird in der Einheit "Poise" angegeben. Je höher die Viskosität, desto mehr Kraft ist nötig, um eine Flüssigkeit fließen zu lassen. Zum Vergleich: Bei 20 °C beträgt die Viskosität von Wasser 0,01002 Poise, eine typische akzeptable Schlackenviskosität liegt bei etwa 2 bis 5 Poise, und die Viskosität von flüssigem SiO2 ist in der Größenordnung von 100.000 Poise. Die hohe Viskosität von flüssigem SiO2 wird durch die Polymerstruktur verursacht. Der Abbau der Polymerstruktur durch die basischen Oxide senkt die Viskosität. Die Abnahme der Viskosität aller flüssigen Schlacken mit zunehmendem B/A ist in Abb. 9a gezeigt. Im Allgemeinen nimmt die Viskosität eines beliebigen Flüssig/Fest-Gemischs zu, je mehr die Menge an suspendierten Feststoffen zunimmt. Die Auswirkung der Temperatur auf die Schlackenviskosität ist bei Temperaturen unter der Liquidustemperatur erheblich höher als über der Liquidustemperatur, wie in Abb. 9b gezeigt.
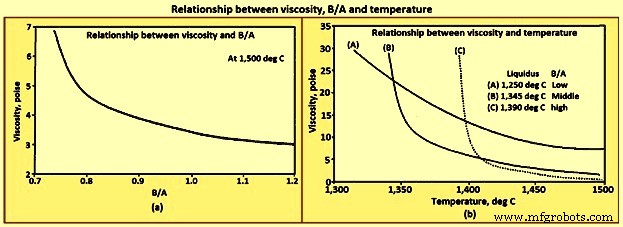
Abb. 9 Beziehung zwischen Viskosität, B/A und Temperatur
Es gibt zwei allgemeine Trends, die für die Viskosität beobachtet werden. Über der Liquidustemperatur nimmt die Viskosität flüssiger Schlacken mit steigender Temperatur und B/A ab. Bei Temperaturen unter der Liquidustemperatur nimmt die Viskosität mit steigender Temperatur und abnehmendem B/A ab.
Schwefelverteilungsverhältnis – Die Hochofen-Roheisenerzeugung ist ein sehr guter Entschwefelungsprozess im Vergleich zum Stahlherstellungsprozess, wegen des Unterschieds im Sauerstoffpotenzial der Schlacken der Prozesse. Der Effekt des Sauerstoffpotenzials auf die Entschwefelung kann durch die Gleichung (CaO) + [S] = (CaS) + (FeO) gezeigt werden, wobei das Sauerstoffpotenzial durch (FeO) angezeigt wird. Je höher das (FeO), desto mehr wird die Reaktion nach links getrieben und desto höher das [S]. Stahlherstellungsschlacken mit (FeO) von 15 % bis 25 % sind daher schwächere Entschwefelungsschlacken als die Hochofen-Herdschlacken mit (FeO) von weniger als 1 %.
Im Wesentlichen verlässt der gesamte Schwefel, der in den Hochofen gelangt, den Ofen im Roheisen und in der Schlacke. Eine Beziehung zur Vorhersage von [S] kann basierend auf einer Schwefelmassenbilanz für eine Tonne Roheisen entwickelt werden, gemäß Gleichung (i) unten, und dem definierten Begriff Schwefelverteilungsverhältnis gemäß Gleichung (ii) unten. Die Vorhersage von [S] durch Gleichung (iii) unten wird durch Einsetzen von [S] aus Gleichung (i) in Gleichung (ii) und anschließendes Lösen nach [S] hergeleitet.
Gleichung (i): St = [S] / 100 × 1.010 + (S) / 100 × Svol, wobei 1.010 die kg Roheisen in einer Tonne Roheisen einschließlich eines 1%-Ausbeuteverlusts sind, St die Schwefelbeladung ist, die das Gesamtgewicht des Schwefels in kg/tHM ist. Svol ist das Schlackenvolumen, das das Gewicht der Schlacke in kg/tHM ist. Gleichung (ii): Sp = (S) / [S], wobei Sp das Schwefelverteilungsverhältnis ist. Gleichung (iii): [S] = St × 100 / (Sp × Svol + 1.010).
Der Schlacken-Sp kann basierend auf Gleichung (iv) vorhergesagt werden: Sp = 147,7 × BB + 37,7 × [Si] – 190 und Gleichung (v): BB = {(CaO) + 0,7(MgO)} / {0,94(SiO2) + 0,18(Al2O3)}. Hier ist BB die Basizität, wie durch Bell'sches Verhältnis definiert. Es ist zu beachten, dass die Koeffizienten in Gleichung (iv) aus Regressionsanalysen eines spezifischen Ofens entwickelt wurden. Gleichung (iv) und Gleichung (v) wurden verwendet, um Abb. 10(a) zu konstruieren, und Gleichung (iii), Gleichung (iv) und Gleichung (v) wurden in der Konstruktion von Abb. 10(b) verwendet.
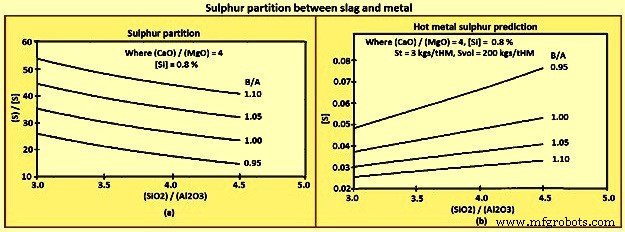
Abb. 10 Schwefelverteilung zwischen Schlacke und Metall
Die allgemeinen Trends, die aus den obigen Gleichungen und Figuren abgeleitet werden können, sind: (i) [S] nimmt mit abnehmendem St und zunehmendem Sp und Svol ab, (ii) jedoch nimmt Sp normalerweise mit B/A zu, (iii) CaO ist ein besserer Entschwefler als MgO, und (iv) Al2O3 hat einen geringeren Effekt auf Sp als SiO2.
Alkalikapazität – Ein "Refluxierendes" oder "Recycling"-Phänomen tritt im Hochofen aufgrund des Gegenstroms von Gasen versus Feststoffen/Flüssigkeiten auf, insbesondere für Schwefel, Zink und Alkalien. Das Recycling des Alkalis Kalium (K) ist in Abb. 11a dargestellt. Das Recyclingphänomen ist der Fall, wenn ein Element den Ofen in einer festen oder flüssigen Phase hinabsteigt, reagiert, um Gasspezies in den höheren Temperaturregionen des Ofens zu bilden, dann als Gase den Ofen wieder hinaufsteigt, wo es reagiert und von den festen/flüssigen Phasen in der niedrigeren Temperaturregion des Ofens absorbiert wird. Das Recycling führt zu viel höheren internen Konzentrationen des recycelten Elements als der Konzentration, die in den Ofen eingeht oder ihn verlässt. Zum Beispiel kann die interne Beladung von K 10 kg/tHM betragen, wenn die beschickten Materialien nur 2 kg/tHM enthalten.
Alkalien haben keine vorteilhaften, aber viele schädlichen Auswirkungen auf den Hochofen. Alkalien werden von Feuerfeststeinen, Koks und Erz absorbiert, was zur Degradation der Feuerfeststeine und des Koks und zur Aufquellung des Erzes führt. Alkalien können auch Schorf bilden, der sich ablösen und den thermischen Zustand des Ofens stören kann, oder sich aufbauen und den Möller- und Gasfluss verengen. Alkalien können nicht vermieden werden, da sie in allen Kohlen, Koks und in geringerem Maße in Erzen enthalten sind. Die Alkalibeladung ist wo immer möglich zu minimieren.
Ein Teil der Alkalien verlässt den Ofen im Ofengas, die Menge ist eine Funktion des Ofengastemperaturprofils. Die verbleibenden Alkalien sind in der Schlacke zu entfernen. Die Fähigkeit der Schlacke, Alkalien aus dem Ofen zu entfernen, wird als Alkalikapazität der Schlacke bezeichnet. Die Beziehungen der Alkalikapazität zur Schlackenzusammensetzung und Temperatur sind in Abb. 11b gezeigt. Im Allgemeinen nimmt die Alkalikapazität mit niedrigerer B/A und niedrigerer Temperatur zu.
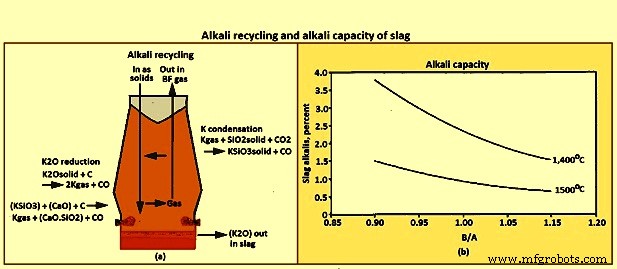
Abb. 11 Alkalirecycling und Alkalikapazität der Schlacke
Kieselsäureaktivität – Das produzierte [Si] ist abhängig von den Möllermaterialien, dem Ofenbetrieb und der Schlackenchemie. Die Auswirkung der Schlackenchemie wird in der Gleichung [Si] = (SiO2) × GSiO2 / GSi × Keq / (P²)co gezeigt. Hierbei ist CO Kohlenmonoxid. Diese Gleichung wurde aus der Gleichgewichtskonstanten, Gleichung Keq = {ASi × (P²)co} / {ASiO2 × Ac}, für die in der Gleichung (SiO2) + 2C = [Si] + 2COgas gegebene Reaktion, den Definitionen der Aktivitäten von (SiO2) und [Si], Gleichung ASiO2 = (SiO2) × GSiO2 und Gleichung ASi = [Si] × GSi, und der Annahme, dass die Aktivität des Kohlenstoffs im Herd gleich eins ist, entwickelt. Der von der Gleichung [Si] = (SiO2) × GSiO2 / GSi × Keq / (P²)co implizierte Trend ist, dass [Si] abnimmt, wenn (SiO2) abnimmt.
Schlackendesign-Faktoren
In einigen Hochöfen ist eine typische Schlackenzusammensetzung, die aus dem Gangart im Erz und der Asche des Koks gebildet wird, 9 % CaO, 5 % MgO, 75 % SiO2 und 10 % Al2O3. Eine Schlacke dieser Zusammensetzung hat eine Liquidustemperatur in der Größenordnung von 1.600 °C und fließt nicht gut, selbst über ihrer Liquidustemperatur. Daher werden CaO und MgO der Möller zugesetzt, um den Gangart und die Asche zu "fließen", was zu akzeptablen Liquidustemperaturen und Fließeigenschaften führt.
Grundlegendes Schlackendesign ist die Auswahl der Arten und Mengen der Flussmittel, die mit einer Möller und Koks verwendet werden, um eine Schlacke akzeptabler Eigenschaften zu erzeugen. Möller- und Koksauswahl werden weitgehend durch wirtschaftliche Fragen wie lokale versus importierte Quellen und Grad der Aufbereitung getrieben. Diese wirtschaftlichen Treibkräfte haben zu einer breiten Palette von Schlackenzusammensetzungen weltweit geführt.
Die allgemeinen Faktoren, die bei der Gestaltung einer Schlacke für den Normalbetrieb zu berücksichtigen sind, sind: (i) Liquidustemperatur, d.h. die Schlacke soll im Herd und Gießhaus vollständig flüssig sein, (ii) Viskosität, d.h. die Schlacke soll eine niedrige Viskosität, hohe Fließfähigkeit haben, um aus dem Herd und die Gießhausrinnen abzulaufen, (iii) Schwefelkapazität, d.h. der Sp soll ausreichend sein, um Roheisen mit Schwefelgehalten innerhalb der Spezifikationen zu produzieren, (iv) Alkalikapazität, d.h. die Schlackenalkalikapazität soll ausreichend sein, um Alkalianreicherung im Ofen zu verhindern, (v) Roheisen-Siliziumkontrolle, d.h. der Effekt der Schlackenchemie auf das [Si] ist zu berücksichtigen, (vi) Schlackenvolumen, d.h. das Schlackenvolumen soll hoch genug sein, um zur Stabilität der Schlackeneigenschaften und Roheisenqualität beizutragen, aber nicht so hoch, dass es übermäßigen Brennstoff erfordert oder zur Ofeninstabilität beiträgt, (vii) robuste Eigenschaften, d.h. die Schlackeneigenschaften sollen so unempfindlich wie möglich gegenüber normalen Schwankungen im Ofenbetrieb sein, insbesondere der Roheisentemperatur, und (viii) Endverwendung, d.h. die Anforderungen der Endverwendung der Schlacke sind zu berücksichtigen.
Schlackendesign muss erkennen, dass die oben genannten Faktoren nicht unabhängig sind und dass das Design immer ein Ausgleich der oben genannten Faktoren zur Auflösung der widersprüchlichen Trends erfordert (Tab. 2).
| Tab. 2 Normale widersprüchliche Trends | ||
|---|---|---|
| Gewünschter Parameter | Basizität | Al2O3 |
| Niedrigere Liquidustemperatur | Niedriger | Niedriger |
| Niedrigere Viskosität | Höher | - |
| Höhere K-Entfernung | Niedriger | Niedriger |
| Niedrigeres [S] | Höher | Höher |
| Niedrigeres [Si] | Höher | Höher |
Zwei Beispiele für das Schlackendesign werden unten beschrieben. Im ersten Beispiel (Tab. 3) besteht das Problem darin, die Alkalientfernung zu erhöhen, ohne das [S] zu erhöhen. Die Lösung des Problems besteht darin, das Schlackenvolumen durch den Einsatz von zusätzlichem SiO2 in der Möller zu erhöhen, während die Schlackenbasizität verringert wird.
| Tab. 3 Beispiel für die Gestaltung von Schlacke für erhöhte K2O-Entfernung | |||||
|---|---|---|---|---|---|
| Basizität B/A | Schlackenvolumen kg/tHM | K2O % | K2O entfernt kg/tHM | (S) % | S entfernt kg/tHM |
| 1,10 | 225 | 0,47 | 1,30 | 1,82 | 5,00 |
| 1,05 | 282 | 0,55 | 1,55 | 1,77 | 5,00 |
| 1,00 | 290 | 0,63 | 1,85 | 1,72 | 5,00 |
| 0,95 | 298 | 0,71 | 2,10 | 1,68 | 5,00 |
Das Problem im zweiten Beispiel (Tab. 4) ist, das [Si] zu senken, ohne die anderen Eigenschaften der Schlacke und des Ofenbetriebs negativ zu beeinflussen. Die Lösung des Problems besteht darin, das (SiO2) durch Erhöhung des (Al2O3) mit Quarzit, einem hoch (Al2O3) haltigen Möllermaterial, zu verringern, während (CaO) und (MgO) konstant gehalten werden. Die Änderung der Schlackenchemie führt zu einer Verringerung sowohl von [Si] als auch von [S].
| Tab. 4 Beispiel für die Gestaltung von Schlacken mit niedrigerem [Si] | |||||
|---|---|---|---|---|---|
| Periode | Einheit | Basis | Nummer 1 | Nummer 2 | Nummer 3 |
| Basizität | - | 1,12 | 1,13 | 1,13 | 1,12 |
| (MgO) | % | 11,8 | 11,5 | 11,7 | 11,5 |
| (Al2O3) | % | 7,8 | 10,2 | 10,3 | 11,7 |
| [Si] | % | 0,76 | 0,53 | 0,54 | 0,49 |
| [S] | % | 0,043 | 0,031 | 0,029 | 0,026 |
Schlacke nach dem Hochofen
Die Verwendung der BF-Schlacke wird durch die Ökonomie der Verarbeitung und der Marktnachfrage getrieben. An Orten, wo die Verarbeitung und Vermarktung von der Organisation durchgeführt wird, die die Schlacke produziert, neigen die Märkte dazu, lokaler Natur zu sein mit minimaler Verarbeitung. Gemäß dem aktuellen Trend übernehmen unabhängige Organisationen das Eigentum an der flüssigen Schlacke am Ende der Schlackenrinne, was zu breiteren Märkten mit umfangreicherer Verarbeitung geführt hat. Das Produkt Schlacke kann nach der Abkühlrate klassifiziert werden.
Luftgekühlte Schlacken sind jene, die mit niedrigen Abkühlraten produziert werden. Dies sind Schlacken, die in Gruben erstarren und häufig mit Wassersprays gekühlt werden. Die größten Verwendungen für luftgekühlte Schlacke sind im Straßenbau, als Eisenbahnschotter und als Zuschlagstoff. Luftgekühlte Schlacke wurde auch in der Zementherstellung, Mineralwolldämmung, Dachdeckung und Glasherstellung verwendet.
Pelletierte und granulierte Schlacken sind jene, die mit hohen Abkühlraten produziert werden. Pelletierte Schlacke wird durch Gießen der flüssigen Schlacke auf eine rotierende Trommel hergestellt, manchmal mit Wasser. Granulierte Schlacken werden entweder durch direktes Gießen der flüssigen Schlacke in eine große Schlackengrube mit Wasser oder durch den Einsatz von Hochdruckwassersprays hergestellt, die die Schlacke in Tröpfchen zerbrechen. Schnell abgekühlte Schlacken wurden für die gleichen Anwendungen wie luftgekühlte Schlacken verwendet. Der hohe Glasgehalt schnell abgekühlter Schlacken macht sie besonders geeignet für die Portlandzementproduktion.
Herstellungsprozess
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Granulation von Hochofenschlacke im Gießhaus: Prozesserläuterung
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Der Tiegel: Schlüssel zur Qualität im kontinuierlichen Stahlstranggießen
- Trockengranulation von Hochofenschlacke: Steigerung der Energierückgewinnung & Nachhaltigkeit
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung
- Wie Präzisionstechnik den modernen Fertigungserfolg antreibt