



MIG- vs. WIG-Schweißen: Unterschiede, Anwendungen & Auswahlkriterien
Zwei Lichtbogenschweißverfahren mit Schutzgas – unterschiedliche Elektroden, unterschiedliche Stärken.
- MIG/MAG (Metal Inert/Active Gas): Verbrauchbare Drahtelektrode = Zusatzwerkstoff & Stromleiter.
- WIG (Tungsten Inert Gas): Nicht verbrauchbare Wolframelektrode, Zusatz separat (oder autogen).
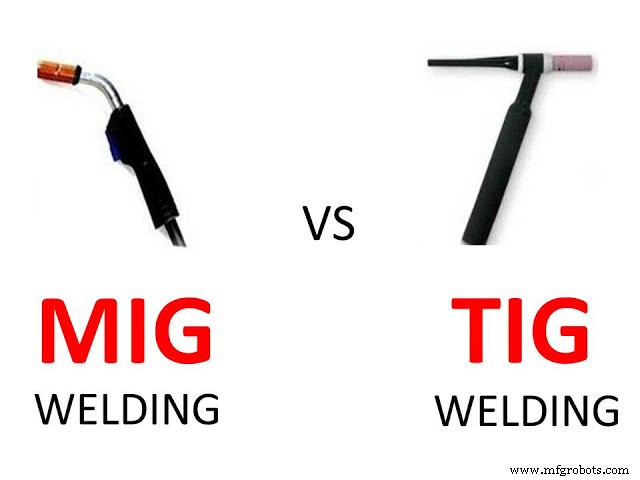
Direkter Vergleich
| Merkmal | MIG/MAG | WIG (TIG) |
|---|---|---|
| Elektrode | Verbrauchbarer Draht (Endlos) | Nicht verbrauchbares Wolfram (W, WT20, WL20) |
| Zusatzwerkstoff | Draht = Elektrode (Pflicht) | Separater Fülldraht (optional, z. B. Wurzel) |
| Schutzgas | Inert (Ar, He – MIG) / Aktiv (CO₂, Mischungen – MAG) | Rein inert (Ar, He, Ar/He) – keine aktiven Gase |
| Drahtvorschub | Automatisch, konstant (Rollenantrieb) | Manuell (Hand) oder automatisiert (Cold/Hot Wire) |
| Polarität | DC (+) an Draht (Rückwärts) – Standard | DC (–) an Elektrode (Vorwärts) / AC (Alu, Mg) |
| Schweißgeschwindigkeit | Hoch (hoher Auftrag) | Niedrig (präzise, langsamer) |
| Nahtqualität / Optik | Gut, aber Spritzer (MAG), Nahtbild gröber | Exzellent, "Schmucknaht", spritzerfrei |
| Dicke-Bereich | ~0,8 – 40+ mm (Mehrlagig) | ~0,3 – 5 mm (Einlagig), Mehrlagig möglich |
| Werkstoffe | Stahl, Edelstahl, Al, Cu-Legierungen | Alle schweißbaren Metalle (auch Ti, Zr, Ni-Basis, Al dünn) |
| Positionen | Alle (mit pulsed MIG auch PF, PD) | Alle (sehr gut für PF, PD, Überkopf) |
| Automatisierung | Sehr einfach (Roboter, Portale) | Anspruchsvoller (Nahtverfolgung, Drahtzufuhr sync) |
| Kosten (Anlage) | Mittel | Höher (HF-Zündung, AC/DC, Gas-Kühlung) |
| Typische Anwendungen | Stahlbau, Behälter, Rohrleitung, Fahrzeug, Serie | Apparatebau, Rohrleitungen (Wurzel), Lebensmittel/Pharma, Luftfahrt, Alu-Dünnblech, Kunst |
Entscheidungshilfe
MIG/MAG wählen, wenn:
- Hohe Depositionsrate / Geschwindigkeit gefordert
- Dickwandige Bauteile (> 5 mm)
- Serienfertigung, Automatisierung/Roboter
- Baustahl, Edelstahl, Al (MIG), dickere Profile
- Kostenbewusste Anschaffung
WIG wählen, wenn:
- Höchste Nahtqualität & Optik (Sichtnähte, Lebensmittel/Pharma)
- Dünnblech (< 3 mm), Feinblech
- Wurzelbelegung bei Rohren (offene Wurzel, kein Rückseite zugänglich)
- Schwer schweißbare / reaktive Metalle (Ti, Zr, Ta, Ni-Basis, Mg)
- Aluminium & Magnesium (AC-WIG mit Reinigungseffekt)
- Reparatur, Kleinserien, Handschweißen
Moderne Entwicklungen
- Pulsed MIG/MAG: Gesteuerter Tropfenübergang → weniger Spritzer, weniger Wärme, besser für Dünnblech & Positionsschweißen.
- Cold Wire TIG / Hot Wire TIG: Automatisierter Drahtvorschub → höhere Geschwindigkeit bei WIG-Qualität.
- Hybrid Laser-MIG: Laser (Tiefe) + MIG (Brücke, Zusatz) → extrem schnell & tief.
Fazit
MIG/MAG = Produktivität, Dicke, Automatisierung. WIG = Qualität, Präzision, Dünnblech, Exoten, Wurzeln. Viele Betriebe nutzen beide: MIG für Füll- & Decklagen, WIG für Wurzellagen & kritische Nähte.
Nieten: Definition, Funktion, Typen & Nietverbindungen – Der vollständige Überblick
Schweißverfahren im Überblick: Arten, Techniken & Anwendungen
Herstellungsprozess
- MIG vs. TIG Schweißen: Die richtige Lichtbogen-Schweißtechnik für Ihr Projekt wählen
- MIG vs. WIG-Schweißen: Die richtige Technik für Ihr Projekt wählen
- MIG- vs. MAG-Schweißen: Wichtige Unterschiede beim Gas-Metall-Lichtbogenschweißen
- GMAW vs. GTAW: Umfassender Vergleich zweier Lichtbogenschweißverfahren
- MIG vs. TIG Schweißen: Unterschiede und Anwendungsbereiche
- MMAW vs. GMAW: Unterschiede der Lichtbogenschweißverfahren
- MIG/MAG-Schweißen erklärt: Grundlagen, Technik & Tipps für Profis
- MIG vs. WIG-Schweißen: Welche Technik liefert die überlegene Leistung?
- Hartlöten vs. Weichlöten: Metallurgische Unterschiede und Praxiseinsatz
- Zweitakt- vs. Viertaktmotoren: Wichtige Unterschiede erklärt