



Funkenerosion (EDM): Prinzipien, Prozess, Ausrüstung, Vor- und Nachteile erklärt
Funkenerosion (Electrical Discharge Machining - EDM)
In diesem Artikel erfahren Sie alles über das Prinzip, die Funktionsweise, die Ausrüstung, die Vor- und Nachteile der Funkenerosion (EDM) – inklusive anschaulicher Diagramme. Dieses Fertigungsverfahren nutzt elektrische Funken, um Material vom Werkstück abzutragen. Im Grunde ähnelt es der Entfernung von Graten durch elektrische Funken. Der elektrische Funke fungiert als Schneidwerkzeug, um das Werkstück in die gewünschte Form zu bringen. Der Prozess erfolgt durch das Anlegen von hochfrequentem Strom über die Elektrode an das Werkstück. Der entstehende Funke entfernt Metall in Form winziger Partikel. Das Ganze findet in einer dielektrischen Flüssigkeit statt.
Prinzip der Funkenerosion
Die Funkenerosion basiert auf der Funkenbildung und der Materialabtragung durch Funkenerosion. Ein EDM-Funken brennt ein winziges Loch in ein Metallstück, mit dem er in Kontakt kommt. Der erzeugte Funke produziert Hitze, die Metall durch Erosion und Verdampfung entfernt. Bei diesem Verfahren müssen sowohl Werkstück als auch Werkzeug (Elektrode) aus leitfähigem Material bestehen.
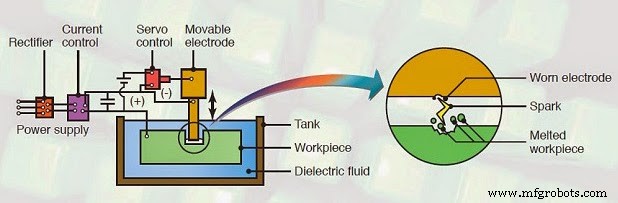
Ausrüstung der EDM-Anlage
Der EDM-Prozess umfasst folgende Hauptkomponenten:
Stromversorgung
In der EDM wird hochfrequenter Strom verwendet, um Funken zwischen Elektrode und Werkstück zu erzeugen. Diese Funken erzeugen Hitze und tragen Material vom Werkstück ab.
Dielektrische Flüssigkeit: Versorgung und Spülsystem
Die dielektrische Flüssigkeit erfüllt mehrere Funktionen: Sie spült die abgetragenen Partikel (Chips) weg und verhindert, dass diese an der Oberfläche haften bleiben. Sie wirkt als Kühlmedium und fördert zudem die Funkenbildung zwischen Werkzeug und Werkstück, was die Abtragsrate erhöht.
Werkzeug und Werkzeughalter
Da das Werkzeug (die Elektrode) durch die Funken ebenfalls erodiert, hängt die Materialwahl vom Verschleißverhältnis, der Fertigungsfreundlichkeit und den Kosten ab. Häufig verwendete Elektrodenmaterialien sind Kupfer, Wolframlegierungen, Gusseisen, Stahl, Silber-Wolfram-Legierungen und Graphit.
Werkstück und Werkstückhalter
Nur gute elektrische Leiter können mit EDM bearbeitet werden. Das Werkstück muss daher eine hohe elektrische Leitfähigkeit aufweisen. Die Härte des Werkstücks spielt keine Rolle – gehärtete Stähle lassen sich genauso gut bearbeiten wie weiche Materialien.
Funktionsweise
Der EDM-Prozess läuft wie folgt ab:
- Sowohl Werkstück als auch Werkzeug werden in die dielektrische Flüssigkeit getaucht. Diese kontrolliert den Lichtbogen und entfernt abgetragene Partikel von Werkstück und Werkzeug aus dem Arbeitsraum.
- Ein Servomechanismus hält einen extrem kleinen Spalt (etwa die Dicke eines menschlichen Haares) zwischen Werkzeug und Werkstück – optimal für die Funkenbildung.
- Das Werkzeug hat die Negativform des gewünschten Werkstücks.
- Hochfrequenter Strom wird der Elektrode zugeführt, wodurch ein Funke zwischen Werkzeug und Werkstück überspringt und im Arbeitsraum hohe Temperaturen erzeugt.
- Material wird durch Erosion und Verdampfung vom Werkstück abgetragen.
- Die abgetragenen Partikel müssen kontinuierlich durch die dielektrische Flüssigkeit entfernt werden, um Kurzschlüsse durch Brückenbildung zu vermeiden.
- Durch den Übermaßabtrag (Overcut) entsteht eine Kavität, die etwas größer ist als die Elektrode.
Für ein besseres Verständnis der EDM-Funktionsweise empfiehlt sich das Ansehen eines Erklärvideos.
Vor- und Nachteile
Vorteile
- Jedes leitfähige Material lässt sich bearbeiten.
- Unabhängig von der Werkzeughärte – gehärtete Werkstücke sind problemlos bearbeitbar.
- Komplexe Formen und Werkzeughohlräume können präzise hergestellt werden.
- Der Prozess ist gratfrei.
- Dünne Wandungen lassen sich ohne Verformung bearbeiten.
Nachteile
- Hoher Werkzeugverschleiß.
- Werkzeugverschleiß begrenzt Genauigkeit und Oberflächengüte.
- Nur gute elektrische Leiter sind bearbeitbar.
Dies war ein Überblick über die Funkenerosion: Prinzip, Funktionsweise, Ausrüstung, Vor- und Nachteile. Bei Fragen hinterlassen Sie gerne einen Kommentar. Teilen Sie den Artikel, wenn er Ihnen gefallen hat. Vielen Dank fürs Lesen!
Herstellungsprozess
- Wasserstrahl- & Abrasivwasserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Laserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Prinzip, Ausrüstung, Vor- & Nachteile
- Ultraschallbearbeitung (USM): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
- Ultraschallschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektrochemische Bearbeitung (ECM): Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektroschlackeschweißen: Prinzip, Prozess, Anwendungen, Vor- & Nachteile
- Plasmalichtbogenschweißen (PAW): Prinzip, Typen, Ausrüstung, Anwendungen, Vor- & Nachteile
- Thermitschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile