



Elektrochemische Bearbeitung (ECM): Prinzip, Ausrüstung, Vor-/Nachteile, Anwendungen
Elektrochemische Bearbeitung (ECM) ist ein Bearbeitungsverfahren, bei dem Material vom Werkstück durch elektrochemischen Prozess entfernt wird. Werkstück = Anode, Werkzeug = Kathode. Beide Elektroden in Elektrolyt (z. B. NaCl) getaucht. Bei angelegter Spannung beginnt Materialabtrag am Werkstück. Werkzeug und Werkstück werden sehr nah positioniert, ohne sich zu berühren. Da Materialabtrag auf atomarer Ebene erfolgt, entsteht spiegelglatte Oberfläche.
- Nur für elektrisch leitfähige Materialien einsetzbar.
Funktionsprinzip
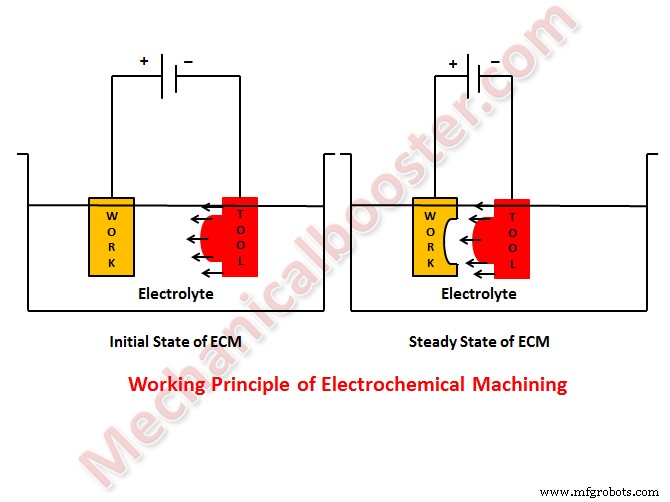
ECM-Funktionsweise ist entgegengesetzt zur elektrochemischen/galvanischen Beschichtung oder Abscheidung.
Während ECM finden Reaktionen an den Elektroden statt: Anode (Werkstück), Kathode (Werkzeug) und im Elektrolyt.
Beispiel: Bearbeitung von niedriglegiertem Stahl (hauptsächlich Eisenlegierungen Fe). Üblicherweise neutrale Kochsalzlösung (NaCl) als Elektrolyt für Eisenlegierungen. Ionendissociation von NaCl und Wasser im Elektrolyt:
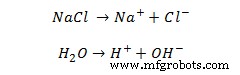
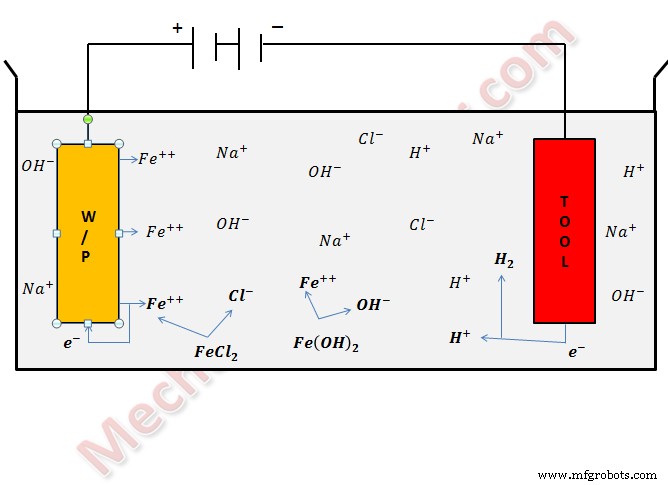
Bei angelegter Potentialdifferenz beginnt Ionenbewegung zwischen Werkzeug und Werkstück. Positive Ionen → Werkzeug (Kathode), negative Ionen → Werkstück.
Weiterlesen:
- Ultraschallbearbeitung (USM) – Hauptteile, Prinzip, Vor-/Nachteile, Anwendung
- Wasserstrahlbearbeitung – Prinzip, Vor-/Nachteile, Anwendung
- Laserstrahlbearbeitung – Hauptteile, Prinzip, Funktionsweise, Anwendung
An der Kathode nehmen Wasserstoffionen Elektronen auf → Wasserstoffgas.
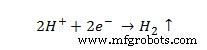
Ebenso lösen sich Eisenatome von der Anode (Werkstück) als Fe²⁺-Ionen.
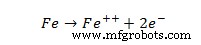
Im Elektrolyt: Natriumionen + Hydroxylionen → Natriumhydroxid. Eisenionen + Chloridionen → Eisenchlorid. Eisenionen + Hydroxylionen → Eisenhydroxid.
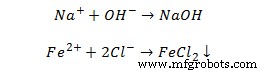
FeCl₂ und Fe(OH)₂ fallen als Schlamm aus und sedimentieren. So wird Material vom Werkstück als Schlamm entfernt.
Die verschiedenen Reaktionen im ECM-Prozess sind in der Abbildung dargestellt.
ECM-Systemmodule / Hauptausrüstung
- Stromversorgung
- Elektrolyt-Filtrations- & Zuführsystem
- Werkzeugvorschubsystem
- Arbeitsbehälter
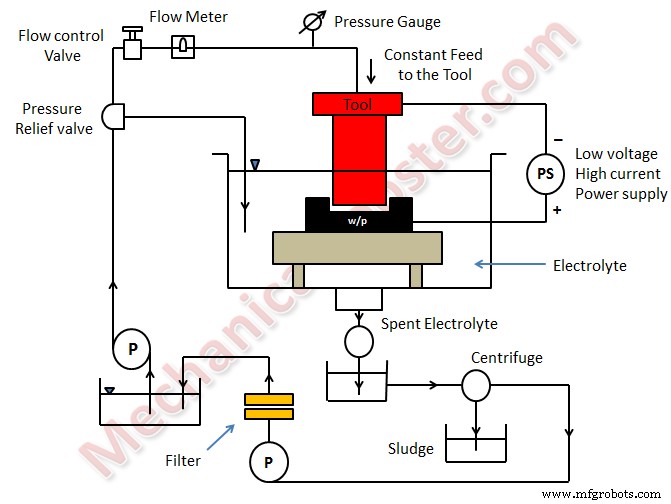
Funktionsweise der elektrochemischen Bearbeitung
- Werkstück in Vorrichtung spannen, Werkzeug nah an Werkstück bringen. Beide in geeignetem Elektrolyt tauchen.
- Potentialdifferenz an Werkstück (Anode) und Werkzeug (Kathode) anlegen. Materialabtrag beginnt wie im Prinzip beschrieben.
- Werkzeugvorschubsystem bewegt Werkzeug zum Werkstück, hält erforderlichen Spalt. Material löst sich als positive Ionen, verbindet sich mit Elektrolyt-Ionen → Schlamm. Wasserstoffgas an Kathode freigesetzt.
- Da Materiallösung auf atomarer Ebene erfolgt → hervorragende Oberflächenqualität.
- Schlamm aus Behälter entnehmen, vom Elektrolyt trennen. Filtrierter Elektrolyt zurück in Behälter für ECM-Prozess.
- Plasma-Lichtbogenbearbeitung (PAM) – Wie funktioniert es?
- Elektroerosion (EDM) – Prozess und Funktionsweise
- Elektronenstrahlbearbeitung – Wie funktioniert der Prozess?
Anwendungen
- ECM für Senkerodieren, Profilieren & Konturieren, Bohren, Schleifen, Trepanieren, Mikrobearbeitung.
- Bearbeitung von Dampfturbinenschaufeln enger Toleranzen.
Vorteile
- Vernachlässigbarer Werkzeugverschleiß.
- Komplexe konkave/konvexe Teile durch konvexe/konkave Werkzeuge leicht herstellbar.
- Keine Kräfte & Restspannungen – kein direkter Werkzeug-Werkstück-Kontakt.
- Exzellente Oberflächenqualität.
- Geringe Wärmeerzeugung.
Nachteile
- Korrosionsrisiko für Werkzeug, Werkstück, Ausrüstung bei salin/sauren Elektrolyten.
- Nur elektrisch leitfähige Materialien bearbeitbar.
- Hoher Stromverbrauch.
- Hohe Anfangsinvestition.
Prozessparameter
| Nr. | Parameter | Werte |
| 1. | Stromversorgung | |
| Typ | Gleichstrom | |
| Spannung | 2–35 V | |
| Strom | 50–40.000 A | |
| Stromdichte | 0,1 A/mm² bis 5 A/mm² | |
| 2. | Elektrolyt | |
| Material | NaCl und NaNO₃ | |
| Temperatur | 20–50 °C | |
| Durchflussrate | 20 l/min pro 100 A Strom | |
| Druck | 0,5–20 bar | |
| Verdünnung | 100–500 g/l | |
| 3. | Arbeitsspalt | 0,1–2 mm |
| 4. | Übermaß (Overcut) | 0,2–3 mm |
| 5. | Vorschubgeschwindigkeit | 0,5–15 mm/min |
| 6. | Elektrodenmaterial | Kupfer, Messing, Bronze |
| 7. | Oberflächenrauheit (Ra) | 0,2–1,5 µm |
Industrietechnik
- Elektrochemische Bearbeitung (ECM): Kinematik, Dynamik & Werkzeugdesign erklärt
- Wasserstrahl- & Abrasivwasserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Laserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Prinzip, Ausrüstung, Vor- & Nachteile
- Ultraschallbearbeitung (USM): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
- Ultraschallschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektrochemische Bearbeitung (ECM): Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Funkenerosion (EDM): Prinzipien, Prozess, Ausrüstung, Vor- und Nachteile erklärt
- Elektroschlackeschweißen: Prinzip, Prozess, Anwendungen, Vor- & Nachteile