



Plasmalichtbogenschweißen (PAW): Prinzip, Typen, Ausrüstung, Anwendungen, Vor- & Nachteile
Plasmalichtbogenschweißen (Plasma Arc Welding - PAW)
Erfahren Sie hier alles über Prinzip, Typen, Funktionsweise, Ausrüstung, Anwendungen, Vor- und Nachteile des Plasmalichtbogenschweißens – mit Diagrammen. PAW ist ein Schmelzschweißverfahren, bei dem die Metall-Metall-Verbindung im flüssigen Zustand entsteht. Plasmas sind heiß ionisierte Gase. Diese werden zum Erhitzen der Werkstücke genutzt, und die Verbindung entsteht durch Schmelzen. Das Verfahren ähnelt dem WIG-Schweißen (TIG), verwendet jedoch Plasma statt eines einfachen Lichtbogens. Füllmaterial kann, muss aber nicht verwendet werden. Ein großer Vorteil: PAW benötigt weniger Strom als WIG oder MIG für die gleiche Wärmeeinbringung.
Prinzip
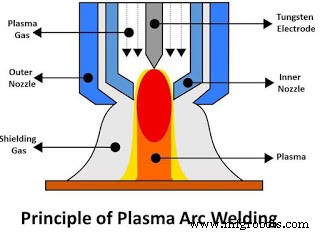
Wenn einem Inertgas ausreichend Energie zugeführt wird, lösen sich Elektronen von den Atomkernen, bleiben aber mit ihnen verbunden. Die Atome gehen in einen heiß ionisierten Zustand über – den Plasmazustand, den vierten Aggregatzustand. Diese ionisierten Atome enthalten hohe Energie, die zum Verbinden zweier Platten genutzt wird. PAW ist eine Weiterentwicklung des WIG-Schweißens: Eine nichtverbrauchende Wolframelektrode erzeugt einen Lichtbogen. Dieser erhitzt das Inertgas, das durch eine innere Düse um die Wolframelektrode strömt. Die Temperatur erreicht ca. 30.000 °C, wobei das Gas in ionisierte Form übergeht. Dieses heiße Plasma wird dann zur Erzeugung der Schweißverbindung durch Schmelzen genutzt.
Ausrüstung
Stromquelle
PAW benötigt eine leistungsstarke Gleichstromquelle, um den Lichtbogen zwischen Wolframelektrode und Werkstück (beim übertragenen PAW) oder zwischen Wolframelektrode und Austrittsdüse (beim nicht übertragenen PAW) zu erzeugen. Ein Hauptmerkmal, das PAW vom WIG unterscheidet, ist die Fähigkeit zum Schweißen bei sehr niedrigen Strömen: ab ca. 2 A bis max. 300 A. Die Spannung liegt bei ca. 80 V. Die Stromquelle besteht aus Transformator, Gleichrichter und Steuerkonsole.
Plasmalichtbogenschweißbrenner
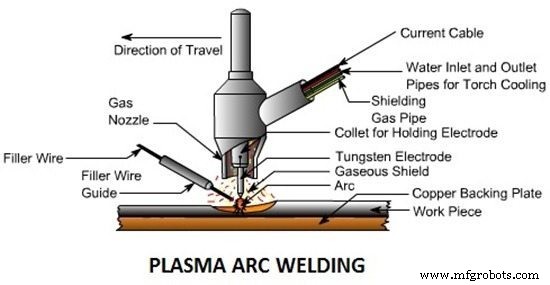
Dies ist das Kernstück des PAW-Prozesses. Der Brenner ähnelt dem WIG-Brenner, ist aber komplexer. Er besteht aus vier Hauptteilen: Wolframelektrode, Spannzange (Collet), innerer Düse und äußerer Düse. Die Wolframelektrode wird von der Spannzange gehalten (verschiedene Durchmesser verfügbar). Die innere Düse führt das Inertgas zur Plasmasbildung zu. Die äußere Düse führt das Schutzgas zu, das den Schweißbereich vor Oxidation schützt. Diese Düsen verschleißen schnell. PAW-Brenner sind wassergekühlt, da der Lichtbogen im Brennerinneren hohe Hitze erzeugt – ein Wassermantel umgibt den Brenner.
Schutzgas- und Plasmagasversorgung
Meistens ist Plasmagas identisch mit Schutzgas und stammt aus derselben Quelle. Hauptsächlich werden Inertgase wie Argon, Helium etc. als Plasmagas und Schutzgas verwendet. Die Zufuhr erfolgt an beide Düsen.
Füllmaterial
In den meisten Fällen wird kein Füllmaterial verwendet. Falls doch, wird es direkt in die Schweißzone eingebracht.
Typen des Plasmalichtbogenschweißens
Hauptsächlich wird PAW in zwei Typen unterteilt:
Nicht übertragenes Plasmalichtbogenschweißen
Hier wird Gleichstrom mit gerader Polarität verwendet. Die Wolframelektrode ist mit dem Minuspol, die Düse mit dem Pluspol verbunden. Der Lichtbogen brennt zwischen Wolframelektrode und Düse im Brennerinneren. Dies erhöht die Ionisation des Gases im Brenner. Die Brennerdüse leitet das ionisierte Gas weiter. Anwendung: Schweißen dünner Bleche.
Übertragenes Plasmalichtbogenschweißen
Auch hier wird Gleichstrom mit gerader Polarität genutzt. Die Wolframelektrode ist am Minuspol, das Werkstück am Pluspol. Der Lichtbogen brennt zwischen Wolframelektrode und Werkstück. Sowohl Plasma als auch Lichtbogen werden auf das Werkstück übertragen, was die Heizleistung erhöht. Anwendung: Schweißen dickerer Bleche.
Funktionsweise
Die Funktionsweise ähnelt dem WIG-Schweißen, wobei Plasma statt Lichtbogen das Grundmaterial erhitzt. Zusammenfassung:
- Zunächst werden die Werkstücke gründlich gereinigt. Die Stromquelle liefert Energie, die einen Lichtbogen zwischen Wolframelektrode und Düse bzw. Werkstück erzeugt.
- Die Wolframelektrode erzeugt einen hochintensiven Lichtbogen, der die Gasteilchen ionisiert und das Orifizgas in Plasma umwandelt. Dieses heiße Plasma wird durch eine kleine Öffnung auf die Werkstücke geleitet.
- Schutzgase (Argon etc.) werden über Druck- und Regelventile zur äußeren Brennerdüse geführt. Sie bilden einen Schutzschild um die Schweißzone, der vor atmosphärischen Gasen (Sauerstoff, Stickstoff) schützt.
- Das Plasma trifft auf die Werkstücke und verschmilzt sie. Der Brenner wird in Schweißrichtung bewegt.
- Falls Füllmaterial nötig ist, wird es manuell vom Schweißer zugeführt.
Anwendungen
- Schiffbau- und Luftfahrtindustrie.
- Schweißen von Rohren und Rohrleitungen aus Edelstahl oder Titan.
- Elektronikindustrie.
- Reparatur von Werkzeugen, Matrizen und Formen.
- Schweißen bzw. Beschichten von Turbinenschaufeln.
Vor- und Nachteile
Vorteile
- Hohe Schweißgeschwindigkeit.
- Hohe Energie für das Schweißen – harte und dicke Werkstücke gut bearbeitbar.
- Der Abstand zwischen Werkzeug und Werkstück beeinflusst die Lichtbogenbildung nicht.
- Geringer Energieverbrauch für gleiche Nahtgröße.
- Stabilerer Lichtbogen als bei anderen Verfahren.
- Hohe Lichtbogenintensität bzw. tiefe Einbrandtiefe.
- Arbeit bei sehr niedrigen Strömen möglich.
Nachteile
- Hohe Anlagenkosten.
- Lauter Betrieb.
- Starke Strahlung.
- Hochqualifizierte Arbeitskräfte erforderlich.
- Hohe Wartungskosten.
Das war der Überblick über Plasmalichtbogenschweißen: Prinzip, Funktionsweise, Ausrüstung, Typen, Anwendungen, Vor- und Nachteile. Bei Fragen: Kommentieren. Teilen erwünscht. Abonnieren Sie unsere Website für weitere Artikel. Vielen Dank!
Herstellungsprozess
- Wasserstrahl- & Abrasivwasserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Laserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Prinzip, Ausrüstung, Vor- & Nachteile
- Ultraschallbearbeitung (USM): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
- Ultraschallschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektrochemische Bearbeitung (ECM): Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektroschlackeschweißen: Prinzip, Prozess, Anwendungen, Vor- & Nachteile
- Elektrodenhandschweißen (SMAW): Prinzipien, Vorteile und Nachteile
- Plasmalichtbogenschweißen: Wichtige Anwendungen, Vorteile und Einschränkungen