



Widerstandsschweißen: Prinzip, Typen (Punk-, Naht-, Buckel-, Blitzschweißen), Anwendungen, Vor- & Nachteile
Widerstandsschweißen – Punktschweißen, Nahtschweißen, Buckelschweißen, Blitzschweißen
Erfahren Sie Prinzip, Typen, Anwendungen, Vor- und Nachteile des Widerstandsschweißens. Es ist ein Schmelzschweißverfahren: Die Metall-Metall-Verbindung entsteht im flüssigen/geschmolzenen Zustand. Ein thermoelektrischer Prozess: Wärme entsteht an den Grenzflächen der Werkstücke durch elektrischen Widerstand, und ein kontrollierter geringer Druck schafft die Schweißverbindung. Namensgebend: Nutzung des elektrischen Widerstands zur Wärmeerzeugung. Sehr effizientes, emissionsfreies Verfahren, aber durch hohe Anlagenkosten und begrenzte Materialdicke in der Anwendung limitiert.
Prinzip
Alle Widerstandsschweißverfahren (Punktschweißen, Nahtschweißen, Buckelschweißen etc.) basieren auf Wärmeerzeugung durch elektrischen Widerstand. Fließt Strom durch einen Widerstand, entsteht Wärme – dasselbe Prinzip wie bei der Heizspirale. Wärmemenge hängt ab von: Materialwiderstand, Oberflächenzustand, Stromstärke, Stromflussdauer. Wärmeentstehung durch Umwandlung elektrischer in thermische Energie. Formel:
H = I² × R × T
H = Wärme in Joule
I = Stromstärke in Ampere
R = Elektrischer Widerstand in Ohm
T = Stromflussdauer in Sekunden
Diese Wärme schmilzt das Grenzflächenmetall → feste Schweißverbindung durch Schmelzen. Kein Füllmaterial, Flussmittel, Schutzgase nötig.
Typen
Vier Haupttypen:
Punktschweißen (Spot Welding)
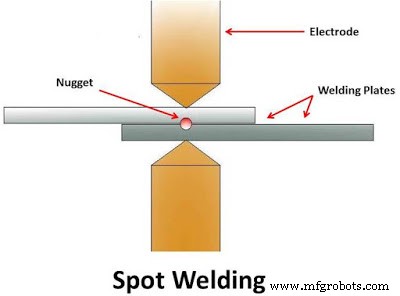
Einfachster Typ. Werkstücke unter Druck der Ambossbacken zusammengepresst. Kupferelektroden kontaktieren Werkstück, Strom fließt. Werkstoffwiderstand erzeugt lokale Wärme. An Grenzflächen hoher Widerstand durch Luftspalt → Stromfluss schmilzt Grenzfläche. Stromstärke und Dauer müssen zum ordnungsgemäßen Schmelzen ausreichen. Stromstopp, aber Druck bleibt für Bruchteile einer Sekunde während rascher Abkühlung. Elektroden abheben, nächste Stelle. Erzeugt kreisrunden Schweißkern (Nugget). Nuggetgröße hängt von Elektrodengröße ab – typisch 4–7 mm Durchmesser.
Nahtschweißen (Seam Welding)
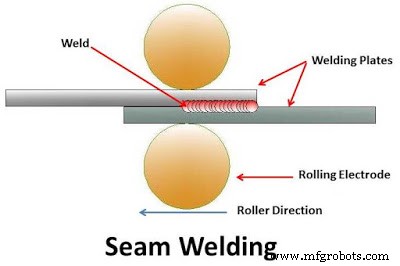
Auch kontinuierliches Punktschweißen genannt. Rollenelektroden leiten Strom durch Werkstücke. Rollen kontaktieren Werkstück → hoher Strom schmilzt Grenzflächen → Nahtbildung. Rollen fahren über Werkplatten → kontinuierliche Naht. Zeitsteuerung von Schweißpunkt und Elektrodenbewegung sorgt für Überlappung ohne Überhitzung. Schweißgeschwindigkeit ca. 60 in/min (ca. 1,5 m/min). Für dichtende Nähte.
Buckelschweißen (Projection Welding)
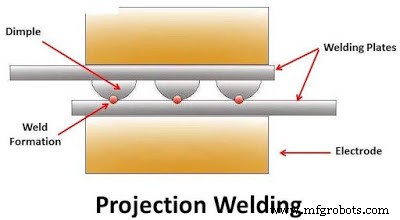
Wie Punktschweißen, aber mit einer Erhebung (Buckel) am Werkstück an der gewünschten Schweißstelle. Werkstücke zwischen Elektroden gespannt, hoher Strom. Geringer Druck über Elektroden. Strom fließt durch Buckel → schmilzt ihn, Druck flacht Buckel ab → Naht entsteht.
Blitzschweißen (Flash Butt Welding)
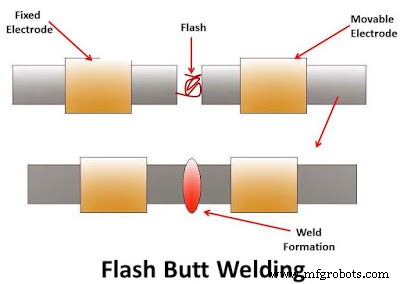
Für Rohre und Stangen in der Stahlindustrie. Zwei Werkstücke in Elektrodenhalter gespannt, hochgepulster Strom ca. 100.000 A. Ein Halter fest, einer beweglich. Zunächst Strom, beweglicher Halter wird gegen festen gepresst → durch Kontakt bei hohem Strom entsteht Lichtbogen (Blitz). Bei Erreichen plastischer Form an Grenzfläche: Stromstopp, Axialdruckerhöhung → Verbindung. Schweißung durch plastische Verformung.
Anwendungen
- Breit in der Automobilindustrie.
- Buckelschweißen: Massenfertigung von Muttern und Schrauben.
- Nahtschweißen: Dichte Nähte für kleine Tanks, Kessel etc.
- Blitzschweißen: Rohre und Rohrleitungen.
Vor- und Nachteile
Vorteile
- Schweißt dünn (0,1 mm) bis dick (20 mm).
- Hohe Schweißgeschwindigkeit.
- Leicht automatisierbar.
- Gleiche und ungleiche Metalle verbindbar.
- Einfach, vollautomatisch – keine Hochqualifizierung nötig.
- Hohe Produktionsrate.
- Umweltfreundlich.
- Kein Füllmaterial, Flussmittel, Schutzgase nötig.
Nachteile
- Hohe Anlagenkosten.
- Werkstückdicke durch Strombedarf begrenzt.
- Weniger effizient für hochleitfähige Materialien.
- Hoher elektrischer Leistungsbedarf.
- Schweißnähte haben geringere Zug- und Ermüdungsfestigkeit.
Das war der Überblick über Widerstandsschweißen: Prinzip, Typen, Anwendungen, Vor- und Nachteile. Fragen? Kommentieren. Teilen erwünscht. Abonnieren für mehr Artikel. Vielen Dank!
Herstellungsprozess
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Prinzip, Ausrüstung, Vor- & Nachteile
- Ultraschallbearbeitung (USM): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
- Ultraschallschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektrochemische Bearbeitung (ECM): Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektroschlackeschweißen: Prinzip, Prozess, Anwendungen, Vor- & Nachteile
- Plasmalichtbogenschweißen (PAW): Prinzip, Typen, Ausrüstung, Anwendungen, Vor- & Nachteile
- Thermitschweißen: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Festkörperschweißen: Prinzipien, Typen, Anwendungen, Vor- & Nachteile
- WIG-Schweißen (GTAW): Anwendungen, Vorteile & Nachteile im Detail