



MIG-Schweißen: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
MIG-Schweißen (Metal Inert Gas Welding)
Erfahren Sie hier Prinzip, Funktionsweise, Ausrüstung, Anwendungen, Vor- und Nachteile des MIG-Schweißens. MIG steht für Metall-Inertgasschweißen, auch bekannt als Gas-Metall-Lichtbogenschweißen (GMAW). Es ähnelt dem WIG-Schweißen, verwendet aber statt einer nichtverbrauchenden Elektrode einen verbrauchbaren Drahtelektroden. Es ist ein automatisiertes oder halbautomatisiertes Lichtbogenschweißverfahren mit Inertgas als Schutzgas und einem verbrauchbaren Drahtelektroden. Entwickelt in den 1940ern für Aluminium und Nichteisenmetalle, heute in fast allen industriellen Fertigungsprozessen verbreitet wegen hoher Geschwindigkeit, einfacher Bedienung und guter Automatisierbarkeit. Hauptsächlich in Blech- und Automobilindustrie.
Prinzip
MIG funktioniert nach demselben Prinzip wie WIG oder Lichtbogenschweißen: Wärmeerzeugung durch elektrischen Lichtbogen. Diese Wärme schmilzt den verbrauchbaren Draht und das Grundwerkstoff, die gemeinsam erstarren und eine feste Verbindung bilden. Schutzgas wird durch die Düse zugeführt und schützt die Schweißzone vor reaktiven Gasen – für gute Oberflächengüte und feste Verbindung.
Ausrüstung
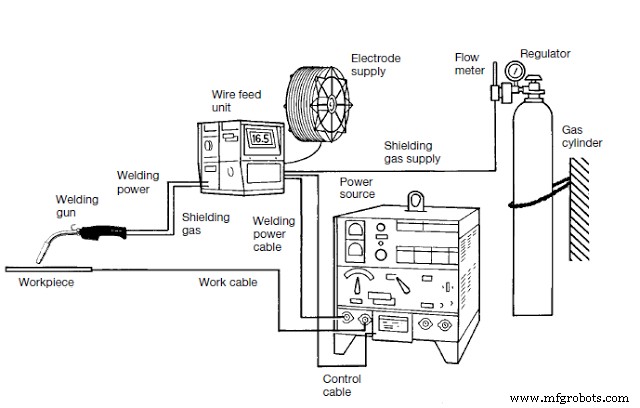
Stromquelle
Gleichstrom mit umgekehrter Polarität (Reverse Polarity): Drahtelektrode am Pluspol, Werkstück am Minuspol. Grund: 70 % der Wärme entstehen auf der Plus-Seite – so schmilzt das Füllmaterial ordnungsgemäß. Gleichpolung führt zu instabilem Lichtbogen und starkem Spritzer. Die Stromquelle besteht aus Netzgerät, Transformator, Gleichrichter (Wechsel- in Gleichstrom) und elektronischen Steuerungen für bedarfsgerechte Stromregelung.
Drahtvorschubsystem
MIG benötigt kontinuierlichen Drahtelektrodennachschub. Der Draht wird vom Vorschubmechanismus kontinuierlich zugeführt – Geschwindigkeit und Vorschubkraft werden gesteuert. Verschiedene Bauformen und Größen verfügbar. Bestandteile: Drahtspulenhalter, Antriebsmotor, Antriebsrollen, Vorschubsteuerung. Die Vorschubgeschwindigkeit steuert direkt die Stromstärke: höherer Vorschub → mehr Strom für ausreichende Schmelzwärme.
Schweißbrenner
Etwas anders als beim WIG. Mechanismus zum Halten und kontinuierlichen Zuführen des Drahtes mit Hilfe des Drahtvorschubs. Vordere Brennerdüse für Inertgaszufuhr – bildet Schutzschirm um Schweißzone gegen Oxidation. Brenner luft- oder wassergekühlt: bei hohem Strom wassergekühlt, bei niedrigem luftgekühlt.
Schutzgase
Hauptfunktion: Schutz der Schweißzone vor reaktiven Gasen (Sauerstoff etc.), die die Verbindungsfestigkeit mindern. Bilden auch Plasma, das das Schweißen unterstützt. Gaswahl hängt vom Werkstoff ab. Meist Argon, Helium und andere Inertgase.
Druckminderer (Regulatoren)
Regeln den Gasfluss aus der Flasche. Inertgase stehen unter hohem Druck in der Flasche – der Druckminderer reduziert auf Schweißdruck (ca. 70–130 kN/m² für O₂, 7–103 kN/m² für Brenngas).
Weiterführend: Unterschied zwischen MIG und WIG Schweißen
Funktionsweise
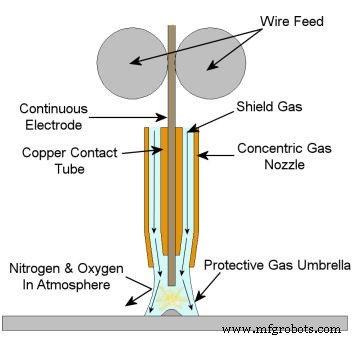
- Hohe Spannung wird in Gleichstrom mit hohem Strom bei niedriger Spannung umgewandelt. Strom fließt durch Schweißelektrode.
- Verbrauchbarer Draht als Elektrode. Elektrode am Minuspol, Werkstück am Pluspol. (Hinweis: Im Originaltext widersprüchlich zu Reverse Polarity oben – technisch korrekt ist Pluspol an der Elektrode.)
- Feiner, intensiver Lichtbogen zwischen Elektrode und Werkstück durch Stromversorgung. Erzeugt Wärme, die Elektrode und Grundwerkstoff schmilzt. Elektrode meist aus Grundwerkstoff für homogene Verbindung.
- Lichtbogen wird durch Schutzgase gut abgeschirmt – Schutz vor reaktiven Gasen, die die Festigkeit mindern.
- Elektrode wird kontinuierlich über die Naht geführt. Führungswinkel: 10–15° zur Schweißrichtung. Kehlnähte: 45°.
Anwendungen
- Ideal für Blechfertigung.
- Praktisch alle gängigen Metalle schweißbar.
- Tiefe Kehlnähte möglich.
Vor- und Nachteile
Vorteile
- Hohe Auftragsrate.
- Schneller als Lichtbogenschweißen (kontinuierlicher Füllmaterialnachschub).
- Saubere, hochwertige Naht.
- Keine Schlackenbildung.
- Minimierung von Schweißfehlern.
- Sehr wenig Schlacke.
- Tiefe Kehlnähte möglich.
- Leicht automatisierbar.
Nachteile
- Nicht für schwer zugängliche Stellen geeignet.
- Hohe Investitionskosten.
- Nicht für Außenbereiche (Wind stört Schutzgasschild).
- Hochqualifizierte Fachkräfte erforderlich.
Das war der Überblick über MIG-Schweißen: Prinzip, Funktionsweise, Ausrüstung, Anwendungen, Vor- und Nachteile. Fragen? Kommentieren. Teilen erwünscht. Abonnieren für mehr Artikel. Vielen Dank!
Herstellungsprozess
- Wasserstrahl- & Abrasivwasserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Laserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Prinzip, Ausrüstung, Vor- & Nachteile
- Ultraschallbearbeitung (USM): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
- WIG-Schweißen (GTAW): Anwendungen, Vorteile & Nachteile im Detail
- MIG-Schweißen erklärt: Funktionsweise, Vor- und Nachteile
- Elektroschlackeschweißen: Wichtige Anwendungen, Vor- und Nachteile
- Unterpulverschweißen: Wichtige Anwendungen, Vorteile und Nachteile
- Plasmalichtbogenschweißen: Wichtige Anwendungen, Vorteile und Einschränkungen