



WIG-Schweißen (TIG): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
WIG-Schweißen (TIG - Tungsten Inert Gas Welding)
In diesem Artikel erfahren Sie Prinzip, Funktionsweise, Ausrüstung, Anwendungen, Vor- und Nachteile des WIG-Schweißens – mit Diagramm. WIG steht für Wolfram-Inertgasschweißen, auch bekannt als Gas-Wolfram-Lichtbogenschweißen (GTAW). Die nötige Wärme wird durch einen hochintensiven elektrischen Lichtbogen zwischen Wolframelektrode und Werkstück bereitgestellt. Eine nichtverbrauchende Elektrode wird verwendet (schmilzt nicht). Meist wird kein Füllmaterial benötigt; falls doch, wird ein Schweißstab direkt in die Schweißzone eingebracht und mit dem Grundwerkstoff verschmolzen. Hauptsächlich für Aluminiumlegierungen eingesetzt.
Prinzip
WIG-Schweißen basiert auf demselben Prinzip wie Lichtbogenschweißen. Ein hochintensiver Lichtbogen brennt zwischen Wolframelektrode und Werkstück. Meist ist das Werkstück am Pluspol, die Elektrode am Minuspol. Der Lichtbogen erzeugt Wärmeenergie, die durch Schmelzschweißen die Metallplatten verbindet. Ein Schutzgas schützt die Naht vor Oxidation.
Ausrüstung
Stromquelle
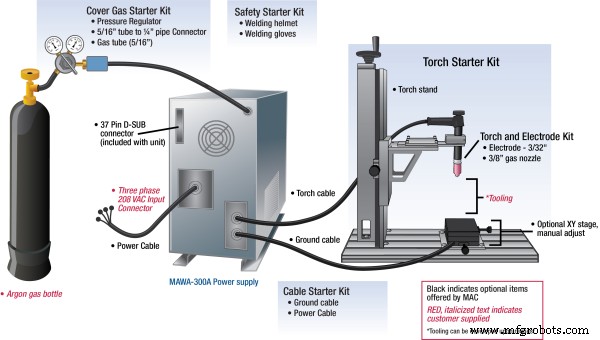
Hochstromquelle erforderlich. Sowohl Wechsel- als auch Gleichstrom nutzbar. Meist Gleichstrom für Edelstahl, Baustahl, Kupfer, Titan, Nickellegierungen etc.; Wechselstrom für Aluminium, Aluminiumlegierungen, Magnesium. Bestandteile: Transformator, Gleichrichter, elektronische Steuerungen. Typisch: 10–35 V bei 5–300 A für stabilen Lichtbogen.
WIG-Brenner
Wichtigstes Bauteil. Drei Hauptteile: Wolframelektrode, Spannzange (Collet), Düse. Wasser- oder luftgekühlt. Die Spannzange hält die Wolframelektrode (verschiedene Durchmesser). Die Düse leitet Lichtbogen und Schutzgas in die Schweißzone. Kleiner Düsenquerschnitt = hochintensiver Lichtbogen. Schutzgaszufuhr an der Düse. Düse muss regelmäßig getauscht werden (Verschleiß durch intensiven Funken).
Schutzgasversorgung
Meist Argon oder andere Inertgase. Hauptzweck: Schutz der Naht vor Oxidation. Verhindert Eindringen von Sauerstoff/Luft in die Schweißzone. Gaswahl werkstoffabhängig. System zur Regelung des Gasflusses in die Schweißzone.
Füllmaterial
Bei dünnen Blechen meist nicht nötig. Für dicke Nähte: Fülldraht in Stabform, manuell in die Schweißzone eingebracht.
Funktionsweise
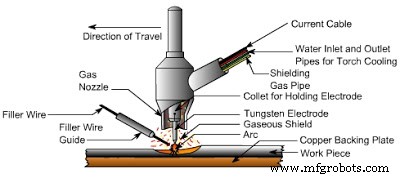
- Niedrigspannungs-Hochstromversorgung vom Netzgerät zur Wolframelektrode. Meist Elektrode am Minuspol, Werkstück am Pluspol.
- Strom erzeugt Funken zwischen Wolframelektrode und Werkstück. Wolfram = nichtverbrauchend → hochintensiver Lichtbogen. Dessen Wärme schmilzt Grundwerkstoff zur Nahtbildung.
- Schutzgase (Argon, Helium) über Druck- und Regelventile zum Brenner. Bilden Schutzschild gegen Sauerstoff und reaktive Gase. Erzeugen auch Plasma, das die Wärmekapazität des Lichtbogens erhöht → höhere Schweißleistung.
- Bei dünnen Werkstoffen kein Füllmaterial; bei dicken Nähten Füllstäbe manuell vom Schweißer in die Schweißzone eingebracht.
Anwendungen
- Hauptsächlich Aluminium und Aluminiumlegierungen.
- Edelstahl, kohlenstoffbasierte Legierungen, Kupferlegierungen, Nickellegierungen etc.
- Ungleiche Metalle.
- Luftfahrtindustrie.
Vor- und Nachteile
Vorteile
- Stärkere Verbindung als Lichtbogenschweißen mit Stabelektrode.
- Höhere Korrosionsbeständigkeit und Duktilität der Naht.
- Vielfältige Nahtgeometrien möglich.
- Kein Flussmittel nötig.
- Leicht automatisierbar.
- Ideal für dünne Bleche.
- Gute Oberflächengüte – vernachlässigbarer Spritzer/Schweißfunken.
- Fehlerfreie Naht durch nichtverbrauchende Elektrode.
- Mehr Kontrolle über Schweißparameter als bei anderen Verfahren.
- Sowohl Wechsel- als auch Gleichstrom nutzbar.
Nachteile
- Werkstoffdicke begrenzt (ca. 5 mm).
- Hochqualifizierte Fachkräfte erforderlich.
- Hohe Investitionskosten im Vergleich zum Lichtbogenschweißen.
- Langsamer Schweißprozess.
Das war der Überblick über WIG-Schweißen: Prinzip, Funktionsweise, Ausrüstung, Anwendungen, Vor- und Nachteile. Fragen? Kommentieren. Teilen erwünscht. Kanal abonnieren für mehr Artikel. Vielen Dank!
Herstellungsprozess
- Wasserstrahl- & Abrasivwasserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Elektronenstrahlbearbeitung: Funktionsweise, Ausrüstung, Anwendungen, Vor- & Nachteile
- Laserstrahlbearbeitung: Prinzip, Prozess, Ausrüstung, Anwendungen, Vor- & Nachteile
- Abrasivstrahlbearbeitung (AJM): Prinzip, Ausrüstung, Vor- & Nachteile
- Ultraschallbearbeitung (USM): Prinzip, Ausrüstung, Anwendungen, Vor- & Nachteile
- WIG-Schweißen (GTAW): Anwendungen, Vorteile & Nachteile im Detail
- MIG-Schweißen erklärt: Funktionsweise, Vor- und Nachteile
- Elektroschlackeschweißen: Wichtige Anwendungen, Vor- und Nachteile
- Unterpulverschweißen: Wichtige Anwendungen, Vorteile und Nachteile
- Plasmalichtbogenschweißen: Wichtige Anwendungen, Vorteile und Einschränkungen