



Schneidwerkzeugwerkstoffe: Auswahlkriterien und Werkstoffübersicht für optimale Zerspanung
Das Werkzeugmaterial bestimmt maßgeblich Formgenauigkeit, Oberflächengüte und Standzeit. Ein optimaler Werkstoff vereint:
- Hohe Warmhärte
- Hohe Verschleißfestigkeit
- Hohe Zähigkeit & Härte
- Gute Wärmeleitfähigkeit
- Niedriger Wärmeausdehnungskoeffizient
- Hohe Biegefestigkeit
- Niedriger Reibkoeffizient, chemische Stabilität
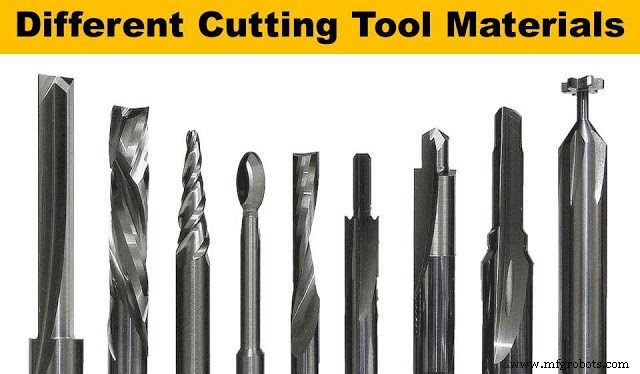
Gängige Schneidwerkzeugwerkstoffe
Kohlenstoffstahl (Carbon Steel)
Für weiche Werkstoffe (Al, Mg, Holz). Zusammensetzung: C, Si, Mg. Einsatz: Handbohrer, schmale Sägeblätter, Gewindebohrer, Meißel. Schnittgeschwindigkeit ~10 m/min, max. 200–250 °C.
Hochleistungsschnellschnittstahl (HSS)
Legierter Stahl: 18 % W, 4 % Cr, 1 % V. Öl-/Luft-/Salzbadhärtbar, höchste Zähigkeit. vc 30–50 m/min, bis 650 °C. Zwei Hauptgruppen:
1. Wolfram-HSS (W als Hauptlegierung).
2. Molybdän-HSS (W teilweise/ganz durch Mo ersetzt) – günstiger, gleiche Härte bei höherer Zähigkeit.
Stellite (Co-Basis)
Nicht-eisenhaltig: 38–53 % Co, 30–33 % Cr, 10–20 % W, 1–3 % C. Eigenschaften zwischen HSS und Hartmetall. vc 50–80 m/min, bis 900 °C. Für Schruppbearbeitung schwer zerspanbarer Stähle (hochfest, rostfrei, gehärtet) bei hohen Vorschüben.
Hartmetall (Cemented Carbide)
Pulvermetallurgisch: WC + Co-Binder. Drei Hauptgruppen:
1. Reines WC/Co.
2. WC/Co + TiC, TaC, NbC (für Stahlbearbeitung).
3. TiC-Basis mit Ni/Mo-Binder (für austenitische Stähle).
vc 60–200 m/min, 1000–1200 °C. Extrem spröde – Schwingungen vermeiden!
Keramik (Ceramics)
SiC + Al2O3 (P/M). Keine Niedriggeschwindigkeitsbearbeitung. Höhere Härte & Verschleißfestigkeit als Hartmetall. Für Guss & hochfeste Stähle bei hohen vc (300–600 m/min), bis 1400 °C.
Cermets
Keramik-Metall-Verbund (z. B. Al2O3 + 10 % W, Mo, B, Ti). Vereint Keramik-Hitzebeständigkeit mit Metall-Zähigkeit/Thermoschockfestigkeit.
Diamant (PKD / MKD)
Härtester Werkstoff. Hohe Wärmeleitfähigkeit, niedrige Wärmeausdehnung, niedriger Reibkoeffizient. vc 1500–2000 m/min. Für Hartmetall, Nitride, NE-Metalle (Al, Cu), Graphit, CFK.
Kubisches Bornitrid (CBN)
Zweithärtestes Material (nach Diamant). B + N Atome. Hohe Härte & Wärmeleitfähigkeit, chemisch inert. Ersatz für Diamant bei Stahlbearbeitung. Hauptsächlich als Schleifkörper (CBN-Schleifscheiben). vc 600–800 m/min.
UCON (Neuentwicklung)
50 % Nb, 30 % Ti, 20 % W. Hohe Härte, Zähigkeit, Schockfestigkeit. Für Stahlbearbeitung, nicht für Guss, rostfreie Stähle, Ni/Co/Ti-Basis-Superlegierungen. 60 % höhere vc vs. Hartmetall.
Coronite
Zwischen HSS und Hartmetall. Feinkörniges TiCN in wärmebehandelbarem Stahlmatrix. Für kleine/mittlere Bohrer & Fräser, auch als Beschichtungsträger (PVD/CVD) für HSS/Federstahl.
Die Werkzeugwerkstoffwahl ist ein Kompromiss aus Härte, Zähigkeit, Temperaturbeständigkeit und Kosten – abgestimmt auf Werkstoff, Bearbeitungsaufgabe und Maschinenkapazität. Fragen? Kommentieren. Teilen & abonnieren.
Herstellungsprozess
- 14 mechanische Werkstoffeigenschaften: Praktischer Leitfaden für Konstruktion & Materialauswahl
- Werkstofftechnik verstehen: Die Wissenschaft hinter innovativen Materialien
- Top Kunststoff-Spritzgieß-Materialien für höchste Qualität & Performance
- Materialhandling-Sicherheit: Best Practices für effiziente, risikofreie Prozesse
- Die Rolle von Reibungsmaterialien in Fahrzeugbremsen und industriellen Anwendungen
- Industriematerialien verstehen: Typen, Verwendung & Nutzen
- Die richtigen Feingussmaterialien wählen: Typen, Vorteile & Anwendungen
- Materialhärte verstehen: Ein Leitfaden zum Vergleich von Werkstoffen
- Werkzeugstahlgüten verstehen: Eigenschaften und Anwendungen
- CNC-Drehen meistern: Umfassender Leitfaden für hochpräzise Teile