



Gießereisand meistern: Expertenratgeber für Grünsandguss
Grünsand für den Metallguss herstellen
Formsand ist das Herzstück des Sandgussprozesses. Er muss eine Form gut halten und feine Details eines Gussstücks erfassen, gleichzeitig aber durchlässig genug sein, um Gase entweichen zu lassen. Unter der Belastung durch das Entnehmen des Modells oder beim Befüllen darf er nicht bröckeln oder in sich zusammenfallen. Wird er umgedreht, darf er seine Form nicht verlieren: Die Teile einer Form müssen beim Zusammenklammern formstabil bleiben.
In den meisten Fällen genügt „grüner“ Sand, um diese Eigenschaften zu gewährleisten. Grüner Sand heißt nicht wegen seiner Farbe so – diese Materialien können je nach Zusammensetzung und Verwendung eine breite Farbpalette aufweisen. Seinen Namen erhält er, weil er feucht ist, wie grünes Holz.
Die mechanischen Eigenschaften des Sands werden vor dem Einsatz auf dem Gießereiboden gemessen. Techniker oder Gießereiingenieure pressen Sandzylinder und führen Tests durch. Zunehmend erfolgen diese Tests mit computergestützten Geräten, die viele Messpunkte mit hoher Präzision erfassen.
Die Sanddurchlässigkeit ist die „Entlüftungskraft“ des Materials – wie viel Gas es der Form entweichen lässt. Die grüne Druckfestigkeit erfasst, wie viel Druck der Sand aushält, bevor er zu bröckeln beginnt. Die grüne Scherfestigkeit misst die Festigkeit gegen strukturelles Versagen unter Scherspannung: eine Kraft, die ein gleitendes Versagen parallel zu ihrer Richtung bewirkt. Sande werden auch auf ihre Trockenfestigkeit geprüft, da sie im Befüllungsprozess generell Feuchtigkeit verlieren. Die Heißfestigkeit (Verhalten bei erhöhten Temperaturen) wird ebenfalls kontrolliert. Verursacht die hohe Gießtemperatur ein Zerbröckeln der Form?
Zusätzlich werden oft Hilfstests durchgeführt, darunter Feuchtigkeitsgehalt, Tongehalt und Korngrößenanalyse. Ein Gießereiingenieur ist für die Kontrolle der Sandeigenschaften verantwortlich und kann über die Lebensdauer des Sands mehrere Anpassungen vornehmen, um ihn in gutem Arbeitszustand zu halten.
Die spezielle Mischung, die Gießereisand erzeugt, liefert das benötigte Verhalten. Hauptbestandteil ist ein Mineralsand mit gleichmäßiger Korngröße. Die Korngröße beeinflusst die Oberflächenqualität des Gussstücks, aber manchmal auch die Durchlässigkeit und Porosität der Form. Dieser Bestandteil allein reicht nicht aus: Ein Bindematerial, meist Ton, wird hinzugefügt, und die Mischung wird mit Wasser befeuchtet.
Natürlich gebundene Sande sind Mischungen aus Quarz und Ton, wie sie in der Natur vorkommen, oft mit Anpassung der Verhältnisse, um die richtigen Sandeigenschaften zu erhalten. Sie werden in Grauguss-, Sphäroguss-, Temperguss- und NE-Metallgießereien (außer Magnesium) eingesetzt. Synthetisch gebundene Sande werden durch Kombination von tonfreiem Sand mit präzisen Mengen Ton oder Bentonit hergestellt. Sie sind gleichmäßiger als natürlich gebundene Sande, erfordern aber sorgfältigeres Mischen und Kontrollieren. Stahlgießereien, Grau- und Tempergussgießereien sowie Magnesiumgießereien verwenden diese Sandart. Für Kerne oder andere Sande, die hart genug sein müssen, um als handhabbare Objekte gehoben oder bewegt zu werden, ist synthetische Bindung meist notwendig.
Eine Gießerei hat verschiedene Optionen beim Mischen einer Rezeptur für den Sandguss.
Mineralsande
Die Mischung in Gießereien besteht meist zu 75–85 % aus Sand, der Rest sind Ton, Wasser und weitere Additive. Der Sand kann natürlich, meist aus einem See, gewonnen werden oder durch Abbau und Standardisierung tonfreier Minerale erzeugt werden.
Olivin
Traditionell wurde Olivinsand sowohl in Eisen- als auch in NE-Gießereien für den Metallguss verwendet. Dieser Sand konnte durch schnelles Abkühlen des Metalls eine feine Oberfläche erzeugen und sorgte für eine sehr staubarme, nicht gesundheitsschädliche Umgebung. Er galt als „fehlerverzeihender“ Gießereisand, nahm Modelle gut auf und dehnte sich bei Hitze nicht aus, aber seine Zugfestigkeit ist nicht sehr hoch. Quarzsande wurden stets für Kerne bevorzugt. Einige Olivinsande hatten einen sehr hellen Grünstich, doch das ist Zufall – wie alles andere kann er entweder „trocken“ oder „grün“ vorliegen.
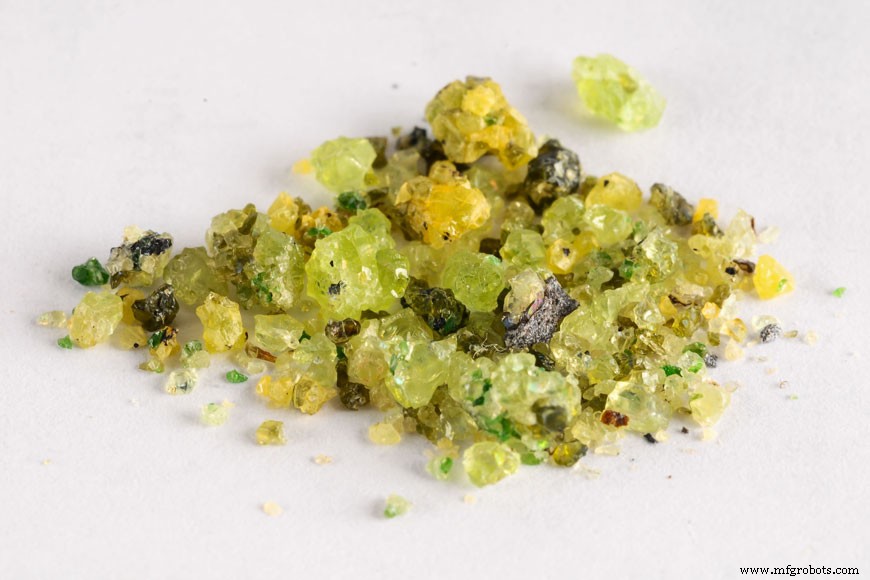
Olivinsande werden in den USA nicht mehr abgebaut, sodass dies zumindest in Nordamerika nicht mehr die primäre Quelle für Gießereisand ist.
Quarz (Silica)
Eisengießereien (die mit Eisen und Stahl arbeiten) verwenden meist Quarzsand, manchmal auch als Quarzsand bekannt. Quarzsand wird seit langem in der Kernherstellung eingesetzt, sodass der Wechsel zur Verwendung desselben Aggregats im gesamten Gussprozess die Verwaltung der Gießereivorräte vereinfacht hat.
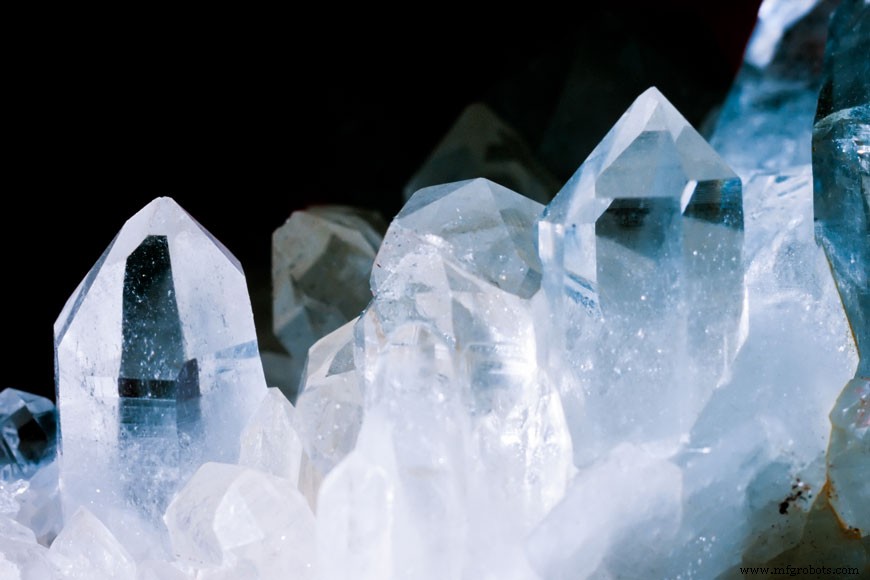
Gießereien, die dieses Produkt nutzen, ergreifen zusätzliche kleinere Vorsichtsmaßnahmen gegen Silikose, eine Erkrankung, die sich in der Lunge von Menschen bilden kann, die viele Quarzpartikel eingeatmet haben. Manchmal werden Atemschutzmasken oder Filtermasken verwendet.
Ton im Grünsand
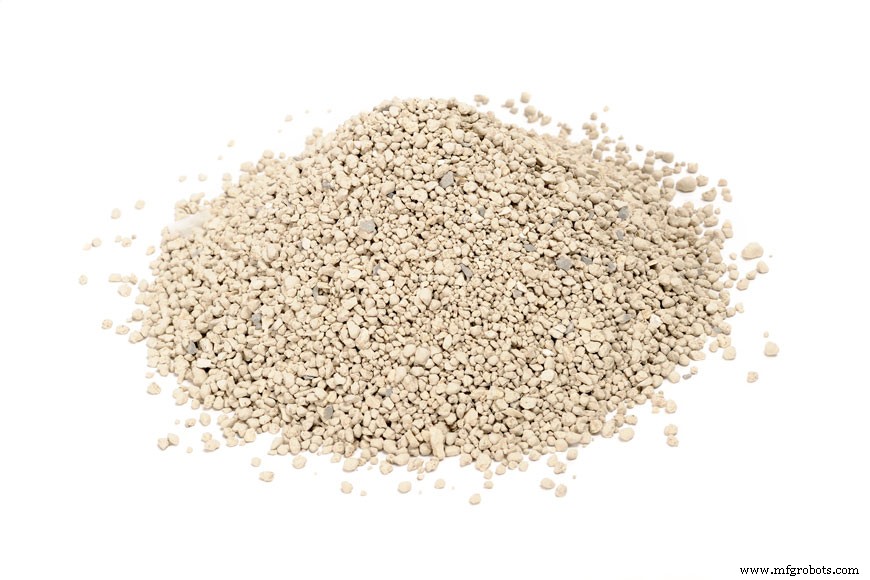
Grünsand besteht meist zu 10 % aus Bentonit-Ton. Auf molekularer Ebene enthält dieser Ton ein absorbierendes Gemisch aus Silizium und Aluminium und häufig auch Kalium, Natrium oder Calcium. Calcium-Bentonit ist der am häufigsten verwendete Ton im Grünsandguss.
Bentonit-Ton wird abgebaut und gereinigt, bevor er in vielfältigen Anwendungen eingesetzt wird. Obwohl er viele industrielle und bauliche Verwendungen hat, sind die häufigsten Verbraucheranwendungen Katzenstreu und Kosmetikprodukte wie Gesichtsmasken, wo er wegen seiner absorbierenden Eigenschaften geschätzt wird.
Weitere Additive für den Grünsandguss
Feuchtigkeit ist ein wesentlicher Bestandteil aller Grünsandgussverfahren. Wasser wird allgemein zu 2–5 % des Mischgewichts hinzugefügt. Die hydrostatischen Bindungen zwischen Wassermolekülen verstärken den Sand: Es sind diese Bindungen, die aus nassem Sand am Strand Sandburgen entstehen lassen, und dieselben Kräfte wirken in der Gießerei. Das Wasser erhöht die Kapazität des Grünsands, Scherspannung und Druck zu bewältigen.
Zusätzlich zu Sand, Ton und Wasser können spezielle Additive eingesetzt werden. Dazu gehören Getreide, gemahlener Pech, Seekohle, Gilsonit, Heizöl, Holzmehl, Quarzmehl, Eisenoxid, Perlit, Melasse, Dextrin und proprietäre Materialien. Sie alle dienen dazu, spezifische Eigenschaften des Sands zu verändern, um gewünschte Ergebnisse zu erzielen.
Anstrichsande (Facing sands) für eine bessere Gussstückoberfläche werden bei Grauguss, Temperguss, Stahl und Magnesiumguss verwendet. Eisensande enthalten meist Seekohle, ein fein gemahlenes Kohlepulver, das durch Erzeugung eines Gasfilms bei Kontakt mit heißem Metall verhindert, dass der Sand am Gussstück haftet. Bei Gießereien, die Seekohle in all ihren Sanden verwenden, beträgt der Anteil etwa 5 % Kohlenstaub. Gilsonit erfüllt denselben Zweck, indem er Gase erzeugt, die Sandanhaftung oder stickstoffbedingte Poren verhindern.
Stahlanstriche können Quarzmehl oder andere sehr feine, hochfeuerfeste Materialien enthalten, um eine dichte Oberfläche zu bilden, die das Metall nicht leicht durchdringen kann. Olivinsand wurde auch für Gussstücke mit Mangansstahl verwendet, da die Kombination aus Olivinsand und Mangan eine gute Oberfläche ergab.
Formanstriche (Mold washes) sind Beschichtungen, die auf die Form- oder Kernaufläche aufgetragen werden, um die Gussstückoberfläche zu verbessern. Sie werden entweder nass oder trocken aufgebracht. Üblicherweise werden nasse Formanstriche gebürstet oder gespritzt, trockene werden gebürstet oder eingerieben. Graphit oder Quarzmehl, gemischt mit Ton und Melassewasser, wird häufig verwendet. Die Anstriche werden meist mit wasser- oder alkoholbasierten Lösungsmitteln gemischt. Alkoholbasierte Lösungen können angezündet werden, wobei der Alkohol verbrennt und den Anstrich sofort aushärtet. Wasserbasierte Lösungen erfordern Ofentrocknungszeit, in der der Anstrich aushärtet und überschüssige Feuchtigkeit entweicht.
Sandaufbereitung und -handhabung
Sand wird in Müllern (Mischern) aufbereitet, die Sand, Bindemittel und Wasser kombinieren. Diese Müllern rühren die verschiedenen Bestandteile des Gießereisands nicht nur um. Stattdessen ist Druck nötig, um jedes Sandkorn gleichmäßig mit Ton oder anderem Bindematerial zu überziehen. Anschließend werden Belüfter eingesetzt, um den Sand wieder aufzulockern und formfreundlicher zu machen.
Schneidemaschinen (Sand cutters), die über einem Haufen auf dem Gießereiboden arbeiten, können anstelle von Müllern verwendet werden. Der Transport des Sands zur Formerei erfolgt per Kipper, Schaufellader oder Förderbänder.
Während des Gussprozesses wird der Sand zu Formen geformt, die auf dem Boden platziert oder per Förderband zu einer Gießstation gebracht werden. Nach dem Gießen werden die Gussstücke aus dem Sand ausgeschüttelt. Der gebrauchte Sand wird wiederum per Förderband oder anderen Mitteln in die Lagerbehälter zurückgeführt.
Recycling von Gießereisand
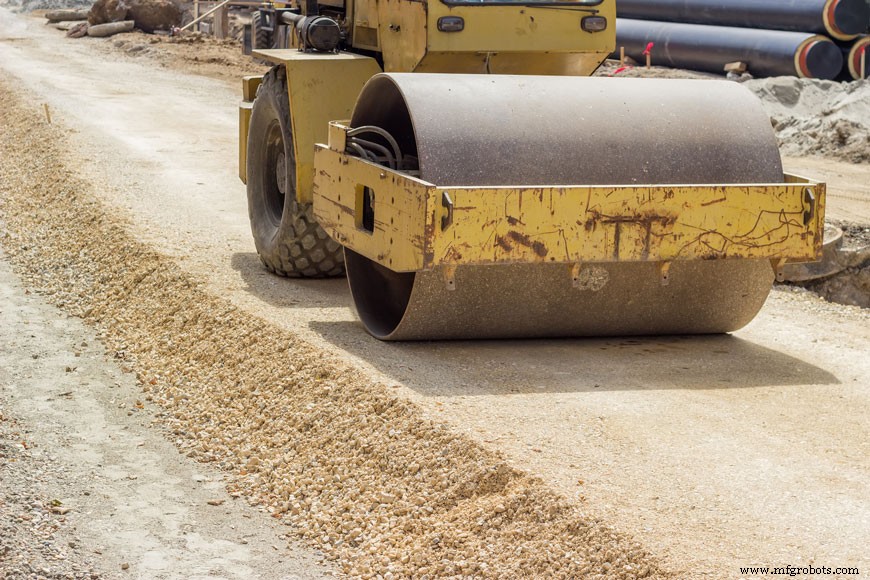
Gießereisand kann oft viele Male verwendet werden, bevor er verbraucht ist und nicht mehr regeneriert werden kann. Dieser Sand landete früher auf Deponien, doch die Wiederverwendung und das Recycling sind zu einem Interessengebiet geworden. Die EPA schlägt vor, dass gebrauchter Gießereisand aus dem Formprozess sicher in Böden – sowohl Blumenerde als auch künstlich hergestellter Mutterboden – verwendet werden kann. Er kann auch als Fundamentschicht für Straßen oder als Zuschlagstoff in der Zementherstellung dienen.
Ein einfaches Rezept mit vielen Variationen
Für Grünsand zu Hause braucht man nur Sand, Ton und Wasser. Klumpendes Katzenstreu aus Ton ist eine günstige Bentonitquelle, muss aber fein gemahlen werden: fein gemahlener Bentonit ist als Schönheitsprodukt teurer erhältlich. Fein gemahlener Quarzsand ist in den meisten Baumärkten erhältlich. Ein Verhältnis von 9 Teilen Quarz zu 1 Teil Bentonit, plus Wasser bis zur Feuchtigkeit, ist eine einfache Hausrezeptur. Das Mischen muss sehr gründlich erfolgen und viel Kneten, Pressen und Streichen umfassen, um jedes Sandkorn mit einer Tonschicht zu überziehen.
Diese Rezeptur eignet sich für groben Sandguss – oder für die besten Sandburgen der Nachbarschaft!
Herstellungsprozess
- Scharfer Sand (Sharp Sand): Zusammensetzung, Verwendung & Vorteile
- Sandfilter (Sand Screens) in der Öl- und Bergbautechnik: Funktion und Auswahl
- Sandguss vs. Zentrifugalguss: Die richtige Metallteil-Produktionsmethode wählen
- Sandguss vs. Schmieden: Die richtige Metallfertigungsmethode wählen
- Sandguss erklärt: Bewährte, kosteneffiziente Metallfertigungsmethode
- AMPCOLOY® 83 Sandguss – Hochleistungs-Beryllium-Kupfer-Legierung
- AMPCO® 21: Hochleistungs-Sandguss mit überlegener Verschleißfestigkeit
- AMPCO® 18.23: Premium Warmbehandelte Sandgussteile für Höchstfeste & Verschleißfestigkeit
- AMPCO® M4: Hochleistungs-Sandgusslegierungen mit überlegenen mechanischen Eigenschaften
- Gießereien verstehen: Wo Metall zu Bausteinen der modernen Industrie wird