



Sandguss-Modelle meistern: Schlüsselerfolgsfaktor für zuverlässige Metallgüsse
In der Metallverarbeitungsindustrie ist ein Gussmodell (Pattern) ein Abbild, das ähnliche Form und Abmessungen wie das Gussteil aufweist. Gussmodelle werden in die Sandform gedrückt, um die Hohlräume zu schaffen, in die flüssiges Metall gegossen wird und das Gussteil formt.
In der Sandgussgießerei (ob Gusseisen, Aluminium oder Stahl) umfasst ein Modellsatz Modell, Angussystem, Speiserkopf, Speiser und Modellplatte.
Material, Design und Struktur des Modells haben großen Einfluss auf die Produktqualität. Ebenso können die Lauf- und Modellbaukosten in den Gusskosten gut erfasst werden.
Gussmodell-Materialien im Metallguss
Tipps zur Auswahl von Modellmaterialien
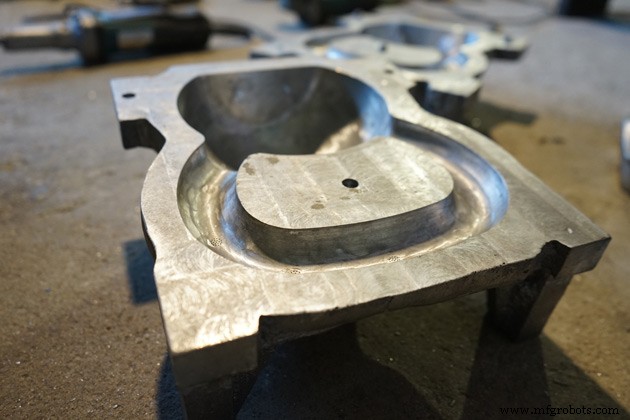
– Stabil und langlebig: Materialien wählen, die lange halten, sich während des Gussprozesses nicht verziehen oder verformen.
– Verschleißfest und wasserbeständig: essenziell, um Modelle vor Rost und Degradation zu schützen.
– Leicht formbar: unbeeinflusst von Temperatur- und Feuchtigkeitsschwankungen.
– Niedrige Kosten und geringes Gewicht: sorgt für Balance zwischen Kosten und Gewinn der Gießerei.
Materialwahl für den Modellbau
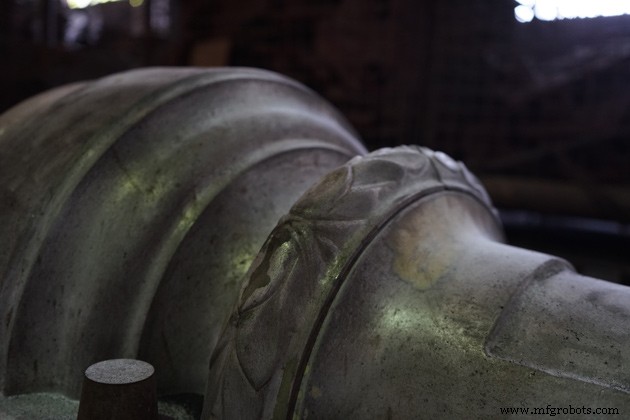
Um diese Kriterien zu erfüllen und je nach Branche, sollten Modellmaterialien mit Blick auf Flexibilität betrachtet werden. Metall, Holz und Kunststoff sind die Prioritäten im Modellbau.
- Metallmodelle: Gewährleisten Härte und gute Formbarkeit. Schwäche: rostempfindlich und hohes Gewicht. Zudem erfordern Metallmodelle fortschrittliche Geräte und sind schwer zu reparieren, was insgesamt höhere Kosten verursacht.
Gängige Metalle im Modellbau: Grauguss, Stahl, Aluminium, Magnesium. Jedes hat unterschiedliche Schwindungseigenschaften.
- Holzmodelle: Sehr beliebt wegen Verfügbarkeit und geringem Gewicht. Zudem lässt sich Holz leicht und weit günstiger formen als Metall. Nachteil: feuchtigkeitsempfindlich und verzugsneigend.
- Kunststoffmodelle: Kunststoff und Glasfaser sind im Trend, da ihr größter Vorteil geringes Gewicht, wasserfest und chemikalienbeständig ist. Zudem ist die Oberflächenqualität exzellent glänzend. Nachteil: empfindlich gegen Risse bei starkem Aufprall oder Vibration während des Gusses.
- Andere Materialien: Wachs und Gips werden auch als Modellmaterialien verwendet, aber bevorzugt im Feingussverfahren.
Arten von Gussmodellen in der Metallverarbeitung
Es gibt diverse Modelltypen im Metallguss, jeder passt zu spezifischen Gussanforderungen. Hier sortiert VIC die drei Haupttypen, die in Metallgießereien am häufigsten vorkommen.
1. Einteilige Modelle (Single Piece Patterns)
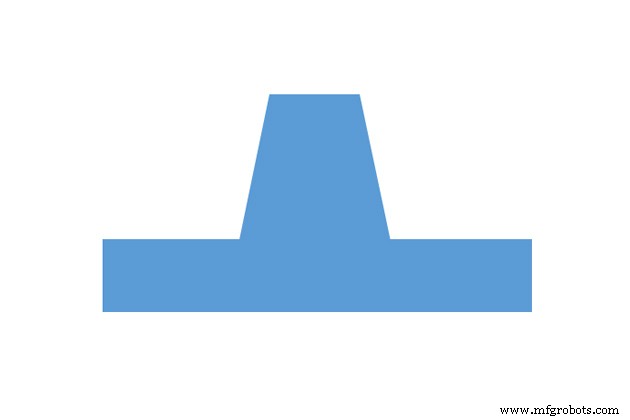
Einteilige Modelle sind der günstigste Modelltyp. Sie werden oft verwendet, wenn das Gussteil einfach, die Oberfläche flach und die Produktionsmenge gering ist sowie in der Prototypenentwicklung.
2. Geteilte oder Zweiteilige Modelle (Split or Two-Piece Patterns)
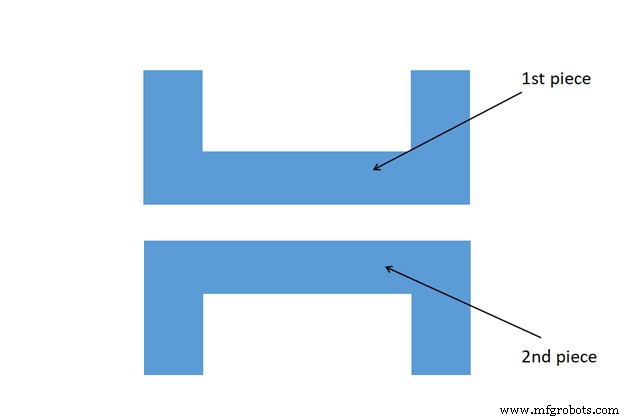
Zweiteilige Modelle sind üblich für komplizierte Gussteile. Der Modelltyp wird in Trennflächen aufgeteilt, deren Position durch die Gussform bestimmt wird.
Das Modell wird in zwei Teile geteilt: ein Teil wird in den Drag (untere Formhälfte) geformt, der andere in den Cope (obere Formhälfte). Der Cope-Teil hat immer Passstifte (Dowel Pins), die genau in die Bohrungen des Drag-Teils passen.
3. Segmentierte oder Mehrteilige Modelle (Segmented or Multi Piece Patterns)
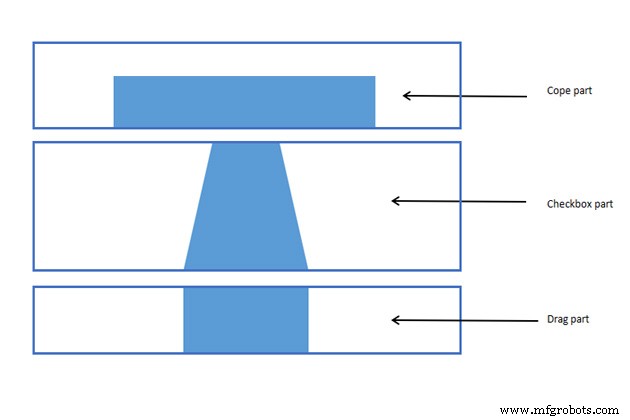
Mehrteilige Modelle eignen sich für extrem komplexe Gussteile, die mit anderen Methoden nicht herstellbar sind. Dieses Modell hat drei Teile: oberer, mittlerer und unterer Teil.
Der obere Teil ist der Cope-Teil, der untere der Drag-Teil und der mittlere der Checkbox-Teil. Verwendet werden diverse Verbindungen wie Gehrungsverbindung, Dübelverbindung.
Gussmodell-Herstellungsprozess in der Gießerei
1. Modelldesign
Die technische Abteilung für Gussmodellbau muss die Gusszeichnung sorgfältig prüfen, um das Modell so präzise und effektiv wie erwartet zu entwerfen.
Wichtigste Aspekte: Trennfläche, Form und Abmessungen des Gussteils und Kerns sowie Modellmaterial.
Schritt 1: Trennfläche festlegen
Die Trennfläche fällt meist mit der Formtrennlinie zusammen.
Bei geteilten oder mehrteiligen Modellen müssen oberer und unterer Teil klar definiert sein, auch wenn die Trennfläche symmetrisch ist.
Schritt 2: Form und Abmessungen des Kernträger (Core Print Support) bestimmen
Der Kernträger dient zur Fixierung des Kerns in der Form.
Toleranz des Kernträgers beeinflusst direkt die Maßtoleranz innerhalb der Form. Daher müssen Kernform, Abstand zwischen Kern und Modell sowie Montageprozess exakt für den Kernträger ausgelegt werden.
Schritt 3: Modellabmessungen und Zuschläge festlegen
Bei Modellen mit Trennflächen hat jeder Teil unterschiedliche Abmessungen; nach Montage müssen sie den Gussabmessungen entsprechen.
Wenn das Modell aus Metall gefertigt ist, schwindet es beim Erstarren. Nimmt man die exakte Größe der Gusszeichnung als Vorlage, wird das Gussteil deutlich kleiner. Um dies zu lösen, muss die Formkavität vergrößert und das Modell um den Schwindungsanteil des Metalls größer gemacht werden. Dies wird basierend auf Modellzuschlägen bestimmt.
Schritt 4: Modellmaterial bestimmen
- Holzmodell: Bei kleinen Modellen massives Holz. Bei größeren, komplexeren Modellen Brettschichtholz. Zur Darstellung: Vollansichten und Schnitte oder Puzzlesymbole zur Zeitersparnis.
- Metallmodell: Für Massenfertigung oder hohe Stückzahlen. Bei großem Volumen ratsam, Modell mit innerer Hohlstruktur zu bauen, um Gewicht und Materialkosten zu sparen. Bei kleinen Modellen massives Metall.
Schritt 5: Positionierung bei der Modellmontage
Bei runden Modellen mit senkrechter Trennfläche zur Zentrifugalachse genügt 1 Passstift.
Bei anderen Typen 2 oder 3 Passstifte.
Grundsätzlich: Je größer der Abstand zwischen Passstiften, desto genauer die Positionierung. Stift- und Bohrungsstruktur muss vernünftig dimensioniert sein für einfaches Entnehmen und Demontieren. Bei Modellen mit Trennflächen müssen die Passstifte des Cope-Teils exakt in die Bohrungen des Drag-Teils passen.
Zusätzlich muss auf der Modellzeichnung die Oberflächengüte und Lackfarbe der Modellteile angegeben werden.
2. Gussmodell-Zuschläge (Pattern Allowances)
Modellzuschläge spiegeln die Eigenschaften des Gussmetalls wider. Beim Modellbau müssen bestimmte Zuschläge auf die in der Fertigteilzeichnung angegebenen Maße gegeben werden, damit ein Gussteil mit der geforderten Spezifikation entsteht.
Folgende Zuschläge gibt es:
Erstarrungsschwindung (Shrinkage Allowance)
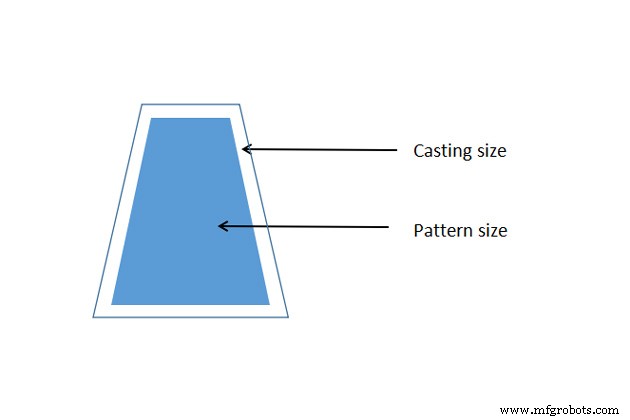
Die meisten Metalle schwinden beim Abkühlen: Übergang von flüssig zu fest (Flüssigschwindung) und Abkühlung im festen Zustand (linearer Schwund).
Flüssigschwindung ist Volumenabnahme während der Erstarrung (flüssig zu fest). Sie wird durch Speiser (Riser) ausgeglichen, die flüssiges Metall nachspeisen.
Festkörperschwund ist Größenreduktion beim Wärmeabbau im festen Zustand. Dafür wird Schwindungszuschlag auf den Modellen vorgesehen.
Schwindungsrate und -grad hängen vom Material ab. Tabelle zeigt Schwindungsraten für verschiedene Metalle.
| Material | Schwindung |
| Grauguss | 1 % |
| Stahl | 2 % |
| Kupfer/Aluminium | 1,5 % |
| Weißguss | 1,5 % |
| Magnesium | 1,6 % |
Hinweis: Schwindung hängt auch von der Materialgröße ab; je länger die Dimension, desto höher die Schwindung.
Im Wesentlichen lautet die Modellbau-Schwindungsformel:
Modellgröße = Gussgröße + Metallschwindung
Auf der Zeichnung werden jedoch weiterhin die Daten der Gusszeichnung eingetragen. Bei der Modellfertigung werden Größenverhältnisse je nach Legierung verwendet.
Entformungsschräge (Draft or Taper Allowance)
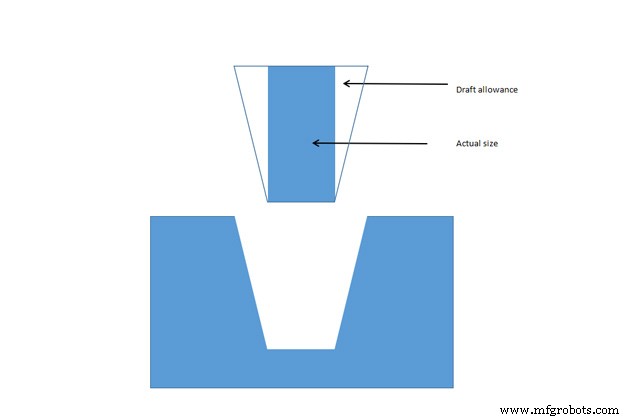
Beim Entnehmen des Modells aus der Sandform können die Formwände am Modell reiben, was zu Beschädigung führt. Um dies zu vermeiden, müssen an allen senkrechten Flächen des Modells Entformungsschrägen angelegt werden – der Entformungsschrägen-Zuschlag.
Sobald das Anheben beginnt, sind alle Modellflächen vom Sand entfernt. Das Modell kann ohne Beschädigung der Formkavität entnommen werden.
Der Entformungswinkel wird an allen Flächen angelegt, die parallel zur Entformungsrichtung verlaufen, um den Entnahmeprozess zu erleichtern. Je nach Größe der Außenflächen liegt der Winkel zwischen 0,5 und 3 Grad.
| Material | Höhe der Fläche (Zoll) | Entformungswinkel (Außenfläche) | Entformungswinkel (Innenfläche) |
| Holz | 1 1–2 2–4 4–8 8–32 | 3,00 1,50 1,00 0,75 0,50 | 3,00 2,50 1,50 1,00 1,00 |
| Metall, Kunststoff | 1 1–2 2–4 4–8 8–32 | 1,50 1,00 0,75 0,50 0,50 | 3,00 2,00 1,00 1,00 0,75 |
Bearbeitungszuschlag (Finishing or Machining Allowance)
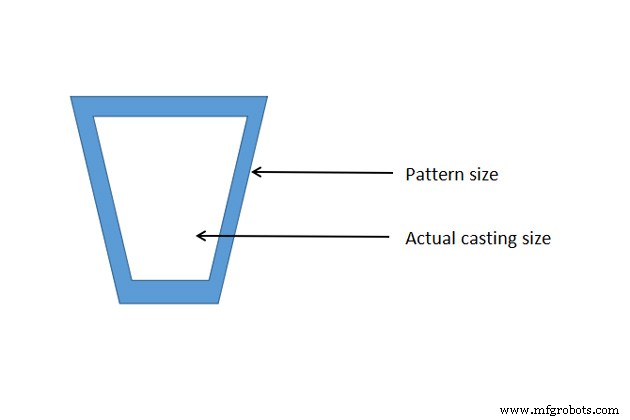
Die Oberfläche des entnommenen Gusses ist meist nicht maßhaltig, daher muss zerspant (Drehen, Schleifen) werden, um die Oberflächenqualität zu verbessern.
Da Zerspanung Material abträgt, muss ein Bearbeitungszuschlag eingeplant werden. Dieser wird beeinflusst durch Gussverfahren, Gussgröße, Gussmaterial und Bearbeitbarkeit.
| Metall | Abmessung (Zoll) | Zuschlag (Zoll) |
| Gusseisen | Bis 12 12–20 20–40 | 0,12 0,20 0,25 |
| Gussstahl | Bis 6 6–20 20–40 | 0,12 0,25 0,30 |
| Nichteisen | Bis 8 8–12 12–40 | 0,09 0,12 0,16 |
Verzugszuschlag (Distortion or Camber Allowance)
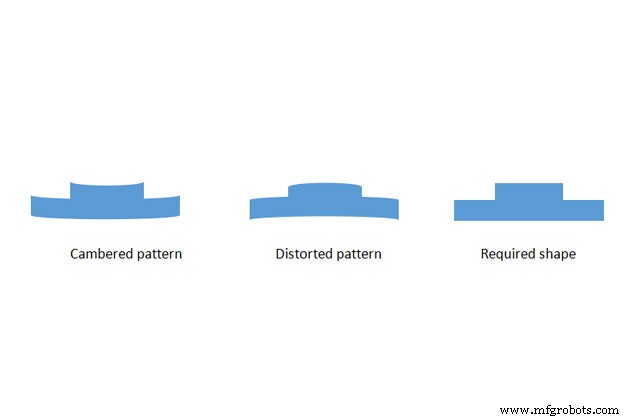
Bei Erstarrung neigen Gussteile mit L-, U-, V-, T-Form oder dünnen, langgestreckten Formen zur Verformung in vertikalen Ebenen.
Ursache: innere Spannungen im festen Metall durch ungleichmäßige Abkühlung verschiedener Gussteilbereiche, was Konflikte bei der Erstarrung verursacht – Verzugszuschlag oder Krummungszuschlag.
Lösung: Gussdesign so modifizieren, dass das Modell zunächst in entgegengesetzter Richtung verformt wird. Ausmaß der Korrektur basiert auf Erfahrung des Modellbauers.
Klopfzuschlag (Rapping or Shaking Allowance)
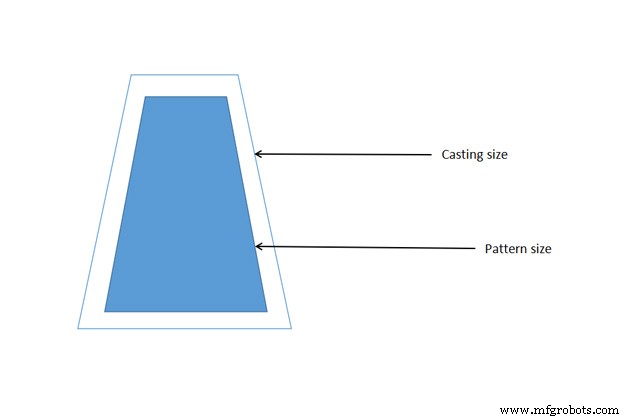
Beim Entnehmen großer oder hochpräziser Modelle aus der Sandform muss man die senkrechten Modellflächen anklopfen, um die Formkavität zu erweitern und das Modell leichter zu entnehmen. Dies gilt nur für Maße parallel zur Trennfläche.
Zur Kompensation muss die ursprüngliche Modellgröße reduziert werden. Es gibt keine Standardformel, da dies stark vom Arbeiter abhängt.
Kern und Kernträger (Core and Core Print)
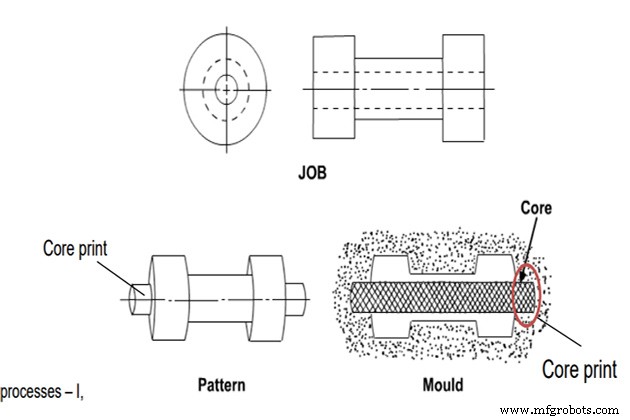
Ein Kern dient zum Erzeugen von Bohrungen oder Vertiefungen im Gussteil. Der Kern besteht meist aus Grünsand oder Trockensand.
Der Kernträger (Core Print) wird in der Form für Positionierung, Halterung und Unterstützung des Kerns vorgesehen. Der Sandkern bleibt an dieser Position, wenn flüssiges Metall in die Form gegossen wird.
Kerne müssen horizontal, vertikal oder hängend in der Formkavität platziert werden. Ein Kern kann sich jedoch nicht selbst in der Kavität halten. Der Kernträger wird mittels Vorsprüngen am Modell vorbereitet. Problem: Beim Entfernen des Modells wird die Form durch diese Vorsprünge beschädigt. Daher wird für Gussprozesse mit Kernen geteiltes Modell verwendet.
Kernträger muss passend dimensioniert und geformt sein, um das Gewicht des Kerns und den Auftrieb des flüssigen Metalls während des Gusses zu tragen.
3. Modellbau (Patternmaking)
Angussystem designen (Design Gating System)
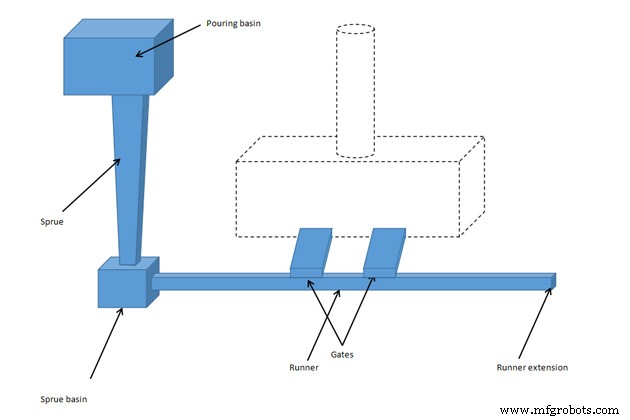
Jedes Modell enthält ein Angussystem, um flüssiges Metall in die Formkavität zu leiten. Das Angussystem ist entscheidend, da es die Gießgeschwindigkeit regelt. Zu schnell verursacht Formerosion, zu langsam lässt das Metall vor vollständiger Füllung erstarren.
Das Angussystem besteht aus folgenden verbundenen Teilen:
- Anschnittbecher (Pouring Cup): trichterförmiger Eingang in die Form. Kontrolliert Turbulenzen, stabilisiert Flussrate, scheidet Schlacke beim Gießen ab.
- Angusskanal (Sprue): Trichter, der Schmelze vom Anschnittbecher in den verjüngten Angusskanal, dann durch den Verteiler (Runner) zu den Eingüssen (Gates) führt.
- Einguss (Gate): Ende des Kanals, hier beginnt die Formkavität.
Zwei Eingusstypen: großer und kleiner Einguss. Große Eingüsse kühlen das Metall schnell, kleine langsam. Je nach Erstarrungsanforderung wird der passende Einguss gewählt.
- Speiser (Riser): Schmelzekavität und Teil der Form, um Metallschwindung beim Abkühlen auszugleichen und Lunker zu vermeiden. Speiser kühlt langsam. Anhand des Speisers erkennt der Arbeiter, ob die Form gefüllt ist.
Wenn das Gussteil Bohrungen im Design hat, muss der Kern in die Form eingesetzt werden, um die Position festzulegen, wo kein Metall fließt.
Manchmal können Kühlkörper (Chills) auf der Modelloberfläche platziert werden, um lokal abzukühlen und die Erstarrungsreihenfolge zu steuern. Chills sind leicht rückgewinnbar und wiederverwendbar, da es nur Metallstücke mit niedrigerer Temperatur sind, die nicht am Guss haften.
Angussysteme können manuell oder mit automatisierter Software entworfen werden.
Details zum Angussystem-Design: https://vietnamcastiron.com/gating-system/
Modellfertigung (Pattern Making)
Wie erwähnt, gibt es Modelle in verschiedenen Materialien: Holz, Metall, Kunststoff, Wachs. Holz und Metall sind gängig für Sandguss, Wachs für Feinguss.
Modelle haben unterschiedliche Komplexität je nach Größe, Form und Stückzahl.
Im Feinguss wird jedes Wachsmuster beim Guss zerstört, daher wird für jeden Guss ein Wachsmuster benötigt. Diese werden in Formen hergestellt: Wachs wird eingefüllt, nach Abkühlung Form geteilt, einstückiges Wachsmuster entnommen.
Beim Sandguss wird das Modell normalerweise aus Metall oder Holz gefertigt. Bei hoher Präzision wird es per CNC-Maschine bearbeitet.
Zusammenfassung
Damit hat VIC alle Fragen zum Gussmodellbau in der Metallverarbeitungsindustrie und Hinweise zum Prozess beantwortet.
Oberfläche und Größe des Gusses hängen stark vom Gussmodell ab und bestimmen somit den Erfolg der Gussqualität. Daher ist Modellbau ein Beruf, der Erfahrung und hohes Fachwissen erfordert.
Folgen Sie der Guss-Blogserie mit VIC für weiteres Wissen zur Gussindustrie. Zögern Sie nicht, uns zu mailen, wenn Sie einen OEM/ODM-Hersteller in der Gussindustrie suchen: ADMIN@MFGROBOTS.COM.
Herstellungsprozess
- Schalenformguss (Shell Mold Casting) entmystifiziert: Ein 6-Schritte-Prozess für Präzisionsguss
- Metal Casting Explained: Definition, Types & Process
- Einblicke in den Metallguss: Vollständiger Gießereirundgang vom Modell zum Produkt
- Sandguss vs. Druckguss: Die wesentlichen Unterschiede verstehen
- Sandguss erklärt: Bewährte, kosteneffiziente Metallfertigungsmethode
- Harzsandguss wann & warum: Der richtige Prozess für Ihre Anwendung
- Gießereien verstehen: Wo Metall zu Bausteinen der modernen Industrie wird
- Gusseisen (CI) Gießen: Zusammensetzung, Farbe & Rissverhütung
- Formsand (Grünsand) erklärt: Zusammensetzung, Verwendung & Vorteile im Sandguss
- Sandguss-Prozess: Schritt-für-Schritt Anleitung, Werkzeuge & Vor-/Nachteile