



Kernherstellung im Gießereiwesen: Präzision und Komplexität im Sandguss
Kerne ermöglichen Komplexität im Sandguss
Was ist ein Kern im Metallguss?
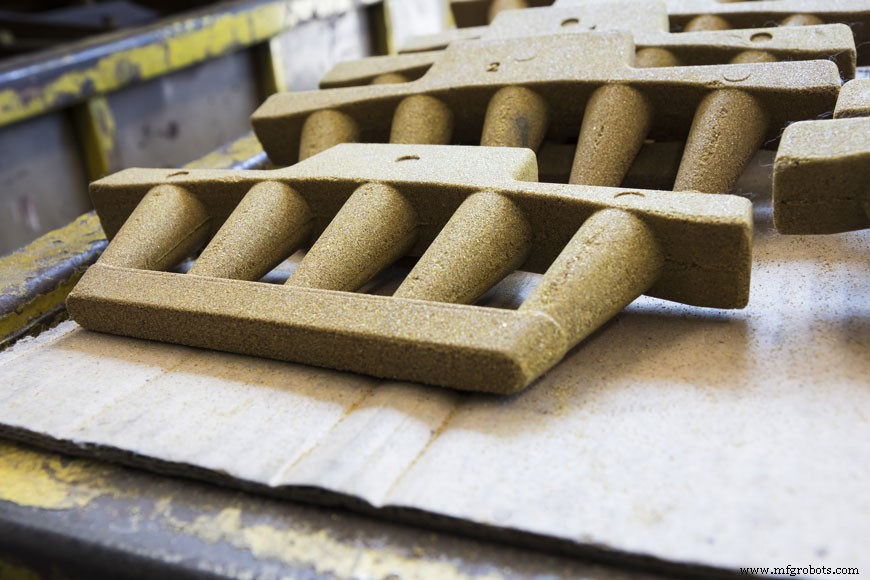
Ein Kern ist ein Sandeinsatz oder Metalleinsatz, der dazu dient, jene Teile eines Gussstücks zu formen, die nicht durch das primäre, entnehmbare Modell geformt werden können. Wenn ein Modell in Sand gedrückt und dann entfernt wird, hinterlässt es eine konkave Vertiefung. Flüssiges Metall füllt diesen Hohlraum und erstarrt. Kerne werden hergestellt, um mehr Komplexität im Design zu ermöglichen. Gut konstruierte Kerne erzeugen Bohrungen oder Kammern in einem Gussstück. Automobilmotorenformen können bis zu fünf Kerne enthalten, um die für den Verbrennungsmotor notwendigen Kammern zu schaffen.
Kerne können auch helfen, Winkel zu erzeugen, die mit einem Modell unmöglich wären. Jeder Überhang über einem leeren Raum würde es unmöglich machen, das Modell zu entnehmen, ohne den Überhang zu brechen. In solchen Fällen kann ein Kern verwendet werden.
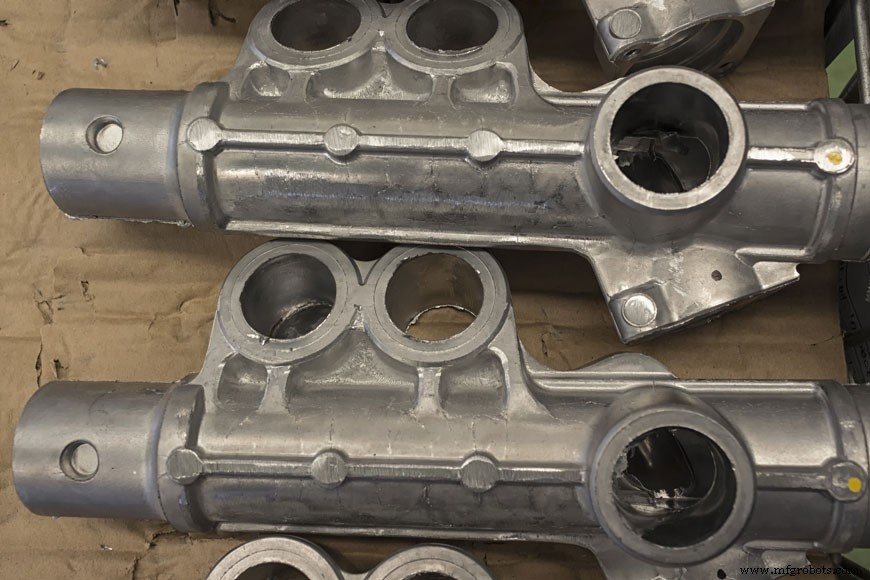
Gussstücke mit internen Kernen haben meist eine Öffnung in der äußeren Hülle der Form, um den Kern nach dem Gießen zu entnehmen – diese Öffnung wird während der Nachbearbeitung möglicherweise mechanisch verschlossen.
Sandkerne sind so konzipiert, dass sie sich auflösen; interne Kernen werden am Ende des Prozesses buchstäblich aus dem Gussstück ausgeschüttelt. Diese „Ausschüttöffnung“ ist auch für die Platzierung des Kerns hilfreich. Jede Stelle, an der der Kern die Form berührt, ist eine Stelle, an der flüssiges Metall nicht fließen kann. Um eine gleichmäßige Wanddicke zu erreichen, muss der Kern den zu füllenden Raum „überbrücken“, ohne die Seitenwände zu berühren. Dazu ist der Kern normalerweise länger als das Gussstück und wird durch Vertiefungen im Sand außerhalb des Gussmodells fixiert.
Chaplets zur Kernstützung
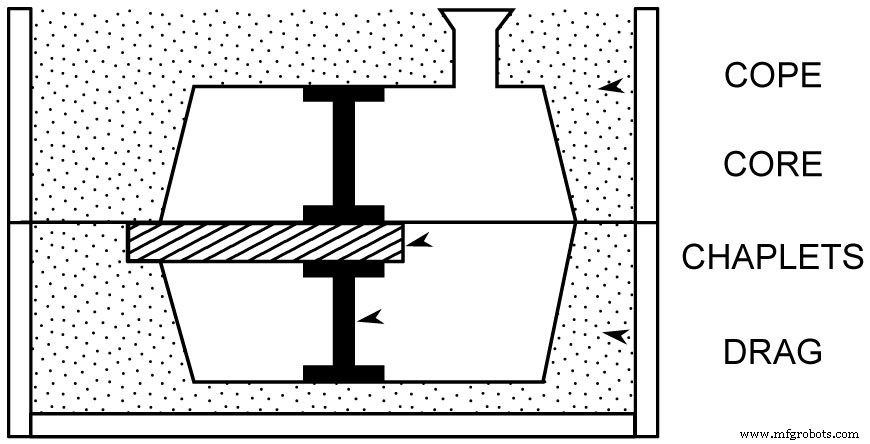
Ist der Kern sehr lang oder kann nur eine Kante aus der Form herausragen, werden Chaplets (Kernhalter) verwendet, um den Kern an Ort und Stelle zu verankern. Chaplets bestehen oft aus dem gleichen Metall wie das Gussstück, da ein Teil des Chaplet-Metalls in das Gussstück integriert wird. Um fest mit dem Rest des Gussstücks zu verbinden, muss die Oberfläche des Chaplets schmelzen – doch zuvor muss es die Aufgabe erfüllen, den Kern zu stützen. Die Konstruktion von Chaplets ist daher ein kniffliger metallurgischer Prozess, der wenn möglich vermieden wird, da immer die Gefahr besteht, Schwachstellen oder Gussfehler einzubringen.
Dennoch sind Chaplets manchmal der einzige Weg, bestimmte Strukturen im Inneren eines Gussstücks zu erzeugen. Sandkerne neigen dazu, auf dem flüssigen Metall zu schweben und manchmal so weit aufzusteigen, dass sie brechen. Oben und unten platzierte Chaplets können helfen, den Kern in der richtigen Position zu halten. Der obere Chaplet muss der stärkere sein, um dem Druck von Metall und Gas entgegenzuwirken, der in der Form nach oben drückt.
Sand mit Festigkeit herstellen
Die Neigung des Kerns zum Aufschwimmen ist ein Grund, warum das präzise Verständnis der mechanischen Festigkeit des Kernsandes wichtig ist. Scher- und Zugfestigkeitstests an Kernsanden ähneln den in unserem Artikel über Gießereisand untersuchten Tests. Liegt die Scherfestigkeit des Sandes unter dem Druck, den das flüssige Metall beim Befüllen der Form erzeugt, kann der Kern spalten und eine Verformung im Gussstück verursachen.
Bindemittel sind ein wesentlicher Bestandteil der Kernsandherstellung. Grünsandkerne bestehen aus standardmäßigen feuchten FormSandmischungen und einem Bindemittel wie Dextrin. Kerne dieser Art sind sehr zerbrechlich und können mit einem Kernträger oder InnenDrähten versehen werden, um die Handhabung zu erleichtern. Trockensandkerne enthalten kein Wasser. Sie bestehen aus Quarzsand und einem Bindemittel, das die Oberfläche härtet.
Ab den 1980er Jahren fand ein Wandel in der Kernbindemittel-Technologie statt. Hunderte Jahre lang war Kernöl der traditionelle Kernbinder – und wird teilweise noch heute verwendet. Leinöl, gemischt mit kleineren Mengen Harz und einem Verdünner wie hochwertigem Petroleum, wurde trockenem Gießereisand zugesetzt, um Kernsand herzustellen. Zusätze wie Maismehl, Dextrin, Papierfabrik-Nebenprodukte oder Proteinbinder konnten hinzugefügt werden, um den Kern zu verstärken. Diese verbrannten meist bei der hohen Hitze des Gießens, sodass der Kern zusammenfiel und leicht ausgeschüttelt werden konnte. Andere traditionelle Bindemittel waren Kohlenteerpech und Petroleumpech, besonders stabil für große Kerne. Holz- und Gummiharz wurden traditionell zur Verbesserung der Kernkollabierbarkeit eingesetzt, neigten aber bei Hitze und Feuchtigkeit zum Verklumpen. Viele dieser traditionellen Verbindungen wurden durch synthetische Alternativen ersetzt, sodass die erwünschten Eigenschaften erhalten bleiben, die Herausforderungen jedoch entfallen.
Moderne Gießereien verfügen daher über sauberere Kernherstellungsprozesse, die eine bessere Luftqualität unterstützen und auf dem Gießereiboden leichter umzusetzen sind. Diese synthetischen „chemisch abgebundenen“ Kerne bieten mehrere Vorteile, darunter niedrige Backtemperaturen, einfaches Zusammenfallen beim Ausschütteln und weniger Gasentwicklung während der Kernherstellung.
Heute sind die am häufigsten verwendeten Kernbindemittel Kunststoffe der Harnstoff- und Phenol-Formaldehyd-Gruppen sowie Furanharze. Es gibt drei Kategorien von Harzbinderprozessen: Kaltabbindung, Kaltkasten/Gasabbindung und Heißabbindung.
Kaltabbindende Prozesse beginnen nach Zugabe des letzten Additivs zum Sand zu härten, ähnlich wie Zement. Es handelt sich um chemisch selbstabbinde Prozesse. Gängige Beispiele sind Furanharze und Phenol-Formaldehyd-Harze, die säurekatalysiert sind. Sie beginnen zu härten, nachdem Sulfonsäure in den Sand eingerührt wurde. Der Zeitfaktor ist bei diesen Prozessen entscheidend – der Sand darf nicht so langsam abbinden, dass er die Produktion stört, noch so schnell, dass die Reaktion schwer zu kontrollieren ist.
Kaltkasten- oder gasabbindende Prozesse führen ein Gas in den Kernkasten ein, das chemisch mit dem Kernbindemittel reagiert und es härtet. Beispielsweise können mit Furanharzen oder Epoxiden angereicherte Sande durch Einleiten von SO2 gehärtet werden. Wasserglas (Natriumsilikat) kann durch das CO2-Verfahren gehärtet werden.
Heißabbindende Verfahren nutzen Wärmezufuhr, um den Kernsand zu erhärten. Leinöl als Kernbinder, der traditionelle Kernbinder, wird durch ein Heißabbindungsverfahren verfestigt. Im Schalenverfahren (Shell-Prozess) muss die Gießerei keine Chemie betreiben: Der Sand kommt vorgemischt oder beschichtet vom Lieferanten, und die Chemikalien im Sand bewirken beim Backen eine harte Schale. Meist muss dieser nicht vollständig durchhärten. Heißkasten- (Hot-box) und Warmkastenverfahren (Warm-box) nutzen Furan- oder Phenolharze und einen Katalysator (Säuresalz), die beim Erhitzen des Kernkastens abbinden. (Sie unterscheiden sich nur in der Harzart und der benötigten Temperatur.)
Kernherstellungsverfahren
Kerne werden mit vielen der gleichen Methoden hergestellt, die auch für Sandformen eingesetzt werden. Zusätzlich kommen Kernblasmaschinen und Schneckenfördermaschinen zum Einsatz.
Kernblasmaschinen pressen Sand mit Druckluft von ca. 100 lb/in2 in den Kernkasten. Sie eignen sich für die Herstellung aller Arten von kleinen und mittelgroßen Kernen. Die erzeugten Kerne sind sehr gleichmäßig, und hohe Produktionsraten werden erreicht.
Schneckenfördermaschinen werden verwendet, um einfache Kerne – meist zylindrische – zu extrudieren. Der Kernsand wird durch eine Düse auf eine Kernplatte gedrückt. Der Einsatz dieser Maschinen beschränkt sich auf die Herstellung von Standardkernen: der lange, extrudierte Zylinder wird gebacken und dann in die gewünschten Längen geschnitten.
Kerntrockner (Core driers) ähneln Kuchenformen, da sie die Form eines Kerns stützen, während er im Kernofen backt. Es handelt sich meist um leichte Skelettkästen aus Eisen oder Aluminium, deren Innenform eng an die Kopfform des Kerns angepasst ist. Kerne, die auf einer flachen Platte zerbröckeln oder Teile verlieren würden, durchlaufen den Ofen in einem Kerntrockner.
Kern einlegen
Nach dem Aushärten wird ein Kern oft manuell nachbearbeitet. An den Trennlinien des Kernkastens können „Grate“ entstehen, die abgefeilt werden müssen. Manchmal werden Kerne in mehreren Teilen gefertigt, wenn die benötigte Form größer ist als die verfügbaren Kernkästen und Öfen. Ein segmentierter Kern wird nach dem Aushärten zusammengefügt. Sind die Kerne glatt und verbunden, werden sie in Gestellen zur Verwendung in der Form bereitgestellt.
Kerne werden fast immer sorgfältig von Gießereiarbeitern von Hand eingelegt, nicht maschinell. Chaplets, falls vorhanden, werden zuerst in den unteren Formkasten (Drag) gelegt, dann der Kern platziert. Der Gießereiarbeiter prüft, ob der Kern korrekt in der Form sitzt und frei von Mängeln ist. Eventuell notwendige Chaplets werden auf den oberen Formkasten (Cope) gelegt, und wenn alles stimmt, wird der Cope über den Drag gesetzt und fixiert.
Kerne schaffen Flexibilität im Sandguss
Die Fähigkeit, Sandkerne herzustellen und einzulegen, ist ein wesentlicher Bestandteil des Gussprozesses.
In manchen Fällen ist der Kern für die Funktion des Endteils unverzichtbar: Rohre, Motoren und andere mechanische Geräte müssen oft hohl sein, um zu funktionieren. Bei Dekorartikeln können Kerne auch die Gesamtmenge an Metall und damit die Kosten reduzieren. Besonders beim Gusseisen können Kerne das Gewicht des Endprodukts erheblich verringern. Wo die mechanische Festigkeit von massivem Stahl erforderlich ist, mag dies unangebracht sein. In anderen Fällen ist ein Kern jedoch eine gute Designüberlegung, auch wenn er für die Funktion des Produkts nicht zwingend notwendig ist.
Herstellungsprozess
- Die Kraft von Kernkompetenzen für nachhaltigen Geschäftserfolg
- Statorblechpaket-Laminierung verstehen: Schlüsselkonzepte für zuverlässige Anlagenleistung
- Cyber-physische Systeme: Der treibende Motor hinter Industrie 4.0
- Strahlmittel (Sandblasting Media): Das richtige Material für Ihr Projekt wählen
- Sandguss für Schwerlastausrüstung: Präzision, Langlebigkeit und Vielseitigkeit
- Sandguss vs. Druckguss: Die wesentlichen Unterschiede verstehen
- Sandguss in der Automobilindustrie: Hohe Qualität, niedrige Kosten, Volumenflexibilität
- Harzsandguss wann & warum: Der richtige Prozess für Ihre Anwendung
- Funktionsweise des Heizungswärmetauschers: Das Herz der Fahrzeugheizung
- Lake Erie Crushers: Führender Anbieter von Premium-Sand und -Kies