



Sandguss erklärt: Prozessschritte, Anwendungen und Vorteile
Was ist Sandguss?
Beim Sandguss wird flüssiges Metall durch Schwerkraft oder Druck in eine verlorene Sandform gegossen, wo es erstarrt und die Form des Hohlraums annimmt. Ein so gefertigtes 3D-Objekt wird ebenfalls als Gussstück bezeichnet. Typische Sandgussteile sind Motorblöcke und Zylinderköpfe.
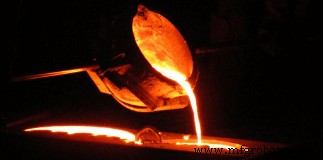
Es ist das am weitesten verbreitete Metallgussverfahren und macht einen erheblichen Anteil des Gesamtgussgewichts aus. Beim Sandguss wird das Material auf die korrekte Temperatur erhitzt, um zu schmelzen, und manchmal behandelt, um die chemische Zusammensetzung für die gewünschten Werkstoffeigenschaften anzupassen. Anschließend wird die Schmelze in eine Form mit dem gewünschten Hohlraum gegossen, um abzukühlen und zu erstarren.
Um qualitativ hochwertige Sandgussteile bei minimalen Kosten herzustellen, müssen Konstrukteure mehreren Prozessanforderungen sorgfältig Beachtung schenken und die Grenzen des Sandgusses verstehen. Es gibt 8 Schlüsselelemente des Sandgusses: Anzugswinkel, Teilungslinie, Unterschnitte & Kerne, Querschnitte, Wandstärken, Ecken & Winkel, Verbindungsdesign, Gusszugabe – die berücksichtigt werden müssen, um häufige Fallstricke zu vermeiden.
Fehler oder Nachteile sind nur problematisch, wenn sie die Funktionalität des Teils beeinträchtigen. Daher ist die Auswahl eines geeigneten Fertigungsverfahrens entscheidend, um die funktionalen Anforderungen des Teils zu erfüllen.
Merkmale des Sandgusses
Sandguss ist unter den Fertigungsverfahren das vielseitigste und gibt Ingenieuren die Freiheit, komplexe Teile aus einer unbegrenzten Anzahl von Metallen und Legierungen zu entwerfen.
- Über 70 % aller Metallgussteile werden durch dieses Verfahren hergestellt
- Sandguss deckt einen weiten Größenbereich ab – von kleinen Statuen bis zu Teilen über 100 Tonnen
- Sehr komplexe Teile lassen sich einfach und in einem Stück fertigen
- Geringe Maßgenauigkeit
- Schlechte Oberflächenqualität
- Hoch anpassungsfähig, auch für Serienfertigung einsetzbar
Wie funktioniert der Sandgussprozess?
Elemente des Anguss-Systems
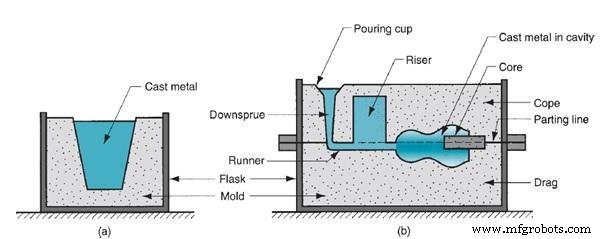
Eines der gängigsten Metallgussverfahren ist der Sandguss. Seine Form besteht aus zwei Hälften, die in einem Kasten (Kastenform) untergebracht sind. Die obere Hälfte heißt Oberkasten (Kope), die untere Unterkasten (Drag). Die Trennlinie zwischen den Hälften wird Teilungslinie genannt.
Sandguss-Schritte
Die folgenden sieben Hauptschritte bilden den Sandguss-Zyklus:
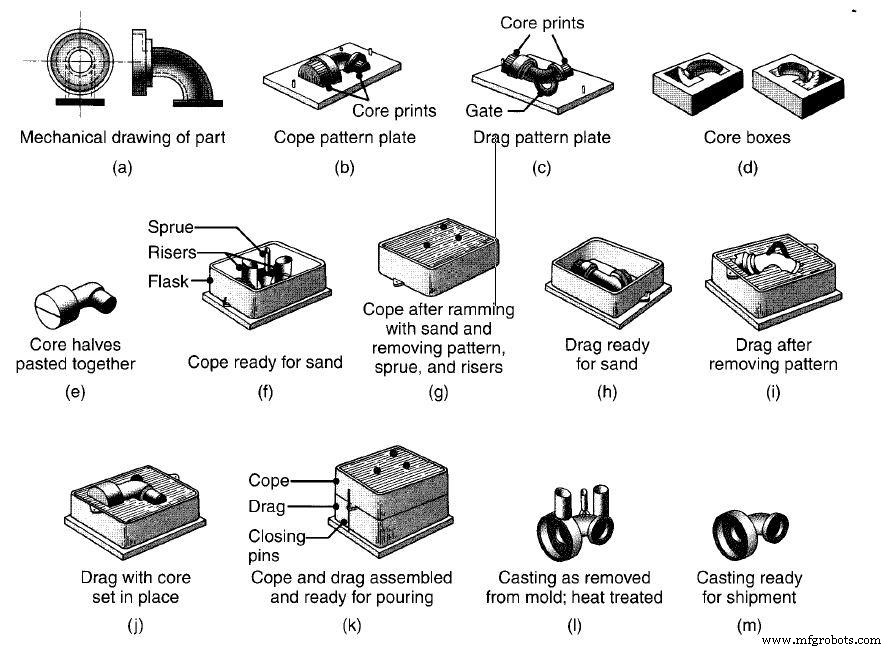
- Modellbau: Ein Nachbild des zu gießenden Objekts wird aus geeignetem Material gefertigt. Das Modell ist meist überdimensioniert, um Metallschwindung beim Abkühlen auszugleichen.
- Formbau: Eine Sandform wird durch Verdichten von Sand um das Modell herum erzeugt. Die Form wird in zwei Hälften geteilt: Oberkasten (Kope) und Unterkasten (Drag). Nach Entfernen des Modells bleibt der Hohlraum für den Metallguss. Die Form enthält weitere Elemente wie Anguss, Verteiler, Anschnitt, Gießeinlauf, Speiser etc.
- Schließen: Die beiden Formhälften Kope und Drag werden fest verschlossen, bereit für den Guss.
- Gießen: Die Schmelze wird auf eine festgelegte Temperatur gehalten und zügig eingegossen, um vorzeitiges Erstarren zu vermeiden.
- Erstarren & Abkühlen: Das gegossene Metall beginnt im Hohlraum zu erstarren. Die meisten Sandgussfehler entstehen in dieser Phase.
- Ausschlagen / Entformen: Nach Ablauf der Abkühlzeit wird die Form zerstört/ausgeschlagen und das Gussstück entnommen.
- Entgraten / Nachbearbeitung: Entfernen der Anguss-System-Teile (Verteiler, Anguss etc.) und Reinigen des Gussstücks.
Vor- und Nachteile des Sandgusses
Um ein Fertigungsverfahren zu verstehen, muss man nicht nur seine Vorteile, sondern vor allem seine potenziellen Grenzen und Prozessschwierigkeiten sorgfältig abwägen.
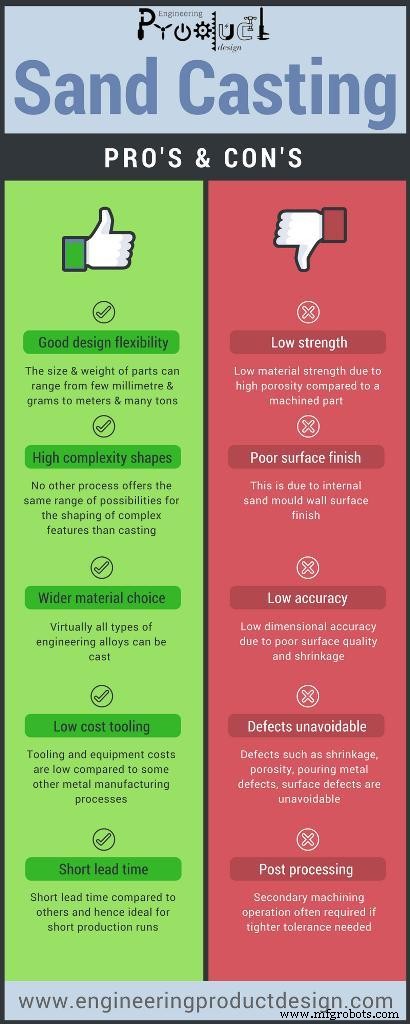
Vorteile
- Konstruktive Freiheit – Größe und Gewicht der Teile reichen von wenigen Millimetern & Gramm bis zu Metern & vielen Tonnen. Begrenzt nur durch Handhabung und Vorrat an flüssigem Metall. Daher sind große Teile möglich.
- Hohe Formkomplexität – Kein anderes Verfahren bietet dieselbe Bandbreite an Möglichkeiten für komplexe Formen, die Nahe-Nettoform-Komponenten erzeugen.
– Praktisch alle technischen Legierungen können gegossen werden, solange sie schmelzbar sind. - Geringe Werkzeugkosten – Werkzeug- und Ausrüstungskosten sind im Vergleich zu anderen Metallbearbeitungsverfahren niedrig. Eines der günstigsten Verfahren für Nahe-Nettoform-Teile.
- Kurze Vorlaufzeiten – Kürzere Durchlaufzeiten als andere Verfahren, ideal für kleine Losgrößen.
- Wenig Abfall – Schrottmetall kann recycelt werden.
Nachteile
- Geringe Werkstofffestigkeit – Durch hohe Porosität geringer als bei zerspanen Teilen.
- Geringe Maßgenauigkeit – Schwindung und Oberflächenbeschaffenheit führen zu schlechter Genauigkeit.
- Schlechte Oberflächen – Durch innere Sandform-Wandoberfläche.
- Unvermeidbare Fehler – Wie bei jedem metallurgischen Prozess: Schwindung, Porosität, Gussfehler, Oberflächenfehler. Porosität ist beim Sandguss höher als bei Druckguss oder Feinguss.
- Nachbearbeitung – Sekundäre Zerspanung oft nötig für engere Toleranzen bei Passflächen. Bearbeitungskosten hoch im Vergleich zu Werkzeug- und Materialkosten.
- Höheres Risiko – Sicherheitsrisiken für Menschen und Umweltprobleme.
- Produktionsprobleme – Entfernen des Modells bei dünnen, kleinen Teilen ist schwierig.
Weiterführende Literatur
- Kalpakjian, S., & Schmid, S. R. (2009). Manufacturing Engineering & Technology (6. Aufl.). London: Pearson.
Herstellungsprozess
- Nicht-verbrauchbare Formguss-Verfahren: Typen, Vorteile und Anwendungen
- Sandguss vs. Zentrifugalguss: Die richtige Metallteil-Produktionsmethode wählen
- Sandguss vs. Druckguss: Die wesentlichen Unterschiede verstehen
- Sandguss vs. Schmieden: Die richtige Metallfertigungsmethode wählen
- Sandguss erklärt: Bewährte, kosteneffiziente Metallfertigungsmethode
- Gusseisen (CI) Gießen: Zusammensetzung, Farbe & Rissverhütung
- Premium Sandguss-Lösungen für industrielle Anwendungen
- Formsand (Grünsand) erklärt: Zusammensetzung, Verwendung & Vorteile im Sandguss
- Feinguss: Wie Metallprodukte hergestellt werden
- Druckgussmaschinen: Funktionsweise, Typen und Vorteile