



Modellbau meistern: Präzise Wachs- & Holzmodelle für den Metallguss
Wachs- oder Holzmodelle für den Metallguss
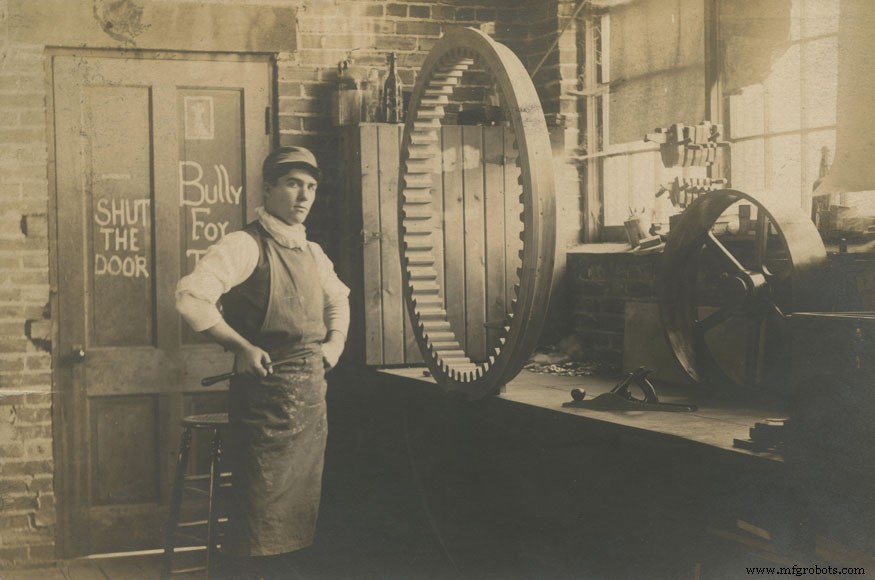
Im Metallguss sind Modelle die Objekte, mit denen verlorene Formen hergestellt werden. Ein einzelnes Modell kann bis zu tausende Formen erzeugen.
Es gibt verschiedene Arten von Modellen, die jedoch in zwei Hauptuntertypen fallen: wiederverwendbare für Sand- oder Gipsguss, die Abdrücke in viele Formen machen, oder verlorene Modelle für das Feingussverfahren (Investment Casting), die während der Formherstellung vor dem Gießen zerstört werden. Bei beiden Modelltypen geht es dem Modellbauer nicht nur um die Replikation des gewünschten Objekts, sondern auch darum, das Metall in der richtigen Geschwindigkeit und an der richtigen Stelle in die Form zu leiten. Metallabkühlung ist ein Kristallisationsprozess, und wie die Form gefüllt wird, kann die Erstarrungsrichtung beeinflussen, was für die Festigkeit des Endobjekts wichtig sein kann.
Jedes Gussmodell braucht Unterstützung
Das Kanalsystem, das Metall zu allen Teilen des Gussstücks führt, ist eine unterstützende Infrastruktur, die bei guter Konstruktion Gussfehler verringert. Zu diesen Elementen gehören:
- Der Anschnittbecher (Pouring cup) ist ein konischer Eintritt in die Form. Er hilft, den Metallfluss zu kontrollieren und Schlacke beim Gießen aufzufangen.
- Der Anguss (Sprue), manchmal „Abguss“ genannt, ist der Hauptkanal vom Anschnittbecher in die Form. Er ist der „Fluss“ aus Metall, der das Gussstück füllt.
- Angusskanäle (Runners) sind Kanäle, die flüssiges Metall von einem Formbereich in einen anderen leiten.
- Ingates (Gates) sind die Eintrittsöffnungen zum Gussstück selbst. Große Ingates sind für schnell abkühlende Metalle nötig, kleinere für langsam abkühlende.
- Speiser (Risers) sind große Volumenreservoirs aus flüssigem Metall, die Teil der Form sind, aber nicht zum Gussstück gehören. Sie können „blinde Speiser“ sein, die vollständig in der Form eingebettet sind, um knifflige Gussbereiche zu speisen, oder offene Speiser, die sich mit Metall füllen – und dem Gießereiarbeiter anzeigen können, dass die Form voll ist. Speiser haben ein größeres Metallvolumen als jeder Teil des Gussstücks, damit sie am längsten heiß bleiben. Durch Schwerkraft speisen sie kontinuierlich flüssiges Metall in das abkühlende Gussstück, um Lunker oder Schwindung zu verhindern.
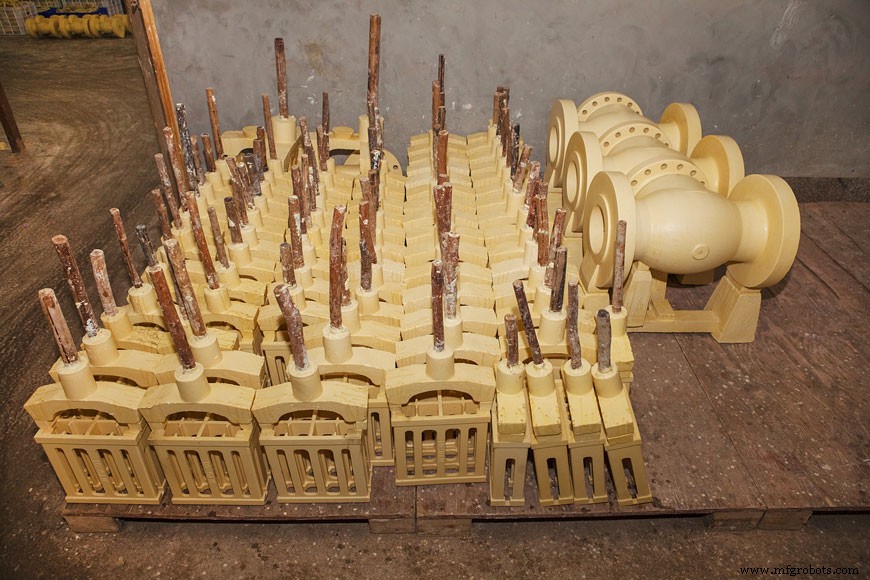
Feingussmodelle (Investment Casting)
Feingussmodelle bestehen oft aus einem einzigen Stück, das dem endgültigen Metallprodukt sehr ähnlich sieht – obwohl Angusskanäle zum Entfernen nach dem Guss eingebaut sein können.
Diese Modelle werden zweimal abgeformt. Ein Replikatmodell dient zur Herstellung einer Form aus Gummi, Metall oder Harz. Aus dieser Form wird ein Modell aus einem Material gegossen, das schmelzen oder verdampfen kann – typischerweise Wachs. Diese gegossenen Modelle werden mit einer Harz- oder Keramikschicht, bestehend aus Sand und Bindemittel, überzogen, die zu einer Schale aushärtet.
Nachdem die Schalenform vollständig ausgehärtet ist, wird das gegossene Modell durch Schmelzen oder Verdampfen entfernt. Die nun leere Form kann mit flüssigem Metall gefüllt werden. Sie wird nach dem Abkühlen des Gussstücks zerbrochen.
Sandgussmodelle
Es gibt einige Variationen für Sandgussmodelle, aber sie alle bestehen aus einem harten Material, das hunderte Formen erzeugen kann, wenn es in Gießereisand gedrückt wird. Holz ist die Basis der meisten Sandgussmodelle, meist aus einem Hartholz, das Hitze und Feuchtigkeit der Gießerei standhält. Sie können für hunderte Güsse verwendet werden, verformen oder spalten sich aber irgendwann. Sie sind jedoch relativ günstig herzustellen und können sehr große Gussstücke ermöglichen.
Wenn ein Holzmodell allein zu schnell verformt, kann es stattdessen genutzt werden, um eine Form für ein stabileres Modell herzustellen, das weniger zum Verziehen neigt. Faserverstärkte Harze oder Metallmodelle können aus dem ursprünglichen Holzmodell gefertigt werden. Metallmodelle können auch durch Zerspanung hergestellt werden. Diese Verfahren sind teurer, und die Gussgröße kann begrenzt sein, daher werden sie nur in bestimmten Situationen eingesetzt.
Ob Holz, Harz oder Metall – Sandgussmodelle schmelzen nach der Formherstellung nicht weg. Modellbauer müssen wissen, wie man sie entnimmt, ohne die geschaffene Hohlform zu beschädigen.
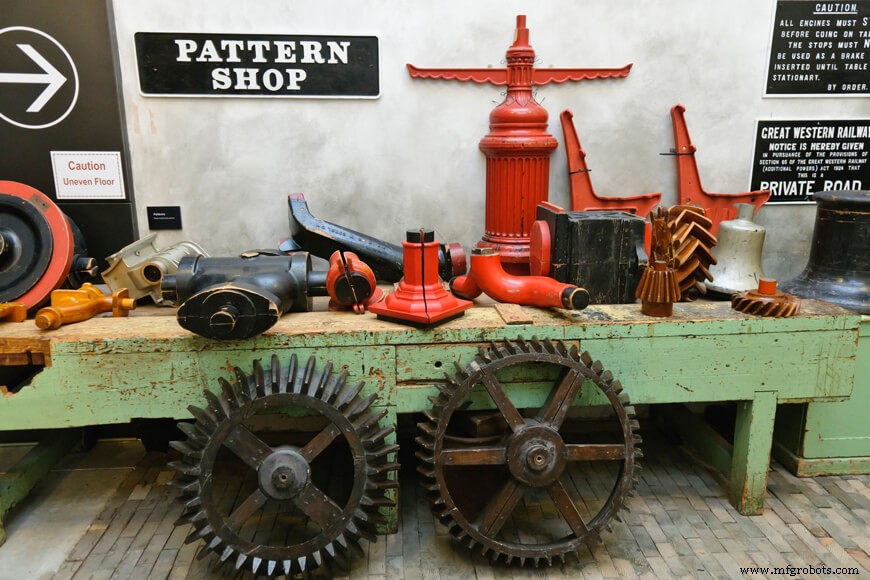
Flachrückenmodelle (Flat back patterns) können in den unteren Formkasten (Drag) gedrückt werden. Oft wird ein unformierter oberer Formkasten (Cope) auf den Drag geklemmt, der die „Flachrückseite“ des Gussstücks bildet, um Gießen und Abkühlung zu unterstützen; er enthält den Anguss zum Metallleiten.
Modelle ohne flachen Rücken sind oft „geteilt“ (Split patterns). Das ermöglicht, jeden Teil des Modells in die oberen und unteren Teile der Sandform zu drücken und dann intakt zu entfernen, ohne die Form zu verletzen. Die verschiedenen Formteile werden zusammengebracht und fest geklemmt, um den Hohlraum zu schaffen, der das Gussstück formt.
Lose Modelle (Loose patterns) sehen dem zu erzeugenden Objekt am ähnlichsten, selbst wenn sie geteilt sind: Sie erfassen die Details des Objekts, enthalten aber nicht das Metalleinspeisesystem der Form. In diesem Fall schneidet der Former Speiser, Ingates und Angüsse von Hand in den Sand. Enthält das Modell diese Kanäle, spricht man von einem Angussmodell (Gated pattern).
Die Teile des Modells können auch auf beiden Seiten einer Platte verbunden werden, um beide Formhälften gleichzeitig zu drücken. Dies nennt man Plattenmodell (Match plate pattern) und ist für Fabriken mit hoher Produktionsrate sehr hilfreich. Manchmal montieren automatisierte Fabriken jeden Modellteil auf eine eigene Platte, sodass es separate Cope- und Drag-Platten gibt.
Sandgussmodelle können auch dazu verwendet werden, den Sand auszuhöhlen, anstatt eine Form einzudrücken. Ein Schleudermodell (Sweep pattern) dreht ein Messer mit geformtem Profil um eine Achse und höhlt eine Form aus. Man kann Schleudermodelle wie eine Drehbank vorstellen, die den Negativraum formt: Die damit erzeugten Gussobjekte weisen Symmetrie um eine Mittelachse auf.
Die sorgfältige Kunst der Zuschläge
Modelle sind nicht dasselbe wie initiale Designmodelle. Sie sind ein Produktionsprototyp, der die Dynamik der Metallfertigung widerspiegelt.
Schreiner und Tischler sind oft diejenigen, die in einer Gießerei Holzmodelle bauen. Obwohl sie primär Holzhandwerker sind, müssen sie das Verhalten von Metallen verstehen. Ein guter Modellbauer weiß, wie er sein Modell anpassen muss, um zu kompensieren, wie Metall abkühlt und welche Nachbearbeitungsschritte am Teil nötig sein könnten.
Schwindungszuschlag (Shrinkage Allowance) korrigiert die Erstarrungsschwindung des Metalls und seine Kontraktion beim Abkühlen. Diese Zuschläge variieren je nach Metallart und Gussgröße. Typische Zuschläge für Grauguss betragen 1/10 bis 5/32 Zoll/Fuß; für Stahl 1/8 bis 1,4 Zoll/Fuß; für Aluminium 1/16 bis 5/32 Zoll/Fuß. Diese Zuschläge beinhalten auch eine Maßtoleranz für den Prozess, damit das Gussstück maßhaltig ist.
Wachsmodellbauer müssen zusätzlich beachten, dass der Wachsformprozess ebenfalls einen Schwindungszuschlag erfordert. Modell-, Anguss- und Maschinenwachse haben alle unterschiedliche Schwindraten bei Standardgusstemperaturen. Daher muss der Wachsmodellbauer eine Form erstellen, die sowohl Wachs- als auch Metallschwindung ausgleicht, während der Holzmodellbauer für Sandguss nur die Metallschwindung berücksichtigen muss.
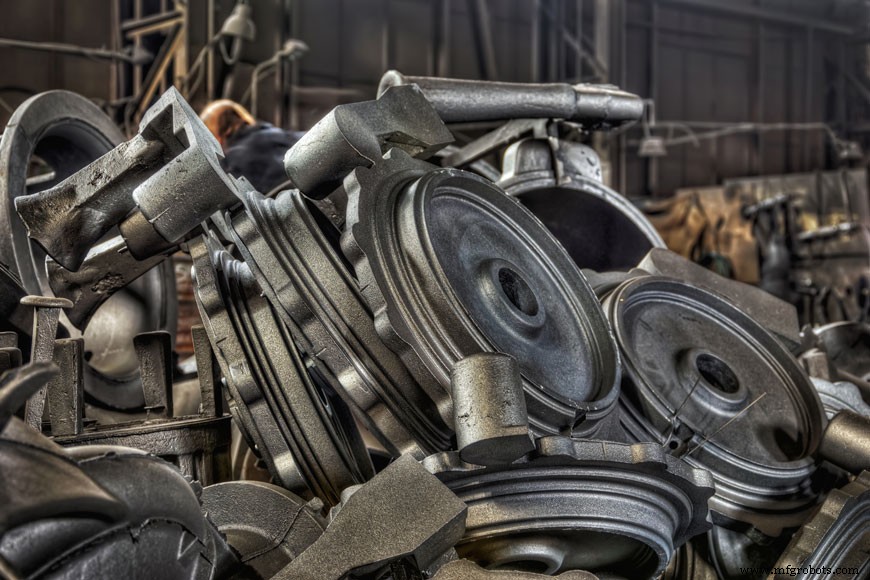
Bearbeitungszuschlag („Machining allowance“) ist nötig, wenn das Gussstück nach dem Ausschütteln nachbearbeitet wird. Der Zuschlag muss genug Material bieten, damit die Bearbeitung das Objekt nicht zu klein macht. Manchmal hilft das Wissen um die spätere Zerspanung dem Holzmodellbauer bei der Entscheidung, wo die Speiser platziert werden: das Rohmaterial kann während der Bearbeitung gespannt werden.
Verzugszuschlag (Distortion allowance) ist eine künstlerische Anpassung am Modell, wenn das verwendete Metall beim Abkühlen verzerrt. Sind die Verschiebungswinkel bekannt, kann das Modell so gefertigt werden, dass es kompensiert. Diese Modifikation nennt man „Vorbiegung“ (Camber) und kann das ursprüngliche Modell verbogen aussehen lassen.
Entformungsschräge (Draft allowance) ist eine Modifikation, die nur für Sandgussmodelle nötig ist, nicht für Feingussmodelle. Modellbauer müssen sicherstellen, dass ihre Modelle aus dem Sand entnommen werden können, ohne die hinterlassene Form zu zerstören. Dies geschieht durch Anzug der Formwände, genau wie Sandkastenförmchen meist konisch sind. Scharfe Ecken und gerade Kanten neigen eher zum Bröckeln, wenn das Modell aus dem Formstoff gezogen wird.
Bemalen des Holzmodells
Holzmodelle werden oft bemalt. Temporäre Modelle erhalten vielleicht nur einen Anstrich, dauerhafte Modelle meist drei Farbschichten. Schellack oder Lack hilft dem Modell, aus der Form zu gleiten, weshalb er auch bei Einmalmodellen nützlich ist. Moderne Farben mit Graphit machen diesen Prozess noch reibungsloser.
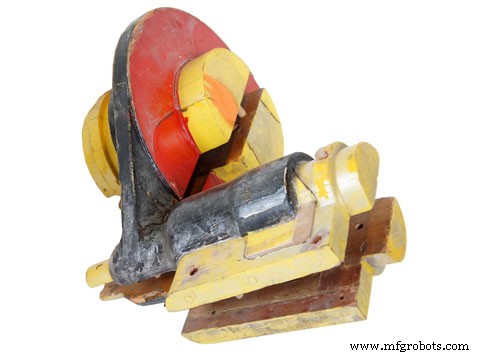
Farbe schützt das Modell auch vor Hitze und Feuchtigkeit, besonders bei Lagerung. Die Farbe auf einem Modell muss tropf- und rissfrei sein: Jede Unebenheit auf der Modelloberfläche wird im Gussstück abgebildet. Ein Farbtropfen an der falschen Stelle könnte Bröckeln in der Form verursachen.
Traditionell war die Farbe auf Gussmodellen farbcodiert, wobei Farben die für das Gussstück nötigen Nachbearbeitungsschritte anzeigten. Obwohl die Standards nicht mehr universell anwendbar sind, nutzen einige Gießereien noch dieses Basisfarbsystem.
Rot – Keine Bearbeitung auf dieser Fläche des Endgussstücks nötig.
Gelb – Diese Fläche am Endgussstück bearbeiten.
Schwarz – Fläche braucht einen Kern und zeigt, wo der Kern liegen könnte.
Klarlack oder unlackiert – Trennlinie oder Naht am Gussstück.
Modelle lagern und wiederverwenden
Ein Modell kann in einer Gießerei ein langes Leben haben und hunderte oder tausende Gussstücke produzieren. Oft werden diese Modelle zwischen Produktionsläufen gelagert, und die Notwendigkeit und Organisation einer „Modellbibliothek“ ist eine Sorge der Gießerei. Modelle müssen trocken und gut belüftet gelagert werden, aber die Kosten für Lagerung und Versicherung bedeuten, dass bei kleinen und infrequenten Produktionsläufen es einfacher sein kann, die Modelle zu zerstören und neu zu bauen – oder sie an den ursprünglichen Designer zu senden. Ein außerhalb der Gießerei gelagertes Modell wurde vielleicht nicht richtig gepflegt und kann nie wieder ein solides Gussstück erzeugen. Historisch war das Zerstören von Modellen riskant, da das Modell die treueste Erfassung eines Designs sein könnte.
Das Thema Modellspeicherung ist daher ein Abwägen von Bedenken. Größe und Häufigkeit der Produktionsläufe müssen gegen die Konsistenz eines Teils über die Zeit abgewogen werden. Der Aufstieg von Rapid Prototyping und computergestütztem Design hat diese Dynamik verändert. Modelle werden digital entworfen und gespeichert, Prototypen können 3D-gedruckt werden, sodass das Zerstören weniger riskant ist. Daher entscheiden Gießerei und Kunde nach Wirtschaftlichkeit: langfristige Lagerung oder Neuanfertigung bei Bedarf.
Eine unbesungene Kunst
Modellbauer sind Techniker und Handwerker, die Prototypen nehmen und sie sorgfältig an Produktionsanforderungen und Metalleigenschaften anpassen. Mit spezialisierter Erfahrung können sie Anpassungen vorschlagen, um das Design effizienter zu machen. Der Einsatz von CAD-Programmen und Vorhersagealgorithmen hilft dem modernen Modellbauer, mögliche Gussfehler zu bestimmen, was die Ausschussrate senkt, aber Modellbauer bringen weiterhin ein menschliches Auge und eine ruhige Hand in den Prozess ein.
Ob ein Projekt im Sand- oder Feingussverfahren gefertigt wird – es begann sein Leben als Modell.
Herstellungsprozess
- Nicht-verbrauchbare Formguss-Verfahren: Typen, Vorteile und Anwendungen
- Schalenformguss (Shell Mold Casting) entmystifiziert: Ein 6-Schritte-Prozess für Präzisionsguss
- Dauerformguss (Permanent Mold Casting) erklärt: Prozess, Typen und Vorteile
- Die vier primären Methoden des Permanentformgusses
- Feinguss (Investment Casting): Präzision und kosteneffiziente Produktion
- Häufige Gussfehler & Unregelmäßigkeiten: Ursachen & Prävention
- Einblicke in den Metallguss: Vollständiger Gießereirundgang vom Modell zum Produkt
- Metallguss meistern: Vom flüssigen Metall zum fertigen Bauteil
- Schwerkraftguss (Gravity Casting): Einfach, hohe Qualität, schnelle Produktion
- Feinguss (Investment Casting / Lost Wax): Prozess, Vorteile & Vergleich zu Sandguss/Druckguss