



Sandguss vs. Schalenformguss: Den richtigen Metallgussprozess wählen
Sandguss ist eine wirtschaftliche Möglichkeit, Teile in einer Vielzahl von Metallen herzustellen. Schalenformguss kann ein alternativer Prozess sein, den man bei spezifischen Teildesignanforderungen in Betracht ziehen sollte. Dieser Blogbeitrag stellt den Schalenformgussprozess vor und vergleicht ihn mit Sandguss, damit Leser ihre jeweiligen Stärken und Grenzen verstehen können.
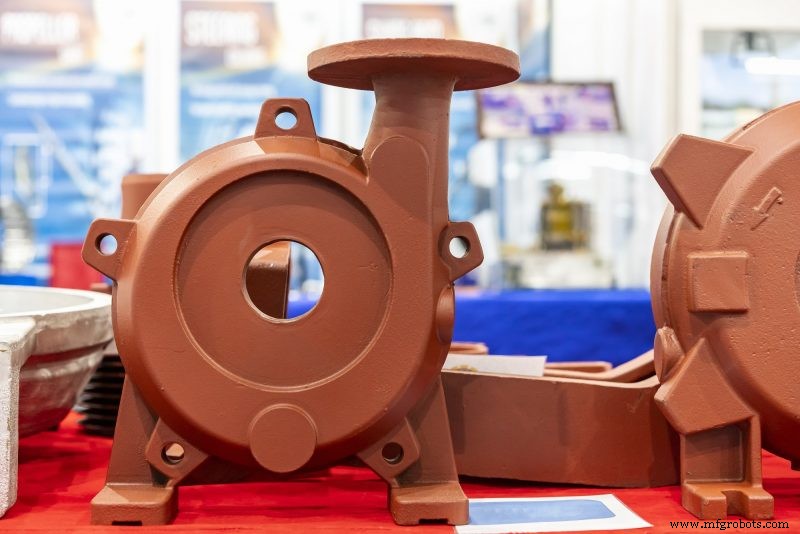
Schalenformguss-Grundlagen
Alle Gussprozesse benötigen ein Modell für die Form des zu gießenden Teils, und Schalenformen bilden keine Ausnahme. Wie beim Sandguss, Feinguss und anderen Gussprozessen wird das Modell verwendet, um die Kavität zu erstellen, in die flüssiges Metall gegossen wird.
Beim Schalenformen wird ein metallisches Modellwerkzeug mit einer Sandschicht beschichtet. Diese enthält ein Harz, das beim Erhitzen schmilzt und abkühlt, um eine dünne Schale (typischerweise 1/4 – 3/8" dick) um das Modell zu bilden. Das Schmelzen wird erreicht, indem das Modell vor dem Beschichten mit Sand erhitzt wird, dann wird die Schale erhitzt, um das Harz vollständig zu härten.
Die Schale wird in zwei Hälften hergestellt, damit sie vom Modell gelöst werden kann. Nachdem jede Halbschale (manchmal "Biskuit" genannt) vom Modell abgehoben wurde, werden die beiden Schalen miteinander verklebt, wodurch die Kavität im Raum zwischen ihnen entsteht. Die montierte Schale wird dann in einen Formkasten gelegt, wo sie mit Granulatsand oder -kugeln unterstützt wird.
Die Schale wird mit flüssigem Metall gefüllt, das abkühlen darf. Sobald es fest ist, wird die Schale aus dem Formkasten genommen und zerbrochen, um das gegossene Metallteil freizugeben. Eine Einschränkung ist, dass es zwar nicht unmöglich ist, Kerne hinzuzufügen, um Hohlräume zu bilden, dies aber schwierig ist.
Zwei Sandarten
Schalenformguss verwendet einen anderen Sand als der beim Grünsandguss verwendete, und dies verleiht dem Prozess seine Vorteile. Beim Sandguss wird der "grüne" Sand (grün bedeutet nicht getrocknet und nicht die Farbe) durch einen Binder aus Ton, meist Bentonit, zusammengehalten.
Der für Schalenformen verwendete Quarzsand ist feiner als der für Sandguss verwendete. Die American Foundry Society verwendet eine "Feinheitszahl", um die durchschnittliche Korngröße zu charakterisieren, wobei eine höhere Zahl kleinere Körner anzeigt. Grünsand liegt typischerweise bei 60-80 auf dieser Skala, während Schalenform-Sand 100 oder höher ist. Zusätzlich wird statt eines Tonbinders dem Sand eine dünne Beschichtung aus Phenolharz gegeben, die schmilzt, um die Schale zu bilden.
Folgen von feinkörnigem Sand
Der feinkörnige Sand packt dichter als Grünsand, was die Gasdurchlässigkeit verringert. Sandguss erfordert einen gewissen Grad an Durchlässigkeit, um Feuchtigkeit in Form von Wasserdampf entweichen zu lassen. Dies ist beim Schalenformen kein Problem, da die Schale vor dem Metallgießen getrocknet und erhitzt wird.
Die Hauptvorteile feinerer Sande sind, dass sie sich enger an feine Oberflächenmerkmale des Modells anpassen und eine glattere Oberfläche für das Metall bieten.
Für noch bessere Reproduktion von Oberflächendetails und glatteres Finish kann eine Gießerei Zirkonsand verwenden. Dieser kann eine Feinheitszahl von bis zu 150 haben. Er hat auch einen niedrigeren thermischen Ausdehnungskoeffizienten, was die Anwendung engerer Toleranzen ermöglicht.
Wie Schalenformen Gussteile begünstigen
Überlegene Oberflächenqualität und Reproduktion feiner Details sind zwei der Hauptstärken dieses Prozesses. Zusätzlich erfordert Schalenformen minimale Entformungsschrägen, um das Modell aus der Schale zu lösen.
Während Sandguss typischerweise 2°-3° Entformungsschräge benötigt, kommt der Schalenformprozess mit 1° aus, und an kurzen senkrechten Wänden kann es möglich sein, null Schräge zu haben. Dies ermöglicht die Anwendung kleinerer Bearbeitungszugaben, was Zeit und Geld in Endbearbeitungsoperationen spart.
Sandguss und Schalenformguss im Vergleich
Sandguss:
- Funktioniert für Eisen- und Nichteisenmetalle
- Kann Teile von Unzen bis Hunderten von Pfund produzieren
- Kann feine Oberflächendetails vom Modell nicht reproduzieren
- Hat geringe geometrische Präzision
- Hinterlässt raue Oberflächen
- Erfordert große Bearbeitungszugaben
- Ist ein wirtschaftlicher Prozess
Im Vergleich dazu Schalenformen:
- Funktioniert für Eisen- und Nichteisenmetalle
- Ist auf Teile unter 30 lbs (ca. 13,6 kg) begrenzt
- Ist ungeeignet für Teile, die Kerne benötigen
- Reproduziert feine Oberflächendetails
- Kann enge Toleranzen halten
- Hinterlässt glatte Oberflächen
Mehr erfahren
In Bezug auf Fähigkeiten und Kosten liegt Schalenformguss zwischen Sand- und Feinguss. Er ist komplexer als Sandguss und kann komplexere Teile produzieren, aber ohne die Raffinesse und Komplexität eines Wachsmodellprozesses.
Impro fertigt Aluminium-Luftfahrtteile durch Schalenformguss, wenn es sinnvoll ist. Wenn Sie entdecken möchten, ob der Prozess für Ihre Teile richtig ist, kontaktieren Sie uns. Unsere Gusspezialisten helfen gerne.
Industrietechnik
- Nicht-verbrauchbare Formguss-Verfahren: Typen, Vorteile und Anwendungen
- Schalenformguss (Shell Mold Casting) entmystifiziert: Ein 6-Schritte-Prozess für Präzisionsguss
- Effizientes Rapid Prototyping für Sandguss – Design & Validierung beschleunigen
- Grünsand vs. Harzsandguss: Welcher Prozess liefert bessere Qualität & Kosteneffizienz?
- Experten-Harzsandguss: Fortgeschrittene Fähigkeiten & Präzise Prozesse
- Sandguss vs. Schmieden: Die richtige Metallfertigungsmethode wählen
- Sandguss erklärt: Bewährte, kosteneffiziente Metallfertigungsmethode
- Sandguss-Ausrüstung erkunden: Typen & Anwendungen
- Typische Lieferzeiten beim Sandguss: Was Sie erwarten können
- Sandguss-Terminologie meistern: Umfassender Leitfaden