



Sandguss für Ihr Produkt: Expertenverfahren für präzise Metallteile
Den Grünsandgussprozess erleben
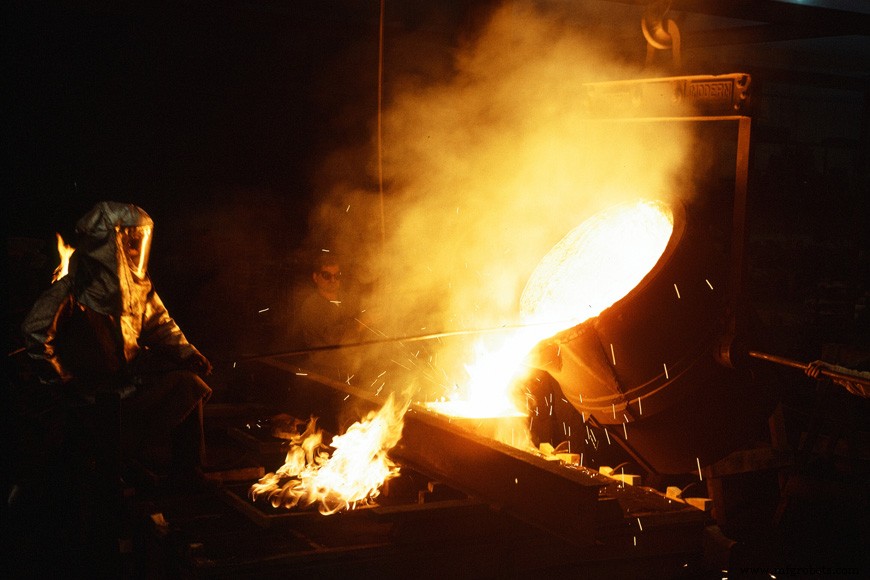
Obwohl es viele Arten des Metallgusses gibt, ist der Sandguss bei weitem der am häufigsten verwendete Typ.
Der Prozess klingt trügerisch einfach. Ein Abbild des gewünschten Metallteils wird in Gießereisand gedrückt, wo es einen hohlen „Negativabdruck“ des Objekts erzeugt. Dieser Hohlraum wird mit flüssigem Metall gefüllt, das seine Details einfängt. Wenn der Hohlraum abkühlt, wird das Metallobjekt aus dem Sand gezogen, mit dem ursprünglichen Design getreu reproduziert.
Jeder, der schon einmal eine komplexe Sandburg oder Sandskulptur gebaut hat, hat Erfahrung damit, wie gut Sand feine Designs erfassen kann. Neben der Formbarkeit ist Sand kostengünstig und widerstandsfähig unter den hohen Temperaturen, die für den Metallguss nötig sind.
Die Grundidee des Sandgusses
Sandguss kann in jeden erdigen Raum erfolgen, der seine Form um flüssiges Metall hält. In diesem Video wird flüssiges Aluminium in ein verlassenes Ameisennest gegossen. Nach dem Abkühlen wird das Metall ausgegraben und gereinigt, und der resultierende Guss hat die Form des Lebensraums eingefangen.
Künstler schafft Skulptur durch Sandguss in einem leeren Ameisenhügel
Als die Ameisen ihr Nest bauten, verließen sie sich auf dieselben Eigenschaften wie Sandgießer: gut verdichtete Erdkörner können eine strukturstabile, kollapsresistente Form schaffen. In diesem Fall behält der Lebensraum seine Form sogar bei Einführung von flüssigem Aluminium.
Sandguss: Ein handwerkliches Können
Natürlich bauen Ameisen keine Räume mit Gussgedanken. Beim „Wilden Sandguss“ gibt es Probleme mit Gasentweichung aus der Form, der Durchlässigkeit aller Teile des Lebensraums und der Abkühlrate in jeder Kammer. Bereiche des Metalls können durch unterschiedliche Abkühlraten geschwächt sein – was für ein interessantes, attraktives Kunstwerk, das keine Last trägt, irrelevant ist.
Metallstruktur und Schwachstellen sind jedoch relevant für industrielle Gussstücke, die mechanischer Belastung standhalten müssen, wie Motorteile und Bauelemente. Das Beherrschen dieser metallurgischen Aspekte macht den Sandguss auf präzise Techniken und Expertise angewiesen.
Zu Beginn des Sandgussprozesses wird der Gießereisand in Müllern aufbereitet, die Sand, Bindemittel und Wasser mischen. Belüfter lockern den Sand auf und machen ihn formfreundlicher. Schneidemaschinen (Sand cutters), die über einem Haufen auf dem Gießereiboden arbeiten, können anstelle von Müllern verwendet werden. Der Transport des Sands zur Formerei erfolgt per Kipper, Schaufellader oder Förderbänder.
An der Formerei wird der Sand zu Formen geformt; die Formen können auf dem Boden platziert oder per Förderband zu einer Gießstation gebracht werden. Nach dem Gießen werden die Gussstücke aus den Formkästen entfernt. Anhaftender Sand wird an einer Ausschüttelstation entfernt. Der gebrauchte Sand wird per Förderband oder anderen Mitteln in die Lagerbehälter zurückgeführt.
Es gibt eine riesige Vielfalt an Geräten und Methoden für die Gießerei. Diese reichen von einfachen, arbeitsersparenden Geräten für Gießereiarbeiter bis hin zu vollmechanisierten Einheiten, die alles von der Formung bis zum Ausschütteln übernehmen. Welcher Automatisierungsgrad eine Gießerei nutzt, basiert auf der Wirtschaftlichkeit der Produktionslinie. Ein Unternehmen, das tausende ähnliche Teile produziert, wie ein Automobilhersteller, nutzt möglicherweise mehr Automatisierung als eine „Jobbing-Gießerei“, die kleinere Aufträge sehr unterschiedlicher Teile fertigt.
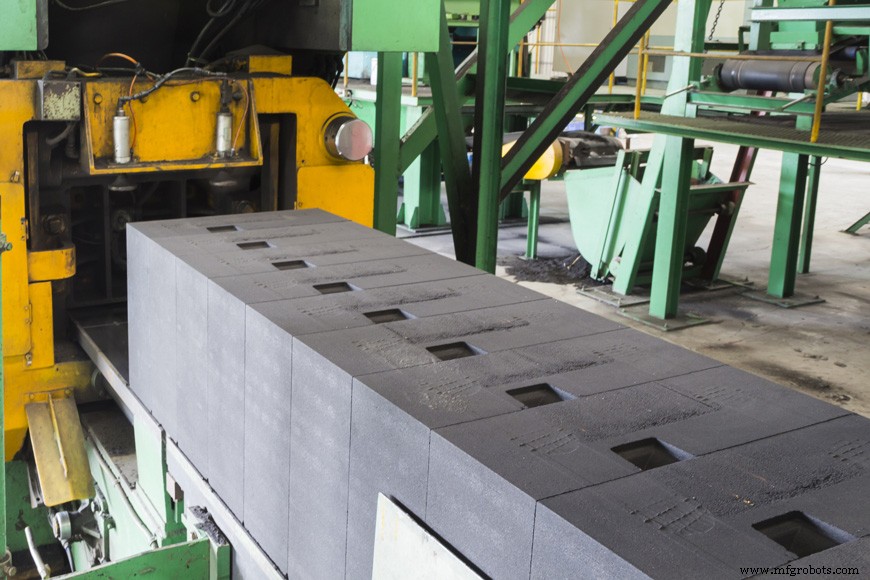
Ob automatisiert oder nicht, Gießereien nutzen dieselben Werkzeugtypen in der Sandgussproduktion. Ein Formkasten (Flask) ist ein starrer Rahmen, der den Sand hält, der eine Form bildet. Formkästen bestehen allgemein aus zwei Teilen: dem oberen Abschnitt, dem Oberkasten (Cope), und dem unteren Abschnitt, dem Unterkasten (Drag). Werden mehr als zwei Teile verwendet, heißen die Zwischenteile Zwischenkästen (Cheeks). In vielen Gießereien steht dieser Formkasten auf einem „Bodenbrett“. Dieses Brett dient dazu, die Form auch nach Entfernen des Formkastens für Modellentnahme, Gießen und andere wichtige Schritte bewegen zu können.
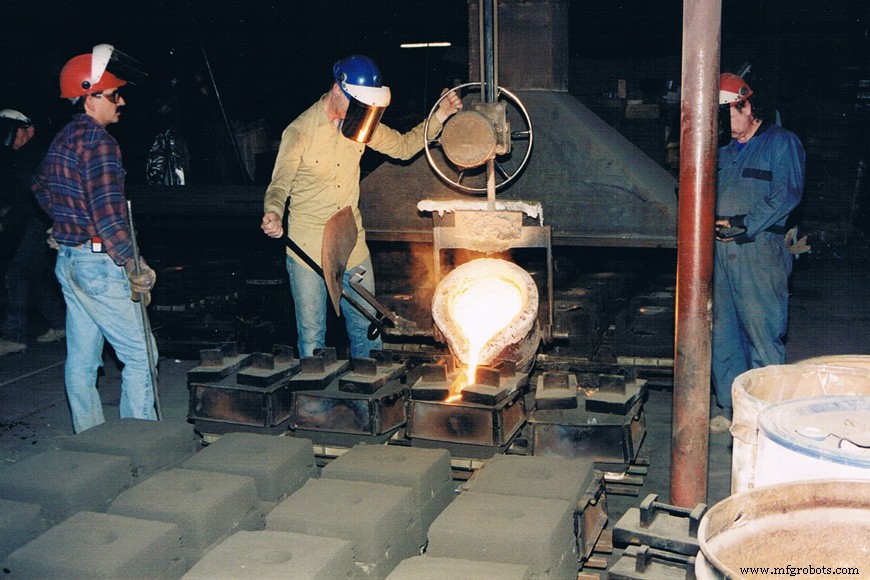
Gießereien nutzen drei Versionen von Formkästen: fest, schnappend und gleitend. Feste Formkästen (Tight flasks) bleiben während des Metallbefüllens an Ort und Stelle. Schnappformkästen (Snap flasks) sind an einer Ecke angelenkt und an der gegenüberliegenden Diagonale verriegelt. Former lösen und entfernen diese Kästen nach dem Schließen der Form. Gleitformkästen (Slip flasks) sind massiv konstruiert und verjüngen sich auf allen vier Seiten von oben nach unten: sie gleiten leicht von einer geschlossenen Sandform ab. Schnapp- oder Gleitformkästen erlauben dem Former, viele Formen mit einem Kasten herzustellen.
Vor dem Gießen von Schnapp- oder Gleitformkasten-Formen wird ein Holz- oder Metallgussrahmen um die Form gelegt und ein Gewicht oben aufgelegt, um zu verhindern, dass der Oberkasten anhebt. Cope- und Drag-Abschnitte aller Formkästen werden durch Formkastenstifte und Führungen in korrekter Ausrichtung gehalten.
Formkästen können per Handschaufeln, durch Schwerkraft aus Überkopftrichtern, per Förderband aus einem Bunker oder fest mit mechanischen Sandschleudern (Sand slingers) befüllt werden. Sehr große Formen können durch einen Überholkran mit Greifschaufel befüllt werden.
Handrammung ist die einfachste Methode zur Sandverdichtung. Zur Steigerung der Rate werden Drucklufthämmer (pneumatische Rammer) eingesetzt. Das Verfahren ist langsam, da der Sand in Schichten verdichtet wird, und es ist schwierig, eine gleichmäßige Dichte zu erreichen. Gleichmäßigere Ergebnisse und höhere Produktionsraten erzielen Pressmaschinen (Squeezing machines). Handbetriebene Pressen waren auf kleine Formen beschränkt und sind heute veraltet. Druckluftbetriebene Maschinen eignen sich für größere Formen und sind viel schneller. Pressformmaschinen erzeugen die größte Sanddichte am oberen Formkastenrand und die weichste nahe der Modelltrennlinie.
Bei Rüttelformmaschinen (Jolt molding machines) wird das Modell auf eine Platte gesetzt, die mit dem Kolben eines Luftzylinders verbunden ist. Nach Anheben des Tisches öffnet sich ein Schnellöffnungsventil, und Kolben, Platte und Form fallen frei gegen den Zylinderkopf oder Schlagpolster. Der Aufprall verdichtet den Sand. Die damit erzeugten Dichten sind am größten nahe der Modelltrennlinie und am geringsten nahe dem Formkastenoberrand. Als separate Einheit wird sie 주로 für mittlere und große Arbeiten eingesetzt. Werden einfache Rüttelmaschinen für große Arbeiten genutzt, wird der Formkastenoberrand meist manuell mit einem Drucklufthammer nachverdichtet.
Rüttelpressmaschinen (Jolt squeeze machines) nutzen sowohl Rütteln als auch Pressen. Die Platte ist auf zwei Luftzylindern montiert: ein kleiner Zylinder zum Rütteln, ein großer zum Pressen der Form. Diese werden weit verbreitet für kleine und mittlere Arbeiten mit Platten- oder Angussmodellen eingesetzt.
Manchmal können Modellabstreifvorrichtungen mit Rüttel- oder Pressmaschinen kombiniert werden. Diese Maschinen entfernen das Modell automatisch aus der Form. Die Modellentnahme kann auch durch Rüttel-Kipp-Abzieh- oder Rüttel-Press-Wende-Abzieh-Maschinen erfolgen. Diese Maschinen vibrieren die Form, um das Modell leichter entziehen zu können: die kinetische Energie der Vibration bewegt sich anders durch den Sand als durch das Metall und hilft beim Trennen der Komponenten. Wende-Abzieh-Maschinen kippen die Form um 180°, damit das Modell leichter herunterfällt. Kippmaschinen (Rockover) neigen die Form, aber nicht so weit.
Der Sandschleuderer (Sand slinger) ist die am weitesten anwendbare Rammmaschine. Er besteht aus einer rotierenden Pumpe (Laufrad), die am Ende eines doppelt gelenkigen Arms sitzt. An diesem Arm sind Förderbänder montiert, die Sand zum Laufrad befördern. Das Laufrad rotiert mit hoher Geschwindigkeit und gibt dem Sand die Geschwindigkeit, um beim Aufprall fest in die Form zu rammen. Der Maschinenkopf kann auf alle Teile des Formkastens gerichtet werden. Dies kann bei größeren Maschinen manuell oder in Hochgeschwindigkeitsproduktionslinien für kleinere Formen automatisch gesteuert erfolgen.
Vibratoren werden an allen Modellziehmaschinen eingesetzt. Sie lösen das Modell aus dem Griff des Sands vor der Entnahme. Ihre Nutzung minimiert Formschäden beim Modellziehen und hat den zusätzlichen Vorteil, Gussstücke gleichmäßigerer Größe zu erzeugen. Vibratoren sind meist druckluftbetrieben.
Kleine Gussstücke können mit Stapelformverfahren (Stackmolding) gegossen werden. Dabei hat jeder Formkasten eine Drag-Kavität in seiner oberen Oberfläche und eine Cope-Kavität in seiner unteren Oberfläche. Diese werden aufeinander gestapelt bis zu einer passenden Höhe und von einem gemeinsamen Anguss gegossen.
Metallurgie und die Maker-Bewegung
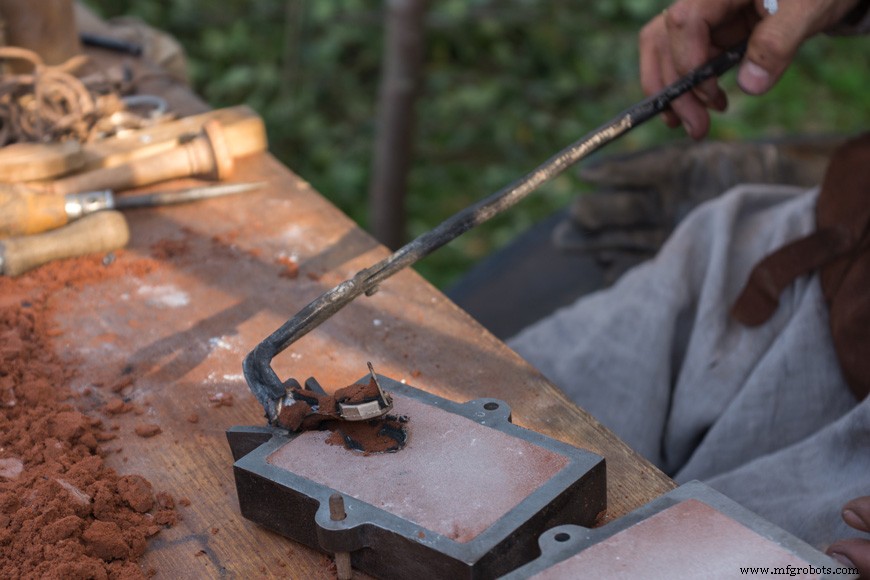
Frühe Metallurgen gossen Bronze und Messing in kleinen Betrieben weniger Handwerker. Dann, über den langen Zeitraum des Eisenzeitalters und weiter durch die Industrielle Revolution, wurden Gießereien zu großen Betrieben, die sich auf die Bewältigung der außerordentlich hohen Temperaturen für Stahl- und Eisenguss spezialisierten und mit den Produktionsanforderungen einer wachsenden Wirtschaft Schritt hielten. Kürzlich gibt es eine Bewegung, traditionelle Fertigungsfähigkeiten zurückzugewinnen. Hobbyisten mit Heimgießereien nutzen Metalle mit niedrigeren Schmelztemperaturen als Eisen und Stahl aufgrund von Sicherheits- und Komplexitätsbedenken, aber viele der Schritte sind dieselben. Das Beobachten des Prozesses kann die Gussarbeit entmystifizieren.
YouTube-Creator „The King of Random“ demonstriert Aluminiumguss in diesem kurzen Video seiner heimischen Mini-Metallgießerei. Für die meisten seiner Güsse nutzt er ein „Schaumguss“-Verfahren, eine Form des Feingusses, bei der eine Polystyrolform in loses Spielplatzsand eingebettet wird. Bei 6:42 zeigt er, wie Grünsandguss eine schönere Oberflächenqualität erzeugt. Der von ihm verwendete Holzbehälter bildet einen „festen Formkasten“.
King of Random demonstriert Guss mit seiner Heimgießerei.
Ein wichtiger Aspekt dieses Videos ist der Fokus auf Sicherheit. Man sieht, wie Absplitterungen (Spalling) passieren können, wenn heißes Metall auf Beton gegossen wird: ein unglaublich gefährlicher Unfall, weshalb viele Gießereien mit Erdböden ausgelegt sind. Metallguss ist interessant und spaßig, aber das Risiko schwerer Verletzungen ist hoch.
Sandguss: Eine innovative Tradition
Gießereien stellen seit Jahrtausenden Metallobjekte her, und in dieser Zeit ist die Grundidee des Sandgusses gleich geblieben: Metall in einen Hohlraum aus gut verdichteten Sandkörnern gießen. Sandgegossene Objekte sind im Industriezeitalter allgegenwärtig: ein wichtiger Teil der meisten Industriemaschinen, Motoren und vieler architektonischer Beschläge. Doch die Branche innoviert stetig, um Sicherheit, Größe, Konsistenz und Geschwindigkeit zu erhöhen, und diese Fertigungsform bildet die Basis für die Innovationen von Erfindern und Designern, die die Technologien von morgen schaffen. Sandguss ist dann ein interessantes Paradoxon-Set. Es ist ein Prozess, der einfach scheint, aber Komplexität und Handwerk erfordert, um perfekt zu sein. Er ist sowohl eine der traditionellsten Fähigkeiten als auch ein Ort ständiger, andauernder Innovation. Kein Wunder, dass heute die Arbeit der Gießerei von Hobbyisten und Neugierigen wiederentdeckt wird, die die Geschichte der Objekte verstehen wollen, die wir täglich nutzen.
Herstellungsprozess
- Effizientes Rapid Prototyping für Sandguss – Design & Validierung beschleunigen
- Grünsand vs. Harzsandguss: Welcher Prozess liefert bessere Qualität & Kosteneffizienz?
- Sandguss vs. Zentrifugalguss: Die richtige Metallteil-Produktionsmethode wählen
- Sandguss vs. Schmieden: Die richtige Metallfertigungsmethode wählen
- Sandguss erklärt: Bewährte, kosteneffiziente Metallfertigungsmethode
- Sandguss-Ausrüstung erkunden: Typen & Anwendungen
- Sandguss-Terminologie meistern: Umfassender Leitfaden
- Premium Sandguss-Lösungen für industrielle Anwendungen
- Formsand (Grünsand) erklärt: Zusammensetzung, Verwendung & Vorteile im Sandguss
- Sandguss-Prozess: Schritt-für-Schritt Anleitung, Werkzeuge & Vor-/Nachteile