



Druckguss im Überblick: Prozess, Materialien und Maschinen
Druckguss ist ein Gießverfahren, bei dem flüssiges Metall unter hohem Druck in eine Formkavität gepresst wird. Formen werden aus hochfesten Legierungen gefertigt (ähnlich Spritzguss).
Meist Nichteisenmetalle: Zink, Kupfer, Aluminium, Magnesium, Blei, Zinn, Blei-Zinn-Legierungen. Je nach Verfahren: Kaltkammer- oder Heißkammer-Druckgussmaschine.
Schwerpunkt: Fertigungsprozess. Umfassendes Verständnis durch: 2 Maschinentypen & detaillierte Verfahrensschritte. Nach Lesen: Produktionsoptimierung.
1. Zwei Maschinentypen
Unterscheidung: Kraftaufnahme. Typischer Druckbereich: 400–4.000 t.
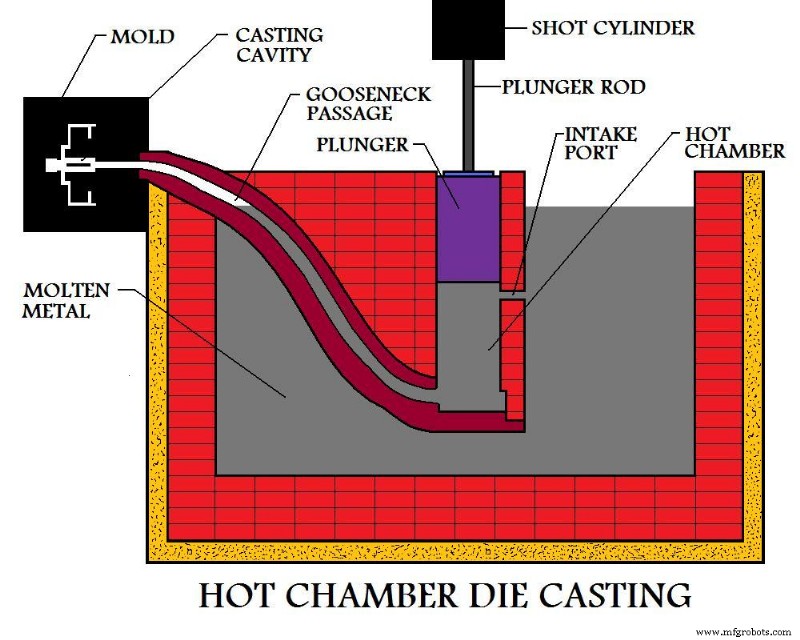
1.1 Heißkammer-Druckgussmaschinen
Auch Gänsehals-Druckguss. Schmelzbad füllt Form unter Druck. Zyklusstart: Kolben zurückgezogen → Schmelze füllt „Gänsehals“. Pneumatisch/hydraulisch Kolben presst Metall in Form.
Vorteile: kurze Zykluszeiten (~15 Takte/min), einfache Automatisierung, integrierte Schmelze.
Nachteile: keine Hochschmelzpunkt-Metalle, kein Aluminium (löst Eisen aus Bad).
Typisch für Zinn-, Blei-, Zinklegierungen. Eher für Kleinteile.
1.2 Kaltkammer-Druckgussmaschinen
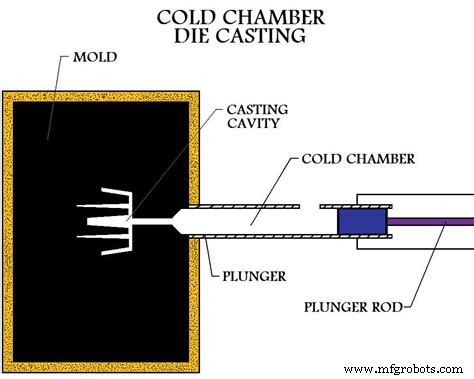
Für Metalle, die Heißkammer ausschließen: Aluminium, Magnesium, Kupfer, Zinklegierungen mit hohem Al-Anteil.
Metall wird in separatem Tiegel geschmolzen. Dosierte Menge in unbeheizte Einspritzkammer/Düse → hydraulisch/mechanisch in Form gepresst.
Hauptnachteil: längere Zykluszeit durch Umladen.
Ausführungen: vertikal (klein) und horizontal (verschiedene Größen).
2. Detaillierte Fertigungsschritte
Hochdruckdruckguss: 4 Schritte – Formvorbereitung, Füllen, Einspritzen, Entgraten – Basis für alle Weiterentwicklungen.
2.1 Vorbereitung
Trennmittel in Kavität sprühen: Temperaturregelung, Entformungshilfe, dann Form schließen.
2.2 Füllen
Schmelze mit hohem Druck (10–175 MPa) in Form. Druck halten bis Erstarren.
2.3 Einspritzen / Entformen
Form öffnen, Ausschubstifte stoßen Gussstück (Shot) aus. (Shot ≠ Gussstück: Mehrfachkavitäten → mehrere Teile pro Shot).
Hochdruck → extrem schnelles Füllen → Schmelze füllt gesamte Form vor Erstarrung → keine Nahtstellen, auch bei dünnwandigen Bereichen.
Die meisten Druckgussteile erlauben Nachbearbeitung (Bohren, Polieren), die Gießen nicht kann.
2.4 Entgraten (Shake Out)
Trennen von Anguss, Überläufen, Grat. Meist durch Spezialentgratpresse; alternativ Sägen/Schleifen.
2.5 Fehlerprüfung
Nach Entgraten. Häufigste Fehler: Kaltfließfehler und Kaltabschreckung.
Das war das Wesentliche für Qualitäts-Druckguss. Fragen? Kommentieren Sie!
Hinweis: Bilder nicht unser Eigentum. Bei Rechten kontaktieren Sie uns – wir entfernen sie umgehend.
Herstellungsprozess
- Experten-Wellenfertigung: Präzisionsprozesse & kundenspezifische Lösungen
- Druckguss: Vorteile, Herausforderungen und Schlüsselerkenntnisse für Hersteller
- Der Gussprozess: Von antiken Ursprüngen zur modernen Fertigung
- Die 4 wesentlichen Phasen des Gussprozesses: Vom Modell bis zur Prüfung
- Moderne Fertigungsprozesse: Schlüsseltechniken & Innovationen
- Seifenherstellung: Von Fetten zur Verseifung – Der Herstellungsprozess
- Die 4 Kernarten von Fertigungsprozessen erkunden
- Maximale Fertigungseffizienz mit Eisenguss-Lieferanten
- Schwerkraftguss (Gravity Casting): Einfach, hohe Qualität, schnelle Produktion
- Druckguss: Vorteile, Nachteile, Anwendungen & Wirtschaftlichkeit