



Entdecken Sie 6 wichtige Gießverfahren in Metallgießereien
Einführung in die Gießereitechnik
Das Gießen ist ein grundlegendes Metallbearbeitungsverfahren in der Gießerei, das zur Herstellung von Gussbauteilen für eine Vielzahl von Branchen eingesetzt wird – vom Maschinenbau und der Automobilindustrie über die Luft- und Raumfahrt bis hin zu alltäglichen Haushaltsprodukten.
Der Gießprozess basiert auf dem Schmelzen von Metall, dem Eingießen in Formen und dem Erstarren. Die resultierenden Rohgussteile können entweder direkt verwendet werden oder müssen noch nachbearbeitet werden.
Metallguss ist ein äußerst flexibles Verfahren, das komplex geformte Teile unabhängig von der Härte des Metalls herstellen kann – ausschlaggebend ist allein die Schmelztemperatur. Grundsätzlich lässt sich jedes Metall gießen, das geschmolzen werden kann.
Es gibt verschiedene Techniken der Metallbearbeitung, und jede Gießerei spezialisiert sich auf bestimmte Gussverfahren. In diesem Artikel stellen wir 6 gängige Gussverfahren in Metallgießereien vor. Sie erfahren, wie Gussteile mit den verschiedenen Methoden gefertigt werden und welche Vor- und Nachteile jede Technologie bietet.
1. Grünsandguss
Was ist Grünsandguss?
Das Grünsandverfahren blickt auf eine lange Tradition in der Gießereiindustrie zurück und wird aufgrund seiner Effizienz noch heute breit eingesetzt. Der Grünsandguss zählt zu den traditionellsten und bevorzugten Verfahren in der Gießerei.
Bei diesem Gussverfahren werden Sandformen in Serienfertigung hergestellt. Jede Sandform wird einmal verwendet und nach dem Erstarren zerstört, um das Rohgussteil zu entnehmen.
Im Gegensatz zum Furanharzsandguss zeichnet sich Grünsand durch seinen Feuchtigkeitsgehalt aus. Der Begriff „grün“ bezieht sich nicht auf die Farbe, sondern auf die feuchte Textur des Sandes, der dank Tonbindemitteln natürlich bindet.
Zusammensetzung der Grünsandform
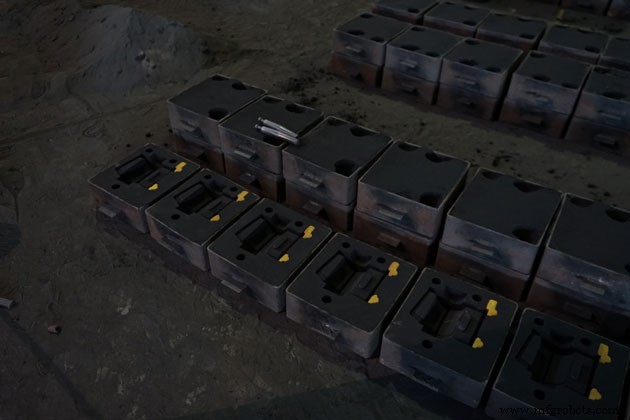
Für die Herstellung einer Grünsandform mischt die Gießerei folgende Komponenten:
- Sand: Quarzsand (SiO₂), Chromitsand (FeCr₂O₄) oder Zirkonsand (ZrSiO₄) (ca. 75–85 %)
- Bentonit-Ton: (5–11 %)
- Wasser (2–4 %)
- Sonstige Zusätze (3–5 %)
Der Grünsandguss-Prozess
Der Grünsandguss durchläuft folgende Schritte:
- Schritt 1: Mischen des Sandes nach einem definierten Verhältnis. Dies bestimmt die Bindung der Sandmischung entscheidend. Jede Gießerei folgt dem Grundrezept, hat aber oft eine geheime Rezeptur durch Zusatz weiterer Mittel.
- Schritt 2: Einfüllen des Sandes in die Formmaschine und Andrücken des Modells zur Erzeugung der Formhöhle. Moderne Gießereien nutzen Cope-and-Drag-Geräte.
- Schritt 3: Entnehmen des Modells – es entsteht eine Formhöhle in der gewünschten Gussform.
- Schritt 4: Auftragen einer Beschichtung auf die Formoberfläche zur Verbesserung der Oberflächengüte und Hitzebeständigkeit.
- Schritt 5: Eingießen der Metallschmelze in die Formhöhle und Abkühlung. Entnahme des Rohgusses und ggf. weitere Bearbeitungsschritte.
- Schritt 6: Wiederholung der Schritte für die Serienfertigung.
Eigenschaften des Grünsandgusses
Vorteile:
- Wirtschaftlich und kostengünstig, besonders bei kleinen bis mittleren Losgrößen
- Keine hochtechnologischen Investitionen in die Fabrikausrüstung erforderlich
- Einsetzbar für mittlere und große Gussaufträge
- Geeignet für alle Legierungen (sowohl Eisen- als auch NE-Metalle) sowie nahezu alle Modelle und Designs
- Der Sand kann nach der Entnahme des Gusses wiederverwendet werden – das spart Materialkosten.
Einschränkungen
- Begrenzt in der Gussgröße: typischerweise 0,5–250 kg Stückgewicht. Für größere Teile sind andere Verfahren vorzuziehen.
- Weniger geeignet für filigrane Gussdetails
- Große Toleranzen, die umfangreichere Nachbearbeitung erfordern
- Neigung zu Gussfehlern wie Lunker, Porosität etc., die jedoch durch gießereitechnisches Know-how beherrschbar sind.
Anwendungsbereiche des Grünsandgusses
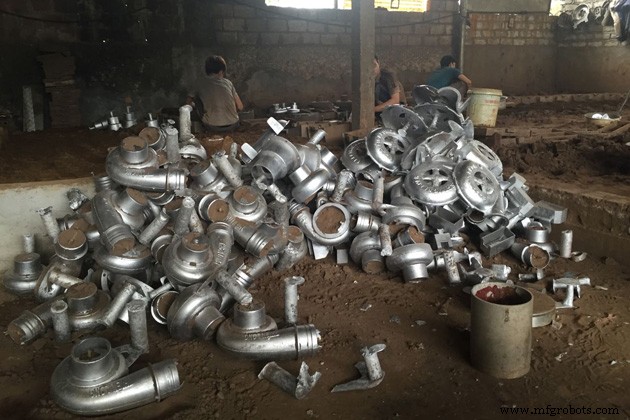
Grünsandguss ist äußerst verbreitet. In den USA werden 42 % der Gussteile im Grünsandverfahren gefertigt, während das No-Bake-Verfahren mit 40 % an zweiter Stelle steht.
Typische Bauteile reichen von Outdoor-Dekoration (Laternenpfosten, Bänke, Abfallbehälter) über Maschinenbauteile, Automobil- und Luftfahrtkomponenten, Pumpengehäuse bis hin zu Marine-Gewichten.
Mehr über Grünsandguss erfahren.
2. Furanharzsandguss
Was ist Furanharzsandguss?
Ein weiteres gängiges Gussverfahren in Metallgießereien ist der Furanharzsandguss. Im Gegensatz zum Grünsand, der natürlich bindet, nutzt der Furanharzsandguss Katalysatoren und Bindemittel zur Aushärtung der Sandmischung durch chemische Reaktion.
Die so gewonnenen Rohgussteile zeichnen sich durch eine gute, glatte Oberflächenqualität und hohe Maßgenauigkeit aus.
Zusammensetzung der Furanharzsandform
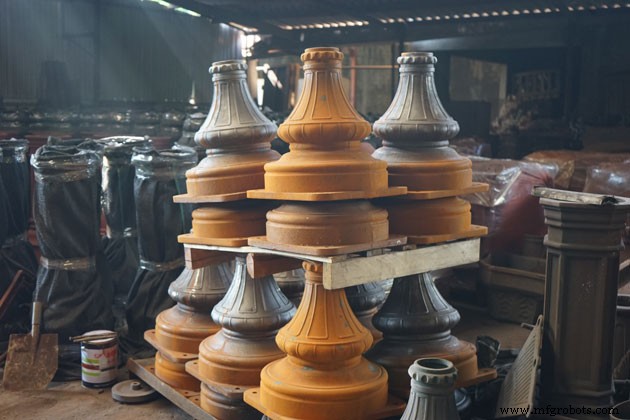
Im Furanharzsandguss wird die Form nach folgender Rezeptur hergestellt:
- Sand: Quarzsand (SiO₂) (40–60 %)
- Furanharz: 0,7–1,3 % je nach Gussgewicht. Der Stickstoffgehalt wird entsprechend den Anforderungen an das Gussteil und dessen Struktur angepasst.
Das Furanharz spielt die Schlüsselrolle. Es ist ein Polymer mit 75 % Furfurylalkohol + 11 % Formaldehyd + 9 % Harnstoff + 5 % Wasser. Das Verhältnis von Formaldehyd und Harnstoff beeinflusst die Aushärtezeit und Festigkeit der Harzmischung, während Furfurylalkohol (FA) die Hitzebeständigkeit bestimmt.
- Katalysator: Aushärtungs- und Zusatzmittel (30–50 %)
Der Furanharzsandguss-Prozess
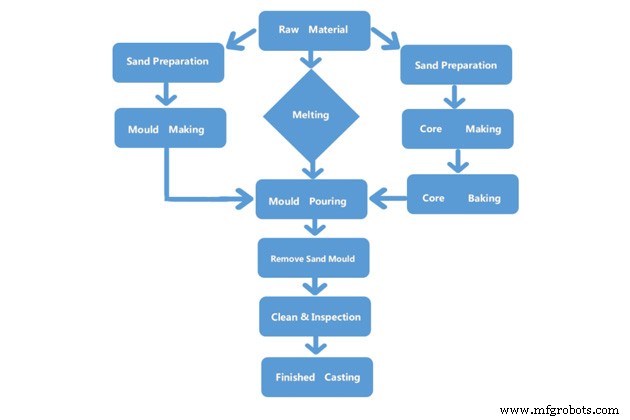
Der Prozessablauf wird im folgenden Diagramm veranschaulicht:
Eigenschaften des Furanharzsandgusses
Vorteile
- Enge Toleranzen und hohe Präzision
- Hervorragende, glatte Oberflächenqualität im Vergleich zu anderen Gussverfahren
- Minimierung von Gussfehlern wie Sandlöcher, Lunker und Schwindung
- Flexibel in der Gussgröße: von wenigen Kilogramm bis zu mehreren Tonnen Stückgewicht
Nachteile
- Teurer als andere Gussverfahren
- Strenge Anforderungen an Rohmaterialien
- Umweltbelastende Aspekte
Anwendungsbereiche des Furanharzsandgusses
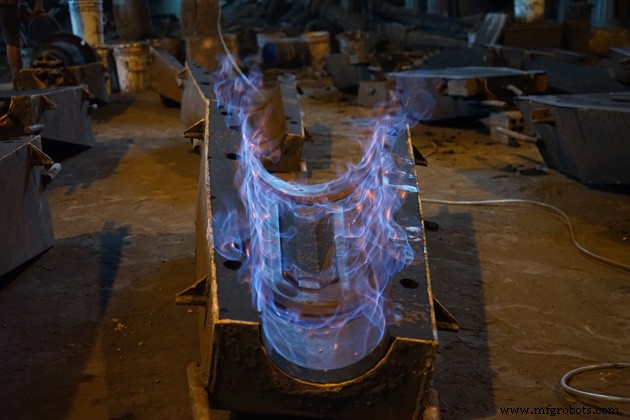
Dank seiner hervorragenden Eigenschaften wird der Furanharzsandguss bevorzugt für komplexe, detailreiche Teile mit hohen Präzisionsanforderungen eingesetzt – z. B. Automobilkomponenten, Landmaschinenteile, Luftfahrtbauteile, Schiffsmaschinen etc.
Mehr über Furanharzsandguss erfahren.
3. Lost-Foam-Guss (Vollmodellguss)
Was ist Lost-Foam-Guss?
Der Lost-Foam-Guss ist ein Ausbrennverfahren, das dem Wachsausschmelzverfahren (Investment Casting) ähnelt. Anstelle von Wachs wird das Modell aus Schaumstoff (meist Polystyrol) gefertigt.
Im Gegensatz zum Sandguss, wo das Modell entnommen und wiederverwendet werden kann, verdampft das Lost-Foam-Modell beim Eingießen der Schmelze und bildet so das Gussteil.
Zwar weniger verbreitet als der Sandguss, bietet der Lost-Foam-Guss dennoch herausragende Eigenschaften für die Serienfertigung kleiner und mittlerer, detailreicher Gussteile.
Der Lost-Foam-Guss-Prozess
Der Prozess umfasst folgende Schritte:
- Schritt 1 – Modellherstellung: Das Lost-Foam-Modell wird per Schneidemaschinen oder Polystyrol-Perlen-Spritzguss gefertigt. Es kann als komplettes Modell (einfaches Design) oder als zusammengeklebte Segmente vorliegen.
- Schritt 2: Isolierfarb-Beschichtung zur Erhöhung der Formoberflächenfestigkeit und zum Schutz vor Erosion und Bruch.
- Schritt 3: Das Schaummodell wird in einen Formkasten eingebettet und mit ungebundenem Sand umfüllt und verdichtet.
- Schritt 4: Eingießen der Metallschmelze – das Schaummodell verbrennt/verdampft, der Guss entsteht.
- Schritt 5: Entfernen des Rest sands und ggf. Nachbearbeitung.
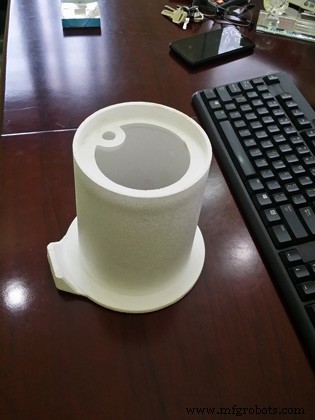
Eigenschaften des Lost-Foam-Gusses
Vorteile
- Hohe Designfreiheit
- Guss komplexer Formen, die mit anderen Verfahren nicht realisierbar sind
- Hohe Präzision und enge Toleranzen
- Keine Kernfehler, keine Formversätze, exzellente Oberflächengüte
- Verkürzte Bearbeitungszeit
- Reduzierte Produktions- und Investitionskosten
Einschränkungen
- Teurer als andere Verfahren
- Bei Rüstkosten oder Kleinaufträgen sehr kostenintensiv
Anwendungsbereiche des Lost-Foam-Gusses
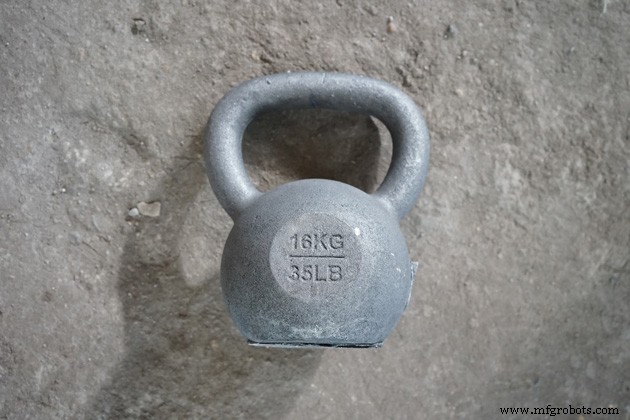
Das Verfahren kennt kaum Design- oder Legierungsbeschränkungen. Es wird oft für komplexe Gussteile gewählt, die andere Verfahren nicht fertigen können: Automobil-Detailteile, hochpräzise Maschinenelemente, filigrane Kernprodukte etc.
Mehr über Lost-Foam-Guss erfahren.
4. Wachsausschmelzverfahren (Investment Casting)
Was ist Investment Casting?
Investment Casting (Wachsausschmelzverfahren) ist ein fortschrittliches Gussverfahren für komplizierte, dünnwandige Formen. Der Prozess ähnelt dem Lost-Foam-Guss: Statt Schaum wird ein ausbrennbares Wachsmodell im Spritzguss gefertigt und mit mehreren Schichten feuerfestem Material überzogen.
Durch Ausschmelzen des Wachses entsteht die Formhöhle für den Metallguss. Das Modell wird nur einmal verwendet – jeder Guss benötigt ein eigenes Modell.
Dieses Verfahren zeichnet sich durch hohe Genauigkeit aus und wird daher oft für die Maschinenbauindustrie bevorzugt, insbesondere für kleine, hochpräzise Teile, die nicht oder nur schwer zerspanbar sind.
Der Investment-Casting-Prozess
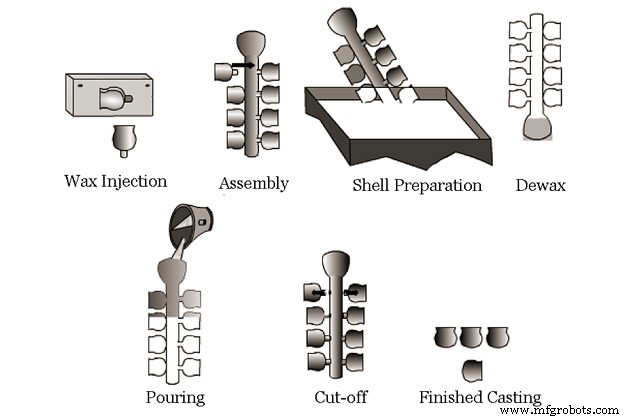
- Schritt 1: Herstellung des Urmodells und der Form
- Schritt 2: Einspritzen des Wachses in die Form zur Modellherstellung
- Schritt 3: Zusammenbau der Modellsegmente
- Schritt 4: Schalenbau (Keramikschale)
- Schritt 5: Entwachsung durch Erhitzen
- Schritt 6: Eingießen der Metallschmelze
- Schritt 7: Zerschlagen der Keramikschale
- Schritt 8: Abtrennen der Angüsse
- Schritt 9: Fertige Gussteile
Eigenschaften des Investment Castings
Vorteile
Investment Casting ist ein modernes Gussverfahren mit zahlreichen Vorteilen.
- Im Vergleich zum Sandguss ermöglicht es komplexere Details, dünnere Wände, höhere Oberflächenqualität und deutlich weniger Nachbearbeitung. Viele Gussteile sind direkt einsatzbereit.
- Fertigungsgewicht von wenigen Gramm bis zu einer Tonne.
- Geeignet für schwer schmelzbare Legierungen wie Edelstahl, dünne Stähle.
- Hohe Maßgenauigkeit und glänzende Oberfläche.
- Geringere Neigung zu Rissen und Verzug.
Nachteile
- Hoher Arbeitsaufwand
- Langer Produktionszyklus
- Hohe Werkzeugkosten
Anwendungsbereiche des Investment Castings
Komplexe Gussteile, Serienfertigung von Zahnrädern, Fahrradkomponenten, Motorrad-Bremsscheiben, Ersatzteile für Strahlanlagen … Gussgewichte von 0,02–100 kg, Wandstärken bis 0,3 mm und Bohrungsdurchmesser bis 2 mm.
5. Druckguss
Was ist Druckguss?
Druckguss ist ein Formverfahren unter hohem Druck für NE-Metalle und Legierungen.
Es eignet sich für Großserien, da der Vorteil in der hohen Produktivität und dem vereinfachten Prozess durch vollautomatische Fertigungslinien liegt. Die Rohgussteile weisen enge Toleranzen, hohe Präzision und eine glänzende Oberfläche auf.
Der Druckguss-Prozess
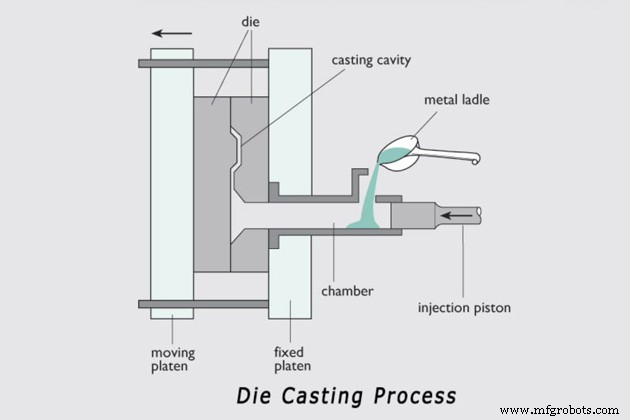
- Schritt 1: Schmelzen des Metalls
- Schritt 2: Einfüllen der Schmelze in die Kammer
- Schritt 3: Hochdruckkolben presst die Schmelze in die Form
- Schritt 4: Abwarten der Erstarung, dann Kernentnahme
- Schritt 5: Auswerfen des Gussteils
- Schritt 6: Entfernen von Anguss und Weiterführung zum nächsten Zyklus
Der gesamte Prozess erfordert Hochdruckkolben und fest schließende Formen. Bei automatisierten Linien hängt die Gussqualität von Faktoren wie Schmelzezusammensetzung, Anlagentechnik und Gussdruck ab.
Eigenschaften des Druckgusses
Vorteile
- Enge Toleranzen und hohe Präzision
- Dünnwandige Güsse bis 1 mm möglich
- Hochglänzende Oberflächen
- Hohe Dimensionskonstanz und einheitliches Design
- Reduzierter Zerspanungsaufwand
- Hohe Serienproduktivität, ideal für Großaufträge
- Vollautomatische Linien senken Personalkosten
Nachteile
- Hohe Werkzeugkosten
- Erfordert hohe Investitionen in Maschinen
- Begrenzte Formgestaltung
Anwendungsbereiche des Druckgusses
Typisch für Kleinteile in Großserie: Kolben, Kurbelwellen, Getriebegehäuse etc. Stückgewichte meist bis 5 kg, in Einzelfällen bis 50 kg (dann sehr kostenintensiv).
Verwendete Legierungen müssen gleichmäßig schmelzen, gute Fließeigenschaften besitzen, nicht an der Form haften und bei hohen Temperaturen warmfest sein. Kupfer, Aluminium und Edelstahl sind bevorzugt.
Aluminiumlegierungen dominieren im Druckguss. Allein in den USA beträgt der Markt für Aluminiumdruckguss jährlich ca. 2,5 Mrd. $ – doppelt so viel wie alle anderen Druckgussverfahren zusammen.
6. Kokillenguss (Dauerformguss)
Was ist Kokillenguss?
Kokillenguss (auch Metallformguss) verwendet eine metallische, wiederverwendbare Form – ähnlich dem Druckguss. Ein einziger Formsatz dient zur Herstellung großer Stückzahlen, daher der Name „Dauerform“. Die Form hält viele Gusszyklen stand.
Kokillenguss eignet sich für größere Gussteile als Druckguss, typischerweise ab 10 kg, bis 20 kg oder sogar 50 kg – mit entsprechend höheren Kosten.
Der Kokillenguss-Prozess
Der Ablauf ist einfach:
- Schritt 1: Eingießen der Metallschmelze in die Form
- Schritt 2: Abkühlung und Erstarren
- Schritt 3: Öffnen der Form und Entnahme des Gusses
- Schritt 4: Wiederholung für die gewünschte Stückzahl
Die Form besteht aus hochtemperaturbeständigem Metall (z. B. Gusseisen), um den ständigen Temperaturwechsel bei großen Volumen zu überstehen.
Eigenschaften des Kokillengusses
Vorteile
- Hohe Maßgenauigkeit und enge Toleranzen
- Gute Oberflächenqualität, weniger Gussfehler als beim Sandguss
- Hohe Festigkeit, Zähigkeit und Duktilität der Gussteile
- Lange Formstandzeit
- Durch eingesparte Formherstellungszeit hohe Produktivität und geringere Stückkosten
Nachteile
- Schwierig für sehr komplexe, großwandige oder schwere Teile
- Hohe Werkzeugkosten
- Auswerfermechanismus kann Einkerbungen am Gussteil hinterlassen
Anwendungsbereiche des Kokillengusses
Am häufigsten für Aluminium-, Magnesium-, Kupferlegierungen und Grauguss (niedriger Schmelzpunkt). Geeignet für Serienfertigung einfacher, kleiner bis mittlerer Bauteile bis ca. 25 kg: Kolben, Getrieberohlinge, Küchenutensilien, Maschinenwerkzeugdetails, Flugzeuglaufräder, Pumpenbauteile etc. Bei komplexen Innenformen empfiehlt sich der Sandkerneinsatz.
Zusammenfassung
Dieser Artikel hat die 6 gängigen Gussverfahren in Metallgießereien vorgestellt und analysiert. Jedes Verfahren hat spezifische Stärken und Schwächen. Je nach Gussanforderung und Projektbedarf wählt die Gießerei das passende Verfahren.
Als einer der führenden Gussunternehmen und Weltmarktlieferant ist VIC eine Sandguss-Gießerei mit drei Hauptverfahren: Grünsandguss, Furanharzsandguss und Lost-Foam-Guss. Mit diesen drei Technologien fertigen wir Gussteile jeder Größe und Komplexität – von klein bis groß, von einfach bis filigran. Kontaktieren Sie VIC für Ihr OEM-Gussprojekt per E-Mail: ADMIN@MFGROBOTS.COM
Herstellungsprozess
- Sandguss: Prozess, Eigenschaften und industrielle Anwendungen
- 10 wesentliche Gussmodell-Typen für optimale Metallproduktion
- Metal Casting Explained: Definition, Types & Process
- Vier Gussverfahren im Vergleich: Sand-, Kokillen-, Druck- und Feinguss
- Sandguss-Prozess: Schritt-für-Schritt Anleitung, Werkzeuge & Vor-/Nachteile
- Lichtbogenschweiß-Verfahren: Verbrauchbare & Nicht-verbrauchbare Elektroden
- Lichtbogenschweiß-Ausrüstung: Stromquelle, Kabel, Brenner, Elektroden & PSA
- Den richtigen Hammer wählen: Arten für Holz-, Metallbearbeitung und mehr
- Wichtigste Blechumformverfahren für den modernen Maschinenbau
- Spanarten beim Metallschneiden: Klassifikation, Ursachen und Auswirkungen