



Häufige Probleme beim Elektropolieren: Praxishandbuch mit Lösungen
Beim Elektropolieren dient das zu polierende Werkstück als Anode, ein unlösliches Metall als Kathode. Beide werden in die Elektrolytzelle eingetaucht. Durch die Gleichstrom-Ionisationsreaktion entsteht eine selektive Anodenauflösung, die feine Grate auf der Werkstückoberfläche entfernt und den Glanz erhöht.
In diesem Beitrag beantworten wir häufige Fragen zum Grundwissen des Elektropolierens in der täglichen Galvanik-Produktion – eine praxisnahe Hilfe für Anwender.
1. Warum treten graue und schwarze Flecken auf der polierten Oberfläche auf?
Ursachenanalyse: Die Oxidhaut wurde nicht vollständig entfernt; Oxidschuppen verbleiben lokal.
Lösung: Oxidschuppenentfernung intensivieren.
2. Was verursacht übermäßige Korrosion an Ecken und Spitzen nach dem Polieren?
Ursachenanalyse: Übermäßige Auflösung durch zu hohen Strom an Kanten, Ecken und Spitzen, oder zu hohe Elektrolyttemperatur und zu lange Polierzeit.
Lösung: Stromdichte oder Badtemperatur anpassen, Zeit verkürzen. Elektrodenposition prüfen, Kanten und Ecken abschirmen.
3. Warum ist das Werkstück nach dem Polieren nicht hell, sondern grau und dunkel?
Ursachenanalyse: Die elektrochemische Polierlösung wirkt nicht oder die Wirkung ist nicht erkennbar.
Lösung: Prüfen, ob die Polierlösung zu lange verwendet wurde, die Qualität abgenommen hat oder das Mischungsverhältnis der Komponenten stimmt nicht.
4. Was sind die weißen Streifen auf der polierten Werkstückoberfläche?
Ursachenanalyse: Relative Dichte der Lösung zu hoch, Flüssigkeit zu dick (Dichte > 1,82).
Lösung: Rühren der Lösung verstärken. Bei zu hoher Dichte mit Wasser auf 1,72 verdünnen und bei 90–100 °C eine Stunde erhitzen.
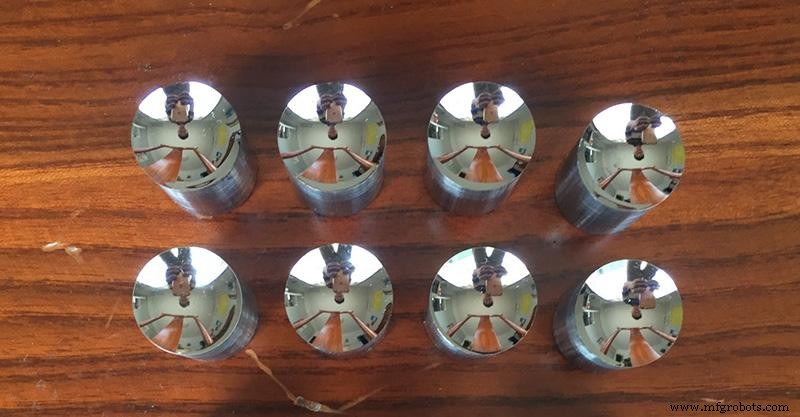
5. Warum entstehen Hell-Dunkel-Flächen (Yin-Yang-Oberflächen) und matte Stellen?
Ursachenanalyse: Werkstückposition nicht auf Kathode ausgerichtet, oder Werkstücke schirmen sich gegenseitig ab.
Lösung: Werkstück korrekt ausrichten, sodass Position zwischen Werkstück und Kathode stimmt und Stromverteilung gleichmäßig ist.
6. Oberfläche flach und glatt, aber einzelne Punkte oder Bereiche nicht hell genug, oder vertikale matte Streifen. Ursache?
Ursachenanalyse: In der späten Polierphase gebildete Blasen lösen sich nicht rechtzeitig von der Werkstückoberfläche, oder es liegt ein Luftströmungsmuster vor.
Lösung: Stromdichte erhöhen, Gasentwicklung steigern damit Blasen abperlen, oder Rührgeschwindigkeit der Lösung erhöhen für besseren Strömungsfluss.
7. Kontaktstelle zwischen Teil und Aufhänger ist matt und hat braune Flecken, Rest der Oberfläche ist hell. Warum?
Ursachenanalyse: Schlechter Kontakt zwischen Teil und Aufhänger führt zu ungleichmäßiger Stromverteilung, oder zu wenige Kontaktpunkte.
Lösung: Aufhängekontakt polieren für bessere Leitfähigkeit, oder Kontaktfläche zwischen Teil und Aufhänger vergrößern.
8. In derselben Wanne polierte Teile: manche hell, manche nicht, oder manche Teile gar nicht hell.
Ursachenanalyse: Zu viele Werkstücke in derselben Wanne → ungleichmäßige Stromverteilung, oder Überlappung und gegenseitige Abschirmung.
Lösung: Anzahl der Werkstücke pro Wanne reduzieren, oder auf sorgfältige Platzierung achten.
9. Warum silberweiße Flecken nahe konkaven Bereichen und Kontaktstellen Teil/Aufhänger?
Ursachenanalyse: Konkaver Bereich wird vom Teil selbst oder vom Aufhänger abgeschirmt.
Lösung: Teilposition ändern, damit Feldlinien den konkaven Bereich erreichen, oder Elektrodenabstand verringern / Stromdichte erhöhen.
10. Warum keine Lichtreflexion und gelbe Flecken nach dem Polieren?
Ursachenanalyse: Relative Dichte der elektrochemischen Lösung zu niedrig (< 1,70).
Lösung: Relative Dichte des Elektropolierbads anpassen, oder bei 80–100 °C eindampfen zur Dichteerhöhung. Alternativ Frischbad einsetzen.
11. Warum braune Flecken beim Entnehmen des Werkstücks nach dem Polieren?
Ursachenanalyse: Polierzeit zu kurz oder Polierwirkung unzureichend.
Lösung: Polierzeit angemessen verlängern. Falls ohne Erfolg: Temperatur oder Stromdichte prüfen.
12. Warum entzündet sich das Bad während der Elektrolyse leicht?
Ursachenanalyse: Drei Faktoren: (1) Kontaktstelle Aufhänger-Werkstück nicht fest, (2) Elektrolytdichte zu niedrig, (3) Stromdichte zu hoch.
Lösung: Verbindungsart Aufhänger-Werkstück ändern, Kontaktpunkte maximieren. Bei zu niedriger Elektrolytdichte: Elektrolyt austauschen.
Herstellungsprozess
- Elektropolieren vs. Passivieren: Die richtige Edelstahl-Oberflächenveredelung wählen
- Häufige Kühlsystemprobleme & Diagnose
- Analoger Solver übertrifft Digitalcomputer bei NP-harter Optimierung
- Schnelle & zuverlässige Lösungen für häufige Lagerhallentor-Probleme
- 9 Schweißprobleme, denen Sie begegnen werden – Expertenlösungen & Prävention
- Häufige Gerber-File-Probleme & Expertenlösungen
- Industriestromerzeuger-Probleme: Häufigste Fehler erkennen & beheben
- Präzisionsbearbeitung: Methoden zur Erreichung von Form- & LagenGenauigkeit
- Effektive Lösungen für häufige Elektroden-Verbindungsprobleme
- Die häufigsten mechanischen Probleme bei FDM-3D-Druckern und ihre Lösungen