



Elektropoliertechnik: Prinzipien & Anwendungen für ultraschwere Metalloberflächen
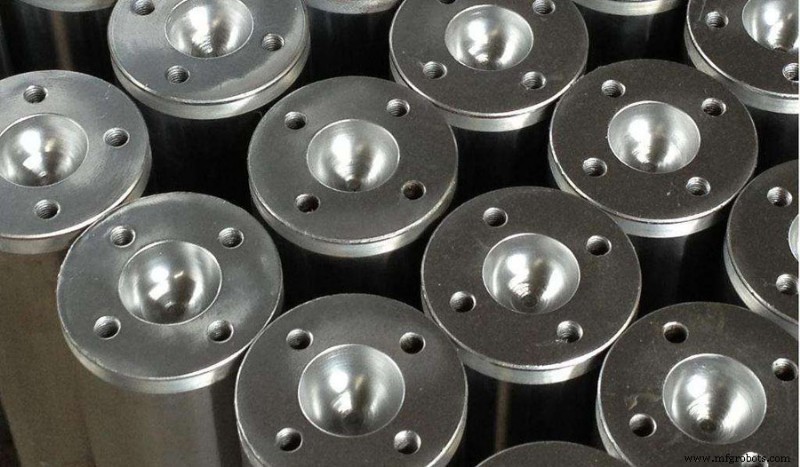
Beim Elektropolieren dient das zu polierende Werkstück als Anode, ein unlösliches Metall als Kathode. Beide werden gleichzeitig in die Elektrolytzelle eingetaucht. Durch die Gleichstrom-Ionisationsreaktion entsteht eine selektive Anodenauflösung, die feine Grate auf der Werkstückoberfläche entfernt und den Glanz erhöht. Elektropolieren wird hauptsächlich für die Politur von Metallprodukten und -teilen mit geringer Oberflächenrauheit eingesetzt: Spiegel, Edelstahlbesteck, Dekorationen, Injektionsnadeln, Federn, Klingen, Edelstahlrohre. Auch für bestimmte Formen (Bakelitformen, Glasformen) und metallografische Schleifstücke geeignet.
Prinzip
Die Theorie basiert darauf, dass die vom Werkstück gelösten Metallionen mit der Phosphorsäure in der Polierlösung einen Phosphatfilm bilden, der auf der Werkstückoberfläche adsorbiert wird. Dieser Film ist an Erhebungen dünn und in Vertiefungen dick. Aufgrund der höheren Stromdichte an Erhebungen lösen diese sich schneller auf. Durch den Filmfluss ändert sich die Unebenheit kontinuierlich, und die raue Oberfläche wird allmählich geglättet.
Das Werkstück wird als Anode an den Pluspol der Gleichstromquelle angeschlossen. Als Kathode dienen Blei, Edelstahl oder andere elektrolytbeständige leitfähige Materialien am Minuspol. Beide werden in einem bestimmten Abstand in den Elektrolyten (meist Schwefelsäure und Phosphorsäure als Basis) getaucht. Bei bestimmter Temperatur, Spannung und Stromdichte (generell < 1 A/cm²) lösen sich die mikrokleinen Erhebungen auf der Werkstückoberfläche zuerst auf und werden nach einer bestimmten Zeit (generell mehrere Zehntelsekunden bis Minuten) zu einer glatten, hellen Oberfläche.
Merkmale
Die Merkmale des Elektropolierens sind:
- Die polierte Oberfläche erzeugt keine umgewandelte Schicht, keine zusätzlichen Spannungen, und die ursprüngliche Spannungsschicht kann entfernt oder reduziert werden.
- Es können harte Materialien, weiche Materialien, dünnwandige, komplexe und kleine Teile bearbeitet werden, die sich schwer mechanisch polieren lassen.
- Die Polierzeit ist kurz, mehrere Teile können gleichzeitig poliert werden – hohe Produktionseffizienz.
- Die erreichbare Oberflächenrauheit hängt von der ursprünglichen Rauheit ab und kann allgemein um zwei Stufen verbessert werden. Die Anwendbarkeit ist jedoch durch die geringe Vielseitigkeit, kurze Lebensdauer und starke Korrosivität des Elektrolyten begrenzt.
Vor- und Nachteile
Vorteile
- Innere und äußere Farbe sind konsistent, der Glanz ist dauerhaft. Auch Hohlräume, die mechanisch nicht polierbar sind, werden eingeebnet.
- Hohe Produktionseffizienz und niedrige Kosten. Muster können in großen Mengen gefertigt werden.
- Erhöhung der Korrosionsbeständigkeit der Werkstückoberfläche, anwendbar auf alle Edelstahlwerkstoffe.
Nachteile
- Die Qualität des Elektropolierens hängt von Elektrolytspezifikation, Strom und Spannung ab. Unterschiedliche Polierparameter müssen ermittelt werden; viele Parameter beeinflussen das Elektropolieren, sodass die korrekten Parameter schwer zu finden sind.
- Bei Proben wie Gusseisen und Einschlüssen sind gute Ergebnisse schwer zu erzielen.
- Die Elektrolytzusammensetzung ist komplex, sichere Bedienung ist zwingend erforderlich.
Herstellungsprozess
- RH-Vakuumentgasungstechnologie: Stahlqualität und Effizienz steigern
- Trägerblank-Gießtechnologie: Effiziente Stahlträgerproduktion im Fortschritt
- Energiron-Direktreduktion: Saubere, kosteneffiziente Eisenproduktion
- Surface Mount Technology (SMT) erklärt: Die Zukunft der PCB-Integration
- Wie startup-getriebene Technologie Innovation und Wachstum antreibt
- Die 7 Kernarten der Technologie im Überblick
- Oberflächenschleifen meistern: Schlüsselprinzipien für überlegene Oberflächen
- Warum Flachschleifmaschinen für präzises Oberflächenfinish unverzichtbar sind
- Reibschweißen – Arbeitsweise: Schritt-für-Schritt für Profis
- Funktionsweise einer Schleifmaschine: Antrieb und Prinzip erklärt