



CNC-Bearbeitung: Bewährte Strategien für enge Toleranzen
In der CNC-Präzisionsbearbeitung schätzen Fachleute Angaben wie „±0,005 mm“ – Technologie, die strengste Anforderungen in der CNC-Präzisionsteilefertigung erfüllt. Enge Toleranzen sind essenziell für hochwertige, leistungsstarke Bauteile. Branchen wie Medizintechnik, Luftfahrt, Verteidigung verlassen sich auf präziseste Teile. Manche erfordern 0,0005 Zoll (ca. 0,0127 mm) – vergleichbar mit einem menschlichen Haar. (Was Sie über Bearbeitungstoleranzen wissen sollten) Toleranzen einzuhalten ist anspruchsvoll, aber machbar. Hier sind praxiserprobte Tipper für perfekte CNC-Teile.
1. Spindel-Aufwärmen für enge Toleranzen
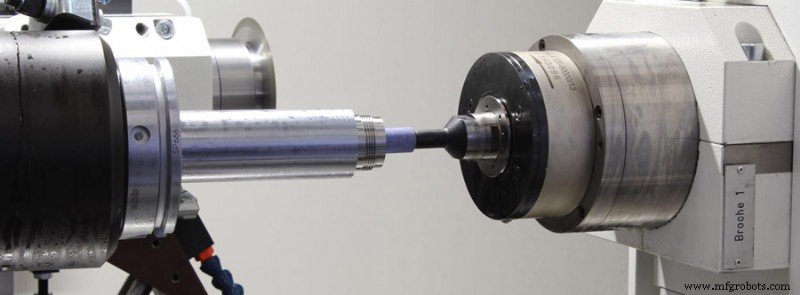 CNC-Maschinen brauchen eigenes Aufwärmprogramm für Bestleistung. Zwar heizen viele Zerspaner die Spindel vor, doch für engste Toleranzen reicht das nicht. Die herkömmliche Methode verhindert nur vorzeitigen Lagerausfall. Vor dem eigentlichen Fräsen: Maschine 15–20 Min. laufen lassen, alle Komponenten auf Betriebstemperatur bringen. Das reduziert thermische Ausdehnung im Vorprozess und liefert die geforderten Maße.
Tipp: Werkzeug nach Aufwärmen vermessen! Jegliche Abweichung an der Werkzeugstirn verhindert das gewünschte Ergebnis.
2. Strenge Werkzeugauswahl für enge Toleranzen
Separate Werkzeuge für Schruppen und Schlichten: Schruppwerkzeuge verschleißen, Schlichtwerkzeuge nur für den Finish-Schnitt – so bleibt der Prozess für Präzisionsteile reproduzierbar. Übermaßarbeit: dass das Absolutmaß unter Soll liegt, ist für den Zerspaner der Albtraum.
Lehrdorne sind hilfreich bei engen Toleranzen: Untermaßiges Merkmal zerspanen, dann auf Endmaß einstellen.
Lehrdorne messen ein untermaßiges Merkmal vor dem Finish-Schnitt auf Endmaß.
3. Kompensation für enge Toleranzen
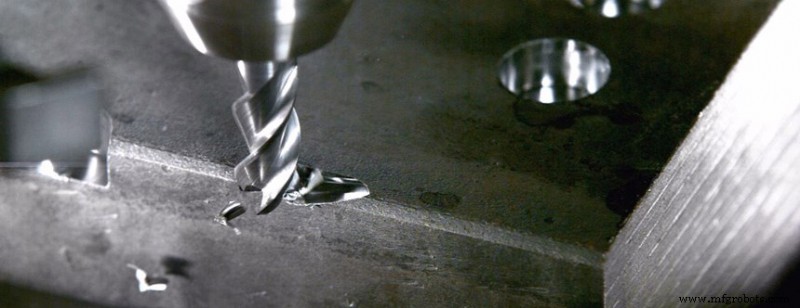 Werkzeuge kompensieren – Werkzeughersteller sind nicht perfekt, ihre Werkzeuge haben Fertigungstoleranzen. Sie wissen: Wenn Sie deren Werkzeuge nutzen, sind Sie zufriedener, wenn das geschnittene Maß etwas zu klein statt zu groß ist. Deshalb: Erstes bei präzisem Job – tatsächlichen Werkzeugdurchmesser eingeben. Mehrere Wege möglich, meine Präferenz: Merkmal fräsen, dann mit Präzisionslehrdorn/-block prüfen. Beispiel: 0,236″ Werkzeug für 0,250″ Bohrung, nur 0,248″ Lehrdorn passt → Werkzeug schneidet 0,001″ zu klein (halbieren, da beidseitig Übermaß → 0,0005″). In CAM oder per Werkzeugkorrektur im NC-Programm auf 0,235″ kompensieren.
4. Temperatur für enge Toleranzen
Richtige Temperatur ist einer der kritischsten Faktoren – sie verursacht Veränderungen, die man kaum bemerkt. Leichte Temperaturschwankungen beeinflussen Maschine und Teile unterschiedlich. Selbst unbewusste Fehler wie Maschinenstandort können den Prozess ruinieren. Während der Bearbeitung dehnen sich Fräsmaschine und Schneidmaterial unterschiedlich aus.
Beispiel: Maschine nahe Fenster, kalt draußen, Sonne scheint tagsüber darauf. Oder: Klimaanlage startet nachmittags, bläst kalte Luft in die Halle. Rohmaterial im heißen Lager, dann in 20 °C (68 °F) Halle? Alles kontrollieren: Maschine und Material in temperaturkontrollierter Umgebung halten, direkte Sonne vermeiden – oft übersehen, aber entscheidend für Prozesskonstanz.
Bisher: enge Toleranzen im Gesamtprozess. Im Folgenden: operative Methoden für Detailbearbeitung.
Toleranzen bei Bohroperationen halten
Bohrungen verlangen meist strengste Maßtoleranzen – sie müssen perfekt mit Passpartnern fluchten. Zur Toleranzsicherung: Erst Laufausschlag von Maschine und Werkzeug prüfen. Einfacher, oft übersehener Schritt – spart Zeit und Frust.
Zentrierbohren (Spot Drilling)
Zentrierbohren gibt dem Bohrer exakten Startpunkt, minimiert Wandern oder Abweichen. Besonders vorteilhaft bei unregelmäßigen Flächen – perfekte Lochposition schwer zu finden.
Reiben
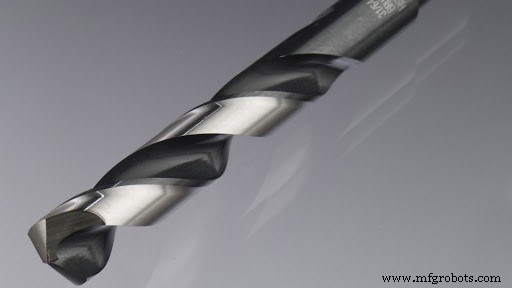
Reiben ideal für engste Toleranzen – viele Mikro-Reibahlen haben strengere Toleranzen als Bohrer. Reibahle schneidet an der Fase, trägt minimales Material ab, Ziel: Bohrung auf Endmaß bringen. Da Schneide sehr klein, Kern größer → steiferes Werkzeug.
Enge Toleranzen bei Wandbearbeitung
Bei Durchbiegung wird Wandbearbeitung kritisch – Toleranzen müssen gehalten werden, sonst biegt Werkzeug unter Kraft. Wenn Wandwinkel durch Durchbiegung entsteht: Werkzeug mit passender Reichweite wählen, um Durchbiegung am Hals zu reduzieren. Mehr axiale Schnitttiefen, schrittweises Schlichten – weniger Werkzeugdruck. Für Oberflächentoleranzen: Langnutwerkzeuge minimieren Restspuren der Werkzeugbahn.
Eckenradius-Fräser (Corner Radius End Mill)
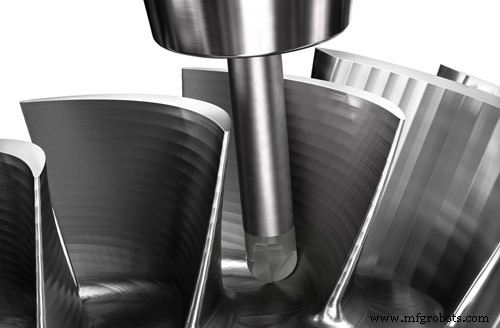
Fräser mit Eckenradius haben keine scharfen Kanten → langsamerer Verschleiß als Schaftfräser mit scharfen Ecken. Eckenradius-Werkzeug minimiert Kerben an der Schneide, gleichmäßige Druckverteilung auf jede Schneide. Scharfe Kanten an Eckfräsern sind weniger haltbar, spannungskonzentriert, reißen leichter → Eckenradius-Werkzeuge sind stabiler, verursachen seltener Toleranzabweichungen.
Empfehlung: Schruppwerkzeuge mit Eckenradius-Kontur, Schlichtwerkzeuge mit Eckkontur für bessere Kantentoleranzen. Beim Design: Wenn Wand mit größerem Radius gegenüber scharfer Kante machbar ist – größeren Radius wählen. Vereinfacht Zerspanbarkeit, reduziert Werkzeugwechsel.
Enge Toleranzen beim Gewindeschneiden
Gewindetoleranz hängt nur von Spanabfuhr ab. Späneentfernung wird oft übersehen: Bleiben Späne in der Bohrung vor dem Gewindeschneiden, stören sie die Werkzeugspitze → Vibration, Chatter im Gewinde. Gewindekontinuität leidet, Anlagepunkt verschiebt sich. Gewindeunterbrechung kann Ausschuss bedeuten. Da Gewindeschneiden meist letzter Schritt (um Gewindeschaden zu vermeiden), steigt Risiko, dass Späne von Voroperationen in der Bohrung verbleiben.
Wie Sie sehen: Enge Toleranzen zu halten ist anspruchsvoll, aber machbar. Nutzen Sie die einfachen Tricks oben für Maßeinstellung beim ersten Mal! Benötigen Sie Engtoleranz-Bearbeitung? Anfrage an uns – SANS Machining ist Ihr bester Partner für kundenspezifische Projekte.
Herstellungsprozess
- Enge Toleranzen meistern: Bewährte Strategien für präzise Fertigung
- Enge Toleranzen meistern: 6 Expertentipps für Präzisionsbearbeitung
- Umfassender Leitfaden zu Oberflächenveredelungen für CNC-Bearbeitung
- CNC-Bearbeitung meistern: Bewährte Designstrategien für optimale Teile
- Enge Toleranzen in der CNC-Bearbeitung erreichen: Ein 10-Jahre-bewährter Prozess
- Professionelle CNC-Bearbeitungstipps für Titan – Luftfahrt, Automobil & mehr
- CNC-Fertigung für Motorradteile: Präzision & Langlebigkeit im Custom-Bereich
- 5-Achs-CNC-Effizienz maximieren: 4 bewährte Insider-Tipps
- 7 Expertentipps für hochpräzise CNC-gefräste Teile
- Die 5 Essentials für präzise CNC-Bearbeitungsangebote