



5 bewährte Techniken für präzise Vorrichtungsgenauigkeit
Zweifel im Vorrichtungsdesign
- Unklarheit: Wie die entworfene Vorrichtung fertigen?
- Lage- und Maßgenauigkeit aus Vorrichtungszeichnung – mit welchen Mitteln realisieren?
- Einzelstückfertigung der Vorrichtung, konventioneller Designablauf bringt endlose Genauigkeitsprobleme.
- Genauigkeitssicherungsmethode = primäre Lösung für Vorrichtungsdesign-Probleme.
Besonderheit der Vorrichtungsfertigung
Primärzweck von Vorrichtungen: Maß-/Form- und Lagegenauigkeit der bearbeiteten Teile sichern.
Werkstückfertigungsgenauigkeit: Neben Maschinen- und Werkzeugfaktoren müssen Maschinenvorrichtungen Designgenauigkeit erfüllen.
Traditioneller Vorrichtungsfertigungsprozess: Überwiegend Montage-Einstellverfahren. Wie konventionelle Mechanikfertigung: alle Teile nach Einzelteilzeichnung fertigen, dann montieren. Endgültige Vorrichtungsgenauigkeit durch Versuchen: Einstellen oder Schleifen einer Komponente auf Position/Maß.
Nachteile traditioneller Fertigung: Praktisch schwer, diverse Maß- und Formtoleranzen der Montagezeichnung zu erfüllen.
Daher: Für Vorrichtungsgenauigkeit spezielle Prozessmethoden nötig. Folgende 5 Verfahren sichern Werkzeugvorrichtungsgenauigkeit.
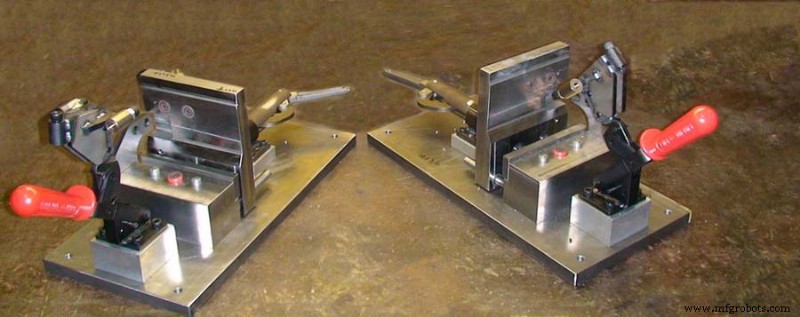
1. Gruppenbearbeitungsverfahren (Group Processing Method)
Methodendefinition:
Gleiche Strukturmerkmale an mehreren Elementen gleichzeitig bearbeiten bei Vorrichtungselemente-Fertigung. Strukturmerkmale: geometrische Maße, Querschnittsform, relative Position. Gleiche Bearbeitungsbedingungen → leichtere Qualitäts- und Austauschbarkeitssicherung der Vorrichtungskomponenten → höhere Gesamtfertigungsgenauigkeit.
Methodenklassifikation:
Nach Fertigungsart: „Paariges Bearbeiten“ und „Spiegelbildliches Bearbeiten“.
Paariges Bearbeiten (Paired Processing):
Alle paarigen Komponenten der Vorrichtung paarweise bearbeiten mittels „Kombischleifen“, „Kombibohren“, „Kombidrehen“, „Kombinieren“ etc. – dimensions- und Lagefehler zwischen Werkstücken eliminieren.
Praxisanwendung: Spannstiften-Vorbereitung, Führungsbohrungen bohren, Konturblöcke schleifen etc.
Spiegelbildliches Bearbeiten (Mirror Processing Method):
Symmetrisch strukturierte Vorrichtungskomponenten: an Symmetrieebene begrenzen, doppelte Länge vorbearbeiten mit äquivalentem Übermaß, dann an Symmetrieebene trennen, nach Bearbeitung per Spiegelprinzip zwei symmetrische Teile fügen → Symmetriefehler eliminieren.
Fallbeispiel:
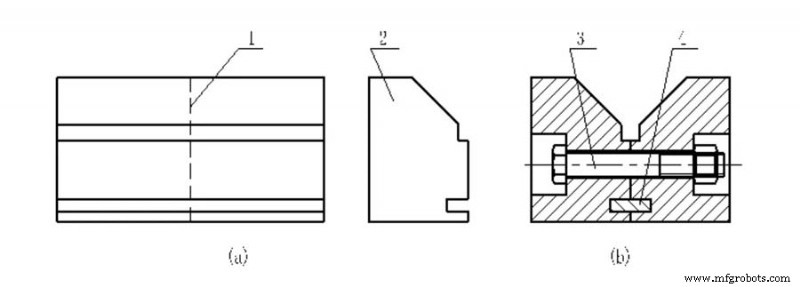
V-förmiger Positionierblock: automatische Zentrierfunktion, hohe Symmetriegenauigkeit der beiden Arbeitsflächen nötig. Traditionell: integral gefertigt. Endbearbeitung der Schrägflächen oft auf Flächen Schleifmaschine mit Präzisions-Sinuseinrichtung und V-Führungsmagnet. Aber: Symmetrie ideal zu erreichen sehr schwer.
Praxisanwendung:
Spiegelbildverfahren: V-Block erst als Halbfertigteil (Abb. a), an Symmetrieebene trennen, Gewindebohrung bearbeiten, dann per Passfeder (Abb. b) und Schrauben zu Kombi-V-Block montieren.
Prozessmerkmale:
Keine Hochpräzisionsmaschinen nötig – mit konventionellen Maschinen erreicht V-Block-Symmetrie höchste Präzision.
Hauptanwendung:
Vorrichtungselemente mit symmetrischer Struktur oder Mehrfachwiederholung.
2. Anlaufbearbeitungsverfahren (Clinical Processing Method)
Methodendefinition:
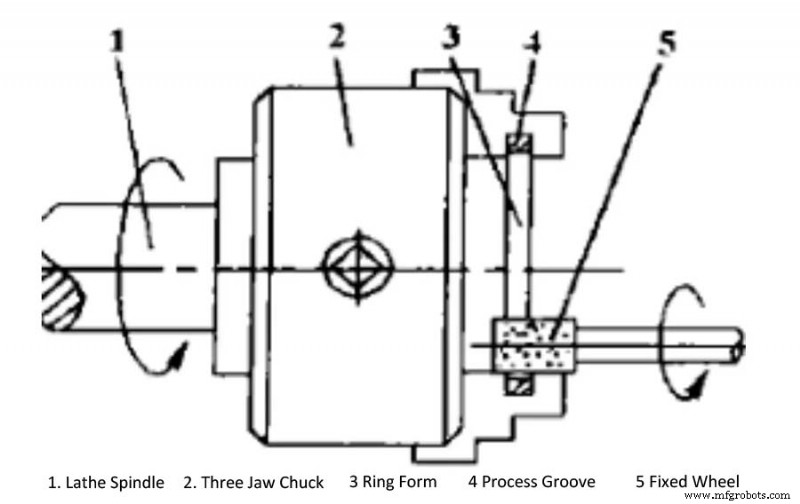
Schneidfunktion der Vorrichtungs-Maschine nutzen, um anderes Teil zu bearbeiten → Lagefehler zwischeneinander eliminieren, jedes Teil nimmt ideale Position ein → mittlere Fertigungspräzision steigern.
Prozessmerkmale:
Vorrichtungs-Maschine für Endbearbeitung nutzen → Vorrichtungsgenauigkeit sichern.
Hauptanwendung:
Bearbeitung von Positionierelementen der Vorrichtung, Endgenauigkeit in Maschinenmontage sichern.
Typische Anwendung:
Rundschleifen von Wellenvorrichtungen und Innenflächenvorrichtungen auf Schleifmaschine, Dornvorrichtungen auf Drehmaschine, Frästisch, Elektromagnetspannplatte auf Flächenschleifmaschine.
Technologische Vorteile:
Fertigungs-, Montage-, Einbaufehler der Vorrichtung eliminieren → extrem hohe Präzision.
Einsatzbedingungen:
Anlaufbearbeitung nur an Maschinen mit Anlaufbearbeitungsfähigkeit möglich.
Konstruktionshinweis:
Wenn Designer dieses Verfahren vorschreibt: im Vorrichtungs-Gesamtzeichnung vermerken „Endbearbeitung auf Maschinenmaß mit Übermaß nach Zeichnung“.
3. Ausrichten-und-Fixieren-Verfahren (Aligning and Fixing Method)
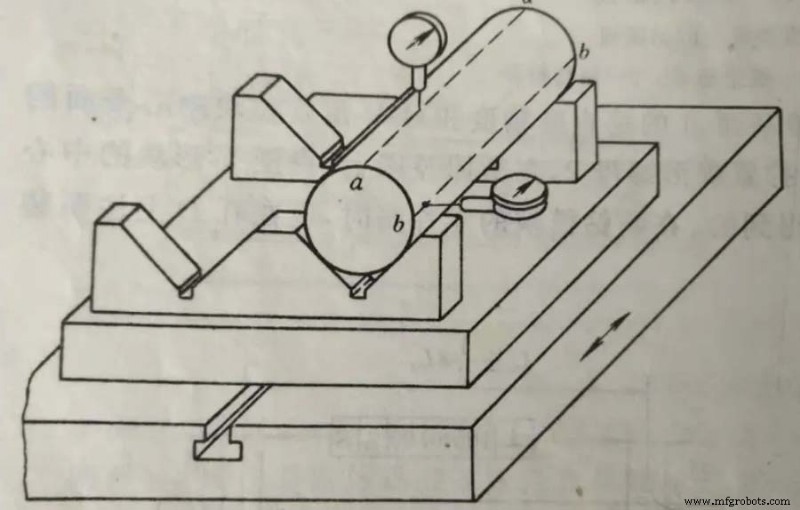
Methode: erst ausrichten, dann fixieren – meist mit allgemeinen Messmitteln.
Anwendungsbeispiel:
V-Positionierblock ausrichten/fixieren, Passfedernut und Schraubenmontage am V-Block bereits bearbeitet.
Prozessablauf:
Mit Messuhr Oberkante und Messkante des Dorns ausrichten, Dorn parallel zu Passfedernut (T-Nut-Seite) und Vorrichtungs-Bezugsebene machen. Ausrichtung: wiederholtes Justieren und Schleifen. Nach Ausrichtung: Schrauben anziehen, Passbolzenbohrungen bohren, Fixierstifte eintreiben.
Prozessmerkmale:
Ausrichtgenauigkeit hängt ab von: Arbeiterkönnen, Messmittelgenauigkeit, Messbezugsgenauigkeit.
4. Übergangsbezugs-Verfahren (Transition Benchmark Method)
In Vorrichtungsdesign oft: Schrägbohrungen und Schrägflächen mit hohen Ansprüchen. Durch Maschinenlimitierung: schräge Bohrungen/Flächen in vertikale/horizontale Position bringen für Bearbeitbarkeit.
Durch Messtechnik-Schwierigkeiten: direkte Maßkontrolle während Bearbeitung unmöglich. Daher: Prozessbezugsbohrung als Übergangsbezug setzen → schwer kontrollierbare Maße in direkt mess-/kontrollierbare Prozessmaße umwandeln. Über Kontrolle transformierter Prozessmaße: Designmaße indirekt sichern. Dieses Verfahren = Übergangsbezugsmethode, weit verbreitet in Vorrichtungsfertigung.
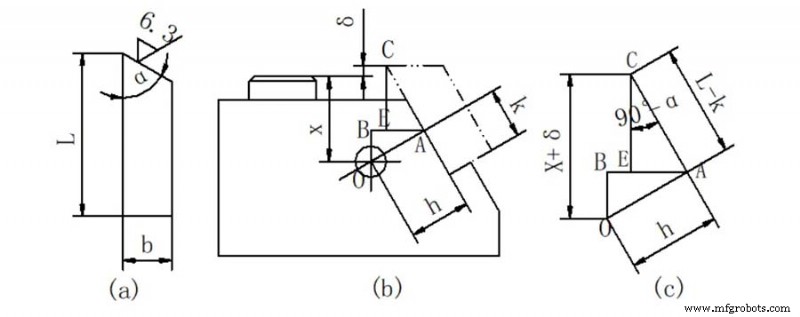
Wie Abbildung: bei gesicherten Maßen h und K → Arbeitsfläche des Werkzeugblocks auf Achse X der Prozessbezugsbohrung O sichern → Langseitenmaß L bearbeitungstechnisch gesichert.
Zusätzlich: Bei großen Bohrschablonen auf Bohrwerk – Prozessbezugsbohrung als Übergangsbezug = bewährte Methode.
Mit dieser Methode: nach Gesamtmontage der Bohrschablone werden Führungsbohrungen mit hoher Koaxialität nacheinander von beiden Enden gebohrt. Nach Horizontalbohrkopf für Führungsbohrungen an einem Ende: Vertikalbohrkopf bohrt zwei Prozessbezugsbohrungen an beiden Schablonenenden. Mittelpunkt der Prozessbezugsbohrung soll Hauptachse der bearbeiteten Führungsbohrung senkrecht schneiden.
Bohrschablone wenden, Prozesszylinderstift in Prozessbezugsbohrung, Messuhr am Vertikalbohrkopf, Träger hin-/herfahren → Mittelpunkt der Prozesszylinderstifte an beiden Enden korrigieren. Nach Kalibrierung/Fixierung: Führungsbohrung am Endsegment bearbeiten. Da Vorrichtung im montierten Zustand bearbeitet wird: hohe Koaxialität sichergestellt.
5. Montagebearbeitungsverfahren (Assembly Processing Method)
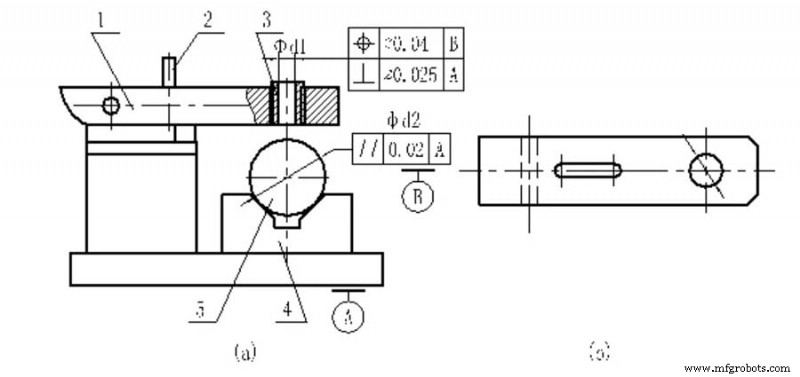
Konstruktionsanforderungen:
Senkrechtstellung der Mittelachse der Innenbohrung φd1 der Bohrbuchse zur Montagereferenzebene A, Lagegenauigkeit der Mittelebene des V-Positionierblocks.
Fertigungsprozess:
Auf Koordinatenbohrwerk: Mittelebene des V-Positionierblocks ausrichten, nach Montage Flügelmutter anziehen, Buchsenbodenbohrung auf Bohrschablone bohren.
Prozessmerkmale:
Verlässt sich auf Koordinatenbohrwerk-Genauigkeit → Vorrichtungs-Lagegenauigkeit direkt sichern. Effektivste Methode für Senkrechtstellung der Bohrbuchsen-Mittelachse zur Vorrichtungs-Montagereferenzebene. Bohrbuchsen-Bodenbohrungen von Bohr- und Bohrschablonen werden so gefertigt.
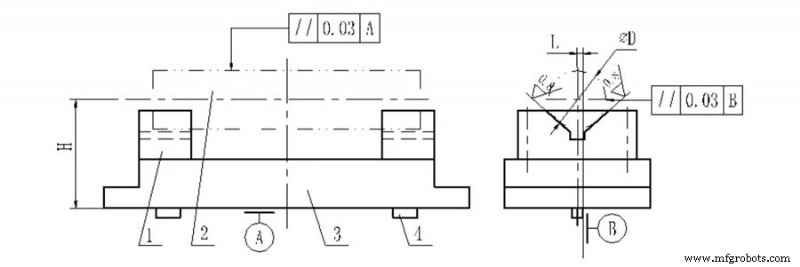
Konstruktionsanforderungen:
Position der zwei V-Blöcke über Höhenmaß H und Horizontalmaß L, Seiten der zwei Passfedern als Referenz B. Design fordert: Positionierflächen beider V-Blöcke vollflächig am Werkstück, parallel zueinander.
Prozess:
Für Parallelität von H, L und den beiden: bei Vorrichtungsbau beide V-Blöcke erst als Schrägfläche mit ausreichend Schleifzugabe als Halbfertigteile, an Vorrichtungskörper montieren. Konische Stifte fixieren V-Block und Vorrichtungskörper.
Auf Werkzeug- oder Schienenschleifmaschine: mit A und B als Positionierreferenz, 90°-Schrägfläche der V-Blöcke schleifen bis H, L und zwei Parallelitätstoleranzen erfüllt.
Hinweise
- Bei Montagebearbeitung für Vorrichtungsdesign/-fertigung: Prozessmerkmale kennen, in Strukturdesign, Maß-/Formtoleranzen, Bauteilbearbeitung, Technischen Bedingungen erfüllen.
- Gegenüber traditionellem Vorrichtungsdesign: Montagebearbeitungs-Fertigung unterscheidet sich stark in Zeichnungsdesign. Vier Zeichnungen nötig: Vorrichtungs-Montagezeichnung, Vorrichtungs-Führungselemente (Bohr-/Bohrschablonen) Montagezeichnung, Vor-Montagezeichnung der Führungselemente (Halbfertigteile), Spannmechanismus und Spandetails.
- Zweck der vier Zeichnungen: verhindern, dass Fertigungsabteilung noch traditionelle Prozesslinien nutzt (Teile fertigen, Komponenten montieren, Genauigkeit einstellen) – leitet und regelt gesamten Vorrichtungsfertigungsprozess.
Herstellungsprozess
- Performance von Qt State Machines maximieren
- Fünf Jahre Innovation feiern: Unsere Reise & Kundenerfolgsgeschichten
- Notfallvorsorge im Lager meistern: Ein umfassender Leitfaden
- Top 5 Baumaschinen-Marken, die jeder Auftragnehmer kennen sollte
- Lehre vs. Vorrichtung: Wichtige Unterschiede für Fertigungsexzellenz
- Lehren und Vorrichtungen: Funktion, Vorteile und wesentliche Unterschiede
- Der vollständige Leitfaden zu CNC-Spannvorrichtungen: Funktionen, Typen & Best Practices
- Spannvorrichtung vs. Vorrichtung in der CNC-Bearbeitung: Wesentliche Unterschiede & praktische Anwendung
- Roboterprogrammierung verstehen: Methoden erklärt
- Präzisionsbearbeitung: Methoden zur Erreichung von Form- & LagenGenauigkeit