



Wesentlicher Leitfaden zur Bohrtechnik für die Fertigung
Als häufigstes Werkzeug in der Lochbearbeitung sind Bohrer in der mechanischen Fertigung allgegenwärtig. Besonders bei Kühlvorrichtungen, Rohrplatten von Kraftwerksanlagen, Dampferzeugern – Anwendung besonders umfangreich und wichtig.
Merkmale des Bohrens
Bohrer hat meist zwei Hauptschneiden, schneidet bei Rotation. Spanwinkel nimmt von Mittelachse zur Außenseite zu. Schnittgeschwindigkeit: außen höher, zum Zentrum abnehmend, im Drehzentrum null. Meißelkante nahe Drehachse, großer Nachwinkel, kein Spanraum, niedrige Schnittgeschwindigkeit → hohe Axialkraft. Meißelkante nach DIN 1414 Typ A oder C geschliffen, positive Schneide nahe Mittelachse → Schnittwiderstand reduziert, Schneidleistung deutlich verbessert.
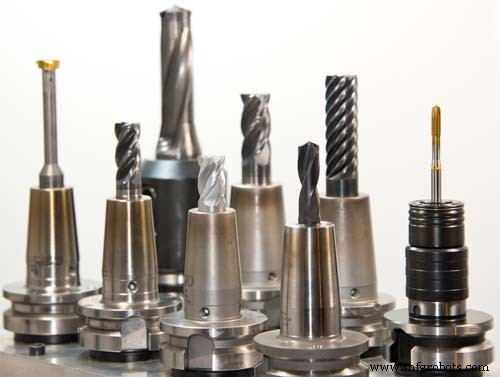
Nach Form, Material, Struktur, Funktion: Bohrer in viele Typen – HSS-Bohrer (Spiralbohrer, Gruppenbohrer, Flachbohrer), VHM-Bohrer, wendeschneidplattenbestückte Flachbohrer, Tieflochbohrer, Einstechbohrer, Wechselkopfbohrer etc.
Spanbruch und Spanabfuhr
Bohrerschnitt erfolgt in engem Loch – Späne müssen durch Bohrer-Nut abgeführt werden. Spänform beeinflusst Bohrleistung stark. Gängige Spänformen: Platten-, Röhren-, Nadel-, Kegelspiral-, Band-, Fächer-, Pulverspäne.
Bei ungeeigneter Spänform treten Probleme auf:
① Feinspäne verstopfen Schneidnuten, mindern Bohrgenauigkeit, verkürzen Standzeit, brechen Bohrer (Pulver-, Fächerspäne).
② Langspäne wickeln sich um Bohrer, behindern Betrieb, brechen Bohrer oder verhindern Kühlschmierstoffzufuhr (Spiral-, Bandspäne).
Lösung ungeeigneter Spänform:
① Erhöhen Vorschub, Unterbrechungsvorschub, Meißelkantenschliff, Spanbrecher einbauen – einzeln oder kombiniert für besseren Spanbruch/Abtransport, Probleme beseitigen.
② Spezial-Spanbrecherbohrer: konstruierter Spanbrecher in Bohrernut bricht Späne zu leicht abführbaren Formen. Späne gleiten glatt durch Nut, keine Verstopfung. Neue Spanbrecherbohrer: deutlich glatterer Schnitt als Konventionelle.
Kurze Bruchteile erleichtern Kühlschmierstofffluss zur Bohrerspitze → bessere Wärmeabfuhr und Schneidleistung. Da neuer Spanbrecher gesamte Nut durchdringt: Form/Funktion nach mehrfachem Nachschleifen erhalten. Zusatz: Design verstärkt Bohrerkörpersteifigkeit → deutlich mehr Bohrungen vor Nachschleifen.
Bohrgenauigkeit
Lochgenauigkeit: Bohrungsdurchmesser, Lagegenauigkeit, Koaxialität, Rundheit, Oberflächenrauheit, Grate.
Faktoren für Bohrgenauigkeit während Bearbeitung:
① Spann- und Schnittbedingungen: Werkzeughalter, Schnittgeschwindigkeit, Vorschub, Kühlschmierstoff.
② Bohrergröße/-form: Bohrerlänge, Schneidenform, Kernform.
③ Werkstückform: Bohrungseitenform, Bohrungseingangsform, Dicke, Spannzustand.
Aufbohren (Reaming)
Aufbohren durch Bohrerschwingen während Bearbeitung. Werkzeughalters Schwingen stark einflussreich auf Bohrungsdurchmesser und Lagegenauigkeit → bei starkem Halterverschleiß: sofort neuen Halter. Kleine Bohrungen: Schwingen schwer mess-/einstellbar → kurzmanteliger Kleinbohrer mit guter Koaxialität Schneide/Schaft nutzen. Nachgeschliffener Bohrer: Genauigkeitsabfall meist durch asymmetrische Hinterschliffform. Schneidenhöhenunterschied kontrollieren → Aufbohren wirksam unterdrücken.
Lochrundheit
Durch Bohrerschwingungen: Loch leicht polygonal, Gewehrlinien an Bohrungswand. Häufig: Dreieck- oder Fünfecklöcher. Dreieckloch: Bohrer hat zwei Drehzentren, schwingen mit 600 Frequenzwechsel/600. Ursache: unausgeglichener Schnittwiderstand. Eine Umdrehung: Rundheit nicht gut → zweite Umdrehung unausgeglichener Widerstand, Schwingung wiederholt mit Phasenverschiebung → Gewehrlinien. Bei Erreichen gewisser Tiefe: Reibung Schneidenkante/Bohrungswand steigt, Schwingung dämpft, Gewehrlinien verschwinden, Rundheit besser. Längsschnitt: trichterförmig. Gleiches Prinzip: Fünfeck-, Siebenecklöcher möglich. Beseitigung: Spannzangenschwingen kontrollieren, Schneidenhöhenunterschied, Hinterschliffasymmetrie, Schneidenform, Bohrersteifigkeit erhöhen, Vorschub pro Umdrehung, Freiwinkel, Schneidenschliff verbessern.
Bohren auf geneigten/gekrümmten Flächen
Schneid- oder Bohrfläche geneigt/gekrümmt/abgestuft → Positioniergenauigkeit schlecht. Bohrer nutzt radiale einseitige Schneide → verkürzte Standzeit.
Maßnahmen für bessere Positioniergenauigkeit:
- Zentrierbohrung zuerst
- Bohrungssitz mit Schaftfräser fräsen
- Bohrer mit guter Zentrierfähigkeit und Steifigkeit wählen
- Vorschubgeschwindigkeit reduzieren
Gratsbeseitigung
Beim Bohren entstehen Grate an Ein-/Austritt – besonders bei zähen Materialien und Dünnblechen. Ursache: kurz vor Durchbruch plastische Verformung des Werkstoffs. Dreieckiger Teil, der von äußerer Schneide geschnitten werden sollte, verformt sich unter Axialkraft nach außen, biegt unter Außenkanten-Fase und Schneide weiter → Grat/Krause.
Bearbeitungsbedingungen für Bohren
In Bohrerkatalogen: „Referenztabelle Basis-Schnittparameter“ nach Werkstoffen. Anwender wählen Schnittbedingungen per Referenz. Ob Schnittbedingungen passen:総合 durch Probeschnitt beurteilen – Bearbeitungsgenauigkeit, Effizienz, Bohrstandzeit.
1. Bohrstandzeit und Bearbeitungseffizienz
Voraussetzung: Werkstücktechnische Anforderungen erfüllt. Bohrer-Eignung umfassend messen an: Standzeit, Bearbeitungseffizienz. Standzeit-Bewertungsindex: Schnittweg. Effizienz-Index: Vorschubgeschwindigkeit. HSS-Bohrer: Standzeit stark drehzahlabhängig, wenig vorschubabhängig → Effizienz steigern durch Erhöhung Vorschub pro Umdrehung bei langer Standzeit. Aber: zu großer Vorschub → dicke Späne, Spanbruch schwierig. Probeschnitt für glatten Spanbruch-Vorschubbereich. VHM-Bohrer: Schneide mit größerer Fase in negatives Spanwinkelrichtung, wählbarer Vorschubbereich kleiner als HSS. Vorschubüberschreitung → Standzeitverlust. Da VHM höhere Hitzebeständigkeit: Drehzahl-Erhöhung steigert Effizienz bei sicherer Standzeit.
2. Kühlschmierstoff sinnvoll nutzen
Bohrerschnitt in engem Lochraum → Kühlschmierstoffart und -zufuhr stark einflussreich auf Bohrstandzeit und Lochgenauigkeit. Kühlschmierstoffe: wasserlöslich / nicht wasserlöslich. Nicht wasserlöslich: gute Schmierfähigkeit, Benetzung, Antihaft, Korrosionsschutz. Wasserlöslich: gute Kühlung, rauchfrei, nicht brennbar. Umweltschutz: wasserlöslich Nutzung gestiegen. Aber: falsche Verdünnung oder Alterung → drastische Standzeitverkürzung → Vorsicht. Egal welcher Typ: Kühlschmierstoff muss Schnittpunkt voll erreichen. Gleichzeitig: Durchfluss, Druck, Düsenzahl, Kühlmethode (innen/außen) strikt kontrollieren.
Bohrernachschleifen
Nachschleif-Beurteilung
Kriterien für Bohrer-Nachschleifen:
- Verschleiß an Schneide, Meißelkante, Führungsleiste.
- Maßgenauigkeit und Oberflächenrauheit der Bohrung.
- Spänenfarbe und -form.
- Schnittwiderstand (indirekt: Spindelstrom, Geräusch, Vibration).
- Bearbeitungsmenge etc.
Praxis: aus obigen Indikatoren passende, bequeme Kriterien nach Bedingungen bestimmen. Verschleiß als Kriterium: wirtschaftlich optimaler Nachschleifzeitpunkt finden. Da Hauptnachschleifbereiche Hinterkopf und Meißelkante: bei zu großem Verschleiß → mehr Nachschleifzeit, mehr Abtrag, weniger Nachschleifzyklen (Gesamtstandzeit = Standzeit nach Nachschleif × mögliche Nachschleifzahl) → verkürzt Gesamtlebensdauer. Bohrungsmaßgenauigkeit als Kriterium: Lehrdorn/Lehrring für Aufbohren, Ungleichheit prüfen – Grenzwert überschritten → sofort nachschleifen. Schnittwiderstand als Kriterium: automatische Abschaltung bei Grenzwertüberschreitung (z. B. Spindelstrom). Bearbeitungsmengen-Limit: obige Kriterien integrieren für Grenzwert.
Nachschleifmethode
Beim Nachschleifen: spezialisiertes Schleifgerät für Bohrer oder Universal-Werkzeugschleifmaschine – essenziell für Bohrstandzeit und Bearbeitungsgenauigkeit. Originalbohrertyp in gutem Zustand → als Original nachschleifen; Originaltyp defekt → Hinterschliff gezielt verbessern, Meißelkante nach Verwendungszweck schleifen.
Beim Schleifen beachten:
- Überhitzung vermeiden → Härteverlust.
- Bohrerschäden (besonders Schneidenkante) vollständig beseitigen.
- Bohrertyp symmetrisch halten.
- Schneide beim Schleifen nicht beschädigen, Grate nach Schleifen entfernen.
- VHM-Bohrer: Schleifgeometrie stark einflussreich auf Leistung. Werksgeometrie = optimale Geometrie durch wissenschaftliches Design, Tests. Daher: Nachschleifen meist Originalschneidengeometrie beibehalten.
Herstellungsprozess
- Post-Pandemic Manufacturing Technology Investments: Wachstumschancen nutzen
- Spanbeherrschung meistern: 8 Expertentipps für sauberes, sicheres Bohren
- Ericsson beschleunigt 5G-Einführung in der Fertigung: Effizienz und Innovation treiben
- Ericssons 5G-Lösungen treiben digitale Transformation in der Fertigung voran
- Leiterplatten (PCBs) verstehen – Ein umfassender Überblick
- Präzises DIY: Warum eine Tischbohrmaschine wichtig ist
- Bohrmaschinen-Komponenten: Aufbau und Funktion im Detail
- Fortschrittliche CNC-Bearbeitungszentren: Präzision für Luftfahrt & mehr
- Vom Prototyp zur Serie: Präzisions-CNC für Kleinteile
- Optimierte Lohnfertigung durch fortschrittliche CNC-Automation