



Den idealen Schneidwerkzeug für verschiedene Werkstoffe auswählen
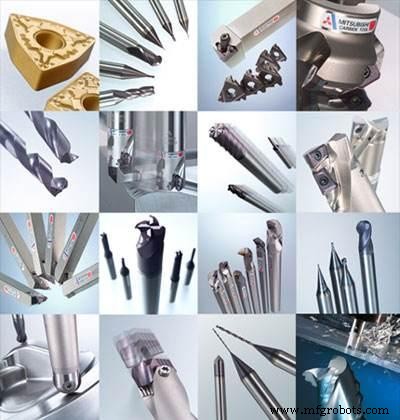
In der Zerspanung ist Werkzeugwahl eine Wissenschaft. Schneidleistung hängt ab von: Schneidteilmaterial, Werkzeugstruktur, Werkzeuggeometrie. Was Werkzeugstandzeit, Bearbeitungseffizienz, -qualität, -kosten bestimmt: Werkzeugmaterial selbst und Werkstückmaterial.
Daher: passende Werkzeuge für verschiedene Werkstückmaterialien wählen → Effizienz, Qualität steigern, Standzeit verlängern, Kosten senken.
Aktuell sechs Hauptwerkzeugmaterialien: Diamant, PCBN, Keramik, Beschichtete, Hartmetall, HSS. Welches Material für welche Werkstücke?
Diamantwerkzeug (Diamond Tool)
Unterteilung: Natürliche Diamantwerkzeuge, PKD (PCD), CVD-Diamant.
Hauptanwendung: Feinschneiden und Feinbohren von Nichteisenmetallen und Nichtmetallen bei hohen Geschwindigkeiten. Geeignet: verschleißfeste Nichtmetalle, verschleißfeste Nichteisenmetalle. Nachteil: schlechte Thermostabilität. Über 700–800 °C: Härteverlust komplett. Nicht für Eisenwerkstoffe – Diamant (Kohlenstoff) reagiert bei hohen Temperaturen mit Eisenatomen, Graphitisierung, Werkzeug zerstört.
PCBN-Werkzeug (PCBN Tool)
Voll-PCBN-Schneiden und PCBN-Verbundschneiden (auf Hartmetall gesintert).
Einsatz: Finishbearbeitung schwer zerspanbarer Materialien – gehärteter Stahl, Hartguss, Hochtemperaturlegierungen, Hartmetalle, beschichtete Oberflächen. Genauigkeit: IT5 (Bohrung IT6), Rauheit Ra 1,25–0,20 µm. PCBN: geringe Zähigkeit, Biegefestigkeit. Nicht für Schruppen bei niedriger Geschwindigkeit, hohen Stoßbelastungen. Nicht für hochplastische Materialien (Alu-/Kupferlegierungen, Nickelbasis, hochplastische Stähle) – Built-up-Edge verschlechtert Oberfläche.
Keramikwerkzeug (Ceramic Tool)
Drei Kategorien: Alumina-Keramik, Siliziumnitrid-Keramik, Verbund-Siliziumnitrid-Alumina-Keramik.
Keramik = Werkzeugmaterial für Hochgeschwindigkeits-Finish und Halbfinish. Geeignet: alle Gussarten (Grauguss, Sphäroguss, Temperguss, Kaltguss, hochlegierter verschleißfester Guss) und Stähle (Baustahl, Legierter Stahl, Hochfester Stahl, Manganzugstahl, Vergüteter Stahl etc.), auch Kupferlegierungen, Graphit, Engineering-Kunststoffe, Verbundwerkstoffe. Keramik: niedrige Biegefestigkeit, schlechte Schlagzähigkeit → nicht für niedrige Schnittgeschwindigkeiten, Stoßbelastung.
Beschichtetes Werkzeug (Coated Tool)
Nach Beschichtungsverfahren: CVD (chemische Gasphasenabscheidung) und PVD (physikalische Gasphasenabscheidung). Nach Substrat: Hartmetall-beschichtet, HSS-beschichtet, Keramik-/Superhartstoff-beschichtet. Nach Materialcharakter: Hartbeschichtet, Weichbeschichtet. Auch Nano-Beschichtungen beliebt.
Beschichtete Werkzeuge: großes Potenzial in CNC-Bearbeitung, zukünftig wichtigste Werkzeuggattung. Beschichtungstechnologie an: Schaftfräser, Reibahlen, Bohrer, Kombibohrwerkzeuge, Wälzfräser, Wälzstoßfräser, Wälzschaber, Formziehmeißel, wendeschneidplattenbestückte Einsätze – für Hochgeschwindigkeitszerspanung von Stahl, Guss, hitzebeständigen Legierungen, Nichteisenmetallen. Mit wachsender Schichtdicke: Standzeit steigt, bei Sättigung kein signifikanter Zuwachs mehr. Zu dick → Ablösung, zu dünn → schlechter Verschleißschutz.
Hartmetallwerkzeug (Carbide Tool)
Nach Hauptchemismus: Wolframcarbid-Hartmetall (WC-Basis) und Titan-Kohlenstoff(stickstoff)-Hartmetall (TiC(N)-Basis). WC-Hartmetalle: Wolfram-Kobalt (YG), Wolfram-Titan-Kobalt (YT), Seltenkarbid-Zusatz (YW). Hauptkomponenten: WC, TiC, TaC, NbC.
YG-Legierungen: Guss, Nichteisenmetalle, Nichtmetalle. Feinkorng Hartmetall (YG3X, YG6X): bei gleichem Co-Gehalt höherer Härte/Verschleißfestigkeit als Mittelkorn. Für: speziellen Hartguss, austenitischen rostfreien Stahl, hitzebeständige Legierungen, Titanlegierungen, Hartbronze, verschleißfeste Isoliermaterialien. YT-Hartmetall: hohe Härte, gute Hitzebeständigkeit, bei hohen Temperaturen höhere Härte/Druckfestigkeit als YG, bessere Oxidationsbeständigkeit. YW-Legierungen: kombinieren YG- und YT-Eigenschaften, gute Gesamtleistung.
HSS-Werkzeug (High-Speed Steel Tool)
Nach Verwendungszweck: Allgemeiner HSS und Hochleistungs-HSS. Allgemein: Wolframstahl und Wolfram-Molybdän-Stahl. Hochleistung: Hochkohlenstoff-HSS, Hochvanadium-HSS, Kobalt-HSS, Aluminium-HSS, Stickstoff-Superhart-HSS.
Allgemeiner HSS: Schneidwerkzeuge (Bohrer, Gewindebohrer, Sägeblätter) und Präzisionswerkzeuge (Wälzfräser, Wälzstoßfräser, Ziehmeißel) für Metalle mit Schneidhärte ≤300 HB. Gängige Sorten: W18Cr4V, W6Mo5Cr4V2.
Spezial-HSS: Kobalt-HSS, Superhart-HSS (HRC 68–70) – für schwer zerspanbare Metalle (Hochtemperaturlegierungen, Titanlegierungen, hochfeste Stähle). Gängige Sorten: W12Cr4V5Co5, W2Mo9Cr4VCo8.
Herstellungsprozess
- CNC-Werkzeuginspektion meistern: 3 bewährte Techniken
- Selbstkippender Container: Das unverzichtbare Werkzeug für effiziente Lagerabläufe
- Titanbearbeitung meistern: Die besten Fräswerkzeuge für Superlegierungen auswählen
- Den richtigen Füllstandssensor wählen: Genauigkeit, Zuverlässigkeit & Rentabilität
- Die ideale Hydraulikaggregat-Wahl: Expertenrat für zuverlässige Maschinen
- Das beste Bremsbelag-Material für optimale Leistung und Sicherheit wählen
- Den passenden Kran fürs Bauprojekt wählen: Praxisleitfaden
- Die ideale Bremsreibmaterial-Auswahl: Ein praktischer Leitfaden
- Den idealen Röhrenprüfer für präzise Röhrenprüfung auswählen
- Den richtigen Druckluftfilter wählen: Praktischer Leitfaden für optimale Kompressorleistung