



Das ideale Werkzeug für die Bearbeitung von gehärtetem Stahl wählen
Was ist gehärteter Stahl?
Gehärteter Stahl bezeichnet Stahl mit martensitischer Struktur und Härte über HRC 50 nach dem Abschrecken. Er macht einen großen Anteil an schwer zerspanbaren Materialien aus. Schleifen ist eine traditionelle Methode zur Bearbeitung von gehärtetem Stahl. Drehen, Fräsen, Bohren, Reiben und Ausbohren werden jedoch oft eingesetzt, um die Bearbeitungseffizienz zu verbessern und das Problem zu lösen, dass Form- und Lagefehler des Werkstücks nach Schleifen und Härten zu komplex sind, um sie zu beheben.
Eigenschaften von gehärtetem Stahl
Die Schneideigenschaften von gehärtetem Stahl sind wie folgt:
- Die Hauptschneideigenschaften sind hohe Härte, hohe Festigkeit und fast keine Plastizität.
- Große Schnittkraft und hohe Schnitttemperatur.
- Gehärteter Stahl hat hohe Härte und Sprödigkeit. Beim Schneiden entstehen schwer Späne, und auf der bearbeiteten Oberfläche kann geringe Rauheit erzielt werden.
- Die Schneide bricht und verschleißt leicht.
- Niedrige Wärmeleitfähigkeit.
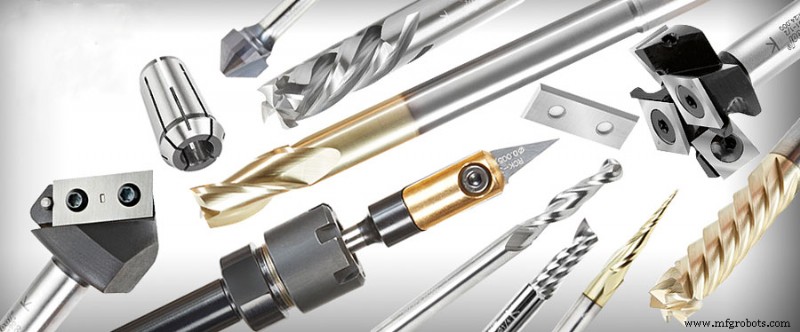
Wie wählt man das Werkzeugmaterial für die Bearbeitung von gehärtetem Stahl?
Die sinnvolle Auswahl des Schneidwerkzeugmaterials ist eine wichtige Voraussetzung für die Bearbeitung von gehärtetem Stahl. Aufgrund der Schneideigenschaften von gehärtetem Stahl sollten Werkzeugmaterialien nicht nur hohe Härte, Verschleißfestigkeit und Hitzebeständigkeit, sondern auch gewisse Festigkeit und Wärmeleitfähigkeit aufweisen.
(1) Hartmetall:
Um die Leistung von Hartmetall zu verbessern, sollte bei der Auswahl Hartmetall mit angemessenem Anteil an TiC- oder NbC-Ultrafeinpartikeln bevorzugt werden. Die Zugabe von TiC- und NbC-Partikeln in WC-Co-Hartmetall kann die Korngröße des Hartmetalls verfeinern und die Verschleißfestigkeit verbessern. TiC kann auch den Reibungskoeffizienten des Hartmetalls verringern, die Schneidetemperatur senken und die Heißriss- und thermoplastische Verformungsbeständigkeit des Hartmetalls erhöhen. Gleichzeitig kann im Vergleich zu gewöhnlichem Hartmetall das WC-Korn auf 0,5–1 µm verfeinert werden. Die Härte steigt um HRA 1,5–2, die Biegefestigkeit um 600–800 MPa, und die Warmhärte nimmt zu.
Gängige Hartmetallsorten für das Schneiden von gehärtetem Stahl: YM051, YM052, YN05, YN10 etc.
(2) Keramische Schneidwerkzeuge:
Durch Zugabe von TiC und anderen Metallelementen in Aluminiumoxid unter Anwendung des Heißpressverfahrens wird die Dichte der Keramik verbessert, die Leistung von Aluminiumoxid-Keramiken gesteigert, die Härte der Keramik auf HRA 95,5 erhöht, die Biegefestigkeit erreicht 800–1200 MPa, und die Hitzebeständigkeit erreicht 1200–1300 °C. Anhaftungs- und Diffusionsverschleiß können im Einsatz reduziert werden. Keramikwerkzeuge eignen sich für Drehen, Fräsen, Bohren und Planen von gehärtetem Stahl.
(3) Kubisches Bornitrid (CBN) Werkzeuge:
Die Härte beträgt HV 8000–9000, die Verbundbiegefestigkeit 900–1300 MPa, die Wärmeleitfähigkeit ist hoch, und die Hitzebeständigkeit 1400–1500 °C – die höchste unter den Werkzeugmaterialien. Es eignet sich sehr gut für Feindrehen und Halbschlichtdrehen von gehärtetem Stahl.
Zusammenfassend ist das beste Werkzeugmaterial für das Schneiden von gehärtetem Stahl die kubische Bornitrid-Schneide, gefolgt von Keramikwerkzeugen, und schließlich neuartige Hartmetallwerkzeuge.
Wie wählt man die Schnittparameter bei der Bearbeitung von gehärtetem Stahl?
Die Schnittparameter für gehärteten Stahl werden hauptsächlich nach den physikalisch-mechanischen Eigenschaften von Werkzeug- und Werkstückmaterial, Werkstückform, Prozesssystemsteifigkeit und Bearbeitungszugabe ausgewählt. Bei der Wahl der drei Schnittparameter ist das Erste, eine sinnvolle Schnittgeschwindigkeit zu wählen, das Zweite die Schnitttiefe, und das Zweite (gemeint: dritte) die Vorschubgeschwindigkeit.
(1) Schnittgeschwindigkeit vc:
Nach Erfahrungswerten beträgt die Schnittgeschwindigkeit für das Schneiden von gehärtetem Stahl mit verschiedenen Werkzeugmaterialien:
- Hartmetall: vc = 30–75 m/min
- Keramik: vc = 60–120 m/min
- CBN: vc = 80–250 m/min
Bei Unterbrechungsschnitt und zu hoher Werkzeughärte sollte die Schnittgeschwindigkeit reduziert werden – allgemein auf mehr als die Hälfte der minimalen Schnittgeschwindigkeit.
(2) Schnitttiefe ap:
Wird generell nach Bearbeitungszugabe und Prozesssystemsteifigkeit gewählt. Allgemein ap = 0,1–3 mm.
(3) Vorschubgeschwindigkeit f:
Generell 0,05–0,5 mm/U. Bei hoher Werkzeughärte oder Unterbrechungsschnitt sollte zur Verringerung der spezifischen Schnittkraft der Vorschub reduziert werden, um Schneidkantenabbrüche zu verhindern.
Wie verwendet man CBN-Werkzeug zum Schneiden von gehärtetem Stahl?
CBN-Werkzeuge werden hauptsächlich zum Schneiden verschiedener gehärteter Stähle und anderer schwer zerspanbarer Materialien eingesetzt. Sie haben nicht nur eine hohe Metallabtragsrate, sondern auch gute Oberflächenbehandlungsqualität. Das Schneiden verschiedener gehärteter Stähle kann das Schleifen effektiv ersetzen, Bearbeitungsschritte reduzieren und die Produktivität verbessern. Da CBN-Werkzeuge hohe Härte (HV 8000–9000) und hohe Hitzebeständigkeit (1400–1500 °C) besitzen, ist es erlaubt, gehärteten Stahl mit einer mehrfach höheren Schnittgeschwindigkeit als Hartmetall zu schneiden, und ihre Standzeit beträgt das Mehrfache bis Dutzendfache der von Hartmetall. CBN-Werkzeuge eignen sich nicht für Niedriggeschwindigkeitsschneiden. Das CBN-Werkzeug erweicht das Werkstückmaterial in einem kleinen Schneidebereich durch die im Schneidprozess erzeugte Wärme.
Beim Schneiden von Materialien mit Härte HRC 55–65 sollte die Schnittgeschwindigkeit des CBN-Werkzeugs im Bereich 90–200 m/min liegen. Beim Fräsen: vc = 100–160 m/min, Vorschub pro Minute vf = 70–160 mm/min; Beim Reiben: vc = 60–130 m/min, ap = 0,1–0,2 mm, f = 0,07–0,2 mm/U. CBN-Werkzeuge werden hauptsächlich für Halbschlichten und Schlichten von gehärtetem Stahl eingesetzt, und ihre Effizienz ist etwa 10-mal höher als die des Schleifens.
Beispiel: CBN-Werkzeug schneidet gehärteten Stahl
Das Schneiden von gehärtetem Stahl ist eines der repräsentativsten harten Schneidmaterialien. Früher dachte man, es sei hart und könne nur geschliffen werden. Jetzt, dank des Fortschritts der Schneidtechnik, gewöhnt man sich an Drehen, Fräsen, Planen und Bohren statt Schleifen.
Gehärteter Wälzlagerstahl (GCr15) wurde mit kubischem Bornitrid-Schneider KBN100 gedreht, Werkzeughärte HRC 62. Das Werkstück ist der Außenring des Lagers. Schnittparameter: vc = 115 m/min, ap = 0,3 mm, f = 0,1–0,2 mm/U, Werkzeugstandzeit 60 min, Oberflächenrauheit Ra 1,6.
Zusammenfassung
Nach aktueller Erfahrung ist das kubische Bornitrid (CBN) Werkzeug das am besten geeignete Werkzeug für die Bearbeitung von gehärtetem Stahl, wenn Maschine und Umgebung es zulassen.
Herstellungsprozess
- Die idealen Nivellierfüße für Möbel und Maschinen auswählen
- Die richtigen Schubladenführungen wählen: Ein umfassender Leitfaden
- Den richtigen Verdichter wählen: Leitfaden für effizientes Abfallmanagement
- Die ideale Bremsreibmaterial-Auswahl: Ein praktischer Leitfaden
- Expertenleitfaden: Die ideale Kartoniermaschine für Ihre Produktionslinie wählen
- Die ideale Wasserstrahlschneidmaschine für Ihre Maschinenwerkstatt wählen
- Den idealen Rohrbiegeautomaten für Ihre Fertigungsanforderungen wählen
- Das ideale Laserschneidsystem wählen: Produktivität & Genauigkeit steigern
- Den idealen Plasmaschneider wählen: Leitfaden für schnelle, präzise Schnitte
- Optimale CNC-Werkzeug- & Programmauswahl für Spitzenleistung