



Schlüsselfaktoren für Kosten, Farbe und Qualität eloxierter Aluminiumteile
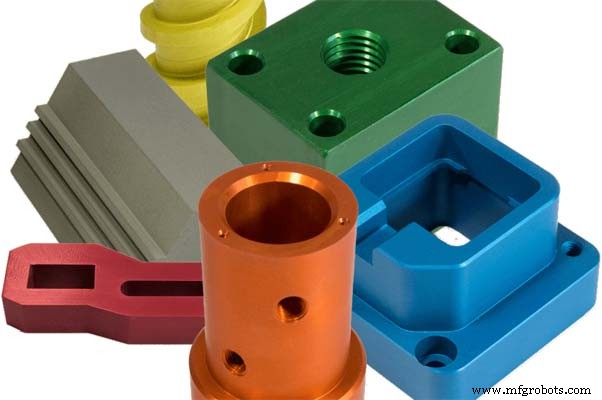
Aluminiumeloxierung ist ein elektrochemischer Prozess, der die Aluminiumoberfläche in eine dekorative, langlebige, korrosions- und verschleißfeste Oxidschicht verwandelt. Das Aluminiumoxid wird nicht wie Beschichtung oder Galvanik aufgetragen, sondern vollständig mit dem Aluminiumsubstrat verbunden.
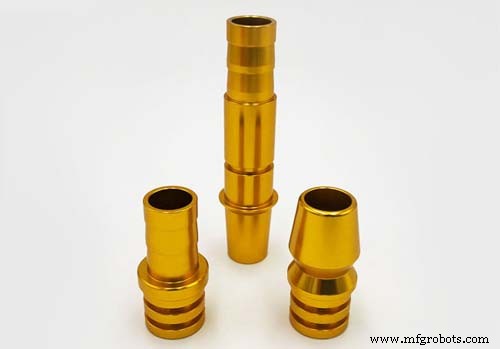
Eloxierte Aluminiumteile splittern/schälen nicht, haben hochgeordnete Porenstruktur – sekundäre Prozesse wie Färben möglich. Eloxalfarbe deckt diverse Kundenfarbwünsche ab, anpassbar per Pantone-Farbnummer. (Mehr: Alles über Bearbeitung eloxierter Aluminiumteile)
Elektrolytisch gefärbte Oxidschichten und Harteloxalschichten sind allgegenwärtig – heute analysieren wir Faktoren für Kosten, Färbung und Qualität eloxierter Aluminiumteile.
Faktoren für Kosten eloxierter Aluminiumteile
Kosten hängen von Anforderungen ab, aber drei Schlüsselfaktoren bestimmen sie: Schichtdicke, Teilegröße/-form, Zusatzleistungen.
Schichtdicke (Coating Thickness)
Keine spezifische Schichtdicke vorgeschrieben = „Basisbeschichtung“ = niedrigster Preis.
Präzise Schichtdickenkontrolle erhöht Kosten. Enge Toleranzbereiche (Ober-/Untergrenze) = höherer Preis. Beispiel: ±0,001″ günstiger als strengere ±0,0001″. Maximale Schichtdicke = längerer Prozess = teurer.
Aufhängung (Rack)
Aufhängung kritisch für Qualität. Aluminium- oder Rein-Titan-Aufhängungen für elektrischen Kontakt. Keine Aufhängungsvorgabe → Hersteller nutzt kosteneffizienteste Methode für höchsten Ausbeute. Spezielle Aufhängungswünsche → Teile pro Lauf begrenzt → Stückkosten steigen.
Teile pro Eloxiergang: durch Netzteil limitiert. Eloxieren bei 15 oder 30 A/ft² (ASF). Daher max. Oberflächenfläche pro Lauf.
Zusatzleistungen (Additional Services)
Kunden benötigen oft weitere Prozesse zusätzlich zum Eloxieren. Diese erhöhen Arbeitszeit/Aufwand bei einfachen/komplexen Abdeck- oder Locharbeiten. Mehrwert, aber höhere Gesamtkosten.
Faktoren für Farbe eloxierter Aluminiumteile
Verunreinigungen im Elektrolyt
Färbegrad hängt hauptsächlich von Anodenschicht-Bildungsqualität ab. Verunreinigungen stark einflussreich auf Oxidfilm in Schwefelsäure-Eloxalbad. Hauptverunreinigungen: Metallionen (Kupfer, Eisen, Aluminium) und organische Verunreinigungen.
Kupferionen
Kupferionen lagern sich auf Aluminiumoberfläche ab → Porosität der Anodenschicht sinkt, Transparenz, Korrosionsbeständigkeit, elektrische Isolation sinken. Kupferionen-Grenze: 0,02 g/L.
Chloridionen
Aus Leitungs-/Kühlwasser. Grenzwert: < 0,2 g/L. Überschreitung → Anodenschicht rau/locker, schwere Korrosion (Durchbruch) der Aluminiumoberfläche.
Aluminiumionen
Im Elektrolyt steigend. > 25 g/L → Elektrolytleitfähigkeit sinkt, Werkstückoberfläche zeigt weiße Flecken/Blockflecken, Adsorptionskapazität des Films sinkt → Färbung erschwert.
Eisenionen
Im Elektrolyt ≤ 0,2 g/L, sonst dunkle Streifen/Flecken.
Organische Verunreinigungen
Behindern Anodenschichtbildung. Nach Ölabsorption: ungleichmäßige Farbe, Flecken.
Entfetten
Vor Färben: Ölflecken gründlich entfernen → vermeidet offensichtliche weiße Flecken auf Schicht, sonst Färbung erschwert.
Elektrolytkonzentration
Zinnsalzkonzentration zu niedrig → langsames Färben. > 25 g/L → schnelles Färben, aber schwer kontrollierbar, große Farbunterschiede.
Färbetemperatur
Großer Einfluss auf Färbeergebnis. Normal: 15 °C. < 15 °C → Färbung verlangsamt. Zu hoch → Nebelschicht auf Oxidfilm, Bad wird trüb.
Färbedauer
Direkter Einfluss auf Qualität und Farbbeständigkeit: kurze Zeit → Farbe verblasst leicht. Länger → dunklerer Farbton/Glanz, Oberfläche leichter kratzempfindlich.
Färbespannung
Niedrige Spannung → langsames Färben, langsamer Farbwechsel, ungleichmäßige Farbtöne wahrscheinlich. Hohe Spannung → schnelles Färben, gefärbter Film löst sich leicht ab.
Weitere Faktoren
Ob Eloxieren oder elektrolytisches Färben: tensidbasierte Additive und Stabilisatoren hinzufügen → Bildungsgeschwindigkeit und Schichtdicke stabilisieren, Anodenschichtauflösung hemmen, Farbgleichmäßigkeit verbessern.
Zusätzlich: pH-Wert, Wasserqualität, Färbebehältermaterial beeinflussen Färbequalität. Nur Parameter im Kontrollbereich → Qualität elektrolytisch gefärbter Anodenschicht gesichert.
Faktoren für Qualität eloxierter Aluminiumteile
Materialbeschaffung (Sourcing Materials)
Aluminiumlegierung selbst bestimmt Eloxalergebnis aus mehreren Winkeln. Jede Legierung hat alternatives Legierungsgefüge – manche besonders eloxalgeeignet, andere nicht. Beispiel: 6061-Aluminium = beliebteste Legierung bei Zerspanern/Herstellern für Qualität, Oberflächenintegrität, Umweltschutz, Verarbeitbarkeit.
Nach Legierungswahl: möglichst gleiche Teile 내내 Aktivität nutzen. Lieferantenlager kann diverse Typen enthalten. Lagerqualität (Primär-/Sekundärlager) und Herstellungs-/Entnahmeverfahren stark einflussreich auf Endprodukt nach Eloxierung.
Oberflächenbehandlung (Surface Treatment)
Eloxieren unterscheidet sich grundlegend von anderen Veredelungen: findet Aluminiumsubstrat während Vorbereitung – ähnlich Dünnschichtverbesserung. Daher: jedes Teil der Aluminiumoberfläche für Eloxierung vorbereiten. Ordnungsgemäße Behandlung/Wartung von Alu-Komponenten in Fertigung → vorhersehbare Eloxierergebnisse.
Chemie ist essenziell (Chemistry Is Essential)
Basis für hochwertige, zuverlässige Eloxierergebnisse: strikte Kontrolle der Wissenschaft jeder Zelle. Eloxierprozess: Reinigen, Vorbehandlung (Ätzen), Eloxieren, Färben (außer Transparent), Verdichten – diverse Spülungen dazwischen.
Kontrollparameter für jeden Schritt: pH, Konzentration, Temperatur, Zeit. Chemielieferant gibt Parameterbereiche vor – aber jeder Eloxierer sollte eigene Forschung/Tests für ideale Bereiche machen. Möglich mit Chemiemanagement-Software und Lieferantenberatung.
Eloxierbad-Kontrolle (Anodizing Tank Control)
Echtes Eloxier-Know-how: diverse Kontrollen am Bad selbst, spezifisches Endziel → stabiler, hochwertiger Überzug. Neben Badchemie (aktuell vorgegeben): regelmäßige Netzteiljustage (Gleichrichter) essenziell.
Eloxierzeit, -temperatur, -rühren, Kathodenqualität im Bad → kritische Faktoren für Endwirkung der Beschichtung auf Teil.
Zuverlässige Produkte, entwickelt nach höchsten Qualitätsstandards! SANS: CNC-Fertigung & Metallteilebau – CNC-Fräsen, -Drehen, EDM, Baugruppenmontage. Email info@sansmachining.com für kostenloses Angebot.
Herstellungsprozess
- Kohlefaser-Preise verstehen: Schlüsseltreiber und Kostentrends
- Faktoren, die CNC-Bearbeitungskosten beeinflussen: Was Sie wissen müssen
- Schlüsselfaktoren für Lieferzeiten & Kostenschätzungen im Rapid Prototyping
- Galvanisieren vs. Eloxieren: Wichtige Unterschiede bei Metall-Oberflächenbehandlungen
- Wesentliche Faktoren für erfolgreiche und sichere Stanzoperationen
- Schlüsselfaktoren, die die Metallstanzequalität beeinflussen
- Kritische Faktoren für die Oberflächenschleif-Leistung
- Wie Laserschneidepreise ermittelt werden – Ein klarer Leitfaden
- Schlüsselfaktoren, die Metallfertigungskosten treiben – Praktischer Leitfaden
- Vier Schlüsselfaktoren, die die Instrumentenluftqualität beeinflussen