



Komplexe Bearbeitungszeichnungen meistern: 5 wesentliche Erkenntnisse
1. Bemaßungsmethoden für gängige Strukturelemente
Bohrungen
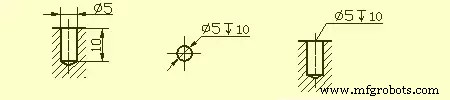
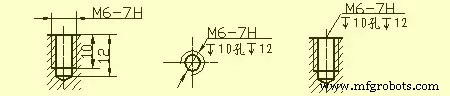
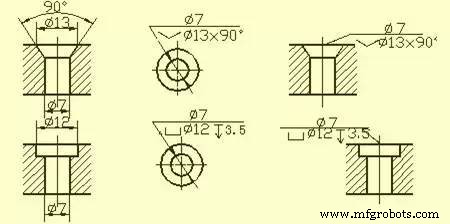
Die korrekte Bemaßung von Bohrungen ist grundlegend für technische Zeichnungen. Hier sind die Standarddarstellungen für die häufigsten Bohrtypen:
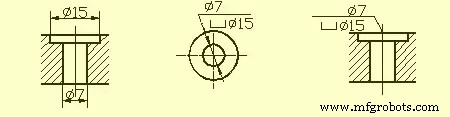
Fasen
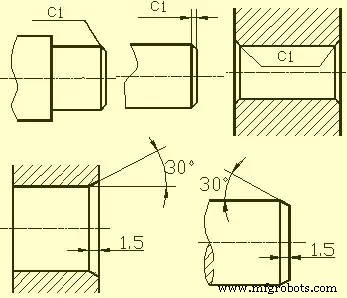
Fasen werden in der Regel durch Breite × Winkel oder Breite × Tiefe definiert. Die Darstellung erfolgt über die Konturlinien des Werkstücks.
2. Bearbeitungsrelevante Strukturen am Bauteil
Ausdrehungen und Schleifüberfahrnuten
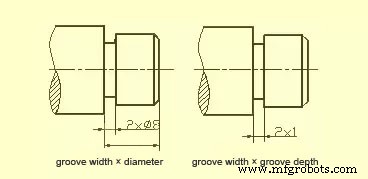
Bei der spanenden Bearbeitung dienen Ausdrehungen (bei Drehteilen) und Schleifüberfahrnuten (bei Schleifteilen) dem freien Werkzeugabzug und gewährleisten, dass sich Anschlussflächen bei der Montage plan anliegen. Sie werden an Stufen der bearbeiteten Oberfläche vorgesetzt.
Die Ausdrehung beim Außendrehen wird üblicherweise als „Nutenbreite × Durchmesser“ oder „Nutenbreite × Nutentiefe“ bemaßt. Die Schleifüberfahrnut kommt beim Außenschleifen oder beim gleichzeitigen Schleifen von Außendurchmesser und Stirnfläche zum Einsatz.
Bohrstrukturen
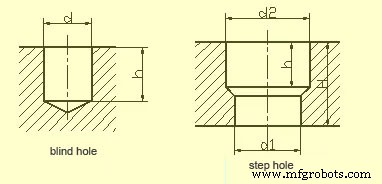
Ein mit dem Spiralbohrer gefertigtes Sackloch besitzt am Boden einen Kegelwinkel von 120°. Die Bohrtiefe bezieht sich nur auf den zylindrischen Teil, der Kegelgrund ist nicht enthalten. An Stufenbohrungen tritt ebenfalls ein 120°-Kegelstumpf auf, der in der Zeichnung und Bemaßung berücksichtigt werden muss.
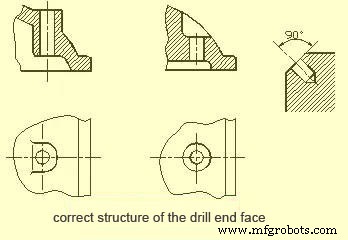
Für Bohrgenauigkeit und Werkzeugstandzeit muss die Bohrachse möglichst senkrecht zur Anbohrfläche stehen. Die korrekte Gestaltung der Anbohrflächen ist entscheidend.
Bunds und Vertiefungen
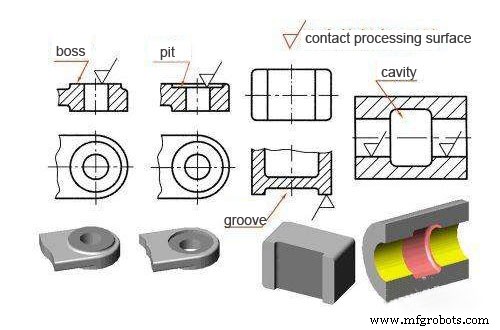
Anschlussflächen von Bauteilen werden meist bearbeitet. Um die Bearbeitungsfläche zu reduzieren und einen guten Flächenkontakt zu sichern, werden auf Gussteilen häufig Bunds (erhöhte Auflageflächen) und Vertiefungen (eingesunkene Auflageflächen) vorgesehen. Bei Schraubverbindungen dienen Bunds oder Vertiefungen als Auflage für Schraubenköpfe oder Muttern. Auch Nutenstrukturen können die Bearbeitungsfläche minimieren.
3. Typische Bauteilstrukturen und ihre Darstellung
Wellen- und Hülsenteile
Diese Drehteile (Wellen, Hülsen, Buchsen) werden in der Regel in einer Hauptansicht mit passenden Schnittbildern und Bemaßungen vollständig beschrieben. Für die Fertigung wird die Achse horizontal projiziert, idealerweise als senkrechte Linie im Seitenbild.
Bei Hülsenteilen dient die Achse als radialer Bemaßungsbezug (z. B. Ø14, Ø11 im Schnitt A-A). Dies vereinheitlicht Konstruktions- und Fertigungsbezug (Spitzenlagerung auf der Drehbank). In Längsrichtung wählt man wichtige Stirn-, Anschlag- oder Bearbeitungsflächen als Hauptbezug.
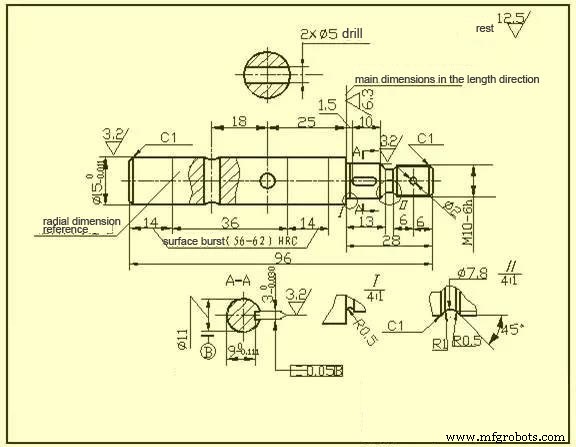
Die rechte Schulte (Ra 6,3) dient als Hauptmaßbezug in Längsrichtung für Maße wie 13, 28, 1,5 und 26,5. Das rechte Wellenende ist Hilfsbezug für die Gesamtlänge 96.
Scheiben- und Deckelteile
Diese flachen, rotationssymmetrischen Teile (Deckel, Ventildeckel, Zahnräder) weisen oft Flansche und gleichmäßig verteilte Lochkreise sowie Rippen auf. Als Hauptansicht wählt man den Schnitt durch die Symmetrieebene oder Drehachse. Zusätzliche Ansichten (Seitenansicht, Draufsicht) zeigen Flanschform und Lochverteilung.
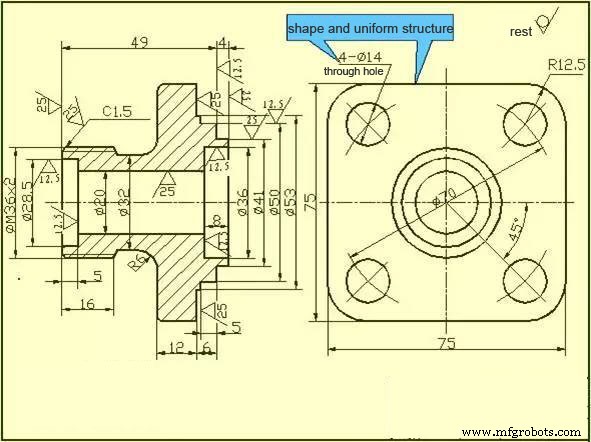
Der radialen Bemaßung liegt die Achse der Wellenbohrung zugrunde, in Längsrichtung die wichtige Stirnfläche.
Gabel- und Rahmenteile
Diese Teile (Gabeln, Pleuel, Lagerböcke) haben variable Bearbeitungslagen. Die Hauptansicht richtet sich nach Arbeitsstellung und Formmerkmalen. Oft sind zwei oder mehr Grundansichten nötig, ergänzt durch Detail- und Schnittbilder für lokale Strukturen.
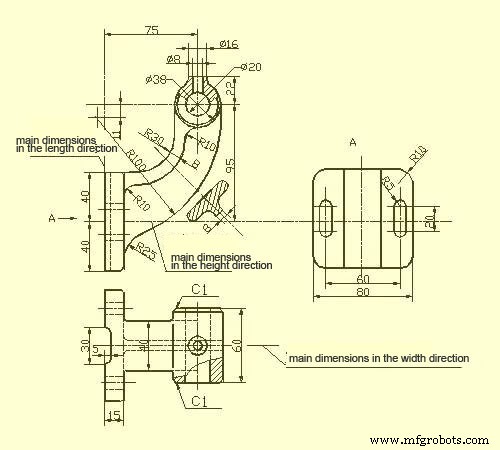
Als Maßbezug dienen Montageflächen oder Symmetrieebenen des Teils.
Gehäuseteile (Kastenbauteile)
Diese komplexen Teile (Ventilkörper, Pumpengehäuse, Getriebegehäuse) erfordern bei der Ansichtsauswahl die Berücksichtigung von Arbeitsstellung und Form. Für innere und äußere Strukturen sind passende Schnitt-, Schnittbild-, Detail- und Schrägansichten nötig.
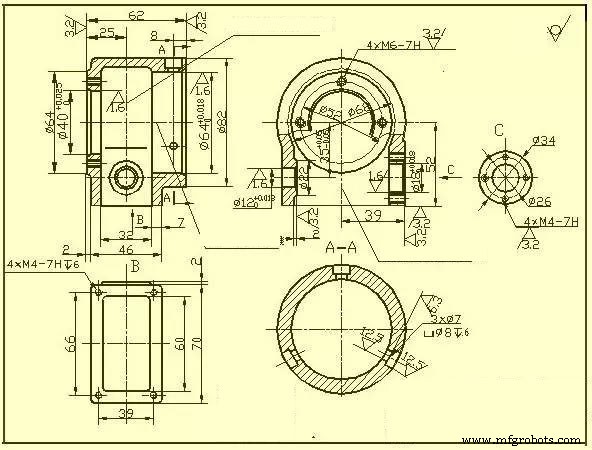
Maßbezug sind Achsen, wichtige Montage-, Anlage- oder Bearbeitungsflächen sowie Symmetrieebenen (Breite, Länge). Zu bearbeitende Flächen am Gehäuse werden möglichst fertigungs- und prüfgerecht bemaßt.
4. Oberflächenbeschaffenheit (Rauheit)
Oberflächenrauheit beschreibt die mikrageometrischen Unebenheiten (Spitzen und Täler) mit kleinem Abstand auf der Bauteiloberfläche. Sie entsteht durch Werkzeugspuren und plastische Verformung beim Schneiden.
Rauheit ist ein technischer Kenngröße für Oberflächenqualität und beeinflusst Passungseigenschaften, Arbeitsgenauigkeit, Verschleißfestigkeit, Korrosionsbeständigkeit, Dichtheit und Optik.
Kennzeichen, Symbole und Eintragung
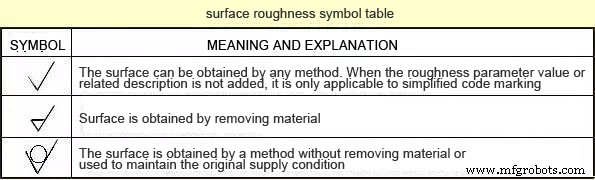
DIN EN ISO 1302 (ehemals DIN 4768 / ISO 1302) regelt Rauheitskennzeichen und deren Eintragung. Die Symbole auf der Zeichnung werden in der folgenden Tabelle dargestellt:
Wichtigste Bewertungsparameter
- Mittlere Rauheit Ra (Arithmetisches Mittel der Profilabweichungen): Innerhalb der Messstrecke der arithmetische Mittelwert der absoluten Profilabweichungen.
- Rautiefe Rz (Maximale Profilhöhe): Abstand zwischen oberster Profilspitze und tiefstem Profilgrund innerhalb der Messstrecke.
Hinweis: Der Parameter Ra wird bevorzugt verwendet.
Eintragungsregeln für Rauheitssymbole
- Das Rauheitskennzeichen wird an der sichtbaren Konturlinie, Begrenzungslinie oder deren Verlängerung angebracht; die Spitze zeigt vom Werkstoff weg zur Oberfläche.
- Zahlen und Symbole im Kennzeichen müssen lesbar (gemäß Norm) orientiert sein.
Auf einer Zeichnung wird jede Fläche grundsätzlich nur einmal gekennzeichnet, möglichst nahe zur zugehörigen Bemaßung. Bei Platzmangel kann eine Ausführungslinie genutzt werden. Haben alle Flächen dieselbe Rauheitsanforderung, wird das Kennzeichen einheitlich oben rechts im Zeichnungsfeld eingetragen. Überwiegt ein Wert, wird dieser oben rechts mit dem Zusatz „übrige“ vermerkt. Die Höhe der einheitlichen Eintragung beträgt das 1,4-fache der normalen Bemaßungsschrift.
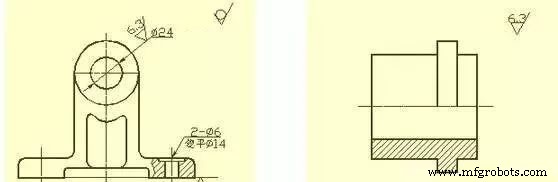
Zusammenhängende Flächen, wiederholte Elemente (Bohrungen, Zähne, Nuten) und durch dünne Volllinien verbundene diskontinuierliche Flächen erhalten nur ein Kennzeichen.
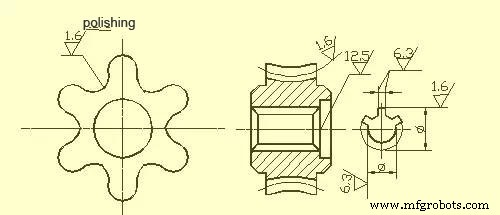
Unterschiedliche Rauheitsanforderungen auf einer Fläche werden durch dünne Volllinien getrennt und einzeln gekennzeichnet.
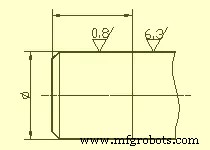
Bei Verzahnungen, Gewinden etc. ohne gezeichnetes Zahnprofil wird das Kennzeichen an der Teilkreislinie oder Flankensymbolik angebracht.
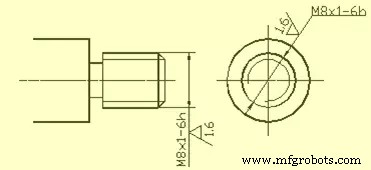
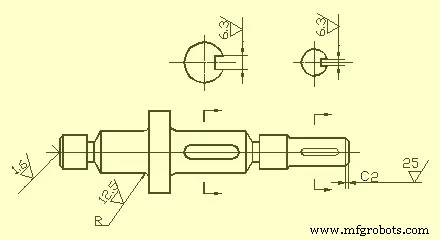
Arbeitsflächen von Zentrumsbohrungen, Nutflächen, Fasen und Rundungen können vereinfacht gekennzeichnet werden.
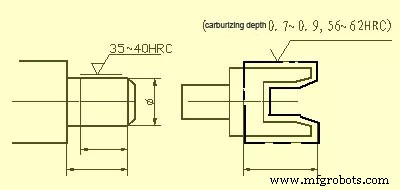
Bei teilweiser Wärmebehandlung oder Beschichtung werden Bereiche mit dicken Strichpunktlinien begrenzt und bemaßt. Anforderungen können auch auf dem waagerechten Balken des Rauheitssymbols notiert werden.
5. Maßtoleraturen und Grundabmaße
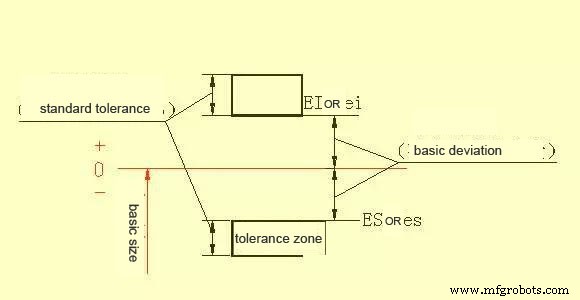
Für Austauschbarkeit und Fertigung legt die Norm „Grenzmaße und Passungen“ (ISO 286 / DIN 7150) fest, dass der Toleranzbereich aus zwei Elementen besteht: Maßtoleranz (IT-Grad) und Grundabmaß. Die Maßtoleranz bestimmt die Größe des Toleranzbereichs, das Grundabmaß dessen Lage zum Nulllinie (Nullinie = Nennmaß).
1) Maßtoleranz (IT-Grad)
Der Wert der Maßtoleranz ergibt sich aus Nennmaß und Toleranzgrad. Der Toleranzgrad (IT01 bis IT18) ist ein Maß für die Genauigkeit: IT01 höchste, IT18 niedrigste Genauigkeit. Konkrete Werte entnimmt man den Tabellen der ISO 286.
2) Grundabmaß
Das Grundabmaß ist die obere oder untere Abweichung des Toleranzbereichs zur Nulllinie, meist die dem Nulllinie nähere Abweichung. Liegt der Toleranzbereich über der Nulllinie (Welle), ist das Grundabmaß die untere Abweichung (ei); liegt er darunter (Bohrung), die obere Abweichung (ES). Es gibt 28 Grundabmaße, bezeichnet mit lateinischen Buchstaben: Großbuchstaben für Bohrungen, Kleinbuchstaben für Wellen.
Zusammenhang nach Definition der Maßtoleranz:
ES = EI + IT bzw. EI = ES − IT (für Bohrungen)
es = ei + IT bzw. ei = es − IT (für Wellen)
Herstellungsprozess
- Präzisions-CNC-Bearbeitung für Sonderteile – Schnell, genau, maßgeschneiderte Lösungen
- CNC-Bearbeitung großer Teile: Strategien zur Überwindung von Größenbeschränkungen
- Experten-CNC-Bearbeitungsservices liefern Präzision für komplexe Teile
- Präzisionsbearbeitung meistern: Wesentliche Techniken für Flugzeugteile
- Überengineering vermeiden: Bearbeitungsteile-Design für Effizienz optimieren
- Expertenleitfaden zur Bearbeitung eloxierter Aluminiumteile
- Technische Zeichnungsanalyse für Zerspanungsteile: Schritt-für-Schritt-Anleitung
- Präzisionsbearbeitung: Standard- vs. Nicht-Standardteile erklärt
- CNC-Bearbeitung erklärt: Umfassender Leitfaden für Einsteiger
- Präzisionsblechumformung für Automobilteile