



Bewährte Technik zur Maximierung der CNC-Werkstückgenauigkeit
Bearbeitungsgenauigkeit ist der Grad, in dem die tatsächlichen geometrischen Parameter (Größe, Form, Lage) eines Teils nach der Bearbeitung mit den idealen geometrischen Parametern der Zeichnung übereinstimmen. Je höher die Übereinstimmung, desto höher die Genauigkeit.
In der Bearbeitung ist es durch diverse Einflüsse unmöglich, jeden geometrischen Parameter perfekt zum Ideal zu bringen – es bleiben Abweichungen: der Bearbeitungsfehler.
Heute betrachten wir drei Aspekte:
- Methoden zur Erlangung der Maßgenauigkeit
- Methoden zur Erlangung der Formgenauigkeit
- Erlangung der Lagegenauigkeit
Methoden zur Erlangung der Maßgenauigkeit
(1) Probe- und Anschnittmethode (Trial Cutting)
Zuerst kleinen Teil der Bearbeitungsfläche anschneiden, Maß messen, Schneidenposition relativ zum Werkstück nach Bearbeitungsanforderung einstellen, wieder anschneiden, messen. Nach 2–3 Versuchen, wenn Sollmaß erreicht → gesamte Fläche bearbeiten.
Wiederholung „Anschneiden-Messen-Einstellen-Wiederholen“ bis geforderte Genauigkeit. Beispiel: Probeausbohren von Kastenbohrungssystemen.
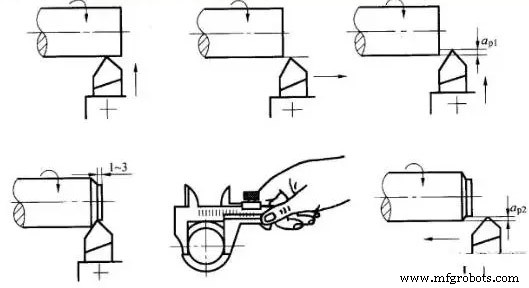
Probe- und Anschnittmethode erreicht sehr hohe Präzision, braucht keine komplexen Vorrichtungen, aber: zeitaufwändig (mehrfaches Einstellen, Messen, Rechnen), niedrige Effizienz, abhängig von Arbeiterkönnen und Messgerätegenauigkeit, instabile Qualität → nur für Einzel-/Kleinserienfertigung.
Als Variante – „Passen“ (Matching): bearbeitetes Werkstück als Referenz, passendes zweites Werkstück bearbeiten, oder zwei (oder mehr) Werkstücke zusammen bearbeiten. Endmaßanforderung basiert auf Passanforderung zum bearbeiteten Teil.
(2) Einstellmethode (Adjustment Method)
Exakte Relativpositionen von Maschine, Vorrichtung, Werkzeug, Werkstück werden vorab mit Lehren/Normalen eingestellt → Maßgenauigkeit gesichert. Da Maß voreingestellt, kein Probeschnitt nötig, Maß wird automatisch erzielt, bleibt bei Losfertigung konstant. Beispiel: Fräsmaschinenvorrichtung – Werkzeugposition durch Einstellblock bestimmt. Wesen: fester Anschlag, Einstellvorrichtung an Maschine oder vorkonfigurierter Werkzeughalter bringen Werkzeug in bestimmte Positionsgenauigkeit zu Maschine/Vorrichtung → Losfertigung.
Vorschub nach Skala an Maschine und Schneiden ist auch Einstellmethode. Skala erst per Probe- und Anschnittmethode bestimmen. In Serienfertigung: feste Anschläge, Lehren, Schablonen zur Einstellung.
Einstellmethode: bessere Genauigkeit/Stabilität als Probe- und Anschnitt, höhere Produktivität. Geringe Anforderungen an Maschinenbediener, hohe an Einrichter. Typisch für Serien-/Massenfertigung.
(3) Lehrenmethode / Normwerkzeugmethode (Sizing Method)
Verwendung entsprechender Werkzeuggröße zur Sicherung des Werkstückmaßes. Bearbeitung mit Normwerkzeug (genormte Größe) → Bearbeitungsflächenmaß wird durch Werkzeuggröße bestimmt. Werkzeug mit bestimmter Maßgenauigkeit (Reibahlen, Bohrreibahlen, Bohrer) sichert Genauigkeit des Werkstückmerkmals (z. B. Bohrung).
Lehrenmethode: einfach, hohe Produktivität, stabile Genauigkeit, fast unabhängig von Arbeiterkönnen, weit verbreitet (Bohren, Reiben etc.).
(4) Aktive Messmethode / In-Prozess-Messung (Active Measurement)
Während Bearbeitung Maß messen, mit Soll vergleichen → Maschine weiterlaufen lassen oder stoppen. Aktuelle Werte digital anzeigbar. Messgerät wird zum 5. Faktor im Prozesssystem (Maschine, Werkzeug, Vorrichtung, Werkstück).
Aktive Messmethode: stabile Qualität, hohe Produktivität – Entwicklungsrichtung.
(5) Automatische Regelmethode (Automatic Control)
Besteht aus Messgerät, Vorschubeinheit, Regelsystem. Automatisches Bearbeitungssystem aus Messen, Vorschub, Regelung → Prozess läuft automatisch ab. Messung, Werkzeugkorrektur, Schneiden, Maschinenstopp automatisch → geforderte Maßgenauigkeit. Beispiel: CNC-Maschine – Programm steuert Bearbeitungsfolge und -genauigkeit.
Methoden zur Erlangung der Formgenauigkeit
1) Bahnmethode (Trajectory Method)
Form der bearbeiteten Fläche entsteht durch Bahn der Werkzeugspitze. Drehen, Fräsen, Hobeln, Schleifen (konventionell) = Bahnmethode. Formgenauigkeit hängtmainly von Genauigkeit der Formbewegungen ab.
2) Formwerkzeugmethode (Forming Method)
Form der bearbeiteten Fläche durch Geometrie des Formwerkzeugs, das Teile der Formbewegungen der Maschine ersetzt. Formdrehen, -fräsen, -schleifen. Formgenauigkeit hängtmainly von Schneidengeometrie ab.
3) Umhüllungsmethode / Wälzverfahren (Generation/Envelope Method)
Form durch Hüllfläche, die durch Erzeugungsbewegung von Werkzeug und Werkstück entsteht: Wälzfräsen, Wälzstoßen, Wälzschleifen, Wälzfräsen, Rändeln. Formgenauigkeit hängtmainly von Schneidenformgenauigkeit und Erzeugungsbewegungsgenauigkeit ab.
Erlangung der Lagegenauigkeit
In der Bearbeitung wird Lagegenauigkeit der bearbeiteten Fläche zu anderen Flächen hauptsachlich durch Werkstückspannung bestimmt.
1) Direktes Ausrichten an der Maschine (Direct Alignment)
Spannmethode: Werkstückposition direkt an Maschine mit Messuhr, Reißscheibe oder Sichtprüfung ausrichten.
2) Anreißen und Ausrichten (Scribe & Align)
Zuerst Mittellinien, Symmetrielinien, Bearbeitungslinien jeder zu bearbeitenden Fläche auf Rohteil nach Zeichnung anreißen. Dann Werkstück auf Maschine spannen, Spannposition nach angezeichneten Linien ausrichten.
Niedrige Produktivität, geringe Präzision, hohes Arbeiterkönnen. Meist für komplexe, schwere Einzel-/Kleinserienteile oder wenn Rohteilmaßabweichung groß, nicht direkt mit Vorrichtung spannbar.
3) Spannen mit Vorrichtung (Fixture Clamping)
Vorrichtung prozessgerecht konstruiert. Positionierelemente besetzen schnell korrekte Werkstückposition relativ zu Maschine/Werkzeug → Spann- und Positioniergenauigkeit ohne Ausrichten. Hohe Positioniergenauigkeit, aber Sonderkonstruktion nötig → breit in Serien-/Massenfertigung genutzt.
Herstellungsprozess
- Werkzeugbiegen beim CNC-Fräsen verstehen und minimieren
- CNC-Bearbeitung meistern: Bewährte Designstrategien für optimale Teile
- Fortgeschrittene CNC-Bearbeitungslösungen für Keramik
- Werkstückgenauigkeit steigern: Expertenstrategien für CNC-Bearbeitung
- Top 5 Anwendungen der Kunststoff-CNC-Bearbeitung: Präzision, Geschwindigkeit und Qualität
- CNC-Zerspanung meistern: Experten-Tipps & Best Practices
- Bewährte Techniken für präzise Maßgenauigkeit in der Bearbeitung
- Effektive Lösungen für häufige CNC-Bearbeitungszentrum-Probleme
- Präzisionsbearbeitung: Methoden zur Erreichung von Form- & LagenGenauigkeit
- Häufige CNC-Bearbeitungsfehler & bewährte Gegenmaßnahmen