



21 wesentliche Prinzipien der CNC-Gravurbearbeitung (Teil 2)
21 Grundlagen der CNC-Gravurbearbeitung (2)
13. Neues Werkzeug „würgt“ bei der Bearbeitung – sehr kraftraubend. Welche Parameter anpassen?
Ursache: Spindelleistung und -drehmoment schaffen den aktuellen Schnitt nicht. Richtig: Bahn neu berechnen – Schnitttiefe, Nuttiefe, Schlichtaufmaß reduzieren. Bei Gesamtbearbeitungszeit < 30 Min. kann auch Schnittgeschwindigkeit angepasst werden, um Schnittzustand zu verbessern.
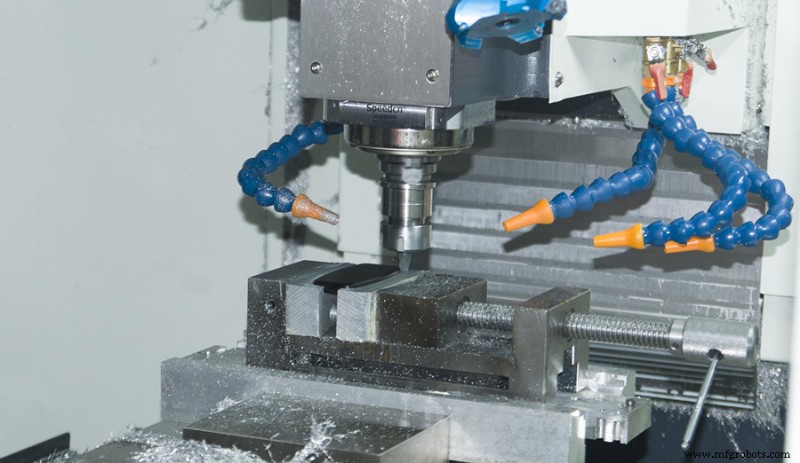
14. Funktion von Kühlschmierstoff (KSS)?
Bei Metallbearbeitung auf Kühlöl achten. Kühlsystem führt Schnittwärme und Fliegende Späne ab, schmiert die Bearbeitung. KSS entzieht Wärme, reduziert Wärmeeintrag in Werkzeug und Motor → längere Standzeit. Entfernt fliegende Späne → verhindert Nachschneiden. Schmierung reduziert Schnittkraft → stabilere Bearbeitung. Bei Kupferbearbeitung verbessert öliges KSS die Oberflächenqualität.
15. Verschleißstadien eines Werkzeugs
Drei Phasen: Einlaufverschleiß, Normalverschleiß, Schnellverschleiß.
- Einlaufphase: Werkzeugtemperatur niedrig, optimale Schneidetemperatur nicht erreicht. Hauptverschleiß: Abrasiver Verschleiß. Große Auswirkung, leichtes Ausbrechen der Schneide (Ausbruch). Sehr gefährliche Phase – unsachgemäße Behandlung führt direkt zu Werkzeugbruch.
- Normalphase: Werkzeugtemperatur erreicht Optimum. Hauptverschleiß: Diffusionsverschleiß → lokales Ausbröckeln. Verschleiß geringer und langsamer.
- Schnellverschleißphase: Erreicht Verschleiß Grenzwert → Werkzeug versagt, rasanter Verschleißanstieg.
16. Warum Werkzeuge einlaufen und wie?
In der Einlaufphase bricht die Schneide leicht aus. Um Ausbrüche zu vermeiden, muss das Werkzeug eingelaufen werden. Schnittgeschwindigkeit wird schrittweise auf vernünftige Temperatur gebracht. Experimentell belegt: Bei gleichen Parametern verdoppelt sich Standzeit nach Einlauf > 2-fach.
Einlaufmethode: Vorschub halbieren, Spindeldrehzahl beibehalten, 5–10 Min. bearbeiten. Bei weichen Materialien kleinen Wert, bei harten Metallen größeren Wert wählen.
17. Starken Werkzeugverschleiß erkennen
Methoden:
- Bearbeitungsgeräusch: schriller Ton.
- Spindelgeräusch: Spindeln „würgt“ hörbar.
- Vibration nimmt zu, Spindel vibriert deutlich.
- Bearbeitungsergebnis: Bodenfläche wellig, mal gut, mal schlecht (tritt dies von Anfang an auf → Schnitttiefe zu groß).
18. Wann Werkzeug wechseln?
Bei ca. 2/3 der Standzeitgrenze wechseln. Beispiel: Starkverschleiß nach 60 Min → nächstes Mal innerhalb 40 Min wechseln. Regelmäßigen Werkzeugwechsel zur Gewohnheit machen.
19. Stark verschlissene Werkzeuge weiterlaufen lassen?
Nach starkem Verschleiß kann Schnittkraft auf das 3-fache des Normalen steigen. Schnittkraft beeinflusst Spindellebensdauer stark: Lebensdauer ∝ 1 / (Schnittkraft)³. Beispiel: 3-fache Schnittkraft für 10 Min. = Spindelbelastung wie 10 × 3³ = 270 Min. Normalbetrieb.
20. Überstandlänge beim Schruppen bestimmen
Kürzerer Überstand = besser. Aber zu kurz → häufiges Nachstellen → Effizienzverlust. Wie Überstand in der Praxis kontrollieren?
Faustregel:
- Ø 3 mm Schaft: ≤ 5 mm Überstand normal bearbeitbar.
- Ø 4 mm Schaft: ≤ 7 mm Überstand.
- Ø 6 mm Schaft: ≤ 10 mm Überstand.
Beim Einbau unter diese Werte bleiben. Ist Überstand größer, Schnitttiefe bei Verschleiß begrenzen. Erfordert Übung.
20. Plötzlicher Werkzeugbruch während der Bearbeitung – was tun?
- Bearbeitung stoppen, aktuelle Bearbeitungsnummer notieren.
- Bruchwerkzeug prüfen: Bruchstück im Werkstück? Entfernen.
- Bruchursache analysieren – der wichtigste Schritt. Warum brach das Werkzeug? Analyse aller beeinflussenden Faktoren. Grund: plötzliche Krafteinwirkung auf Werkzeug. Oder Bahnproblem, zu starkes Werkzeugzittern, zu harter Werkstoff, falsche Spindeldrehzahl.
- Nach Analyse: Werkzeug wechseln, weiterbearbeiten. Bei unveränderter Bahn: ursprüngliche Seriennummer um eins vorspringen. Vorschub reduzieren – zum einen wegen gehärtetem Material am Bruchrand, zum anderen Werkzeugeinlauf.
Related Post: 21 Basic Common Sense Of CNC Engraving Machining (1)
Herstellungsprozess
- Umfassendes A-Z Glossar wichtiger CNC-Fachbegriffe
- Werkzeugbiegen beim CNC-Fräsen verstehen und minimieren
- Effektive Lösungen für häufige CNC-Bearbeitungszentrum-Probleme
- CNC-Präzision meistern: Bewährte Strategien gegen Rattern & Vibration
- 21 Grundlagen der CNC-Gravurbearbeitung (Teil 1)
- CNC-Bearbeitungszentren: Häufige Ausfälle & effektive Instandhaltungsstrategien
- Gewindebearbeitung auf CNC-Bearbeitungszentren: Bewährte Techniken & Best Practices
- CNC-Werkzeugverschleiß: Arten, Ursachen und effektive Lösungen
- 5 Anzeichen, dass Ihr CNC-Werkzeug verschlissen ist
- Häufige CNC-Bearbeitungsfehler & bewährte Gegenmaßnahmen