



Schlüsselfaktoren für Fehler in der Präzisionsbearbeitung
Bearbeitungsgenauigkeit bezeichnet den Grad der Übereinstimmung zwischen den tatsächlichen geometrischen Parametern (Größe, Form und Lage) der Teile nach der Bearbeitung und den idealen geometrischen Parametern. In der Bearbeitung sind Fehler unvermeidbar, sie müssen jedoch im zulässigen Bereich bleiben. Durch Fehleranalyse lassen sich die grundlegenden Gesetzmäßigkeiten ihrer Änderung erkennen, um entsprechende Maßnahmen zur Reduzierung von Bearbeitungsfehlern und zur Verbesserung der Bearbeitungsgenauigkeit zu ergreifen.
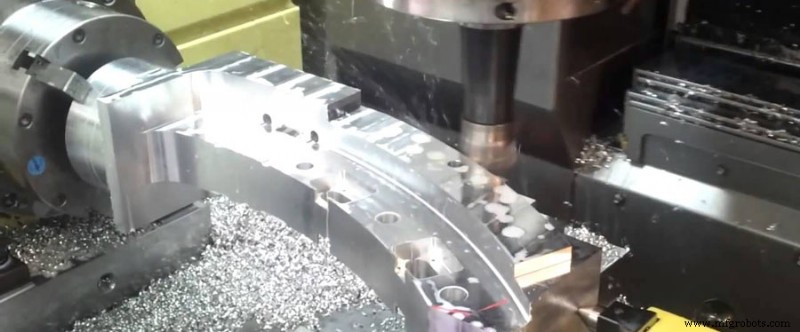
Es gibt Fehler und dafür Gründe, im Wesentlichen folgende:
1. Spindelrundlauffehler
Der Spindelrundlauffehler bezeichnet die Abweichung der tatsächlichen Drehachse der Spindel relativ zu ihrer mittleren Drehachse zu jedem Zeitpunkt. Hauptursachen für den radialen Rundlauffehler der Hauptspindel sind: Koaxialitätsfehler mehrerer Hauptspindellagerzapfenabschnitte, verschiedene Fehler des Lagers selbst, Koaxialitätsfehler zwischen den Lagern und die Durchbiegung der Hauptspindel.
2. Führungsbahnfehler
Die Führungsbahn ist der Referenzmaßstab für die relative Positionsbeziehung der verschiedenen Werkzeugmaschinenkomponenten und auch der Maßstab für die Werkzeugmaschinenbewegung. Ungleichmäßiger Verschleiß und Montagequalität der Führungsbahn sind ebenfalls wichtige Faktoren, die Führungsbahnfehler verursachen.
3. Getriebekettenfehler
Der Übertragungsfehler der Getriebekette bezeichnet den Fehler der relativen Bewegung zwischen den Übertragungselementen am Anfang und am Ende der Getriebekette. Der Übertragungsfehler wird durch Fertigungs- und Montagefehler jedes Bauteils der Getriebekette sowie durch Verschleiß während des Gebrauchs verursacht.
4. Geometrischer Fehler des Werkzeugs
Im Schneidprozess jedes Werkzeugs ist Verschleiß unvermeidlich, was zu Änderungen der Größe und Form des Werkstücks führt.
5. Spannfehler
Zum einen der Fehler der Referenznichtkoinzidenz. Das Referenzmaß, das zur Bestimmung der Größe und Position einer bestimmten Fläche auf der Teilzeichnung dient, heißt Konstruktionsreferenz. Das Referenzmaß, das zur Bestimmung der Größe und Position der zu bearbeitenden Fläche dieses Verfahrens auf der Arbeitsplanskizze dient, heißt Bearbeitungsreferenz. Beim Bearbeiten eines Werkstücks auf einer Werkzeugmaschine müssen mehrere geometrische Elemente am Werkstück als Positionierreferenz während der Bearbeitung ausgewählt werden. Wenn die gewählte Positionierreferenz nicht mit der Konstruktionsreferenz übereinstimmt, tritt ein Referenzversatzfehler auf. Zum anderen der Fertigungsfehler des Positionierpaars.
6. Durch Kraft und Verformung des Prozesssystems verursachte Fehler
Zum einen die Steifigkeit des Werkstücks. Im Prozesssystem hat die Verformung des Werkstücks aufgrund unzureichender Steifigkeit unter der Wirkung der Schneidkraft einen größeren Einfluss auf die Bearbeitungsgenauigkeit, wenn die Steifigkeit des Werkstücks im Vergleich zu Werkzeugmaschine, Werkzeug und Spannvorrichtung relativ gering ist. Zum anderen die Werkzeugsteifigkeit. Die Steifigkeit des Außendrehwerkzeugs in Normalrichtung der bearbeiteten Oberfläche ist sehr groß, ihre Verformung kann vernachlässigt werden. Beim Ausbohren kleiner Bohrungen ist die Steifigkeit des Werkzeughalters sehr gering, und Kraft und Verformung des Werkzeughalters haben großen Einfluss auf die Bohrungsgenauigkeit. Drittens die Steifigkeit der Werkzeugmaschinenkomponenten. Diese bestehen aus vielen Teilen. Bisher gibt es keine geeignete einfache Berechnungsmethode für die Steifigkeit von Werkzeugmaschinenkomponenten. Derzeit werden hauptsächlich experimentelle Methoden zur Bestimmung der Steifigkeit eingesetzt.
7. Durch thermische Verformung des Prozesssystems verursachte Fehler
Die thermische Verformung des Prozesssystems hat einen relativ großen Einfluss auf die Bearbeitungsgenauigkeit, besonders bei Präzisionsbearbeitung und Großteilebearbeitung kann der durch thermische Verformung verursachte Bearbeitungsfehler manchmal 50 % des Gesamtfehlers des Werkstücks ausmachen.
8. Einstellfehler
Bei jedem Bearbeitungsschritt muss das Prozesssystem auf die eine oder andere Weise eingestellt werden. Da die Einstellung nicht absolut genau sein kann, entsteht ein Einstellfehler. Im Prozesssystem wird die gegenseitige Lagegenauigkeit von Werkstück und Werkzeug auf der Werkzeugmaschine durch Einstellung der Werkzeugmaschine, des Werkzeugs, der Spannvorrichtung oder des Werkstücks sichergestellt. Wenn die ursprüngliche Genauigkeit von Werkzeugmaschinen, Werkzeugen, Spannvorrichtungen und Werkstückrohlingen alle die Prozessanforderungen erfüllen, ohne dynamische Faktoren zu berücksichtigen, spielt der Einfluss der Einstellfehler eine entscheidende Rolle für die Bearbeitungsgenauigkeit.
9. Messfehler
Bei der Messung von Teilen während oder nach der Bearbeitung wird die Messgenauigkeit direkt von der Messmethode, der Messwerkzeuggenauigkeit, dem Werkstück sowie subjektiven und objektiven Faktoren beeinflusst.
Herstellungsprozess
- Präzisionszerspanung: 6 Schlüsselschritte für gleichbleibend hochwertige Bauteile
- Präzisionszerspanungstechnologien: Fortschritte bei Genauigkeit & Effizienz
- Drehen vs. Fräsen: Kernunterschiede in der Präzisionsbearbeitung verstehen
- Top 5 Präzisions-CNC-Bearbeitungstechniken, die Sie kennen sollten
- 7 Expertentipps zur Wahl des besten CNC-Präzisionsbearbeitungsdienstes
- 5 Lösungen für häufige Fehler im CNC-Bearbeitungszentrum
- Top-Vorteile von Bohrwerken für die Präzisionsbearbeitung
- Präzisions-CNC-Bearbeitung: Branchen, die unerreichte Genauigkeit fordern
- Experten-CNC-Präzisionsbearbeitung für Telekommunikationskomponenten
- Präzisions-CNC-Bearbeitung: Professioneller Leitfaden zu Produktionsschritten