



EDM vs. Konventionelle Bearbeitung: Was passt zu Ihren Fertigungsanforderungen?
Wenn Fräsen, Drehen und Schleifen die Aufgabe nicht bewältigen können, greifen Fertigungsingenieure auf EDM (Erodieren) zurück. Es ist wie eine binäre Entscheidung: wenn Bearbeitung nicht möglich ist, wählt man EDM. EDM und traditionelle Verfahren ergänzen sich. Die Schneidrate beim Drahterodieren ist niedriger als beim Fräsen oder Drehen, aber das Verfahren punktet in anderen Aspekten.
Vorteile von EDM im Vergleich zur traditionellen Bearbeitung:
Bearbeitung komplexer Formen
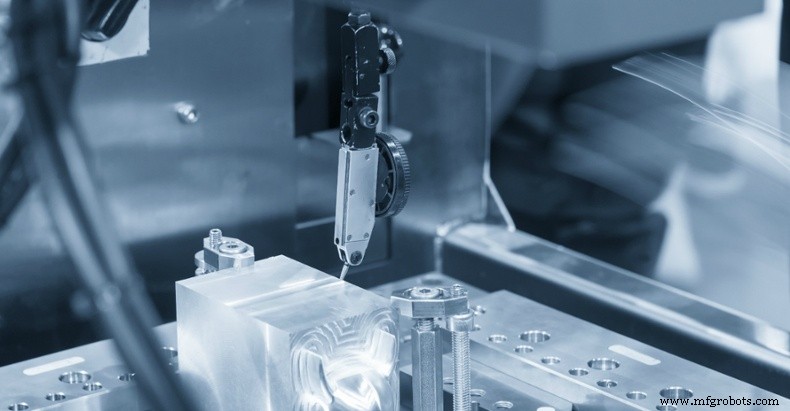
Beim EDM gibt es keine Schnittkräfte, und weder Werkzeug noch Werkstück rotieren. Zudem wird Drahterodieren meist mit Drähten von 0,010 Zoll (ca. 0,25 mm) Durchmesser durchgeführt. Das bedeutet:
- Dünne Wände sind möglich.
- Innenecken mit kleinem Radius schneiden.
- Schlitze in Extrusionswerkzeugen mit Draht-EDM schneiden.
- Senkerodieren für Sacklöcher mit hohem Längen-Durchmesser-Verhältnis.
- Nicht-kreisförmige Öffnungen und Bohrungen erstellen.
- Ersetzt das Stoßen von 2D-Formen wie Zahnrädern.
Bearbeitung harter Materialien
Die Materialhärte hat kaum Einfluss auf die Draht-EDM-Geschwindigkeit und schränkt die Teilegeometrie nicht ein. Hartmetall, Werkzeugstahl, Inconel und jedes Metall härter als 38 HRC sind ideal für langsame und teure konventionelle Bearbeitung.
Ein besonderer Vorteil ist die Möglichkeit, das Teil nach der Wärmebehandlung auf Endmaß zu bringen. Dies eliminiert die durch Härten und Spannungsarmglühen verursachte Verformung.
Hohe Oberflächengüte
Im Gegensatz zu traditionellen Verfahren weist die EDM-Oberfläche eine sehr zufällige Textur auf. Dies ist vorteilhaft, wenn Richtungsabhängigkeit oder „Struktur“ die Produktleistung beeinflussen könnten. Zudem kann EDM eine glatte Oberfläche von 5 RMS oder ca. 4 µinch Ra erzeugen. (Dies erfordert mehrfaches Abräumen, weshalb die Draht-EDM-Schnittgeschwindigkeit sehr niedrig sein muss.)
Kostensenkung
Bei geeignetem Einsatz – komplexe 2D-Geometrie, hartes Material – spart EDM Kosten im Vergleich zu traditionellen Verfahren. Beispiele:
- Keine Sonderwerkzeuge nötig (spart Geld und Lieferzeit).
- Abräumgänge machen nachgelagerte Finishing-Operationen überflüssig.
- Lagenweise Schneiden mehrerer Teile gleichzeitig.
- Ausgeschnittene Stücke können wiederverwendet werden statt Späne zu produzieren.
- Vermeidung mehrfacher Routineprozesse. Die Endform kann in einer Aufspannung fertiggestellt werden (das verbessert auch die Genauigkeit).
Spezifische Ingenieursituationen, in denen EDM bessere Ergebnisse liefert als konventionelle CNC-Werkzeugmaschinen:
Wenn scharfe Innenecken benötigt werden
Solange der richtige Drahttyp, die richtige Spannung und die richtigen Vorschubbedingungen gewählt werden, spielt EDM (insbesondere Draht-EDM) seine Stärken bei der Bearbeitung scharfer Innenecken aus.
Bei konventionellen CNC-Maschinen ist es schwierig, scharfe oder quadratische Innenecken zu erreichen, da die Schneidwerkzeuge meist rund sind und einen Radius auf dem Werkstück hinterlassen. Es gibt Lösungen wie Schaftfräser mit Eckenradius oder einseitige Unterschnitte, aber Zerspaner akzeptieren oft die Notwendigkeit, Innenecken abzurunden.
Obwohl der beim Draht-EDM verwendete Draht auch rund ist, ist er viel dünner als CNC-Schneidwerkzeuge und kann fast quadratische Innenecken erzeugen. Mit Draht-EDM kann der Eckenradius auf 0,005 Zoll (ca. 0,13 mm) reduziert werden.
Wenn tiefe Schnitte erforderlich sind
Bei konventionellen CNC-Maschinen erfordern tiefe Schnitte und Hohlraumfräsen lange Werkzeuge. Ein Werkzeug mit hohem Längen-Durchmesser-Verhältnis kann jedoch Chatter (übermäßige Werkzeugschwingung) verursachen und zu schlechter Bearbeitungsqualität führen.
EDM bietet eine Lösung für tiefe Schnitte, da es nicht zu Chatter neigt. In den meisten Fällen kann EDM problemlos Bohrungen mit einem Längen-Durchmesser-Verhältnis von bis zu 20:1 herstellen, in manchen Fällen sogar bis zu 100:1.
Wenn das Werkstückmaterial sehr hart ist
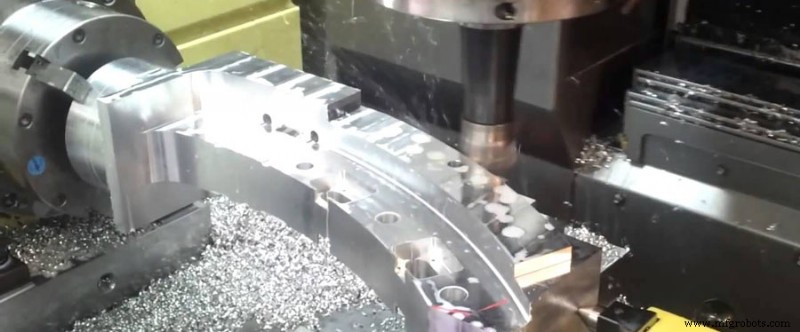
Eine der Hauptanwendungen von EDM ist die Bearbeitung von Formen, Matrizen und sogar Schneidwerkzeugen selbst. Diese bestehen meist aus sehr harten Materialien wie gehärtetem Stahl oder Hartmetall, die mit Schneidwerkzeugen schwer zu bearbeiten sind.
Der Vorteil von EDM besteht darin, dass die Härte dieser Metalle die Fähigkeit der Maschine, enge Toleranzen einzuhalten, kaum beeinflusst.
Weitere mit EDM bearbeitbare Metalle sind Hastelloy (Nickel-Molybdän-Legierung), Titan und Inconel-Legierungen.
Wenn Spieglpolitur benötigt wird
Die Oberflächengüte von EDM-gefertigten Teilen besteht meist aus Grübchen. Durch strenge Kontrolle bestimmter Parameter erzeugt dieses Verfahren jedoch eine hervorragende Spieglpolitur ohne nachträgliches Polieren.
Wichtig ist, dass EDM keine orientierte Oberfläche mit „Struktur“ wie die traditionelle Bearbeitung erzeugt.
Durch sehr langsames EDM mit niedriger Leistung können die Grübchengrößen erheblich reduziert werden. Letztlich lässt sich eine sehr glatte Oberflächenrauheit von ca. 5 RMS (4 µinch Ra) erreichen.
Beim Formenbau
Beim Formenbau ist EDM manchmal der CNC-Bearbeitung vorzuziehen, teilweise weil es harte Metalle wie Werkzeugstahl präzise schneiden kann. Manchmal wird zuerst eine CNC-Fräsmaschine oder Senkerodiermaschine eingesetzt, dann Draht-EDM für Details oder tiefste Schnitte.
Viele Spritzgussunternehmen kombinieren CNC-Bearbeitung mit EDM und wählen je nach Aufgabe.
Wenn enge Toleranzen erforderlich sind
EDM kann Präzisionsbearbeitung vereinfachen, da es sehr enge Toleranzen erreichen kann. Wichtig: Da kein physischer Kontakt besteht, wird das Werkstück durch EDM nicht verformt.
Durch mehrfache Bearbeitung kann EDM eine Toleranz von ±0,0002 Zoll (ca. ±0,005 mm) erreichen. Die Schnittgeschwindigkeit muss jedoch stark reduziert werden, um höchste Genauigkeit zu gewährleisten.
Herstellungsprozess
- Wasserstrahlschneiden vs. EDM: Die richtige Schneidtechnologie für Präzisionsarbeit wählen
- 7 Szenarien, in denen EDM traditionelles CNC-Fräsen übertrifft
- Wichtige Zerspanungsprozesse für die Präzisionsfertigung
- Draht-EDM vs. Senk-EDM: Elektrische Entladungsbearbeitung meistern
- Präzisionsbearbeitung komplexer Formen: Die Vorteile der EDM-Funkenerosion
- Draht-EDM meistern: Umfassender Leitfaden zum Drahterodieren
- Top CNC-EDM-Maschinen für Präzisionsbearbeitung
- Konventionelle vs. nicht-konventionelle Zerspanung: Techniken, Anwendungen, Nutzen
- Konventionelle Zerspanung: Grundlagen, Verfahren und Herausforderungen
- CNC vs. Konventionelle Bearbeitung: Bester Ansatz für Prototyp-zur-Serie-Erfolg