



CNC-Werkzeugstandzeit verstehen: Genauere Bewertung & Optimierung
In der CNC-Bearbeitung bezeichnet Werkzeugstandzeit die Zeit vom ersten Schnitt der Werkzeugspitze am Werkstück bis zum Ausschuss der Spitze oder der tatsächlichen bearbeiteten Werkstückoberflächenlänge. Schneidenzeit der Spitze ist Hauptbewertungsindex für Werkzeughersteller zur Standzeitberechnung.
Allgemeine Werkzeugstandzeit: 15–20 Minuten kontinuierliche Bearbeitung pro Schneide. Standzeit wird von Herstellern unter relativ idealen Laborbedingungen gemessen. Nach verschiedenen Schnitttiefen, Vorschüben, Werkstoffen berechnet jede Schneide 15–20 Min. kontinuierliche Bearbeitung → Beziehung zwischen Schnittgeschwindigkeit und Vorschub → Schneiddatentabelle. Daher unterscheiden sich Tabellen je Hersteller.
1. Kann die Werkzeugstandzeit erhöht werden?
Standzeit nur 15–20 Min – lässt sie sich steigern? Ja, einfach durch niedrigere Schnittgeschwindigkeit. Je niedriger v_c, desto deutlicher Standzeitsteigerung (aber zu niedrig v_c → Vibrationen → Standzeitminderung).
2. Hat Standzeitverlängerung praktischen Nutzen?
In Bearbeitungskosten ist Werkzeugkostenanteil sehr gering. Sinkt v_c, steigt Standzeit, aber Werkstückzahl pro Werkzeug steigt nicht unbedingt, Bearbeitungskosten pro Werkstück steigen.
Richtig verstehen: Werkstückzahl maximieren bei möglichst sicherer Standzeit.
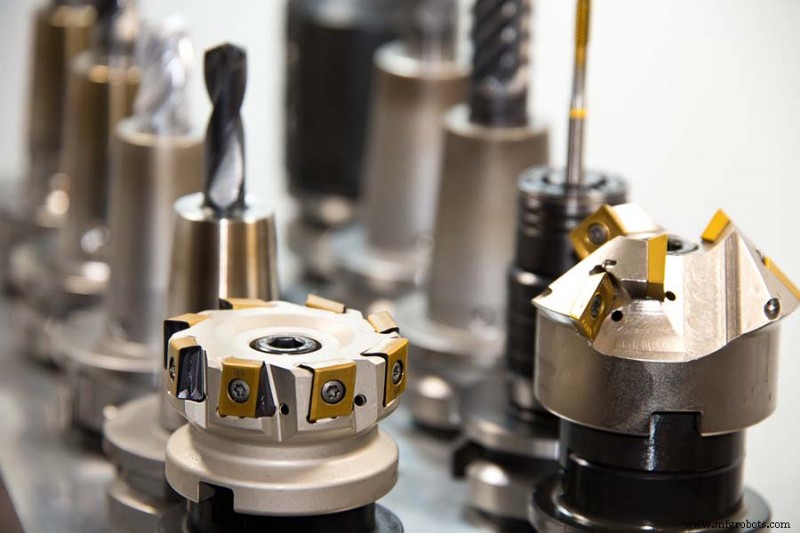
3. Faktoren, die die Werkzeugstandzeit beeinflussen
1. Schnittgeschwindigkeit (v_c)
Größter Einfluss. v_c > 20 % über Empfehlung → Standzeit auf 1/2. +50 % → nur 1/5 der Standzeit. Um Standzeit zu verbessern: Werkstoff, Zustand, v_c-Bereich pro Werkzeug kennen. Jeder Hersteller hat andere v_c-Daten. Aus Katalogen vorselektieren, dann prozessbegleitend anpassen → ideales Ergebnis. v_c-Daten für Schruppen/Schlichten unterschiedlich. Schruppen: Aufmaßabnahme, niedrige v_c. Schlichten: Maßgenauigkeit/Rauheit, hohe v_c.
2. Schnitttiefe (a_p)
Geringerer Einfluss als v_c. Jede Sorte hat großen a_p-Bereich. Schruppen: a_p maximal für hohen Abtrag. Schlichten: a_p minimal für Maßgenauigkeit/Qualität. Aber a_p nicht über Schneidenbereich hinaus. Zu groß → Werkzeug bricht (Schnittkraft). Zu klein → nur Schaben/Quetschen → starker Flankenverschleiß → Standzeit sinkt.
3. Vorschub (f)
Geringer Einfluss auf Standzeit, großer auf Oberflächenqualität. Schruppen: f erhöhen → höhere Abtragsrate. Schlichten: f reduzieren → bessere Rauheit. Wenn Rauheit erlaubt: f maximal erhöhen → Effizienzsteigerung.
4. Vibration
Neben den drei Schnittgrößen großer Einfluss. Ursachen: Maschinensteifigkeit, Vorrichtungssteifigkeit, Werkstücksteifigkeit, Schnittparameter, Nutenprofil, Schneideneckenradius, Freiwinkel, Werkzeugauskragung. Hauptursache: Systemsteifigkeit widersteht Schnittkraft nicht → Werkzeug vibriert kontinuierlich auf Werkstückoberfläche. Vibration = ständiges Hämmern statt Schneiden → Mikrorisse/Ausbrüche an Spitze → höhere Schnittkraft → mehr Vibration → mehr Risse/Ausbrüche → drastische Standzeitreduzierung. Vibrationsminderung: ganzheitliche Betrachtung nötig.
5. Schneidstoff
Bei Werkzeugwahl: Werkstückwerkstoff, Wärmebehandlung, unterbrochene/kontinuierliche Bearbeitung. Z. B. Platten für Stahl ≠ Gusseisen ≠ HB215 ≠ HRC62. Unterbrochen ≠ kontinuierlich. Stahl: Stahlbearbeitungsplatten; Guss: Gussplatten; gehärteter Stahl: CBN. Gleicher Werkstoff: kontinuierlich → härtere Platte (höhere v_c, weniger Verschleiß, kürzere Zeit). Unterbrochen → zähere Platte (verhindert Ausbrüche, verlängert Standzeit).
6. Anzahl genutzter Schneiden
Werkzeug erzeugt viel Wärme → Schneidentemperatur stark erhöht. Bei Pause/Kühlung sinkt Temperatur → ständiger thermischer Zyklus (Ausdehnung/Schrumpfung) → Mikrorisse. Erste Schneide: normale Standzeit. Mit zunehmender Nutzung breiten sich Risse auf andere Schneiden aus → Standzeit der anderen Schneiden sinkt.
4. Kann die Werkstückzahl im Standzeitbereich gesteigert werden?
Da Standzeit nur 15–20 Min, bestimmt effektive Schnittlänge des Werkzeugs die tatsächliche Werkstückzahl. Mehr Durchsatz = kürzere Bearbeitungszeit und Schnittlänge pro Werkstück. Durch sinnvolle Schnittparameteranpassung Bearbeitungszeit reduzieren:
- In sinnvollem v_c-Bereich: v_c moderat erhöhen → verkürzt Bearbeitungszeit ohne Schnittlängenreduktion.
- a_p erhöhen → weniger Schruppgänge, kürzere effektive Schnittlänge → Zeitersparnis.
- f moderat erhöhen → effektive Schnittlänge und Bearbeitungszeit reduzieren.
Herstellungsprozess
- Schaftfräser-Lebensdauer verlängern: Bewährte Strategien zur Reduzierung von Bruch & Kostensenkung
- Werkzeugbiegen beim CNC-Fräsen verstehen und minimieren
- CNC-Bearbeitungseffizienz maximieren: Bewährte Strategien für überlegene Produktion
- CNC-Bearbeitung meistern: Bewährte Designstrategien für optimale Teile
- Eckenradius beim CNC-Fräsen: Einfluss auf Genauigkeit, Kosten & Oberflächenqualität
- Enge Toleranzen in der CNC-Bearbeitung erreichen: Ein 10-Jahre-bewährter Prozess
- CNC-Bearbeitungskosten verstehen: Schlüsselfaktoren & Optimierung
- Die richtigen Materialien für CNC-Bearbeitung wählen: Praktischer Leitfaden
- Werkzeugauslenkung in der CNC-Bearbeitung verstehen – Ursachen & Reduktionsstrategien
- CNC-Bearbeitungszentren: Evolution, Einfluss & Entwicklungsgeschichte